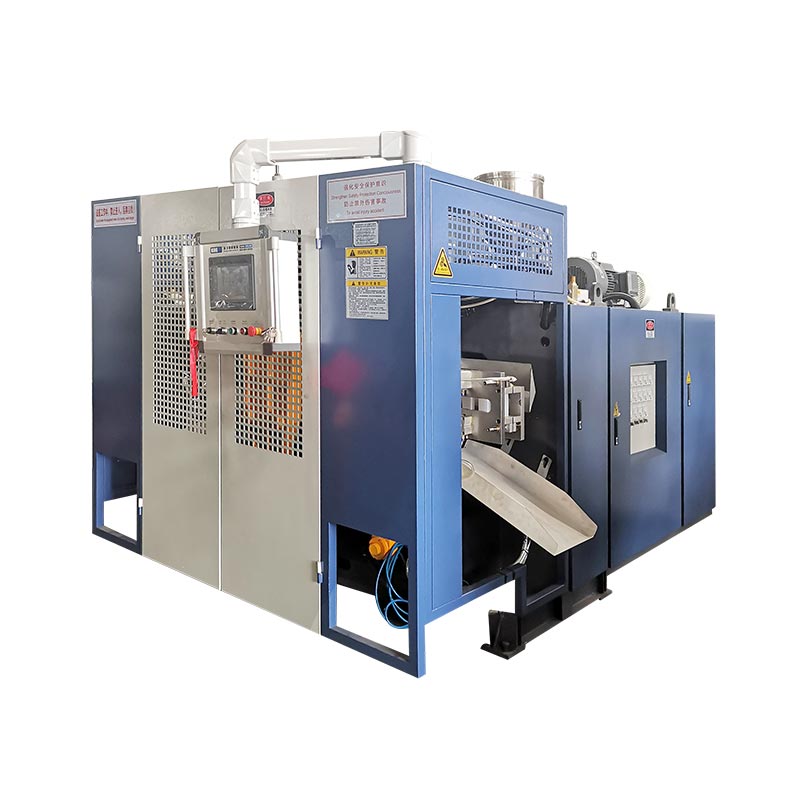
Pagpili tali sa KGB80A ug KGB80AP pinaagi sa gidaghanon sa mga materyal nga stream nga gikinahanglan sa imong produkto. Ang gipatik nga KGB80A nga lamesa ni Kinggle naglista ug usa ka 80 mm nga tornilyo, samtang ang KGB80AP nga lamesa naglista sa duha ka 70 mm nga mga tornilyo ug naghulagway sa doble nga layer o doble nga kolor nga produksiyon. Ang ilang gipatik nga agup-op nga sobre, clamp, accumulator ug utility nga mga pakisayran parehas ra, busa ang usa ka balido nga desisyon kinahanglan gihapon ang aktwal nga bahin, agup-op, plano sa resin ug pamatasan sa pagsulay.
Ang duha ka makina mahimong mag-ambit sa parehas nga 30L nga label ug makasulbad gihapon sa lainlaing mga problema sa produksiyon. Ang usa ka kemikal nga drum nga hinimo gikan sa usa ka resin stream wala maghimo sa parehas nga extrusion nga buluhaton sama sa usa ka toolbox nga adunay duha ka kolor o usa ka bungbong nga gihimo gikan sa duha ka materyal nga mga sapaw. Ang pagpalit sa gidaghanon sa sudlanan lamang nagtago sa kana nga kalainan.
Kini nga pagtandi nagtratar sa KGB80A ug KGB80AP isip mga plataporma sa produkto, dili isip usa ka lista sa mga adjectives sa brosyur. Gisundan niini ang datos nga gipatik karon sa duha ka panid sa produkto ni Kinggle. Kung diin ang website nagbilin usa ka pangutana sa pag-configure nga bukas, giingon sa artikulo ug gibalhin kana nga butang sa kinutlo o pagsulay sa pabrika.

Lima ka punto nga husayon sa dili pa mangayo og quotation
- Ipasabut kung ang dingding nanginahanglan usa ka matunaw nga sapa, duha ka mga sapaw, duha ka kolor, usa ka talan-awon nga stripe o lain nga istruktura.
- Susiha ang agup-op batok sa gipatik nga platen, agup-op nga sobre, pagbukas sa stroke ug gibag-on nga gidak-on.
- Itandi ang gross parison demand sa 5 L ug 3.75 kg PE accumulator references.
- Tagda ang 650 ka mga pcs/h isip usa ka dry-cycle nga numero, dili sama sa gisaad nga produksyon nga output.
- Isulat ang materyal, kalidad, output ug mga lagda sa pagdawat sa utility ngadto sa plano sa pagsulay.
utlanan sa datos:Ang mga detalye sa ubos gikan sa kasamtanganKGB80A nga panidugKGB80AP nga panid, gisusi sa Septiyembre 11, 2026. Sila mga pakisayran sa pagtandi. Ang giaprobahan nga quotation, machine drawing ug teknikal nga kasabutan nagkontrol sa gihatag nga configuration.
Pagsugod sa bungbong sa produkto, dili ang ngalan sa makina
Ang una nga pangutana dili kung ang produkto adunay 20 o 30 ka litro. Pangutan-a kung pila ka mga independente nga kontrolado nga matunaw nga mga sapa ang kinahanglan nga mosulod sa ulo sa mamatay. Ang usa ka naandan nga usa ka materyal nga kuta nanginahanglan usa ka piho nga agianan sa resin. Ang duha ka kolor nga bahin nagkinahanglan og duha ka kolor nga sapa. Ang usa ka double-layer nga produkto nagkinahanglan og duha ka sapa nga magtagbo sulod sa usa ka co-extrusion head. Kadtong mga sapa mahimong mogamit sa parehas nga base nga polimer o lainlaing mga materyales, apan ang ilang pagkaangay ug pagproseso nga mga bintana kinahanglan pa nga susihon.
Kini nga kalainan dali nga mawala tungod kay ang mga pumapalit nakadungog usab bahin sa mga ulo ug mga lungag. Ang usa ka layer usa ka materyal nga sona pinaagi sa dingding. Ang usa ka die outlet nagmugna og usa ka parison. Ang agup-op nga lungag nagmugna og usa ka bahin. Ang usa ka duha ka-layer nga makina dili awtomatik nga usa ka duha ka ulo nga makina, ug ang duha ka lungag nga agup-op dili makamugna og duha ka materyal nga mga lut-od. Kang Kinggleulo, lungag ug giya sa layernagapabilin nga bulag ang mga ihap.
Ang deskripsyon sa publiko nga KGB80AP espesipiko niining puntoha. Gipresentar niini ang modelo isip double-extrusion nga plataporma alang sa double-layer o double-color nga trabaho. Ang lamesa niini naglista sa duha ka 70 mm nga screw ug duha ka 22 kW extruder motor. Ang KGB80A nga lamesa naglista sa usa ka 80 mm nga screw ug usa ka 37 kW nga motor. Kana nga kalainan sa arkitektura mas mapuslanon kaysa usa ka dili klaro nga pag-angkon nga ang usa ka makina mas abante.
Adunay usa ka butang nga ipatin-aw pinaagi sa pagsulat. Ang KGB80A nga paghulagway sa produkto naghisgot sa single ug multi-layer nga mga opsyon, samtang ang gipatik nga specification table niini nagpakita sa usa ka extruder. Kini nga mga pahayag mahimong posible lamang kung ang katapusan nga kapilian nga pakete magbag-o sa standard nga arkitektura. Ayaw pagtag-an kung unsang pakete ang gituyo. Hangyoa ang kinutlo sa paghingalan sa matag extruder, ang materyal nga gi-assign niini, ang die-head structure ug ang adjustable layer-ratio range.
Unsa ang gipatik karon ni Kinggle para sa 30L nga mga plataporma
Ang lamesa sa ubos nag-reproduce sa mga natad nga mahimong itandi direkta sa duha ka kasamtangan nga mga panid sa produkto. Kadaghanan sa datos sa plataporma parehas. Ang duha ka panid naglista sa 30 L nga maximum nga kapasidad sa sudlanan, 215 kN clamping force, usa ka 5 L accumulator ug usa ka 3.75 kg PE accumulator-weight reference. Ang importante nga gipatik nga mga kalainan mao ang extrusion arrangement ug machine weight.
| Gipatik nga field | KGB80A | KGB80AP | Unsaon paggamit niini |
|---|---|---|---|
| Maximum nga kapasidad sa sudlanan | 30 L | 30 L | Screening label lamang; dili kini magpamatuod sa agup-op, shot o produkto nga angay |
| Output | 650 pcs/h, uga nga siklo | 650 pcs/h, uga nga siklo | Reperensya sa paglihok sa makina, dili gidawat nga output sa produkto |
| Gidak-on sa makina | 4.7 x 3.5 x 4 m | 4.7 x 3.5 x 4 m | Pagsugod sa sobre para sa pagplano sa layout |
| Timbang sa makina | 12 t | 13 t | Input alang sa pagrepaso sa salog ug pagdumala, ubos sa katapusang drowing |
| Clamping force | 215 kN | 215 kN | Itandi sa giplanohang lugar ug gikasabutan nga mga kondisyon sa paghuyop |
| Maximum nga gidak-on sa agup-op | 520 x 860 mm | 520 x 860 mm | Susiha ang aktuwal nga drowing sa agup-op ug mga koneksyon |
| Sakup sa gibag-on sa agup-op | 360 ngadto sa 420 mm | 360 ngadto sa 420 mm | Kumpirma ang gi-install nga gibag-on sa agup-op, mga plato ug mga adaptor |
| Pagbukas nga stroke | 350 ngadto sa 850 mm | 350 ngadto sa 850 mm | Susiha ang pagpagawas sa bahin, pagsal-ot ug agianan sa pagkuha |
| Paghan-ay sa tornilyo | 1 x 80 mm | 2 x 70 mm | Panguna nga gipatik nga kalainan sa arkitektura |
| Paghan-ay sa extruder motor | 1 x 37 kW | 2 x 22 kW | Gikumpirma ang usa batok sa duha nga gipatik nga extrusion drive |
| Gipatik nga kapasidad sa pagtunaw sa HDPE | 120 ngadto sa 140 kg/h | 120 ngadto sa 140 kg/h | Reperensya nga nasangkapan sa materyal; itandi sa gross demand |
| Kapasidad sa accumulator | 5 L | 5 L | Susiha batok sa kompleto nga gross parison |
| Gipatik nga PE accumulator gibug-aton | 3.75 kg | 3.75 kg | Dili parehas sa gibug-aton sa nahuman nga produkto |
| Reperensya sa paghuyop sa hangin | 0.8 MPa; 0.7 m³/min | 0.8 MPa; 0.7 m³/min | Kumpirma ang katapusang kinahanglanon sa pagsulod sa makina |
| Reperensya sa makapabugnaw nga tubig | 0.3 MPa; 70 L/min | 0.3 MPa; 70 L/min | Kumpirma ang temperatura, kalidad, pagbalik ug sakup sa sirkito |
| Gipatik nga average nga linya sa enerhiya | 27 ngadto sa 37 kW | 27 ngadto sa 37 kW | Power reference, dili garantiya nga kWh kada gidawat nga bahin |
Ang gipaambit nga mga numero dili makahimo sa mga makina nga mabaylo. Ang ikaduha nga sapa sa materyal nagdugang usa ka agianan sa feed, baril, pagmaneho, kasaysayan sa temperatura ug pagkasunud sa paglimpyo. Ang panid sa produkto mahimong magpakita sa parehas nga eksternal nga sobre ug reference sa utility, bisan pa ang pamaagi sa produksiyon lahi gihapon. Busa ang file sa proyekto kinahanglan nga mahibal-an ang katapusan nga karga sa kuryente, sakup sa pagdumala sa materyal ug pakete sa pagkontrol imbes nga magsalig sa lamesa sa pagtandi lamang.
Direksyon sa KGB80A
Pagsugod dinhi kung ang mubu sa produkto naggamit sa usa ka gitakda nga matunaw nga sapa ug ang gipatik nga agup-op ug shot nga sobre mohaum.
Direksyon sa KGB80AP
Pagsugod dinhi kung gikinahanglan ang duha ka independente nga gipakaon nga mga sapa nga natunaw alang sa pagtukod sa layer o kolor.
Diin ang KGB80A mao ang mas limpyo nga punto sa pagsugod
Ang KGB80A nga lamesa naghulagway sa usa ka 80 mm screw, usa ka 37 kW extruder motor ug usa ka gipatik nga HDPE melting-capacity range nga 120 ngadto sa 140 kg/h. Alang sa usa ka produkto nga gihubit sa palibot sa usa ka materyal nga sapa, kana ang mas simple nga gipatik nga baseline. Ang plano sa materyal adunay usa ka panguna nga ruta sa pagpakaon aron mahibal-an, mamala o kondisyon kung gikinahanglan, kolor, dosis, pagpurga ug pagsubay pinaagi sa lote.
Ang mas simple wala magpasabot nga awtomatiko. Ang resin grade, masterbatch, additive package ug regrind rule nagkinahanglan gihapon og sinulat nga resipe. Ang usa ka kemikal nga drum mahimong magkinahanglan ug lahi nga resin ug plano sa validation gikan sa usa ka toolbox o sudlanan sa tubig. Kang KinggleHDPE batok sa PP nga giyanagpatin-aw ngano nga ang polymer nga ngalan sa pamilya wala magtakda sa temperatura sa pagtunaw, oras sa pagpabugnaw o performance sa produkto.
Ang KGB80A nga panid naglista sa mga kemikal nga packaging barrels, stacking containers, water containers, toolboxes, sprayers, toys ug auto-related parts isip mga pamilya sa aplikasyon. Kanang mga pananglitan nagpakita sa gituyo nga range; wala nila pamatud-i nga ang matag produkto sa maong mga grupo mohaum. Ang usa ka lapad nga toolbox mahimong mapakyas sa pagsusi sa mold-envelope bisan kung ang internal nga volume niini ubos sa 30 L. Ang usa ka bug-at nga teknikal nga bahin mahimong molapas sa gross shot nga panginahanglan samtang nagkupot ug ubos pa sa 30 L.
Tagda ang modelo isip kandidato human ang produkto makapasar sa upat ka mga tseke: ihap sa materyal nga sapa, interface sa agup-op, gross nga panginahanglan sa parison ug gidawat nga output. Kung ang proyekto nagkinahanglan og view stripe, espesyal nga color path o dugang nga layer, hangyoa si Kinggle nga ipakita ang eksaktong KGB80A nga opsyon sa kinutlo. Ang multi-layer nga mga pulong sa publiko nga panid kinahanglan dili gayud mopuli sa usa ka diagram sa gisugyot nga materyal nga dalan.
Diin ang KGB80AP nakakuha sa iyang ikaduhang extrusion system
Ang KGB80AP mao ang mas klaro nga gipatik nga pagpili kung ang bahin nanginahanglan duha nga independente nga gipakaon nga mga sapa nga natunaw. Gihubit kini ni Kinggle alang sa double-layer o double-color nga produksyon ug naglista sa duha ka 70 mm screws nga adunay duha ka 22 kW motors. Ang matag sapa makadawat sa kaugalingon nga materyal nga feed ug mga setting sa pagproseso sa dili pa magtagbo ang mga pagkatunaw sa ulo sa mamatay.
Ang ikaduha nga extruder kinahanglan nga makasulbad sa usa ka gitakda nga kinahanglanon sa dingding. Mahimong magbulag kini og duha ka kolor, magbutang og lain-laing mga materyales ngadto sa duha ka lut-od o mosuporta sa laing aprobado nga two-stream construction. Dili kini kinahanglan nga idugang tungod kay ang "double layer" paminawon nga mas makahimo. Kinahanglang isulti sa pumapalit kung unsa ang sulud sa matag sapa, ngano nga kinahanglan ang pagbulag ug kung giunsa susihon ang nahuman nga dingding.
Ang ratio sa layer usa ka lahi nga problema sa pagkontrol. Ang mga gidak-on sa screw sa publiko wala magsulti sa usa ka pumapalit sa adjustable layer range o ang kalig-on sa kana nga ratio alang sa usa ka piho nga parisan sa resin. Ang throughput kinahanglan usab nga balanse sa duha ka sapa. Kung ang usa ka layer naghatag usa ka gamay nga bahin sa dingding, ang extruder niini nanginahanglan gihapon usa ka lig-on nga operating window sa gikinahanglan nga rate. Pangutan-a ang gisugyot nga die-head design, materyal nga assignment, layer-ratio range ug sampling method.
Ang pagprograma sa gibag-on sa dingding dili makapuli sa kontrol sa layer-ratio. Ang Kinggle-hostMoog DigiPack III nga manwalnagpatin-aw kon sa unsang paagi ang usa ka accumulator machine makalambigit sa iyang wall profile ngadto sa accumulator position atol sa push-out. Kana nga function nag-apod-apod sa gross wall ubay sa parison. Ang sistema sa co-extrusion kinahanglan pa nga makontrol kung giunsa ang duha nga natunaw nga mga sapa nga nakigbahin sa dingding.
Duha ka sapa usab ang nagbag-o sa adlaw-adlaw nga trabaho. Kinahanglang pugngan sa pabrika ang pagbayloay sa materyal, pagdumala sa duha ka ruta sa hopper, pagsubay sa duha ka kasaysayan sa temperatura ug pagplano og pagpurga alang sa matag agianan. Ang pagbag-o gikan sa duha ka kolor nga toolbox ngadto sa usa ka kolor nga drum mahimong makadaginot lamang sa materyal kung ang production team makalimpyo ug makadokumento sa duha ka sirkito. Ilakip kana nga trabaho saplano sa pagbag-o.
Ang usa ka 30L nga label dili makakumpirma sa agup-op o parison nga angay
Ang kapasidad sa sudlanan kay volume label lang. Ang pagkahaom sa makina nagdepende sa gawas nga geometry ug sa masa sa plastik nga kinahanglang ihatod sa ulo. Pagsugod sa nahuman nga drowing sa produkto. Idugang ang pinch-off nga yuta, flash pockets, neck tooling, blow-pin arrangement, inserts, cooling connections, lifting points ug bisan unsang take-out clearance sa molde review.
Ang duha ka panid sa produkto nagpatik sa usa ka 520 x 860 mm nga maximum nga gidak-on sa agup-op, usa ka 360 hangtod 420 mm nga gibag-on sa agup-op ug usa ka 350 hangtod 850 mm nga open-stroke range. Itandi ang mga kantidad sa kompleto nga asembliya sa agup-op, dili ang makita nga mga sukat sa produkto. Ang mga plato sa adaptor ug mga koneksyon sa serbisyo makahurot sa wanang. Ang lawom nga mga bahin mahimo usab nga magkinahanglan og dugang nga pag-abli ug pagkuha sa clearance kay sa una nga gisugyot sa drowing sa agup-op.
Ang reference sa 215 kN clamp nanginahanglan kaugalingon nga kalkulasyon. Ang blow pressure molihok tabok sa giplanohang lugar nga makita sa nagbulag nga eroplano. Ang oryentasyon sa produkto, lugar sa flash ug ang gidaghanon sa mga aktibo nga posisyon makaapekto sa lugar. Ayaw aprobahi ang clamp gikan sa volume lamang. Ipadala ang gisugyot nga laraw sa agup-op ug presyur sa proseso sa Kinggle alang sa pagkumpirma sa proyekto. Angextrusion blow mold design guidenaglangkob sa interface sa mas detalyado.
nahuman nga bahin mass + top flash + bottom flash + liog o kuptanan trim + uban pang nakuha nga proseso scrap
Itandi ang gross nga panginahanglan sa ulo, dili lang ang gibug-aton sa net nga botelya. Ang duha ka panid nagpatik ug 5 L accumulator ug 3.75 kg PE accumulator-weight reference. Ang 3.75 kg nga numero kay material-scoped ug dili angay isipon nga universal part-weight limit. Ang densidad sa resin, pagkatunaw nga pamatasan, disenyo sa mamatay, gikinahanglan nga cushion ug margin sa proseso ang tanan nga butang.
Ang usa ka mapuslanon nga pagrepaso sa proyekto nagpakita sa balanse sa masa. Timbang-timbanga o banabanaa ang matag nakuha nga seksyon gikan sa usa ka representante nga himan, irekord ang grado sa resin ug ipahayag ang giplano nga unlan. Kung ang gross parison duol ra kaayo sa gipatik nga pakisayran, pangutana kung ang lain nga modelo sa ulo o makina naghatag usa ka labi ka lig-on nga bintana. Ang usa ka nominal nga 30L nga makina dili awtomatik nga husto nga 30 ka litro nga makina sa paghimo sa tambol alang sa matag porma.
Basaha ang 650 pcs/h nga linya isip data sa makina, dili usa ka saad sa pagbaligya
Ang duha ka lamesa sa Kinggle nagbutang ug label nga 650 pcs/h isip “Output (dry Cycle).” Ang usa ka uga nga siklo nagsukod sa paglihok sa makina nga wala mapamatud-an nga matunaw ang paghatod, paghuyop, pagpabugnaw, pagtangtang sa bahin, pagputol o pag-inspeksyon. Wala usab kini nagpaila sa usa ka sudlanan, gibag-on sa dingding, resin, temperatura sa agup-op o pagsalikway sa lagda. Ang numero makatabang sa pagtandi sa mekanikal nga plataporma, apan dili kini makopya sa usa ka plano sa negosyo isip mabaligya nga mga bahin kada oras.
Pagsugod sa pagplano sa output uban ang kompleto nga siklo sa produksiyon. Irekord ang accumulator fill, parison push-out, molde close, blow, exhaust, cooling, mold open, take-out ug downstream handling. Ang pinakataas nga gikinahanglan nga panghitabo nagkontrol sa oras sa pag-usab. Ang usa ka baga nga kemikal nga baril mahimong limitado sa pagpabugnaw. Ang duha ka kolor nga produkto mahimong limitado sa hinay nga pagtunaw sa sapa o pinaagi sa proseso sa ubos.
gross molding event x parts kada event x acceptance rate, gibahin sa gisukod nga run time sa mga oras
Ang gipatik nga HDPE melting-capacity range kay 120 ngadto sa 140 kg/h para sa duha ka modelo. Gamita lang kini isip HDPE reference. Itandi kini sa gross hourly demand, nga naglakip sa flash ug uban pang nakuha nga materyal. Kung ang KGB80AP naggamit ug duha ka lain-laing mga materyales, idokumento ang gikinahanglan nga mass rate sa matag sapa. Ang usa ka hiniusa nga total makatago sa usa ka dili lig-on nga low-rate nga layer.
Sukda ang gidawat nga output sa usa ka lig-on nga bintana nga adunay aktuwal nga agup-op ug piho nga resin. Paghunong sa marka, mga interbensyon sa manwal, pagbag-o sa resipe ug gisalikway nga mga bahin. Kang Kingglecycle-time optimization guidenagpakita kon unsaon pagpangita sa limitasyon nga lakang. Anggiya sa pagsulay sa pagdawat sa pabrikagihimo ang resulta ngadto sa usa ka balik-balik nga rekord sa pagdawat.
Ang gipatik nga footprint mao lamang ang sentro sa pabrika cell
Ang duha ka panid nagpakita ug sobre sa makina nga 4.7 x 3.5 x 4 m. Gilista nila ang 12 t para sa KGB80A ug 13 t para sa KGB80AP. Kini nga mga numero makatabang sa sayo nga pagtrabaho sa layout, apan ang usa ka magamit nga cell kinahanglan usab nga magamit alang sa agup-op, ulo nga mamatay, suplay sa materyal, pagtangtang sa robot o bahin, pag-trim, pagdumala sa scrap ug pagmentinar. Ang giaprobahan nga kinatibuk-ang kahikayan kinahanglang magtakda sa kataposang utlanan.

Ang mga laray sa publiko nga utility parehas usab: 0.8 MPa ug 0.7 m³/min para sa hangin nga huyop, dugang 0.3 MPa ug 70 L/min para sa makapabugnaw nga tubig. Pagrekord sa presyur ug pag-agos nga gilain. Idugang ang temperatura sa pagsulod, kalidad sa tubig, gidak-on sa koneksyon ug mga kondisyon sa pagbalik. Ang usa ka header mahimong magpakita sa presyur samtang ang sanga napakyas sa paghatud sa igo nga dagan sa panahon sa dungan nga panginahanglan.
Ang duha ka panid nagmarka ug 27 hangtod 37 kW isip kasagarang konsumo sa enerhiya. Ang yunit kW naghulagway sa gahum. Dili kini konektado nga load, ug dili kini enerhiya kada produkto. Ang gipatik nga mga kahikayan sa motor lahi, mao nga ang katapusan nga eskedyul sa elektrisidad angay nga kumpirmasyon sa proyekto bisan kung ang kasagaran nga linya sa kuryente magkatugma. Gamita ang Kinggle'sgiya sa pagplano sa utilitysa pagbulag sa nag-unang makina, auxiliary ug mga serbisyo sa pabrika.
Ang mga pagtandi sa enerhiya nanginahanglan parehas nga utlanan sa produkto.EUROMAP 46.2naghubit sa pagsukod nga may kalabotan sa produkto alang sa usa ka piho nga extrusion blow molding machine, agup-op ug produkto nga nagtagbo sa mga kinahanglanon sa kustomer. Kana nga lohika nagpugong sa usa ka paspas nga uga nga siklo o usa ka gaan nga gikarga nga pagsulay gikan sa pagbarog alang sa tinuod nga produksiyon. Irekord ang kWh matag gidawat nga bahin o matag gidawat nga kilo ubos sa gikasabutan nga mga kondisyon sa pagsulay.
Pahinumdom sa pagplano sa pabrika:kumpirmahi ang katapusan nga gibug-aton sa makina, sentro sa grabidad, mga karga sa pundasyon, pamaagi sa pag-alsa, na-install nga gahum ug mga punto sa koneksyon gikan sa gi-aprubahan nga drowing. Ang panid sa publiko dili pundasyon o dokumento sa disenyo sa elektrikal.
Tugoti nga ang pagsulay sa produkto maghusay sa katapusang pagpili sa modelo
Ang usa ka mapuslanon nga pagsulay labaw pa sa paghimo sa usa ka madawat nga sample. Gipakita niini nga ang gipili nga materyal nga arkitektura, agup-op ug makina makakupot sa gikinahanglan nga resulta. Isulat ang paagi sa pagdawat sa dili pa magsugod ang pagsulay. Kung dili, ang usa ka pumapalit ug tigsuplay mahimong motan-aw sa parehas nga dagan ug mobiya nga adunay lainlaing mga interpretasyon.
- I-freeze ang rebisyon sa produkto.Ilha ang drowing, mga sukat, gibug-aton sa net, mapa sa dingding, liog o interface sa pagsira ug mga pagsulay sa pag-andar.
- I-freeze ang materyal nga plano.Ngalan ang matag resin, supplier, grado, kolor, additive ug regrind nga lagda. Para sa KGB80AP, i-assign ang matag sapa ug target layer ratio.
- Irekord ang configuration sa makina.Ilista ang modelo, screw, motor, die head, wall controller, agup-op, blow-pin system, take-out ug downstream equipment.
- Ipakita ang balanse sa masa.Irekord ang nahuman nga bahin nga gibug-aton, matag flash o trim nga seksyon, gross parison mass ug materyal nga gibalik sa proseso.
- Tinoa ang stable nga bintana.Ipahayag ang mga kondisyon sa pagpainit, rebisyon sa resipe, timing sa sample, gitugotan nga mga interbensyon sa manwal ug ang minimum nga padayon nga panahon sa obserbasyon.
- Sukda ang kalidad sa produkto.Gamita ang giaprobahan nga mga tseke sa pumapalit alang sa mga dimensyon, pag-apod-apod sa bungbong, performance sa pagtulo, pagkahaom sa pagsira, pagkarga, paghulog o serbisyo sa kemikal kon angay.
- Ihap ang gidawat nga output.Pagbulag sa mga gross nga panghitabo, gross nga mga bahin, gidawat nga mga bahin, mga pagsalikway, giplano nga paghunong ug wala giplano nga paghunong.
- Pagrekord sa mga gamit ug kusog.Matikdi ang makina-inlet nga hangin ug kondisyon sa tubig. Kung hinungdanon ang enerhiya, itakda ang utlanan sa metro ug kuwentaha kini batok sa gidawat nga produksiyon.
Para sa usa ka KGB80AP nga pagsulay, sample sa bungbong pinaagi sa layer ingon man sa kinatibuk-ang gibag-on kung gikinahanglan kini sa espesipikasyon. Ang usa ka husto nga total nga bungbong makatago gihapon sa sayup nga pagbahin sa layer. Gamit ug pamaagi nga gikasabotan para sa resin ug produkto. Ipadayon ang gisukod nga resulta tapad sa resipe ug posisyon sa sample aron masubay sa team ang bisan unsang kausaban.
Alang sa bisan hain nga modelo, susiha ang daghang mga posisyon sa produkto. Ang mga gunitanan, eskina, pinch nga mga lugar ug lapad nga mga panel mahimong magkalahi. Angparison programming giyanagpatin-aw kon sa unsang paagi ang posisyon sa controller kinahanglan nga nalambigit sa pisikal nga mga pagsukod sa bungbong. I-save ang gidawat nga profile gamit ang himan ug rebisyon sa produkto.
Pagtukod sa RFQ sa palibot sa bahin imbes nga mangayo og "usa ka 30L nga makina"
Ang usa ka mubo nga modelo nga hangyo nagbalhin sa daghang mga desisyon sa supplier. Kang Kinggleproseso sa pagbaligyanangayo alang sa mga litrato sa produkto o mga drowing, gibug-aton, gidak-on, materyal, gibag-on, output ug mga panginahanglan sa pagsukol sa kemikal. Alang niini nga pagtandi, ang kahulugan sa materyal nga sapa kinahanglan nga molingkod duol sa tumoy sa kana nga pakete.
Ipadala ang usa ka kontrolado nga set sa file. Iapil ang drowing sa produkto ug 3D nga datos kung naa. Idugang ang target nga gibug-aton, mga kinahanglanon sa dingding, grado sa resin, masterbatch, mga additives ug ang palisiya sa regrind. Ipahayag ang matag gikinahanglan nga kolor, ang gidaghanon sa mga layer ug ang katuyoan sa matag layer. Unya idugang ang tinuig ug matag oras nga gidawat nga output nga target, shift pattern, magamit nga mga utilities, boltahe sa tanum, kisame ug mga limitasyon sa pag-access.
Dayon ihulagway ang mga pagsulay nga nagpagawas sa bahin. Ang usa ka kemikal nga drum mahimong magkinahanglan og pagtulo, pagsira, pagdumala o regulated nga mga pagsusi sa packaging. Ang usa ka toolbox mahimong magkinahanglan og bisagra, trangka, karga o mga pagsusi sa asembliya. Mahimong isugyot ni Kinggle ang makina, agup-op ug sakup sa ubos lamang kung makita ang mga kinahanglanon. Ayaw pag-import sa mga kantidad sa pagsulay gikan sa lain nga produkto tungod lang kay kini adunay parehas nga kapasidad sa nominal.
Pangutan-a ang kinutlo sa pagbulag sa standard nga mga ekipo, gikumpirma nga mga kapilian ug mga kagamitan nga gihatag sa pumapalit. Kinahanglan nga mahibal-an ang ihap sa extruder, mga gidak-on sa screw, pagtukod sa die-head, pagkontrol sa dingding, mga feeder sa materyal, robot o pagkuha, pag-trim, grinder, pagsulay sa pagtulo, kagamitan sa pagpabugnaw ug sakup sa komisyon. Kana nga lebel sa detalye naghimo sa KGB80A kumpara sa KGB80AP nga usa ka teknikal nga desisyon kaysa usa ka suffix sa usa ka sheet sa presyo.
Usa ka praktikal nga KGB80A kumpara sa KGB80AP nga desisyon
Pilia ang direksyon sa KGB80A kung ang giaprobahan nga produkto naggamit sa usa ka matunaw nga sapa ug mohaum sa gipatik nga agup-op, clamp ug accumulator nga mga pakisayran nga adunay margin nga nagtrabaho. Ang kasamtangan nga lamesa naghatag og tin-aw nga one-extruder baseline. Kung ang kinutlo nagdugang usa ka kapilian nga multi-layer o view-stripe, kinahanglan ang gibag-o nga diagram sa agianan sa materyal ug gi-update nga iskedyul sa utility.
Pilia ang direksyon sa KGB80AP kung ang produkto nanginahanglan duha nga gilain nga gipakaon nga sapa alang sa kolor o layer nga pagtukod. Pagkumpirma kung unsa ang proseso sa matag extruder ug kung giunsa balanse ang duha nga mga output. Ipasabut ang target nga layer ratio, gitugotan nga pagbag-o ug pamaagi sa pag-inspeksyon sa wala pa ang pagsulay sa agup-op.
Ayaw pilia ang bisan unsang modelo tungod kay ang nahuman nga bahin gitawag nga 30L nga tambol. Ang drawing sa produkto, gross parison, agup-op nga asembliya, resin nga plano ug acceptance rate mao ang tinuod nga inputs. Kung naayo na, ang kalainan sa modelo mahimong prangka ug ang nahabilin nga trabaho nahisakop sa teknikal nga kasabutan.
Kon ang duha ka kandidato mohaom, itandi ang produksyon nga trabaho nga ilang gihimo. Ang usa ka materyal nga sapa kasagaran nagpasabut nga mas gamay nga mga ruta sa feed ug usa ka mas mubo nga plano sa paglimpyo. Duha ka sapa ang naghatag sa bulag nga kontrol nga gikinahanglan alang sa usa ka gipiho nga layer o istruktura sa kolor, apan ang duha nga mga agianan kinahanglan magpabilin nga lig-on. Ang husto nga makina mao ang naghimo sa giaprobahan nga bungbong nga adunay balik-balik nga proseso, dili ang usa nga adunay taas nga lista sa kagamitan.
Hupti nga masubay ang kataposang desisyon. Ilakip ang pinili nga configuration sa rebisyon sa produkto, drowing sa agup-op, eskedyul sa materyal ug report sa pagsulay. Gipugngan niini ang ulahi nga order sa pagpalit o resipe sa software gikan sa pagkawala sa hinungdan luyo sa pagpili sa modelo.
Ipadala Kinggle ang bahin sa dili pa pilion ang makina
Ipakigbahin ang drowing sa produkto, gibug-aton, mga sukat, mga grado sa resin, kolor o layer nga plano, impormasyon sa agup-op, gikinahanglan nga output, kalidad nga mga pagsulay ug mga gamit sa pabrika. Mahimong kumpirmahon ni Kinggle kung ang KGB80A, KGB80AP o uban pa nga pag-configure mohaum sa proyekto.
Paghangyo og Proposal nga Gibase sa ProduktoKanunay nga gipangutana nga mga pangutana
Unsa ang nag-unang kalainan tali sa KGB80A ug KGB80AP?
Ang gipatik nga kahikayan sa extrusion mao ang nag-unang kalainan. Ang KGB80A nga lamesa naglista sa usa ka 80 mm screw ug usa ka 37 kW extruder motor. Ang KGB80AP nga lamesa naglista sa duha ka 70 mm nga screw ug duha ka 22 kW nga motor, ug ang paghulagway sa produkto niini nagtino sa doble nga layer o doble nga kolor nga produksiyon.
Makahimo ba ang KGB80A og multi-layer nga produkto?
Ang KGB80A nga paghulagway sa produkto naghisgot sa usa ug multi-layer nga mga kapilian, apan ang kasamtangan nga lamesa sa espesipikasyon naglista sa usa ka extruder. Hangyoa si Kinggle sa pagpasabot sa eksaktong opsyon, gidaghanon sa mga materyal nga sapa, die-head structure ug utility schedule sa kinutlo. Ayaw hunahunaa nga ang sumbanan nga gipatik nga lamesa naghulagway sa usa ka multi-layer nga pagtukod.
Ang 30L nga kapasidad ba nagpasabut nga bisan unsang 30-litro nga produkto ang mohaum?
Dili. Ang produkto ug agup-op kinahanglang mohaom sa platen, agup-op nga sobre, opening stroke ug gibag-on nga gidak-on. Ang gross nga panginahanglan sa parison, giplano nga lugar, mga kondisyon sa paghuyop, pagkuha sa clearance ug gikinahanglan nga mga pagsulay sa kalidad makaapekto usab sa desisyon sa modelo.
Ang 650 pcs/h ba ang produksyon nga output niini nga mga makina?
Ang duha ka panid sa produkto nagmarka og 650 pcs/h isip dry-cycle nga numero. Ang aktuwal nga gidawat nga output nagdepende sa bahin, resin, agup-op, pagporma sa parison, pagpabugnaw, pagdumala, pag-inspeksyon, pagsalikway ug paghunong. Kumpirma ang output sa gikasabotan nga produkto atol sa usa ka lig-on nga pagsulay.
Unsa ang gipasabut sa 3.75 kg PE accumulator nga gibug-aton?
Kini usa ka gipatik nga PE nga materyal nga reperensiya alang sa accumulator, dili usa ka garantiya nga nahuman nga bahin nga gibug-aton. Itandi ang ulo sa gross parison mass, lakip ang produkto, flash, trim ug process margin. Kumpirma ang katapusang limitasyon para sa napili nga resin ug die head.
Unsa nga impormasyon ang akong ipadala para sa KGB80A o KGB80AP nga kinutlo?
Ipadala ang drowing sa produkto, mga sukod, gibug-aton, mga grado sa resin, mga kolor, istruktura sa layer, mga target sa dingding, impormasyon sa agup-op, gikinahanglan nga output, mga pagsulay sa kalidad ug mga kagamitan sa pabrika. Ipahayag sa tin-aw kung gikinahanglan ang usa o duha ka independente nga kontrolado nga materyal nga mga sapa.
Mga gigikanan ug mga nota sa pag-verify
Ang mga detalye sa modelo niining artikuloha gisusi batok sa live product page sa Kinggle niadtong Septiyembre 11, 2026. Gisuportahan sa mga panid sa kompanya ang gipatik nga configuration ug mga input sa serbisyo; dili sila independente nga pruweba sa pasundayag sa produksiyon. Ang dokumento sa EUROMAP naghatag usa ka paagi sa pagsukat sa enerhiya nga may kalabotan sa produkto, dili resulta sa pasundayag alang sa bisan unsang modelo nga Kinggle.
- Kinggle KGB80A 30L Pagtapok sa Blow Molding Machine, paghulagway sa produkto ug lamesa sa espesipikasyon.
- Kinggle KGB80AP 30L Accumulator Blow Molding Machine, double-extrusion nga paghulagway ug lamesa sa espesipikasyon.
- Proseso sa Pagbaligya sa Kinggle, impormasyon sa pumapalit nga gihangyo alang sa usa ka sugyot sa makina.
- Moog DigiPack III Pag-instalar, Pagmentinar ug Manwal sa Gumagamit, accumulator-position wall-profile nga pamaagi.
- EUROMAP 46.2, Bersyon 1.0, Enero 2014, pagsukod sa enerhiya nga may kalabotan sa produkto alang sa mga makina sa paghulma sa pagbuto sa pagbuto.