Ang pagsulay sa pagtulo sa plastik nga botelya nagsusi sa usa ka gitakda nga sudlanan o pakete batok sa giuyonan nga kriterya sa pagtulo. Pilia ang pamaagi para sa aktuwal nga botelya, balido ang mga kondisyon sa pagsulay ug fixture, unya pamatud-i ang pagkakita ug isalikway ang pagdumala. Ang usa ka walay sulod nga botelya nga pass wala, sa iyang kaugalingon, nagpamatuod sa katapusang cap seal o performance sa pag-apod-apod.
Upat ka mga desisyon sa dili pa aprobahan ang inspeksyon
- Tinoa kung ang pagsulay nagtabon sa walay sulod nga botelya o ang sirado nga pakete.
- Hupti ang limitasyon sa pagdawat uban sa mga kondisyon sa pagsulay ug mga yunit niini.
- Hagita ang sistema nga adunay independente nga kinaiya nga mga sampol.
- Pagmatuod nga ang mga napakyas ug wala pa masulayan nga mga botelya dili makasulod sa gidawat nga sapa nga dili mamatikdan.
Asa ang leak testing mohaom sa proseso sa blow molding?
Sa proseso sa extrusion blow molding, ang botelya naporma, gipabugnaw, gibuhian ug nahuman sa wala pa kini makaabot sa gikasabutan nga punto sa inspeksyon. Pilia kana nga punto sa palibot sa mga operasyon nga gipamatud-an. Ang usa ka pagsulay sa wala pa ang pagputol dili makapamatuod nga ang botelya nagpabilin nga wala madaot pagkahuman sa pagputol. Ang pagdumala human sa inspeksyon angayan sa samang pagrepaso.
Paghuyop sa mga botelya ug mga sudlanan: ipasabut ang utlanan sa pag-inspeksyon
Para sa blow molded nga mga sudlanan, ang usa ka walay sulod nga botelya nga pagsulay nagtak-op sa pag-abli gamit ang usa ka test fixture. Ang aktuwal nga pagsira mahimong mogamit ug lain nga contact surface o sealing arrangement. Ilha kung unsang liog ang adunay bahin nga gitimbang-timbang sa kabit ug kung diin kini gilaktawan. Ang drowing sa botelya, drowing sa pagsira ug geometry sa fixture kinahanglan maghulagway sa parehas nga buluhaton sa pag-inspeksyon.
Ang usa ka closed-package nga pagsulay naglakip sa espesipikong pagsira ug kondisyon sa asembliya. Ang validation sa distribusyon nagdugang sa kaugalingon nga mga kinahanglanon sa pagkarga ug pagkondisyon. Hupti nga bulag ang mga konklusyon: ang resulta nga nakuha sa usa ka utlanan dili kinahanglan nga hilom nga mahimong ebidensya sa lain.
Hupti ang leakage, mga sukod ug kalig-on isip bulag nga mga kinahanglanon
Ang usa ka botelya makatagbaw sa usa ka kriterya sa pagtulo samtang napakyas ang usa ka kinahanglanon sa sukat o kusog. Sa kasukwahi, ang usa ka makatagbaw nga gibug-aton o pagsukod sa dingding wala magtukod usa ka resulta sa pagtulo. Ipiho ang mga tseke nga gikinahanglan sa produkto kay sa pagtagad sa usa ka instrumento isip kompleto nga sistema sa kalidad.
Alang sa pag-apod-apod sa dingding, gamita angparison programming ug giya sa pagkontrol sa gibag-on sa dingding. Kung ang reklamo adunay kalabotan sa pagporma, pagputol o liog mismo, ipadayon ang napakyas nga sample alang sa usa ka lahi nga imbestigasyon sa proseso. Ang inspeksyon nagpaila sa usa ka dili uyon nga tubag; Ang pagpangita sa hinungdan niini nanginahanglan dugang nga ebidensya.
Mga pamaagi sa pagsulay sa pagtulo sa botelya: itandi ang mga kapilian alang sa tinuud nga sulud
Itandi ang mga pamaagi batok sa pakete ug kapakyasan nga hinungdanon, dili usa ka numero sa pagkasensitibo nga nahimulag gikan sa mga kondisyon sa pagsulay niini. Ang usa ka mapuslanon nga pagtandi nag-ingon kung unsa ang gitakpan, kung diin gisukod ang presyur, kung giunsa gisuportahan ang sudlanan ug kung unsang mga depekto ang kinahanglan mailhan sa pagsulay.
Ang pagkadunot sa presyur para sa angay nga mga aplikasyon nga walay sulod nga sudlanan
Ang pagsulay sa pagkadunot sa presyur nag-obserbar sa pagbag-o sa presyur pagkahuman natukod ang usa ka piho nga kahimtang sa positibo nga presyur. Kinahanglang ipasabot sa supplier kung giunsa pagbulag sa pagsulay ang pagtulo gikan sa ubang mga pagbag-o sa kahikayan sa pagsulay. Ang pagpuno, pag-stabilize ug pagsukod kay lahi nga mga bahin sa pagkasunod-sunod, bisan kung ang controller nagpresentar kanila isip usa ka programa.
ASTM E2930-26naghulagway sa usa ka praktis sa pagkadunot sa presyur gamit ang gisukod nga presyur, temperatura ug oras aron mahibal-an ang pagkawala sa masa. Ang gipatik nga sakup niini klaro nga wala maglakip sa mga deformable nga mga sudlanan. Kana nga pagdili wala magtukod nga ang pag-inspeksyon nga nakabase sa presyur imposible alang sa usa ka flexible nga botelya; kini nagpasabut nga ang sumbanan dili awtomatiko nga maangkon alang sa kana nga aplikasyon.
Para sa nipis o flexible nga botelya sa HDPE, pangayo ug ebidensiya nga espesipiko sa aplikasyon gikan sa pinili nga sistema sa inspeksyon. Ang fixture, tubag sa botelya ug gipamatud-an nga lagda sa desisyon nahisakop sa kana nga ebidensya. Ayaw pagbalhin sa usa ka kalkulasyon sa pressure-to-leakage gikan sa lain nga sudlanan nga wala gisusi ang mga pangagpas niini.
Ang pagkadunot sa vacuum nanginahanglan usa ka piho nga lawak ug kahikayan sa pakete
ASTM F2338-24naghulagway sa vacuum-decay detection sa usa ka evacuated chamber nga adunay sulod nga pakete. Ang gas o alisngaw nga mogawas gikan sa pakete nakatampo sa pagtaas sa presyur sa lawak. Kini nga kahikayan lahi sa yano nga pagbakwit sa sulod sa usa ka bukas nga botelya.
Ang gipatik nga pamaagi naglangkob sa daghang mga tipo sa pakete, apan ang gikataho nga pagkasensitibo gikan sa piho nga mga pagtuon sa pakete sa produkto. Kana nga mga numero dili mga limitasyon sa universal detection alang sa lain nga botelya sa HDPE, pagsira o kabit. Timbang-timbanga ang aktuwal nga configuration sa dili pa mopili og limitasyon.
| Pagduol | Unsa ang gi-evaluate | Unsa ang kinahanglan nga kumpirmasyon |
|---|---|---|
| Positibo-pressure pagkadunot | Ang tubag sa presyur sa gisilyohan nga gidaghanon sa pagsulay sa usa ka gitakda nga agwat | Ang pagbag-o sa botelya, kahimtang sa temperatura, pag-seal sa fixture ug ang gi-validate nga lagda sa desisyon |
| Pagkadunot sa vacuum sa chamber | Ang tubag sa presyur sa chamber uban ang gitakda nga pakete sa sulod | Pag-andam sa package, fixture/chamber arrangement ug gipakita nga detection performance |
| Offline nga closed-package evaluation | Ang gipiho nga sistema sa botelya-ug-pagsira ubos sa gitakda nga pamaagi niini | Pagsira sa aplikasyon, pagkondisyon, pagkarga ug ang eksaktong konklusyon nga gisuportahan sa pamaagi |
Ang mga pagsulay sa offline nga pakete nagtubag sa lahi nga pangutana
Ang pipila ka mga kinahanglanon adunay kalabotan sa pagtulo sa likido gikan sa natapos nga sistema sa sudlanan-ug-pagsira sa ilawom sa mga kondisyon sa pag-apod-apod. Pananglitan,ASTM D5094/D5094M-24nagtubag sa gross liquid leakage alang sa piho nga sinulid o lug-style nga pagsira sa mga rigid ug semi-rigid nga mga sudlanan hangtod sa 4 L. Ang sakup niini nagpaila usab sa mga limitasyon alang sa peligro nga materyal nga transportasyon.
Gamita ang ingon nga pamaagi sulod lamang sa magamit nga sakup niini. Dili kini usa ka default nga resipe sa pagsulay sa online alang sa matag botelya o usa ka kapuli sa tanan nga ubang mga kinahanglanon sa pag-apod-apod.
Tinoa ang mga limitasyon sa pagsulay sa dili pa itakda ang resipe
Pagsugod sa kapakyasan ang pakete kinahanglan nga mosukol ug ang ebidensya nga gikinahanglan alang sa pagdawat. Unya magkauyon kung giunsa pag-ila sa sistema sa inspeksyon ang usa ka dili madawat nga tubag. Ang pinakagamay nga gi-anunsyo nga gidak-on sa lungag sa usa ka supplier dili makahubit sa kompleto nga kinahanglanon kung wala ang pakete, kahikayan sa pagsulay ug mga kondisyon sa operasyon.
Hupti ang gitaho nga gidaghanon uban sa mga kondisyon niini
Ang usa ka limitasyon sa pressure-drop ug usa ka volumetric leak rate lahi ang gitaho nga gidaghanon. Irekord kung unsa gyud ang gisukod sa instrumento ug ang sukaranan sa bisan unsang pagkakabig. Ipreserba ang mga yunit, kondisyon sa pakisayran ug agwat sa pagsukod nga adunay limitasyon. Ang usa ka numero nga gikopya gikan sa laing resipe dili kompleto kung wala kana nga konteksto.
Ang gipakita nga zero nagkinahanglan usab og interpretasyon sulod sa resolusyon ug lagda sa desisyon sa instrumento. Kinahanglan nga dili kini isulat pag-usab isip pamatuod sa hingpit nga zero leakage ubos sa matag kondisyon. Ipahayag ang gipiho nga sukdanan sa pagdawat ug ipabilin ang resulta nga aktuwal nga nakuha.
| Natad | Ipasabut kini alang sa aktuwal nga aplikasyon |
|---|---|
| Pagkaila sa produkto | Ang mga pagbag-o sa botelya ug pagsira, grado sa resin ug may kalabutan nga geometry o gibug-aton |
| Inspeksyon nga utlanan | Walay sulod nga botelya o sirado nga pakete; gibana-bana nga kontak sa ibabaw ug fixture |
| Resulta ug limitasyon | Gisukod nga gidaghanon, mga yunit, lagda sa pagdawat ug pagtambal sa dili balido nga mga resulta |
| Loading ug timing | Ang kahimtang sa presyur/vacuum, yugto sa pagpuno o pagbakwit, pagpalig-on ug agwat sa pagsukod |
| Sampol nga kahimtang | Kondisyon sa temperatura, panahon gikan sa paghulma ug may kalabutan nga pagkondisyon o pagdumala |
| Identidad sa kagamitan | Tester, test head, fixture, selyo, rebisyon sa programa ug reference-check status |
| Pagpamatuod ug disposisyon | Sample set, tseke, retest nga lagda, isalikway ang kumpirmasyon ug buhian ang responsibilidad |
Pagsulbad sa utlanan sa fixture sa dili pa aprobahan ang limitasyon
Pangutan-a kon ang sealing head mokontak ba sa feature nga importante sa serbisyo. Susiha kung ang kontak niini makatabon sa usa ka pag-abli nga gipadayag sa pagsulay. Ribyuha ang kausaban sa gitas-on sa botelya ug presentasyon sa liog uban sa tigsuplay sa fixture imbes nga bayran ang dili maayong lingkoranan pinaagi sa pagbag-o sa limitasyon sa pagsalikway.
Ang giaprobahan nga programa kinahanglan nga mobiyahe uban sa mga katugbang nga mga bahin sa pagbag-o. Ang usa ka natipig nga resipe wala mag-establisar nga ang husto nga selyo o himan sa liog na-install. Tagda ang programa, fixture ug kahulugan sa produkto isip usa ka kontrolado nga setup.
Ngano nga ang maayo nga mga botelya mapakyas samtang ang mga depekto nga mga botelya moagi?
Ginarekomendar namon nga tipigan ang ebidensya sa dili pa usbon ang resipe sa paghulma o ang limitasyon sa pagsalikway. Butangi og label ang botelya, irekord ang lungag niini ug identidad sa ulo sa pagsulay, ug ipabilin ang orihinal nga resulta. Ang usa ka napakyas nga pagbasa nagsugod sa usa ka imbestigasyon; wala kini nagpaila sa sayup nga sangkap.
Ipreserba ang ebidensiya sa pagbag-o
Alang sa usa ka pagsalikway nga spike pagkahuman sa usa ka pagbag-o sa botelya, susiha ang kahikayan sa pagsulay sa dili pa maghimo usa ka pagtul-id sa proseso. Kumpirma ang pinili nga programa, himan sa liog, kondisyon sa selyo ug presentasyon sa botelya batok sa giaprobahan nga setup. Unya itandi ang independente nga gihulagway nga madawat ug depekto nga mga sampol sa ilawom sa parehas nga mga kondisyon sa pag-inspeksyon.
Ang pagtandi nanginahanglan usa ka piho nga sample nga temperatura ug oras gikan sa paghulma hangtod sa pagsulay. Ang pagbag-o sa presyur dili mahubad nga independente sa modelo ug mga kondisyon sa luyo sa pagsukod. Ang usa ka mainit nga botelya nga gisulayan dayon pagkahuman sa pag-trim kinahanglan dili ikumpara sa usa ka pakisayran nga gipabugnaw sa tupad sa makina. Itago kana nga mga kondisyon sa rekord.
Ibulag ang pagpangita sa fixture gikan sa pagpangita sa proseso
Kung ang ebidensya nagpunting sa kabit, sulbara kana nga pagpangita kaysa bayad sa usa ka looser limit. Kung ang tester naghimo sa husto nga paagi sa mga napamatud-an nga mga sample, isubay ang gisalikway nga mga sudlanan balik sa ilang paghulma, pag-trim ug pagdumala sa mga rekord. Usba lang ang usa ka awtorisado nga variable nga gisuportahan sa ebidensya, unya balika ang mga may kalabotan nga pagsusi.
Ang usa ka sumbanan nga limitado sa usa ka test head naghatag sa imbestigasyon og usa ka mapuslanong punto sa pagsugod. Mao usab ang usa ka sumbanan nga nalangkit sa usa ka lungag sa agup-op. Wala ni nag-establisar sa hinungdan nga nag-inusara. Ang pag-ruta sa botelya mahimong mag-uban sa usa ka partikular nga lungag sa usa ka partikular nga ulo; ipreserbar ang duha ka identidad sa dili pa magdesisyon kung asa nga bahin sa interface ang i-adjust.
Girekomenda usab namo ang pagbulag sa detection gikan sa pagsalikway sa verification. Ang usa ka husto nga signal sa pagkapakyas dili igo kung ang sayup nga botelya makuha o ang usa ka gisalikway nga botelya mobalik sa gidawat nga sapa. Ilakip ang pagsubay, pisikal nga pagtangtang ug pagbawi sa sayup sa plano sa pag-verify. Hupti ang giusab nga setup ug mga resulta nga magkauban aron ang laing pagbalhin makasubli sa mga tseke.
Gamita ang awtorisado nga pag-access ug mga pamaagi sa pag-inusara alang sa pagserbisyo.Ang giya sa peligroso-enerhiya sa OSHAnagtubag sa wala damha nga pagsugod ug gitipigan-pagpagawas sa enerhiya. Ang usa ka problema sa pag-inspeksyon dili makatarunganon nga makaabot sa mga kagamitan sa paglihok o pag-improvise sa pag-access sa mga presyur nga sangkap.
I-validate ang detection gamit ang nahibal-an nga maayo ug nahibal-an nga depekto nga mga sample
Ang gipaabot nga resulta kinahanglang maggikan sa ebidensya nga independente sa pagsulay nga gi-evaluate. Kung dili, ang pagtawag sa usa ka botelya nga "maayo" tungod kay ang parehas nga tester nga gipasa kini nagmugna usa ka circular check. Hatagi ang matag sample sa verification og usa ka identidad ug irekord kung giunsa natukod ang madawat o depekto nga kahimtang niini.
ASTM F2338-24nag-ilustrar niini nga prinsipyo para sa vacuum-decay nga pamaagi niini: acceptance criteria itandi ang baseline measurements gikan sa non-leaking packages nga adunay leaking packages ug simulated leaks nga gipaila gamit ang calibrated flow meter. Ang usa ka pakisayran nga pagsusi ug usa ka hagit sa pakete nag-amot ug lainlaing ebidensya; ni kinahanglan nga ilisan sa hilom ang lain.
| Sampol o susiha | Independent nga basehan | Unsa ang irekord |
|---|---|---|
| Madawat nga sudlanan | Gitukod batok sa gikasabutan nga produkto ug pamaagi sa pakisayran | Sample ID, kondisyon, presentasyon, resulta ug bisan unsang bakak nga pagsalikway |
| May kalabotan nga pisikal nga depekto | Ang depekto nga identidad, lokasyon ug karakterisasyon nadokumento | Gipaabot nga kapakyasan, aktuwal nga desisyon, identidad sa ulo ug pagsalikway sa kumpirmasyon |
| Near-limit nga kaso | Gihulagway nga may kalabotan sa gikasabutan nga sukdanan sa desisyon | Pagkalainlain, pagkamakanunayon sa desisyon ug gikinahanglan nga pag-follow-up |
| Reperensya sa instrumento | Magamit nga reference identity ug verification status | Tubag ug resulta sa instrumento ubos sa gireseta nga tseke niini |
Pag-ihap sa mga presentasyon ingon man sa pisikal nga mga sampol
Ang gibalikbalik nga mga presentasyon sa usa ka sample makatabang sa pagsusi sa pagkasubli, apan dili kini dugang nga independente nga mga botelya. Irekord ang gidaghanon sa mga sample ug ang gidaghanon sa mga presentasyon nga gilain. Ilakip ang may kalabutan nga mga ulo sa pagsulay, mga format ug normal nga mga kondisyon sa produksiyon sa gikasabutan nga plano.
Hupti nga lahi ang sayop nga pagdawat ug sayop nga pagsalikway. Ang usa ka depekto nga sample sa hagit nga gidawat sa sistema usa ka lahi nga pagpangita gikan sa usa ka madawat nga sample nga gisalikway niini. I-report ang matag usa batok sa angay nga grupo sa hagit. Ayaw isagol kini sa ordinaryo nga rate sa pagsalikway sa produksiyon ug tawagan ang tibuuk nga katukma sa pag-inspeksyon.
Ibutang ang retest nga lagda sa dili pa mahitabo ang pakyas nga resulta
Ipasabut kung kinsa ang makatugot sa pagsulay pag-usab, unsang pamaagi ang magamit ug kung unsa ang mahitabo sa orihinal nga resulta. Ang pagsubli sa usa ka pagsulay hangtod nga adunay usa ka pass dili usa ka lagda sa pagpagawas. Ang usa ka wala masulbad nga kapakyasan nanginahanglan kontrolado nga disposisyon, lakip ang naapektuhan nga hanay sa produksiyon kung diin kinahanglan kini sa kalidad nga plano.
Ang usa ka hagit nga gitakda nga wala’y nakita nga mga sipyat nagpabilin nga resulta alang sa kana nga set ug sa mga kondisyon. Ang padayon nga pag-verify, sample nga kondisyon ug may kalabutan nga mga pagbag-o sa mga fixtures o mga programa nahisakop gihapon sa plano sa inspeksyon.
Pagpili usa ka inline nga sistema sa pagsulay sa pagtulo sa botelya alang sa linya sa produksiyon
Ang labing angay mao ang sistema nga nagtagbo sa aktuwal nga kinahanglanon sa pag-inspeksyon sa gikinahanglan nga umaabot nga rate ug kondisyon sa pagdumala. Pagsugod sa botelya, dayon susiha ang mga posisyon sa pagsulay ug pagbalhin. Ang usa ka paspas nga tigkontrol dili makabaylo alang sa usa ka kabit nga dili managsama ang paglingkod o usa ka mekanismo sa pagsalikway nga mawad-an sa identidad sa produkto.
Ipha ang kompleto nga han-ay sa pagsulay
Ilakip ang loading, sealing, pagpuno o evacuation, stabilization, pagsukod, pagpagawas ug unloading. Ilha kung unsang mga panghitabo ang mahimong mag-overlap ug kung diin adunay usa ka kapanguhaan. Ang gikutlo nga agwat sa pagsukod lamang dili ang kompleto nga oras sa siklo sa istasyon. Angawtomatik nga giya sa pagsumpo sa linya sa produksiyonnagkonektar niini nga mga tseke sa pagpamutol, pagbalhin ug pagputos.
Pananglitan sa pagplano: usa ka walo ka segundo nga tester sa usa ka 600-botelya/oras nga linya
Hunahunaa ang usa ka 1 L nga linya sa botelya sa HDPE nga naghatud sa 600 ka mga sudlanan matag oras aron masusi. Hunahunaa usab nga ang usa ka posisyon sa pagsulay nanginahanglan walo ka segundo alang sa kompleto nga pagkasunod-sunod, lakip ang pagkarga ug pagdiskarga.
Usa ka posisyon nga teoretikal nga kapasidad = 3,600 s/h ÷ 8 s/botelya = 450 ka botelya/h
Ang gituohan nga estasyon mubu sa 150 ka botelya matag oras, bisan sa wala pa ang mga paghunong. Ang usa ka buffer makasuhop sa usa ka temporaryo nga pagdagsang; dili kini makawagtang niining malungtarong mismatch.
Kung ang duha ka independente nga mga posisyon makompleto ang parehas nga walo ka segundo nga pagkasunod-sunod nga managsama, nga wala’y gipaambit nga pagdumala o pneumatic bottleneck, ang ilang hiniusa nga teoretikal nga kapasidad mahimong 900 ka botelya matag oras. Kana nga kalkulasyon nagsuporta sa pagtimbang-timbang sa usa ka parallel nga kahikayan samtang gipadayon ang mga kondisyon sa pag-inspeksyon. Wala kini magtukod ug aktuwal nga gidawat nga output.
Aprobahan lamang ang pinili nga kahikayan human ang na-install nga sistema magpakita sa gikinahanglang diskriminasyon, pagbalhin ug pagsalikway sa pagdumala sa aktuwal nga mga sudlanan. Ang mga numero sa ibabaw nagplano sa mga pangagpas, dili usa ka resulta sa produksiyon sa Kinggle.
Kumpirma ang pisikal nga ruta sa matag resulta
Ang usa ka timailhan sa pagkapakyas kinahanglan nga magpabilin nga kauban sa husto nga botelya hangtod makompleto ang disposisyon. Ipasabut ang pagsubay sa produkto, isalikway ang aktuasyon ug kumpirmasyon. Ang usa ka wala pa masulayan nga botelya o usa ka dili balido nga resulta nanginahanglan sa kaugalingon nga kontrolado nga ruta; ni mahimong pass tungod lang kay ang conveyor nagpadayon sa pagdagan.
Hagita ang espesipikong tubag sa nawala nga mga botelya, napakyas nga paglingkod, mga kasamok sa suplay, mga sayup sa pagsalikway, usa ka hingpit nga pagsalikway sa bin ug paghunong sa linya. Pag-uyon kung giunsa ang naapektuhan nga produkto giila ug gisulod. Ang pagbawi sa sayup kinahanglan nga tipigan ang kalainan tali sa gidawat, gisalikway ug wala masulbad nga mga botelya.
Gamita ang mga rekord sa inspeksyon para sa pagkontrol sa kalidad sa blow molding
Ikonektar ang mga resulta sa oras, format sa botelya, lungag, ulo sa pagsulay ug rebisyon sa resipe diin gisuportahan sa sistema ang mga natad. Idugang ang materyal-lot ug may kalabutan nga mga rekord sa proseso kung mag-imbestiga sa usa ka pagbag-o. Kini naghimo sa pag-inspeksyon nga mapuslanon sa paghuyop sa pagkontrol sa proseso sa paghulma nga wala magtagad sa usa ka sumbanan sa resulta isip usa ka diagnosis.
Susiha usab ang agianan sa pagdumala alang sa kadaot nga gipaila sa mga giya, pagbalhin o pagsalikway. Ang inline nga pag-inspeksyon sa packaging mahimong mag-screen alang sa usa ka gipiho nga kapakyasan; ang pagkunhod sa pagkaporma sa kana nga kapakyasan nanginahanglan pagtul-id ug pag-verify sa ibabaw. Hupti ang performance sa detection ug mga claim sa pagkunhod sa depekto isip bulag nga resulta.
Ipiho ug dawata ang sakup sa pagsulay sa pagtulo gamit ang linya sa paghulma
Ang usa ka hangyo alang sa "awtomatikong pagsulay sa pagtulo" nagbilin sa panguna nga mga desisyon sa pagdawat nga wala masulbad. Hatagi ang mga supplier sa parehas nga kahulugan sa botelya, utlanan sa inspeksyon, kahimtang sa sample ug kinahanglan nga output. Ilakip ang pagsagol sa produkto ug mga pagbag-o aron ang sugyot naglangkob sa normal nga produksiyon kaysa usa ka walay hunong nga demonstrasyon.
| Input sa pumapalit | Ang tubag sa supplier aron makuha |
|---|---|
| Mga drowing sa botelya, liog ug pagsira; materyal ug hanay sa produkto | Ang utlanan sa inspeksyon, kahikayan sa fixture ug gikinahanglan nga mga bahin sa pagbag-o |
| Gihubit nga kapakyasan, mga sample ug kinahanglanon sa pagdawat | Gisugyot nga pamaagi, lagda sa desisyon ug plano sa pag-verify sa aplikasyon |
| Ang umaabot nga rate, gilay-on, oryentasyon ug kondisyon sa sudlanan | Kompleto nga basehan sa siklo, kahikayan sa pagbalhin ug gisuportahan nga mga kondisyon sa operasyon |
| Isalikway, dili balido nga resulta ug mga kinahanglanon sa pagbawi | Pagsubay, pagkumpirma, pagpugong ug mga responsibilidad sa interface |
| Pagrekord, pagbag-o ug mga kinahanglanon sa pagpagawas | Pagkontrol sa programa, gipabilin nga mga resulta, ebidensya sa pagdawat ug sakup sa pagtugyan |
Duha ka Kinggle bottle-machine reference
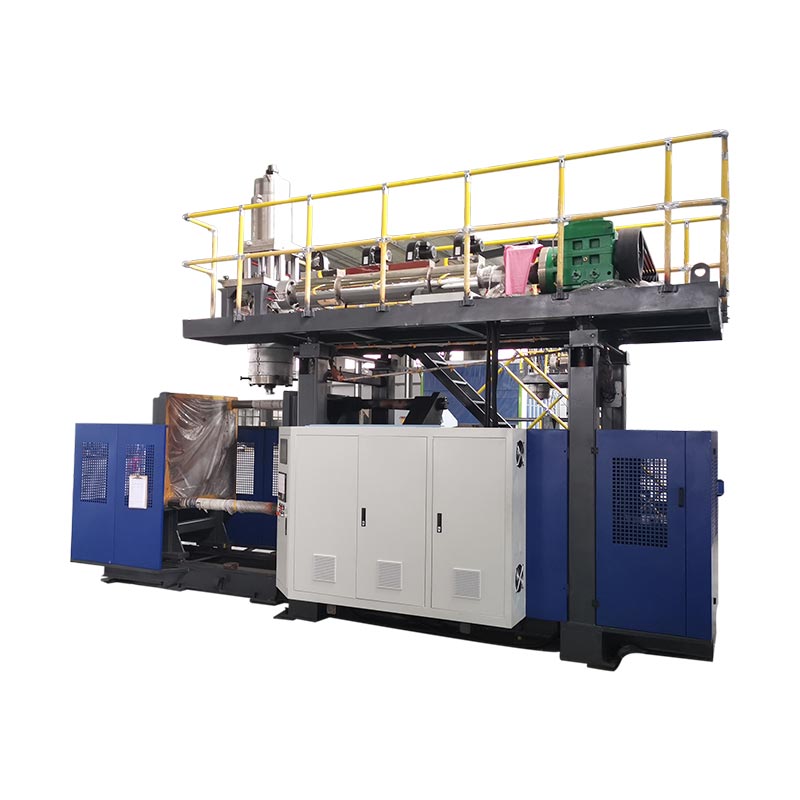
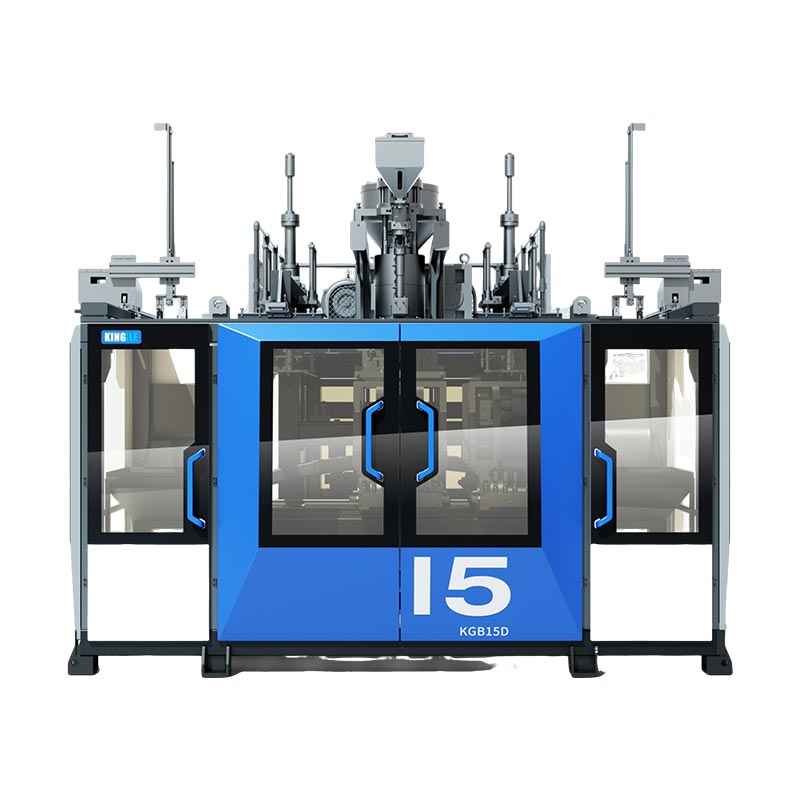
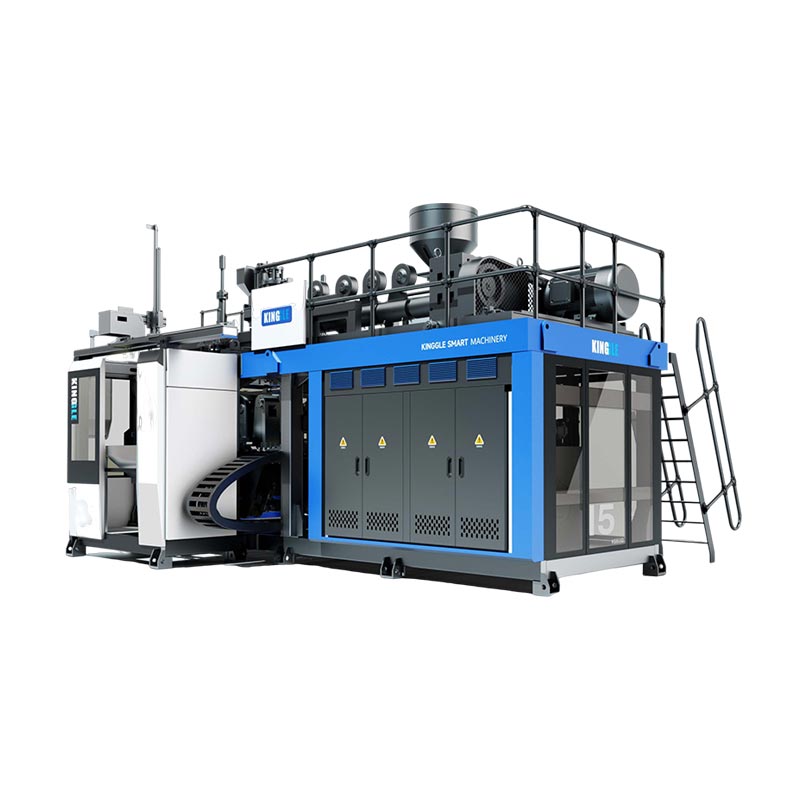
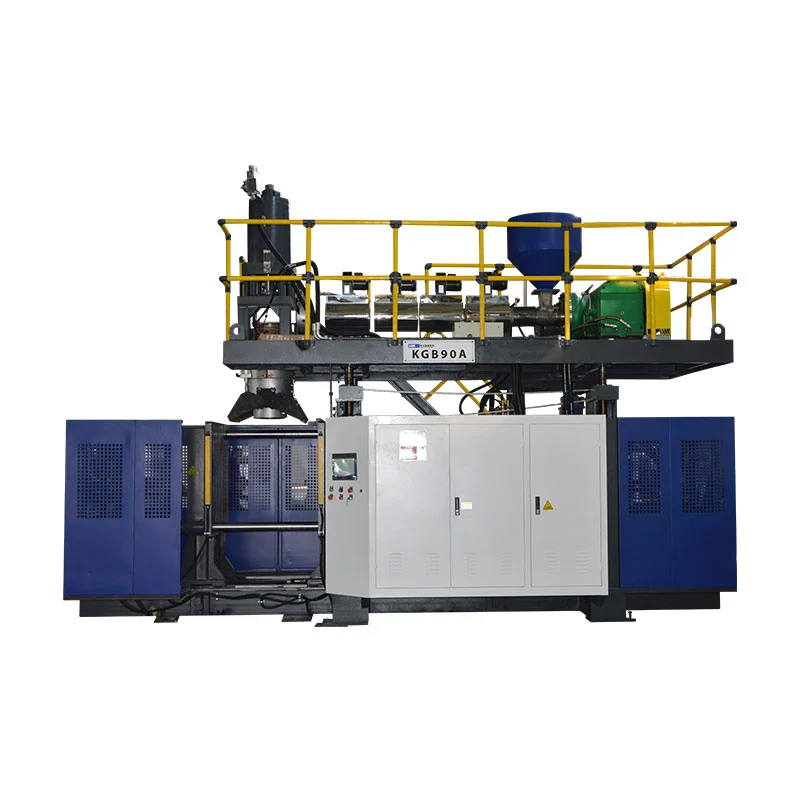
AngKGB5L single-station nga platapormaugKGB5D double-station nga platapormagipatik ang 5 L nga mga pakisayran sa makina. Naghatag sila mga panig-ingnan sa pagporma-plataporma alang sa usa ka proyekto sa botelya. Ang sistema sa pag-inspeksyon nanginahanglan pa nga pagpili batok sa aktwal nga botelya, layout sa agup-op, pattern sa pagdiskarga ug kinahanglanon sa pagsulay.

Tinoa ang interface, dili usa ka gituohan nga accessory
Ilha kung unsang partido ang nagsuplay sa module sa pag-inspeksyon, mga fixtures, pagbalhin, pagkontrol sa panagsama ug pagsalikway sa mga kagamitan.
Hupti ang matag makina nga gipatik nga porma nga mga espesipikasyon nga bulag sa gikasabutan nga mga kondisyon sa inspeksyon. Ang usa ka blow pressure sa paghulma nga detalye dili usa ka botelya nga leak-test pressure.
Para sa mas lapad nga kinahanglanon sa pagporma, gamita angGiya sa pagpili sa botelya-machine sa HDPE.
Dawata ang instrumento, ang aplikasyon ug ang linya
Ang rekord sa pagdawat kinahanglan nga mailhan ang mga pagsusi sa pakisayran, diskriminasyon sa aktuwal nga sulud ug ang kompleto nga pagkasunod-sunod sa pagsalikway. Ilakip ang normal nga mga format ug gikasabutan nga paghunong o mga pagsusi sa pagbawi. Ipahayag ang gidaghanon, mga kondisyon, mga kapakyasan ug mga aksyon sa pagtul-id imbes nga magsalig sa usa ka video sa daghang mga botelya nga milabay.
Dad-a ang produkto, fixture ug mga rebisyon sa programa ngadto sa handover record. Ilha kung kinsa ang mouyon sa pagpagawas pagkahuman sa usa ka angay nga pagbag-o. Anggiya sa pagsulay sa pagdawat sa pabrikanaglangkob sa mas lapad nga pagsusi sa makina; tipigi ang ebidensiya nga espesipiko sa pag-inspeksyon nga gilakip sa rekord sa proyekto.
Kanunay nga gipangutana nga mga pangutana bahin sa pagsulay sa pagtulo sa botelya
Gipamatud-an ba sa usa ka walay sulod nga botelya nga leak test ang katapusang cap seal?
Dili sa iyang kaugalingon. Ang test fixture mahimong makontak sa lahi nga nawong gikan sa aktuwal nga pagsira. Kumpirma ang gi-inspeksyon nga mga bahin, dayon ipiho ang bisan unsang dugang nga closed-package evaluation nga gikinahanglan sa disenyo sa botelya ug pagsirado. Hupti ang closure identity ug mga kondisyon sa aplikasyon nga adunay resulta.
Ang pagkadunot sa presyur angay ba sa matag botelya sa HDPE?
Walay paagi nga kinahanglang pilion gikan sa ngalan sa resin lamang. Ang geometry sa botelya, deformasyon, temperatura, kabit ug ang gikinahanglan nga diskriminasyon nga butang. Paghangyo og verification para sa aktuwal nga sudlanan. Ayaw hunahunaa nga ang usa ka sumbanan sa pagkadunot sa presyur nga nagtabon sa dili mabag-o nga mga sudlanan nagtukod sa pagsunod sa usa ka flexible nga botelya.
Mahimo bang ilisan sa usa ka camera o CT scan ang gitakda nga pagsulay sa pagtulo?
Ang ebidensya sa dimensyon ug imaging makasuporta sa pagtuki sa depekto, apan dili kini kinahanglan nga i-label pag-usab isip usa ka resulta sa leakage. Ipadayon ang espesipikong pagsulay sa pagtulo gawas kung adunay usa ka alternatibo nga gipakita aron makab-ot ang parehas nga kinahanglanon sa pagdawat ug aprobahan pinaagi sa magamit nga pamaagi sa kalidad.
Mahimo bang masulayan pag-usab ang usa ka gisalikway nga botelya?
Ubos lamang sa gikasabutan nga pamaagi sa disposisyon. Ipreserba ang unang resulta, ilha ang rason ug kondisyon sa pag-retest, ug ipabilin ang pagtugot ug resulta. Ang usa ka ulahi nga pass kinahanglan nga dili hilom nga papason ang usa ka nauna nga kapakyasan o tugutan ang balik-balik nga pagsulay hangtod ang usa ka gusto nga resulta makita.
Naapil ba ang pagsulay sa pagtulo sa matag awtomatikong blow molding machine?
Dili. Ang usa ka awtomatikong siklo sa paghulma wala maghubit sa sakup sa pagsusi sa ubos. Ang teknikal nga tanyag kinahanglan nga mahibal-an ang tester, fixtures, pagbalhin, pagsalikway sa mga kagamitan, pagkontrol sa mga interface ug trabaho sa pagdawat. Kumpirma ang mga butang alang sa gi-order nga sistema imbes nga isulti kini gikan sa pulong nga "awtomatiko."
Hisguti ang paghulma ug ang sakup sa inspeksyon nga magkauban
Ipadala ang drowing sa botelya, materyal, kinahanglanon sa pagsira, target nga umaabot nga rate ug ang kapakyasan nga kinahanglan mailhan sa inspeksyon. Pagdugang mga representante nga mga sampol ug karon nga mga rekord sa pagsulay kung naa, aron ang diskusyon sa kagamitan magsugod sa usa ka piho nga kinahanglanon sa produksiyon.
Hisguti ang produksyon ug inspeksyon nga kinahanglanonNingbo Kinggle Machinery Co., Ltd. ·Impormasyon sa kompanya