Ang usa ka blow pin naghatud sa hangin ngadto sa parison ug, sa pipila ka mga extrusion blow molding nga mga disenyo, makatabang sa pag-calibrate o paghuman sa sudlanan sa liog. Pag-diagnose sa mga depekto sa liog pinaagi sa pagpangita sa kapakyasan, pagsusi sa kompleto nga tooling ug pagsira nga sistema, dayon pag-verify sa pagtul-id batok sa mga kinahanglanon sa produkto.
Sa dili pa ilisan ang blow pin
- Ilha kung diin ang liog una nga nadaot o wala sa espesipikasyon.
- Ipadayon ang mga sample nga masubay sa estasyon, lungag ug rebisyon sa tooling.
- Ibulag ang paglinya ug pagsul-ob gikan sa paghatod sa hangin, timing ug makapabugnaw nga mga pangutana.
- Kumpirma ang resulta sa gipiho nga botelya, pagsira ug mga kondisyon sa pagsulay.
Unsa ang gibuhat sa usa ka blow pin sa extrusion blow molding?
Ang blow pin iya sa blowing arrangement. Naghatag kini sa hangin nga nagpalapad sa usa ka nakuha nga parison batok sa agup-op. Sa mga sistema nga gidisenyo alang sa usa ka na-calibrate nga paghuman, ang blow-pin nga asembliya nagtrabaho usab sa tooling sa liog. Ang usa ka cutting ring, cooling passage o uban pang finishing feature nagdepende sa aktuwal nga disenyo; ang ngalan lamang wala makaila sa gihatag nga mga gimbuhaton.
Gihulagway sa Eastman ang mga pamaagi sa blow-pin alang sa pag-calibrate sa thread-finish ug pag-trim niiniextrusion blow molding guide para sa mga copolyester. Kana usa ka mapuslanon nga pananglitan sa relasyon sa tooling. Ang mga kantidad sa pag-setup nga espesipiko sa resin kinahanglan magpabilin sa mga kahikayan sa mga materyales ug kagamitan nga gihulagway sa kana nga giya.
Ilha ang bahin sa dili pa itudlo ang hinungdan
Ang paghuman sa botelya naglakip sa mga bahin nga adunay lainlaing mga trabaho. Ang liog, gawas nga hilo ug sealing contact area nanginahanglan sa ilang kaugalingon nga mga pakisayran sa drowing. Ang pagsira mahimong mag-seal batok sa usa ka liner o lain nga gidisenyo nga contact surface. Irekord ang aktuwal nga kahikayan sa pagbugkos sa dili pa ihulagway ang usa ka marka ingon nga hinungdan sa pagtulo.
Ang panggawas nga paghuman naggikan sa kompleto nga pagkasunod-sunod sa paggama ug pagporma. Ang pag-assign sa tanan niini sa blow pin molaktaw sa mga himan sa pag-upa. Busa ang usa ka dimensional nga reklamo kinahanglan nga mahibal-an ang bahin, ang pamaagi sa pagsukod ug ang mga himan nga nag-impluwensya niini.
Ang usa ka die pin ug usa ka IBM core rod lahi nga mga pakisayran
Ang die pin o mandrel iya sa pagtunaw-pagporma tooling sa die ulo. Ang pagkalibog sa kana nga sangkap sa blow pin mahimong mosangput sa usa ka hangyo sa pagpadayon sa sayup nga asembliya. Gamita ang bahin nga drowing ug pag-ila sa asembliya kay sa usa ka angga sa workshop.
Ang injection blow molding naggamit ug lahi nga preform-and-core nga kahikayan. Kini nga giya nagtubag sa mga pagsusi sa liog sa paghuyop sa pagpabuto. Alang sa mga bahin sa agup-op lapas sa liog, angextrusion blow mold design guidenagpatin-aw sa mas lapad nga relasyon tali sa pagporma, pagpabugnaw ug pagpahungaw.
Pangitaa ang depekto sa liog sa dili pa ilisan ang blow pin
Pagpreserbar sa usa ka pakyas nga botelya sa dili pa i-adjust ang resipe. Markahi ang depekto ug ang orientasyon niini. Ilha ang estasyon ug lungag, dayon ipabilin ang usa ka susama nga madawat nga sample. Ang usa ka taho nga nag-ingon nga "problema sa liog" lamang ang nagbukas sa daghang lainlaing mga imbestigasyon.
Ibulag ang pagtulo sa bungbong sa liog gikan sa pagtulo sa interface sa botelya-ug-pagsira. Susiha usab kung ang leak-test fixture makontak o magselyo batok sa parehas nga bahin sa katapusan nga pagsira. Ang usa ka problema sa kabit ug usa ka pagtulo sa packaging mahimong magkinahanglan lainlain nga trabaho sa pagtul-id.
Itandi ang bahin sa sunodsunod nga mga hugna
Kung ang kalidad nga pamaagi nagtugot sa luwas nga pag-sampol, itandi ang liog pagkahuman sa paghulma, pagkahuman sa pagputol ug pagkahuman sa pagdumala sa ubos. Idugang ang sirado nga pakete kung ang kapakyasan makita pagkahuman sa capping. Pagkolekta pinaagi sa giaprobahan nga sampling nga mga punto; Ang pag-access sa paglihok nga himan dili usa ka pamaagi sa sampling.
Kung ang usa ka marka sa kontak unang makita pagkahuman sa pag-trim, ribyuha ang pagputol ug suporta nga kahikayan sa dili pa usbon ang blow-pin alignment. Kung ang liog nagbag-o sa porma sa panahon sa gitakda nga panahon sa pagkondisyon, ilakip ang kasaysayan sa thermal sa pagrepaso. Kini nga mga obserbasyon naggiya sa sunod nga tseke; sila wala magtukod ug usa ka hinungdan sa ilang kaugalingon.
Gamita ang pattern nga dili kini himuon nga diagnosis
Ang usa ka naapektuhan nga estasyon angayan nga tan-awon pag-ayo ang dalan sa tooling ug pagdumala niini. Ang usa ka problema sa daghang mga lungag nanginahanglan usab usa ka pagrepaso sa gipaambit nga mga kondisyon. Wala'y labot ang pattern sa usa ka hinungdan nga may kalabotan sa himan: daghang mga asembliya ang mahimong parehas nga disenyo, panudlo sa pag-setup o bag-ong kapuli.
Irekord kung unsa ang nabag-o sa wala pa ang una nga gisalikway nga sample. Ang mapuslanon nga mga entry naglakip sa pag-instalar sa agup-op, materyal o closure batch, maintenance work ug rebisyon sa resipe. Itago ang orihinal nga kondisyon nga makita sa rekord aron ang ulahi nga pagbalhin makaila sa usa ka obserbasyon gikan sa usa ka gidudahang katin-awan.
Sa diha nga ang kapakyasan mao ang tinuod nga sa lawas o sa ubos weld, sa paggamit samas lapad nga extrusion blow molding troubleshooting guide. Ang pag-inspeksyon sa liog kinahanglan dili mosuhop sa matag sudlanan nga depekto sa pag-ayo sa blow-pin.
Upat ka mga pattern sa depekto sa liog ug ang ebidensya nga kolektahon
Ang usa ka mapuslanon nga lamesa sa pag-troubleshoot nagsulti sa technician kung unsa ang susihon sa dili pa magpili usa ka pagbag-o. Ang parehas nga hitsura nga mga depekto mahimong maglakip sa lainlaing mga yugto. Hupti ang gidudahang component nga bulag gikan sa naobserbahang bahin hangtod nga ang mga sukod o kontroladong pagtandi mosuporta sa koneksyon.
sa Formosapolyethylene ug polypropylene blow molding guide, girebisar Abril 2025, nag-ila sa daghang posibleng hinungdan sa pagsira sa leakage. Gitratar usab niini ang top-flash separation ug neck ovality isip lahi nga mga hilisgutan sa pag-troubleshoot. Kana nga kalainan mas mapuslanon kaysa usa ka habol nga panudlo aron mapulihan ang blow pin.
| Naobserbahan nga depekto | Ebidensya sa pagkolekta una | Mga pangutana nga magbulag | I-verify pagkahuman sa pagtul-id |
|---|---|---|---|
| Oval o gituis nga liog | Pagdibuho sa mga sukod, orientasyon sa pagsukod ug kahimtang sa sample sa matag yugto | Pagporma sa geometry, pagbag-o sa kainit, pagpagawas ug pagdumala | Ang parehas nga mga sukat sa gikasabutan nga oras sa pagkondisyon |
| Pag-iskor o nadaot nga lugar sa pagsilyo | Markahan ang posisyon, pattern sa pagkontak ug ang unang yugto nga nagpakita sa kadaot | Pagkontak sa himan, pagputol, suporta ug pagkontak sa ubos | Kondisyon sa nawong ug ang may kalabutan nga function sa package |
| Ang ibabaw nga flash nagpabilin nga gilakip o mga luha | Guntinga ang ngilit, identidad sa himan ug kahimtang sa aktuwal nga pares sa pagputol | Pagsul-ob, pag-upa nga geometry ug ang giaprobahan nga pagkasunod-sunod sa pagputol | Limpyo nga pagbulag ug usa ka wala madaot nga pagkahuman |
| Ang package nag-leak pagkahuman sa capping | Ang lokasyon sa pagtulo, identidad sa botelya ug pagsira, asembliya ug mga kahimtang sa pagsulay | Geometry sa liog, pagkontak sa sealing, pagkaangay sa pagsira ug pag-setup sa pagsulay | Ang gipiho nga closed package ubos sa gikasabutan nga pagsulay |
Ang ovality nagkinahanglan og kondisyon sa pagsukod
Sukda ang gipiho nga bahin sa mga oryentasyon nga gikinahanglan pinaagi sa pagdrowing o plano sa inspeksyon niini. Ipadayon ang oras sa pagsukod ug kahimtang sa sample. Ang pagtandi sa usa ka mainit nga botelya nga direkta gikan sa makina nga adunay usa ka gikondisyon nga pakisayran mahimong makatago kung ang kalainan mitungha sa panahon sa pagporma o pagkahuman sa pagpabugnaw.
Ang liog nga morag oval maoy rason sa pag-imbestigar. Dili igo nga ebidensya ang pagreseta sa usa ka bag-ong posisyon sa blow-pin. Susiha ang may kalabutan nga mga kondisyon sa thermal ug pagdumala kauban ang mga pakisayran sa tooling sa dili pa pilion ang aksyon sa pagtul-id.
Ang mga marka sa nawong ug gilakip nga flash nanginahanglan lainlaing mga rekord
Pag-litrato sa usa ka marka nga makita ang direksyon ug lokasyon niini. Para sa nadaot nga lugar sa pagsilyo, ilha ang gituyo nga kontak sa nawong gamit ang mga drowing sa botelya ug pagsira. Alang sa gilakip nga flash, ipreserbar ang giputol nga ngilit ug irekord ang mga sangkap nga nagporma sa pagputol nga parisan. Lahi kini nga mga pangutana bisan kung ang duha nga mga depekto makita duol sa baba.
Sa dili pa ihait o ilisan ang usa ka sangkap sa pagputol, kumpirmahi nga gitugotan sa asembliya nga molihok ug nga ang gipares nga himan angay. Ang pag-ayo sa usa ka sidsid nga walay pagrepaso sa bahin sa pagpares niini mahimong dili kompleto sa imbestigasyon.
Ang usa ka cap leak iya sa kompleto nga pakete
Kumpirma kung unsang pagsira ang gipaangay ug kung giunsa kini gipadapat. Ang usa ka liog mahimong makapasar sa usa ka dimensyon nga tseke samtang ang kompleto nga pakete napakyas gihapon sa iyang gipiho nga function. Sa kasukwahi, ang dili madawat nga resulta sa pagsulay mahimong maggikan sa kahikayan sa pagsulay mismo. Balika ang tseke sa giaprobahan nga setup sa dili pa isipon ang resulta isip ebidensya sa usa ka sayup sa tooling.
Para sa padayon nga pagsira sa thread,ASTM D2063/D2063M-24nagtubag sa pagpadayon sa torque gamit ang manwal nga kagamitan sa pagsulay. Ang gipatik nga sakup niini adunay kalabotan sa pagtangtang sa torque ubos sa gipiho nga mga kondisyon. Ang resulta sa torque kinahanglan nga irekord ingon nga resulta; dili kini mopuli sa espesipikong leakage test sa package.
Susiha ang paglinya, pagsul-ob, paghatod sa hangin ug timing nga gilain
Ang hugpong sa mga pulong nga "susiha ang blow pin" nanginahanglan usa ka plano sa pag-inspeksyon sa luyo niini. Ang usa ka sayup sa posisyon, usa ka nadaot nga nawong sa kontak ug gipugngan nga paghatod sa hangin lainlain nga mga nakit-an. Ang paghiusa niini ngadto sa usa ka instruksiyon sa pagmentinar makapalisod sa pagpatin-aw nganong gipili ang usa ka partikular nga pag-ayo o pagbag-o sa setting.
Ang pag-align magsugod sa giaprobahan nga mga pakisayran
Kumpirma ang blow-pin assembly, neck tooling ug mounting reference batok sa ilang mga drowing. Ilha kung unsa nga bahin ang naghatag sa datum ug unsang posisyon ang gisukod. Ang usa ka linya nga gilaraw sa usa ka litrato dili makaestablisar sa relasyon tali sa mga tinago nga mga nawong.
Gamita ang pamaagi sa inspeksyon sa tiggama sa makina ug luwas nga pamaagi sa pag-access. Itandi ang may kalabutan nga mga sukod sa giaprobahan nga mga limitasyon alang sa maong asembliya. Sa diha nga ang mounting o pagpares nga himan nausab, ribyuha ang tibuok stack sa mga sangkap sa dili pa maghunahuna nga ang miaging posisyon nagpabilin nga magamit.
Ibulag ang makita nga mga marka gikan sa gisukod nga pagsul-ob
Ang usa ka makita nga marka kinahanglan nga irekord, apan ang kamahinungdanon niini nagdepende kung diin ang sangkap nagkontak sa produkto o himan sa pag-upa. Itandi ang marka sa lokasyon sa depekto ug ang angay nga mga kinahanglanon sa pagdrowing. Ang hitsura sa nawong lamang wala magtukod usa ka unibersal nga kapuli nga threshold.
Susiha ang pagkatawo sa mga insert, singsing ug uban pang mga gipares nga mga sangkap diin kini kabahin sa disenyo. Ang duha ka piraso nga magkatakdo sa pisikal mahimo gihapon nga iya sa lain-laing mga rebisyon. Ang usa ka hangyo sa pagpuli kinahanglan nga maglakip sa relasyon sa asembliya, dili lamang usa ka litrato sa gikuha nga pin.
Ribyuha ang kompleto nga agianan sa hangin
Gamita ang giaprobahan nga mga diagnostic aron mailhan ang mga kondisyon sa suplay, mga pagdili, operasyon sa balbula ug pagtulo duol sa himan. Ang pagpakita sa presyur sa taas usa ka ebidensya. Ang imbestigasyon kinahanglan pa nga maestablisar kung ang gikinahanglan nga hangin makaabot sa proseso pinaagi sa gituyo nga agianan ug han-ay.
Ang mga pagbasa kinahanglan mahibal-an ang lokasyon sa pagsukod ug kahimtang sa siklo. Ayaw idiskonekta ang usa ka linya nga adunay pressure o improvise ang pag-access aron makakuha usa ka pagbasa. Ang mas lapad nga mga pangutana sa suplay sa tanum nahisakop samga kinahanglanon sa kagamitan sa makina; ang lokal nga pagsusi sa himan kinahanglan magpabilin nga masubay sa aktuwal nga makina.
Ang timing ug pagpabugnaw nanginahanglan sa ilang kaugalingon nga pagtandi
Ribyuha ang angay nga pagsal-ot, paghuyop, pagputol, tambutso ug pag-atras nga mga panghitabo. Ang pila sa mga function mahimo’g mogamit usa ka lahi nga mekanismo o mahimo’g dili iya sa blow pin. Ipares ang mga ngalan sa panghitabo sa HMI sa aktuwal nga mga dokumento sa kagamitan sa dili pa mosugyot og kausaban.
Pagpreserbar sa resipe ug pag-ila sa usa ka sugo gikan sa pagkumpirma nga adunay usa ka aksyon nga nahitabo. AngMga setting sa HMI ug giya sa alarmanagpatin-aw sa bili sa pagrekord sa aktuwal nga mga kondisyon uban sa han-ay sa panghitabo. Ilakip ang pagpabugnaw sa liog ug kahimtang sa sample diin ang naobserbahan nga deformation naghimo kanila nga may kalabotan.
Gamita ang giaprobahan nga mga limitasyon para sa makina ug tooling. Ang usa ka kinatibuk-ang artikulo dili maka-establisar og luwas nga blow-pin stroke, clearance, pressure, cutting force o timing increment alang sa wala mailhi nga asembliya.
Usa ka kontrolado nga troubleshooting ug verification workflow
Isulat ang obserbasyon ug ang gisugyot nga pagsulay nga gilain. Ang "Burr nga makita pagkahuman sa pagputol" usa ka obserbasyon. "Kinahanglan ilisan ang singsing sa pagputol" usa ka hypothesis hangtod gisuportahan kini sa pag-inspeksyon. Ang pagtipig sa kana nga kalainan sa rekord naghimo sa usa ka pagtugyan nga labi ka mapuslanon ug nagpugong sa usa ka sayo nga pagtag-an nga mahimong gidawat nga katin-awan.
- Ipasabut ang napakyas nga kinahanglanon.Markahi ang lokasyon, ipabilin ang sample ug kumpirmahi ang inspeksyon o pamaagi sa pagsulay. Ilha kung ang reklamo may kalabotan sa mga dimensyon, kahimtang sa nawong, pagpamutol o ang sirado nga pakete.
- I-lock ang sample identity sa setup.Pagrekord sa makina, istasyon, lungag, rebisyon sa tooling ug batch sa materyal. Ipreserbar ang resipe ug ang identidad sa pagsira kung ang kapakyasan naglambigit sa capping.
- Inspeksyon ubos sa gipiho nga luwas nga kondisyon.Gamita ang giaprobahan nga pag-access ug mga pamaagi sa pag-inusara sa wala pa ang pagpadayon o pagkontak sa tooling. Ang kontrolado nga diagnostic nga operasyon nanginahanglan sa kaugalingon nga awtorisado nga pamaagi.
- Sulayi ang pinakalig-on nga gisuportahan nga pangagpas.Pagpili usa ka awtorisado nga pagbag-o sa sulod sa giaprubahan nga mga limitasyon. Hupti ang ubang makontrol nga mga kondisyon nga lig-on nga igo aron mahubad ang pagtandi, ug idokumento ang bisan unsang kondisyon nga dili mahimo.
- Balika ang may kalabutan nga mga tseke.Susiha ang parehas nga bahin ug balika ang gitakda nga pagsulay sa pagpaandar. Ibutang ang parehas nga kondisyon sa pagsukod aron ang pagtandi magpabilin nga makahuluganon.
- Irekord ang desisyon sa pagpagawas.Ipadayon ang mga resulta sa giusab nga setup. Sunda ang kalidad nga plano alang sa padayon nga pag-verify ug pag-ila kung kinsa ang nag-aprobar sa pagpagawas sa produksiyon.
Ang pagserbisyo nagpaila sa mga peligro nga lapas pa sa problema sa kalidad.Ang giya sa peligroso-enerhiya sa OSHAnagpaila sa wala damha nga pagsugod ug ang pagpagawas sa gitipigan nga enerhiya isip seryoso nga mga risgo sa pagmentinar. Ang pag-inusara nga espesipiko sa makina kinahanglan nga magtubag sa mga may kalabotan nga gigikanan sa enerhiya. Ang usa ka HMI stop command nga nag-inusara kinahanglan dili isipon nga puli sa gikinahanglan nga pamaagi sa pag-inusara.
Paghupot og mubo nga rekord nga nagsuporta sa konklusyon
Ang pagtandi nanginahanglan usa ka gipiho nga bintana sa pag-inspeksyon. Irekord ang numero nga gisusi ug ang numero nga napakyas sa parehas nga gipahayag nga sukdanan. Butangi og label ang balik-balik nga mga tseke sa samang sample, aron ang rekord dili isipon nga dugang nga mga botelya.
| Pagrekord | Unsa ang naa niini |
|---|---|
| Pagkatawo | Makina, estasyon/lungag, agup-op, blow-pin assembly ug drawing revisions |
| Baseline | Depekto nga lokasyon, labing una nga naapektuhan nga yugto, resipe ug kahimtang sa sample |
| Ebidensya sa inspeksyon | Mga litrato, gisukod nga mga bahin, pamaagi ug magamit nga mga limitasyon sa pagdawat |
| Kontrolado nga pagbag-o | Giaprobahan nga aksyon, tawo nga responsable ug mga kondisyon nga gihuptan o giusab |
| Pagpamatuod | Gi-inspeksyon sa gidaghanon, mga kapakyasan, mga kondisyon sa pagsulay, padayon nga pagsusi ug pagtugot sa pagpagawas |
Kung adunay gi-report nga rate, ipasabut kini ingon napakyas nga gisusi nga mga botelya nga gibahin sa tanan nga gisusi nga mga botelya sa kana nga bintana. Hupti ang sukdanan ug basehanan sa sampol nga makanunayon tali sa mga pagtandi. Ang usa ka gamay nga sample nga wala’y nakita nga mga kapakyasan usa ka sample nga resulta, dili usa ka saad nga ang umaabot nga produksiyon wala’y mga pagtulo.
Ipataas ang usa ka wala masulbad nga resulta uban ang orihinal nga ebidensya nga wala'y labot. Ang pagpadala sa mga napakyas ug madawat nga mga sample nga adunay identidad sa tooling mas mapuslanon kaysa sa pagpasa lamang sa katapusang resipe. Ang tigsuplay o dekalidad nga grupo mahimo unya nga magrepaso kung unsa ang aktuwal nga naobserbahan ug kung unsa ang nabag-o sa matag pagsulay nga pagtul-id.
Hupti ug ilisan ang hustong blow-pin assembly
Ilha ang asembliya sa dili pa mag-order og kapuli. Hupti ang serial number sa makina, pag-ila sa agup-op ug pag-usab sa drowing sa blow-pin. Ilakip ang katugbang nga insert sa liog ug mga sangkap sa pagputol kung mahimo. Ang usa ka gipaambit nga ngalan sa sangkap o parehas nga diyametro sa gawas wala magtukod og pagkabaylo.
Ang paglimpyo, pagtrabaho pag-usab ug pag-ilis nanginahanglan lainlaing mga desisyon. Gamita ang giaprobahan nga mga instruksyon sa pagmentinar ug mga limitasyon sa pagdawat. Ang pag-ayo sa nawong, pagpahait o pag-coating nga trabaho mahimong makausab sa usa ka functional interface, busa kuhaa ang tukma nga pagtugot sa tiggama kay sa pagtratar sa matag makita nga marka ingon usa ka panudlo sa pag-ayo.
Human sa pag-instalar, balika ang mga tseke nga gikinahanglan sa aktuwal nga trabaho. Kumpirma ang may kalabutan nga mga sukod sa liog ug lugar sa pagbugkos, dayon pamatud-i ang gitakda nga pagsira ug pagsulay sa pag-andar. Ipabilin ang resulta nga rebisyon sa setup uban ang rekord sa inspeksyon. Angchecklist sa preventive maintenancenagbutang niini nga mga rekord sulod sa mas lapad nga plano nga espesipiko sa makina.
Duha ka Kinggle bottle-machine reference
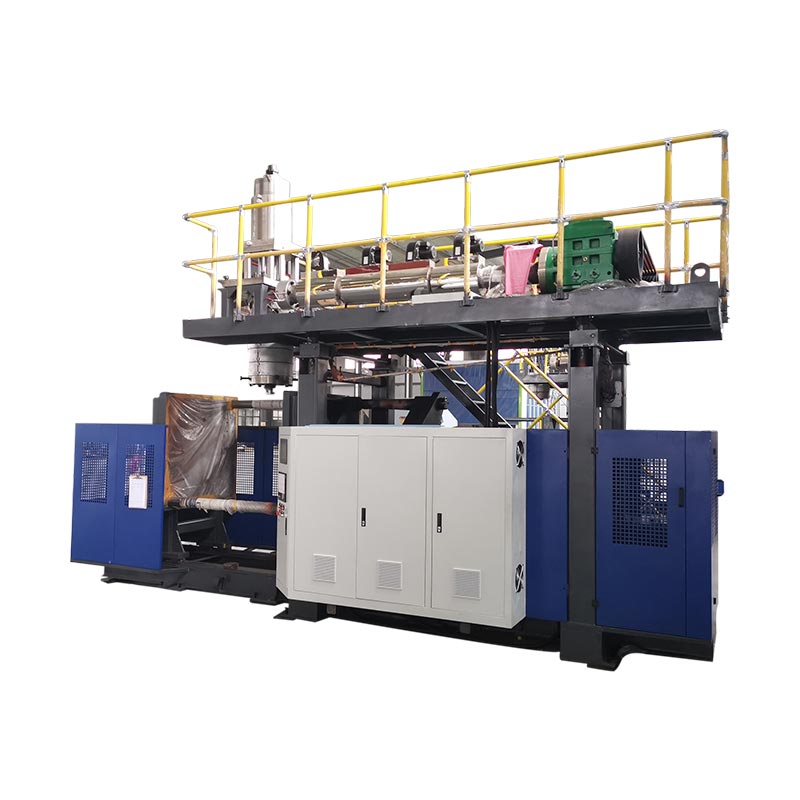
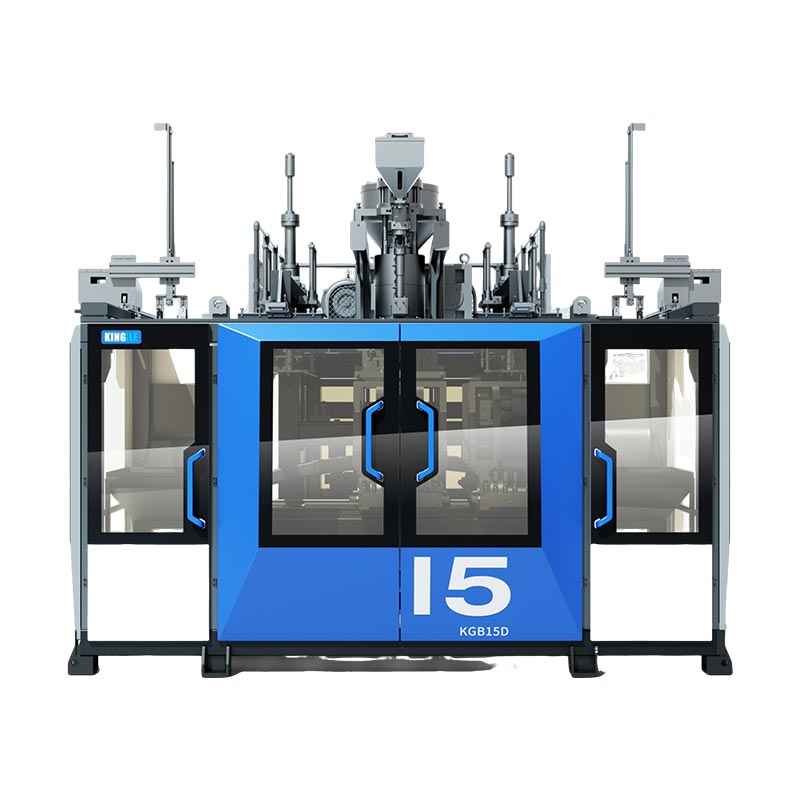
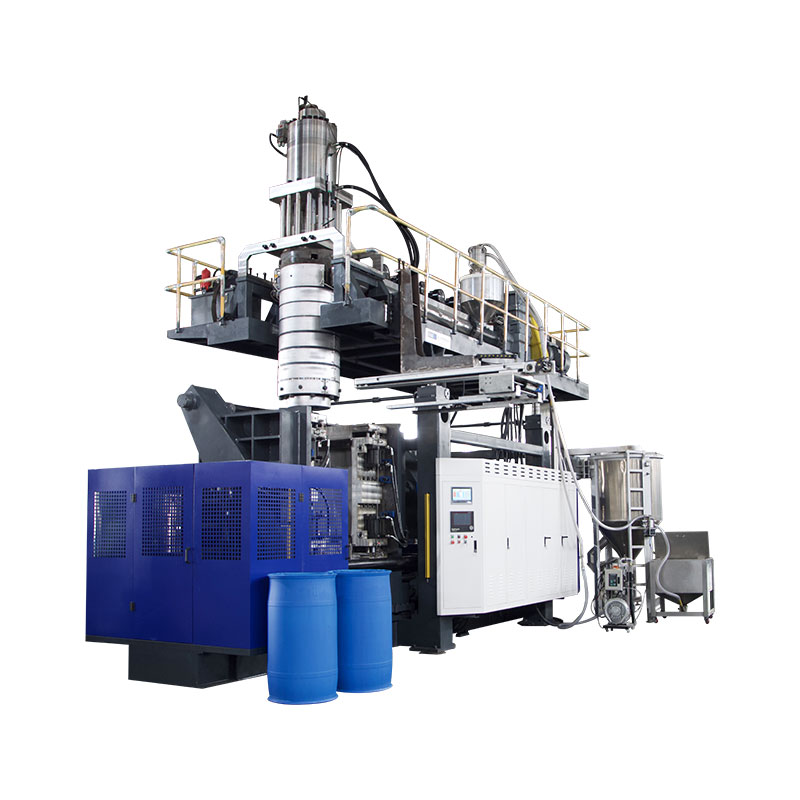
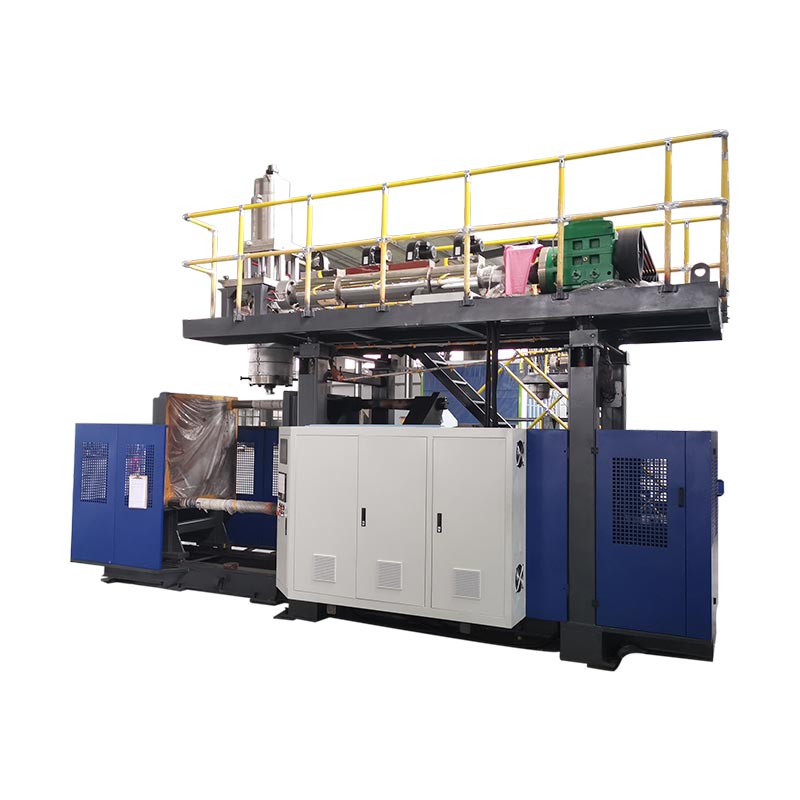
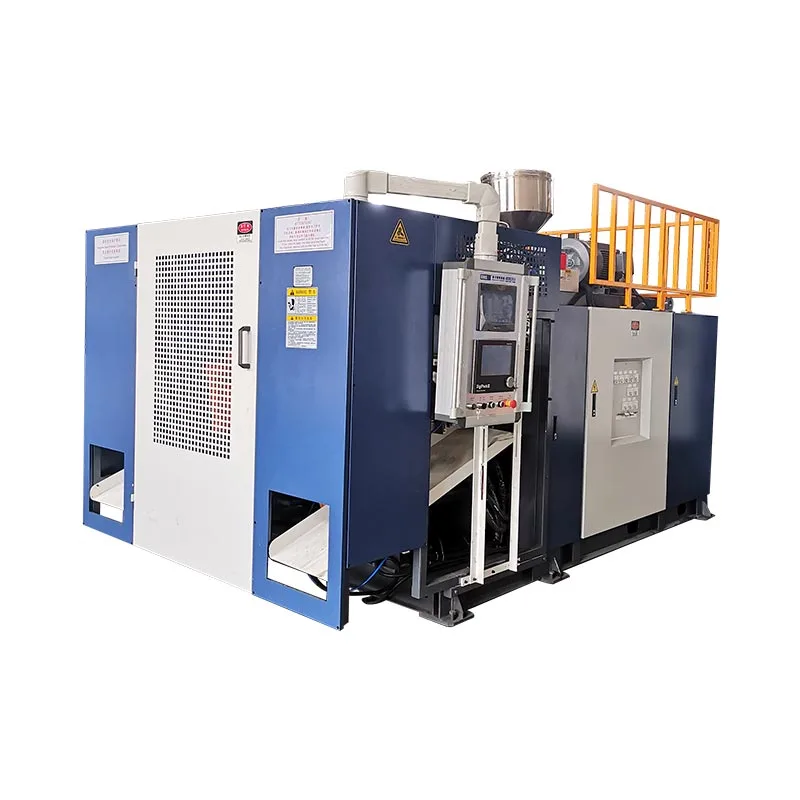
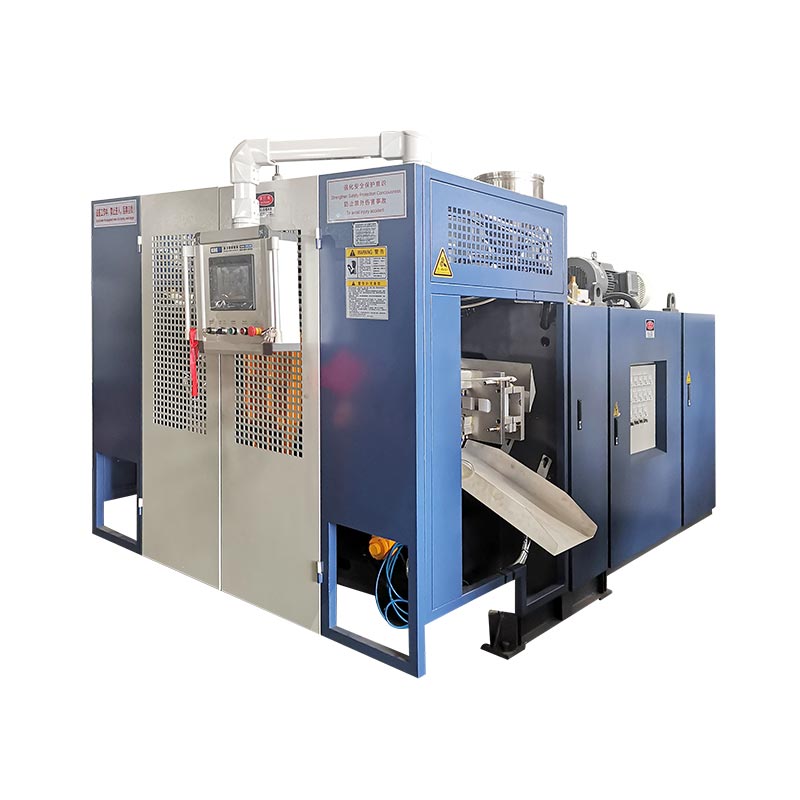
Ang KGB5L ug KGB5D naghatag ug may kalabutan nga padayon nga extrusion bottle-machine nga mga pananglitan. Ang ilang gipatik nga mga layout sa estasyon makatabang sa pag-organisar sa mga rekord sa inspeksyon: pagpreserbar sa identidad sa estasyon ug, kung mahimo, identidad sa ulo ug lungag. Ang katalogo wala makaila sa usa ka universal blow pin alang sa matag botelya nga gihimo sa bisan asa nga plataporma.


| Gipatik nga field | KGB5L | KGB5D |
|---|---|---|
| Paghan-ay sa estasyon | Single | Doble |
| Maximum nga kapasidad sa sudlanan | 5 L | 5 L |
| Diametro sa screw | 60 mm | 70 mm |
| HDPE nga kapasidad sa pagtunaw | 55 kg/h | 80 kg/h |
Mga tinubdan: ang nalambigit nga KGB5L ug KGB5D nga mga panid sa produkto. Ang kapasidad sa pagtunaw usa ka gipatik nga materyal-throughput field, dili usa ka gidawat nga botelya nga rate o usa ka kalidad nga resulta sa liog.
Gamita ang mga numero aron mahibal-an ang plataporma ug mag-frame sa usa ka diskusyon sa produksiyon. Ang pagpili sa blow-pin nagdepende gihapon sa pagkahuman sa botelya, agup-op, pag-mount ug aktwal nga paghan-ay sa paghuyop. Ang die-pin diameter nga gilista sa usa ka die-head specification dili kapuli sa usa ka blow-pin drawing.
Alang sa usa ka bag-ong proyekto sa makina, ihatag ang botelya ug mga drowing sa pagsira sa dili pa aprobahan ang gilapdon sa tooling. Para sa kasamtangan nga instalasyon, idugang ang kasamtangang identipikasyon sa asembliya ug ebidensya sa inspeksyon. AngGiya sa pagpili sa botelya-machine sa HDPEnaglangkob sa mas lapad nga detalye sa produksiyon.
Kanunay nga gipangutana nga mga pangutana bahin sa mga blow pin ug mga depekto sa liog
Ang blow pin ba parehas sa die pin?
Dili. Ang usa ka die pin o mandrel maoy bahin sa tooling sa pagtunaw. Ang usa ka blow pin naghatud sa paghuyop sa hangin ug mahimong adunay mga katungdanan nga may kalabutan sa liog sa partikular nga disenyo. Ilha ang bisan hain nga component gikan sa assembly drawing niini. Ang gipaambit nga pulong nga "pin" wala maghimo sa ilang mga interface o mga sukat nga mabaylo.
Ang matag extrusion blow molding machine ba naggamit sa parehas nga disenyo sa blow-pin?
Dili. Ang mga kahikayan sa paghuyop ug paghuman nagdepende sa produkto ug tooling. Ang pag-calibrate, pagpabugnaw ug pagputol sa mga bahin mao ang espesipiko sa pag-configure. Kumpirma ang aktuwal nga asembliya ug paglihok sa dili pa mopili og kapuli o mag-aplay og instruksiyon sa pag-setup gikan sa laing makina. Ang gidaghanon sa sudlanan lamang dili makaila sa husto nga sangkap.
Makatulo ba ang botelya kung maayo ang kondisyon sa blow pin?
Oo. Susiha ang bug-os nga interface sa botelya-ug-pagsira, lakip ang gipiho nga takup, kontak sa pagbugkos ug kahikayan sa pagsulay. Tinoa kung ang kadaot makita sa panahon sa paghulma o pagkahuman sa pagdumala. Ang resulta sa leakage nagpaila sa usa ka napakyas nga pagsusi; wala kini mismo nagpaila kung unsang himan, sangkap o kahimtang sa proseso ang hinungdan sa pagkapakyas.
Unsa nga impormasyon ang gikinahanglan aron marepaso ang usa ka puli nga blow pin?
Ihatag ang modelo sa makina ug serial number, mold identity, blow-pin assembly drawing ug revision. Idugang ang mating neck tooling ug may kalabutan nga mga drowing sa botelya ug pagsira. Para sa imbestigasyon sa depekto, iapil ang sample identity, mga litrato, mga sukod ug ang pagkasunod-sunod diin unang makita ang problema. Gamita ang giaprobahan nga channel sa kontak para sa teknikal nga mga dokumento.
Unsa ang kinahanglan nga susihon pagkahuman sa pag-ayo o pag-ilis sa usa ka blow pin?
Kumpirma ang identidad sa asembliya ug setup batok sa giaprobahan nga mga dokumento, unya inspeksyona ang mga naapektuhan nga bahin sa liog ubos sa gikasabutan nga mga kondisyon sa pagsukod. Balika ang may kalabutan nga pagsulay sa pakete nga adunay gitakda nga pagsira. Irekord ang gidaghanon ug mga kapakyasan, ipadayon ang gibag-o nga setup, ug sunda ang kalidad nga plano alang sa padayon nga pagsusi ug pagpagawas sa produksiyon.
Ipadala ang makina, kasangkapan ug mga detalye sa depekto sa liog
Pagsugod sa modelo ug serial number, pag-ila sa tooling ug usa ka gimarkahan nga depekto nga litrato. Ilakip ang mga kinahanglanon sa botelya ug pagsira, ang una nga naapektuhan nga yugto sa produksiyon ug bisan unsang nasukod nga mga resulta. Kini nga mga detalye naghatag sa teknikal nga diskusyon sa usa ka piho nga punto sa pagsugod.
Hisguti ang himan ug kinahanglanon sa produksiyonNingbo Kinggle Machinery Co., Ltd. ·Impormasyon sa kompanya