Ang recycled HDPE mahimong gamiton sa extrusion blow molding kung ang gipili nga grado ug resipe mohaum sa sudlanan. Ang umaabot nga mga pagsusi sa materyal, usa ka kontrolado nga pagsulay sa makina ug nahuman nga mga pagsulay sa pakete sa ilawom sa gituyo nga mga kondisyon sa paggamit nagtukod niana nga pag-apruba. Ang gi-recycle nga sulud nga target lamang dili.
Pagpili sa recycled HDPE blow molding resins alang sa sudlanan
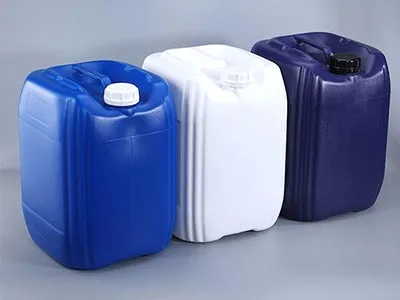
Pagsugod sa trabaho sa package. Ang usa ka detergent nga botelya nga adunay kuptanan, usa ka squeeze nga botelya ug usa ka gahi nga kemikal nga sudlanan mahimong magkinahanglan ug lain-laing materyal nga kinaiya bisan kung ang tanan nga tulo naggamit sa polyethylene. Ilista ang mga sulud, kondisyon sa pagpuno, pagsira, mga kinahanglanon sa hitsura ug mga karga sa transportasyon sa dili pa itandi ang mga tanyag nga resin.
Para sa recycled HDPE blow molding resins, pangutan-a kung unsang feedstock ug grado ang gitanyag sa supplier, giunsa pagkontrolar ang materyal ug unsa nga aplikasyon ang gisuportahan sa datos. Ang usa ka label sama sa "grado sa botelya" nanginahanglan usa ka karon nga sheet sa teknikal nga datos ug usa ka masubay nga identidad sa batch.
Ipabilin nga bulag ang PCR, PIR ug in-house regrind
Ang PCR naghulagway sa materyal nga nakuha human sa paggamit sa mga konsumidor. Ang PIR kasagarang gigamit alang sa industriyal o pre-consumer nga mga tinubdan. Ang in-house regrind naghulagway sa kaugalingong scrap sa proseso sa pabrika. Kini nga mga label nagtubag sa lainlaing mga pangutana bahin sa gigikanan; walay nag-establisar nga ang usa ka materyal makapasar sa gisugyot nga mga kinahanglanon sa sudlanan.
Pagrekord sa internal nga flash ug gisalikway nga bahin nga pagbalik nga gilain gikan sa gipalit nga recycled pellets. Hangyoa ang supplier nga ipahayag ang mga kahulugan niini ug basehan sa accounting sa recycled-content. Ayaw hunahunaa nga ang matag pagbalik sa hopper giisip nga PCR o kwalipikado nga pre-consumer nga gi-recycle nga sulud.
Isulat ang mga kinahanglanon sa dili pa pilion ang timpla
Ang mubo kinahanglan nga mahibal-an ang pagdrowing ug pagsira sa produkto, target nga masa, mga lokasyon sa gibag-on sa dingding, pakisayran sa kolor ug may kalabotan nga mga pagsulay sa pagpaandar. Ilakip ang temperatura sa pagtipig, mga kondisyon sa pagpuno ug ang giputos nga substansiya. Para sa mga gamit nga sensitibo sa kontak, idugang ang gikinahanglan nga materyal ug dokumentasyon sa regulasyon sa dili pa magtugot sa usa ka pagsulay.
Ang usa ka teknikal nga mapuslanon nga desisyon adunay usa ka pig-ot nga kasangkaran: kini nga materyal, sa kini nga resipe, sa kini nga makina ug agup-op, alang niini nga sudlanan. Kana nga sakup naghimo sa ulahi nga mga pagbag-o nga masusi.
Unsa nga mga kabtangan sa resin ang hinungdanon sa HDPE blow molding?
Itandi ang grado sa kandidato sa giaprobahan nga pakisayran gamit ang parehas nga kondisyon sa pagsulay. Unya pagdesisyon kung unsang mga tseke ang naa sa matag umaabot nga lote ug kung unsa ang kinahanglan sa panahon lamang sa kwalipikasyon o usa ka imbestigasyon. Ang pag-order sa matag posible nga pagsulay sa laboratoryo mahimong makadugang sa gasto nga wala pagtubag sa pangutana sa produksiyon.
Basaha ang MFR o MFI uban ang mga kondisyon nga gilakip
Ang matunaw nga mass-flow rate, sagad gitawag nga MFR o MFI, mapuslanon alang sa pagsusi sa pagkamakanunayon sa dagan. Ipadayon ang temperatura, karga, mga yunit ug pamaagi sa pagsulay nga adunay numero. Ang mga bili nga gisukod ubos sa lain-laing mga kondisyon dili direkta nga mabaylo.
ASTM D1238-26nagpatin-aw nga ang mga resulta sa pagtunaw sa pag-agos wala magtukod og pagkaparehas sa ubang mga kabtangan nga walay balido nga correlation. Gipasidan-an usab niini nga ang pagsulay mahimo’g dili mag-reproduce sa dinagkong pamatasan sa pagproseso. Busa ang usa ka susama nga MFI nagsuporta sa screening, apan wala magpamatuod sa katumbas nga kalig-on sa parison o nahuman nga botelya nga kalig-on.
| Susiha | Mapuslanon nga rekord | Desisyon nga gisuportahan niini |
|---|---|---|
| Identidad sa grado ug gigikanan | Supplier, grado, lote, paghulagway sa feedstock ug gideklarar nga recycled content | Pagmatuod nga ang gihatag nga materyal nahiuyon sa kwalipikado nga gigikanan ug resipe. |
| MFR/MFI ug Densidad | Mga resulta, pamaagi, kondisyon ug gikasabutan nga mga limitasyon | Screen alang sa mga pagbag-o nga nanginahanglan pagrepaso; ayaw pag-infer sa tanan nga ubang mga kabtangan gikan niini nga mga kantidad. |
| Mga partikulo ug materyal nga komposisyon | Gikasabutan nga pamaagi sa pag-inspeksyon, mga pananglitan sa depekto ug gipabilin nga sample nga representante | Pagdesisyon kung ang naandan nga pag-inspeksyon igo na o gikinahanglan ang pag-analisar sa komposisyon. |
| Kolor ug baho | Reference sample, mga kondisyon sa inspeksyon ug mga limitasyon sa aplikasyon | Susiha ang hitsura ug sensory nga mga kinahanglanon sa gituyo nga pakete. |
| Ibabaw nga tubig ug pagdumala | Kasaysayan sa pagtipig, kahimtang sa materyal ug mga panudlo sa pagkondisyon sa supplier | Tinoa kon ang materyal nga pagpangandam nagkinahanglan ug pagtul-id sa dili pa ang pagsulay. |
| Mekanikal ug stress-cracking data | Specimen, pamaagi, temperatura, exposure ug loading kondisyon | Pagplano sa may kalabutan nga nahuman nga sudlanan nga mga ebalwasyon imbes nga ilisan ang usa ka kantidad sa datasheet. |
Ibulag ang kasagarang mga kantidad gikan sa mga limitasyon sa pagpagawas sa lot
Usa ka teknikal nga data sheet naghulagway sa usa ka grado. Ang usa ka sertipiko sa pagtuki nagreport sa mga kinaiya nga nasakup alang sa usa ka partikular nga lote. Ang detalye sa pagpalit nag-ingon kung unsa ang madawat sa pumapalit. Hupti kini nga mga dokumento nga lahi; ang usa ka tipikal nga kantidad dili awtomatik nga usa ka garantiya nga limitasyon.
Pag-uyon kon sa unsang paagi ang mga sampol nagrepresentar sa lote ug maghupot ug igong giila nga materyal para sa ulahi nga pagtandi. Kung ang usa ka pagbag-o nagpabilin nga wala masaysay, hisguti ang gipunting nga komposisyon, thermal o rheological analysis uban sa materyal nga supplier o laboratoryo. Pilia ang pagtuki alang sa gidudahang kapakyasan, dili tungod kay ang instrumento anaa.
Giunsa pagpadagan ang usa ka recycled HDPE extrusion blow molding trial
Ang usa ka kontrolado nga pagsulay nagkonektar sa umaabot nga resin sa extrusion blow molding nga proseso ug ang katapusan nga pakete. Ipasabut ang mga pagsusi sa pagdawat sa dili pa maghimo mga sampol. Kung dili, ang team mahimong mogasto sa pagsulay sa pag-adjust sa hitsura ug madiskubre nga ulahi na nga ang gikinahanglan nga pagsulay sa paggamit wala gyud giplano.
- Pagdalagan ang giaprobahan nga reference nga materyal o pormulasyon hangtod nga ang proseso masubli. Irekord ang makina, die head, rebisyon sa agup-op, mga gamit ug pag-configure sa ubos.
- Ilha ang lote sa kandidato ug kompleto nga resipe, lakip ang colorant, additives ug bisan unsang internal nga pagbalik. Sunda ang gikasabutan nga pamaagi sa pagbag-o sa materyal aron ang pagdala dili makalibog sa pagtandi.
- Irekord ang inisyal nga tubag sa dokumentado nga mga setting. Pag-obserbar sa pagkamakanunayon sa feed, pamatasan sa presyur, pagporma sa parison, gibug-aton ug makita nga mga depekto.
- Paghimo og makatarunganon nga mga kausaban sulod sa mga ekipo ug materyal nga mga limitasyon. Hupti ang matag kausaban nga nalambigit sa rason niini ug resulta nga mga sample.
- Kolektahon ang giila nga mga espesimen alang sa pagmapa sa dingding ug ang gikasabutan nga mga pagsulay sa pagpaandar. Itandi ang mga resulta sa tibuok pagsulay kay sa pagpili sa labing nindot tan-awon nga botelya.
Panagbulag ang duha ka pagtandi.Ang una nga pagtandi nagpakita kung giunsa pagtubag sa kandidato ang usa ka dokumentado nga pag-setup. Ang sunod-sunod nga na-optimize nga dagan nagpakita kung unsa ang mahitabo pagkahuman nabag-o ang proseso alang sa kana nga kandidato. Irekord ang duha; Ang pagpresentar lamang sa na-optimize nga mga setting nagtago sa trabaho nga gikinahanglan aron makuha kini.
Ibulag ang kalainan sa materyal gikan sa kalainan sa makina
Among girekomendar nga susihon kon ang giaprobahan nga reperensiya nagpadayon gihapon sa pagdagan sa dili pa magbutang ug bag-ong depekto sa gi-recycle nga resin. Kung dili, susiha una ang mga ekipo, agup-op ug mga kondisyon sa utility. Ang usa ka materyal nga pagtandi huyang kung ang proseso sa pakisayran dili na lig-on.
Alang sa nipis nga mga abaga o dili lig-on nga gibug-aton sa botelya, itandi ang aktwal nga mga kondisyon sa proseso ug pamatasan sa parison sa dili pa mag-ilis sa daghang mga setting. Kung ang usa ka mas bug-at nga parison magtangtang sa makita nga simtomas, susiha kung diin napunta ang sobra nga materyal. Ang botelya mahimo nga adunay dili maayo nga pag-apod-apod sa dingding.
Ipadayon ang mga pagsalikway ingon man ang gidawat nga mga sampol. Ang ilang mga time stamp ug mga lokasyon mahimong magpakita kung ang usa ka problema nagsunod sa usa ka materyal nga pagbalhin, usa ka lungag, usa ka istasyon o usa ka hinay nga pagbag-o sa operasyon. Irekord ang start-up ug transition scrap nga gilain gikan sa stable run.
Ang pagkasubli hinungdanon labaw sa usa ka madawat nga botelya. Ang rekord sa kwalipikasyon kinahanglan maghimo nga posible alang sa lain nga pagbalhin aron makopya ang giaprobahan nga kondisyon ug mailhan kung kini nausab. Gamita angbalangkas sa pagsulay sa pagdawat sa makinasa pagkonektar sa matag konklusyon sa usa ka giila nga pamaagi, limitasyon ug resulta.
Usa ka gipatik nga 4 L nga pagsulay: posibilidad nga adunay lain nga bintana sa proseso
Usa ka 2024 nga pagtuon sa Chalmers nag-andam ug unom ka recycled rigid polyethylene material nga variant gamit ang lain-laing mga kondisyon sa paghugas ug compounding. Gihuyop sa mga tigdukiduki ang 4 L nga mga sudlanan ug gibag-o ang katulin sa tornilyo alang sa matag materyal aron ma-target ang usa ka botelya nga masa nga 145 ± 5 g.
Gi-report sa pagtuon ang produksiyon nga adunay 100% nga gi-recycle nga rigid nga feedstock sa PE sa parehas nga oras sa siklo sama sa reference sa birhen nga HDPE. Bisan pa, ang mga gi-recycle nga materyales adunay lahi nga tubag sa presyur sa panahon sa pagporma sa parison. Ang usa ka pagpangandam nagpatungha usab ug mga depekto sa fisheye. Kini nga mga resulta iya sa gisulayan nga feedstock, kagamitan ug sudlanan, dili sa matag komersyal nga grado sa PCR. Tan-awa angorihinal nga blow-molding nga pagtuon.
Ang among rekomendasyon mao ang paggamit niini nga ebidensya aron hatagag katarungan ang usa ka materyal nga piho nga pagsulay, dili usa ka unibersal nga gi-recycle nga sulud nga saad. Ang malampuson nga pagporma nagbilin gihapon sa gisugyot nga mga kinahanglanon sa pagdawat sa pakete aron mapamatud-an.
Pag-troubleshoot sa mga problema sa parison ug gibag-on sa dingding sa gi-recycle nga HDPE
Ibutang ang naapektuhan nga output ug ilha ang una nga napakyas nga mga sampol. Sa dili pa usbon ang resipe, pangutana kon ang simtoma nagsunod ba sa usa ka lote, usa ka estasyon, usa ka lungag o sa tibuok linya. Kini nga kalainan makatabang sa pagpili sa usa ka pagtandi nga makabulag sa posible nga mga hinungdan.
| Naobserbahan nga sintomas | Mga pangutana bahin sa materyal | Pagkumpara sa bahin sa proseso |
|---|---|---|
| Parison sag o nipis nga mga abaga | Nausab ba ang kinaiya, timpla o matunaw? | Itandi ang aktuwal nga mga kondisyon sa kainit, timing sa parison ug ang giaprobahan nga profile gamit ang giila nga mga sample. |
| Pagbag-o sa timbang o dingding | Ang pag-andam ba sa pagpakaon o pagsagol makanunayon? | Susiha kung ang kalainan nagsunod sa usa ka outlet, estasyon o agwat sa operasyon; itandi ang reference run. |
| Itom nga mga speck, gel o pinhole | Ang susama nga mga depekto anaa ba sa gipabilin nga materyal o mga espesimen nga giandam sa supplier? | Repasuha kung kanus-a magsugod ang mga depekto ug kung magpadayon ba kini sa reference nga materyal. Susiha ang nahabilin nga kagamitan ingon man ang umaabot nga kontaminasyon. |
| Baho o kolor drift | Nakab-ot ba sa kandidato ang gikasabutan nga pakisayran sa wala pa ug pagkahuman sa pagproseso? | Itandi ang kasaysayan sa proseso, pagdala ug mga kondisyon sa pagdumala sa dili pa maghatag ug hinungdan. |
Kini mga ruta sa imbestigasyon, dili mga pagdayagnos gikan sa hitsura. Ang dugang nga pagsala dili ebidensya nga ang tanan nga materyal nga dili pagkaangay o baho nga mga isyu nasulbad na. Ingon usab, ang pagbag-o sa temperatura nga nagpauswag sa usa ka simtomas nanginahanglan usa ka bag-ong pagsusi sa nahuman nga sudlanan.
Ang pagkontrol sa gibag-on sa dingding kinahanglan nga motubag sa gisukod nga lokal nga mga dingding, dili lamang sa kasagaran nga gibug-aton sa botelya. Angparison programming giyanagpatin-aw kon sa unsang paagi ang profile may kalabutan sa materyal nga pagbutang. Alang sa mga sayup nga wala magsunod sa pagbag-o sa resin, gamita ang mas lapadextrusion blow molding troubleshooting guide.
Sunda ang mga pamaagi sa makina alang sa sampling, paglimpyo ug pag-inspeksyon. Ayaw pag-abli sa init o pressure nga sistema sa pagtunaw aron masusi ang depekto; Ang mga interbensyon nanginahanglan sa espesipikong pag-inusara ug pamaagi sa luwas nga pagtrabaho sa kagamitan.
Pagsusi sa kalidad alang sa mga botelya ug mga sudlanan nga gihulma nga polyethylene
Ipasabut ang pagsulay ug limitasyon sa pagdawat alang sa matag may kalabutan nga mode sa kapakyasan. Ang mga botelya nga gihulma sa huyop kinahanglan mga tseke nga nagpakita sa ilang geometry, pagsira ug sulud. Ang usa ka materyal nga kupon ug usa ka nahuman nga polyethylene nga botelya naghatag lainlaing ebidensya.
Mapa ang lokal nga mga bungbong ug susiha ang sistema sa pagsira
Gamit ug balik-balik nga mga lokasyon sa pagsukod sa abaga, lawas, mga suok ug uban pang mga lugar nga gipangayo. Hupti ang mapa nga nahigot sa sampol nga pagkatawo. Ang usa ka botelya mahimong makab-ot ang mass target niini samtang nagbilin og gamay nga materyal sa usa ka kritikal nga lokasyon.
Para sa gigunitan nga blow molded nga mga sudlanan, susiha ang kuptanan nga rehiyon ug pinch-off ingon man ang main body. Susiha ang giputol nga liog ug sirado nga haum sa gituyo nga mga sangkap. Ang usa ka walay takip nga tseke sa botelya dili makaestablisar sa performance sa napuno, sirado nga pakete.
Ipares ang functional nga mga pagsulay sa gituyo nga paggamit
Pilia ang leak, filled-container drop, compression o stacking, handle ug uban pang mga pagsulay sumala sa service brief sa package. Pagrekord sa pagkondisyon, sulud o pagpuno sa pagsulay, kahimtang sa pagsira, orientasyon ug pamatasan sa pagdawat kung diin kini makaapekto sa resulta. Ang usa ka resulta nga wala ang mga kondisyon niini lisud itandi.
Para sa inline nga pag-inspeksyon sa pagtulo, i-qualify ang sudlanan ug ang resipe sa pagsulay ug susiha nga ang mga gisalikway nga mga piraso gikuha na. Ang resulta sa pass nagtubag sa gitakda nga pagsusi sa pagtulo; wala kini magtukod og kalig-on sa transportasyon, pagkaangay sa kemikal o kinabuhi sa pagtipig.
Ipadayon ang pag-crack sa kapit-os sa kalikopan nga bulag gikan sa kadali nga kusog
Ang environmental stress cracking resistance, o ESCR, may kalabotan sa cracking ubos sa hiniusang stress ug exposure sa kinaiyahan. Diin ang mga sulod ug mga kondisyon sa paggamit naghimo niini nga may kalabutan, ilakip ang usa ka angay nga ebalwasyon imbes nga isulti ang performance gikan sa tensile strength o usa ka hinanaling pagsusi sa leak.
Nakaplagan ni Freudenthaler ug mga kaubanan nga ang mga short-term nga mekanikal nga mga resulta dili igo nga nagpadayag sa mga kalainan sa stress-cracking nga kinaiya sa ilang gisulayan nga polyethylene recyclates. Ang ilang panukiduki nagsuporta sa pagtimbang-timbang niini nga mga paagi sa kapakyasan nga gilain; wala kini mag-establisar nga ang tanan nga gi-recycle nga HDPE dili maayo nga nahimo. Tan-awa angpagtuon sa polyethylene recyclates ug ESCR.
Kung ikumpara ang datos nga nag-crack sa stress, ipadayon ang specimen, loading, medium ug temperatura. Ang usa ka ranggo nga nakuha sa usa ka gipadali nga pamaagi dili awtomatiko nga kinabuhi sa serbisyo sa usa ka lahi nga napuno nga sudlanan.
Pila ka PCR ang magamit, ug kanus-a kinahanglan nga tagdon ang multilayer molding?
Ibutang ang target nga gi-recycle nga sulud pinaagi sa pag-validate sa gisugyot nga materyal ug pakete. Ni ang nominal nga kapasidad sa makina o ang hugpong sa pulong nga "HDPE compatible" nagtukod ug usa ka unibersal nga PCR nga porsyento. Itago ang komposisyon sa materyal ug ang sukaranan nga gigamit sa pagkalkula sa gi-recycle nga sulud sa rekord sa resipe.
Pag-ila sa usa ka sinagol nga resipe gikan sa lain nga mga sapaw
Ang usa ka single-layer nga timpla naghiusa sa materyal nga mga sapa sa wala pa maporma ang bungbong. Ang usa ka multilayer configuration nag-assign sa mga sapa sa pagbulag sa mga layer. Lahi kini nga mga kahikayan sa produksiyon, ug ang matag usa kinahanglan usa ka piho nga katuyoan ug piho nga pagsulay sa materyal.
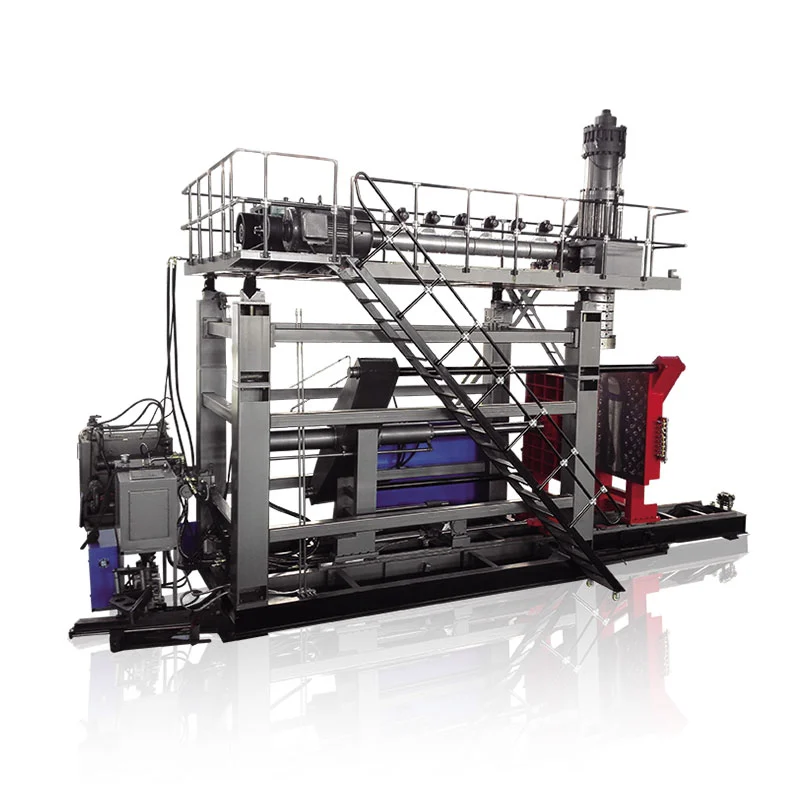
Alang sa multilayer nga trabaho, susiha ang gituyo nga alokasyon sa materyal ug ang resulta nga pag-apod-apod sa layer sa sudlanan. Ang usa ka gi-aprubahan nga pagpakita sa resipe lamang dili igo. Anggiya sa pagpili sa multilayer nga makinanaglangkob sa mga ekipo ug mga desisyon sa layer-function sa mas detalyado.
Ayaw gamita ang usa ka layer sa ibabaw isip usa ka shortcut sa pagkontak sa pagtugot
Ang pagkaangay sa kontak sa pagkaon usa ka lahi nga pangutana gikan sa malampuson nga pagporma ug mekanikal nga pasundayag. Alang sa Estados Unidos, angAng gi-recycle nga plastik nga giya sa chemistry sa FDAGitubag ang posible nga nahabilin nga mga hugaw ug paglalin. Kini usa ka giya alang sa pagtimbang-timbang sa mga proseso sa pag-recycle, dili usa ka unibersal nga sertipiko alang sa bisan unsang gi-recycle nga botelya.
Ang usa ka virgin-resin nga nawong dili sa iyang kaugalingon nag-establisar nga ang tibuuk nga istruktura nagtagbo sa gituyo nga mga kondisyon sa pagkontak. Ribyuha ang aktuwal nga mga materyales, proseso sa pag-recycle, istruktura ug mga kinahanglanon sa destinasyon. Ang parehas nga disiplina magamit kung ang lain nga merkado o aplikasyon nga sensitibo sa kontak adunay lainlaing mga kinahanglanon.
Unsa ang kinahanglan nga aprobahan sa dili pa i-scale ang recycled nga produksiyon sa HDPE?
Ipagawas ang usa ka gipiho nga kombinasyon sa materyal, resipe, himan ug proseso. Likayi ang halapad nga pag-apruba sama sa "gidawat nga gi-recycle nga HDPE," nga naghatag gamay nga giya sa pagpalit ug paghimo kung ang ulahi nga lote o pormulasyon mausab.
| Aprobahan nga butang | Unsa ang gikinahanglan sa rekord | Usba sa pagrepaso |
|---|---|---|
| Materyal ug pormulasyon | Supplier, grado, paghulagway sa tinubdan, resipe ug pagtambal sa internal nga pagbalik | Bag-ong tinubdan, grado, timpla, additive o balik nga praktis |
| Makina ug kasangkapan | Pagkaila sa makina, pagsumpo sa extrusion/ulo, pag-usab sa agup-op ug pagsira | Mga ekipo, himan o mga pagbag-o sa sangkap nga makaapekto sa pakete |
| Kondisyon sa proseso | Giaprobahan nga mga setting, naobserbahan nga operating range ug sample-linked nga mga resulta | Usa ka padayon nga pagbalhin o gibalikbalik nga mga pag-adjust sa gawas sa gi-aprubahan nga kondisyon |
| Pagdawat sa sudlanan | Mga pamaagi, kondisyon, limitasyon ug aktuwal nga resulta sa sample | Bag-ong mga sulud, pagdumala, hitsura o kinahanglanon sa kustomer |
| Kanunay nga pagkontrol | Ang umaabot nga mga tseke, sample identity, gipabilin nga materyal ug mga responsibilidad | Ang mga uso sa lot o mga kapakyasan nga nanginahanglan pagpugong ug pagkwalipikasyon |
Pag-uyon kung unsang mga pagbag-o ang hinungdan sa usa ka pagrepaso sa dokumento, dugang nga pagsulay o usa ka bag-ong pagsulay sa makina. Hupti ang suspetsado nga materyal ug output nga masubay samtang bukas ang desisyon. Ang inisyal nga kwalipikasyon mapuslanon lamang kung ang ulahi nga produksiyon makamatikod sa mga pagbiya gikan niini.
Itandi ang ekonomiya gamit ang gidawat nga mga sudlanan, dili ang presyo sa resin lamang. Pagsubay sa materyal nga gigamit sa pagbalhin sa scrap, pagsalikway ug bisan unsang dugang nga pagsusi sa parehas nga panahon sa accounting. Angmaayo nga sudlanan nga modelo sa gastonaghatag usa ka makanunayon nga paagi aron mahimo kana nga pagtandi nga wala maghunahuna nga ang gi-recycle nga resin kanunay nga mas barato.

Dad-a ang materyal nga mubo sa diskusyon sa makina
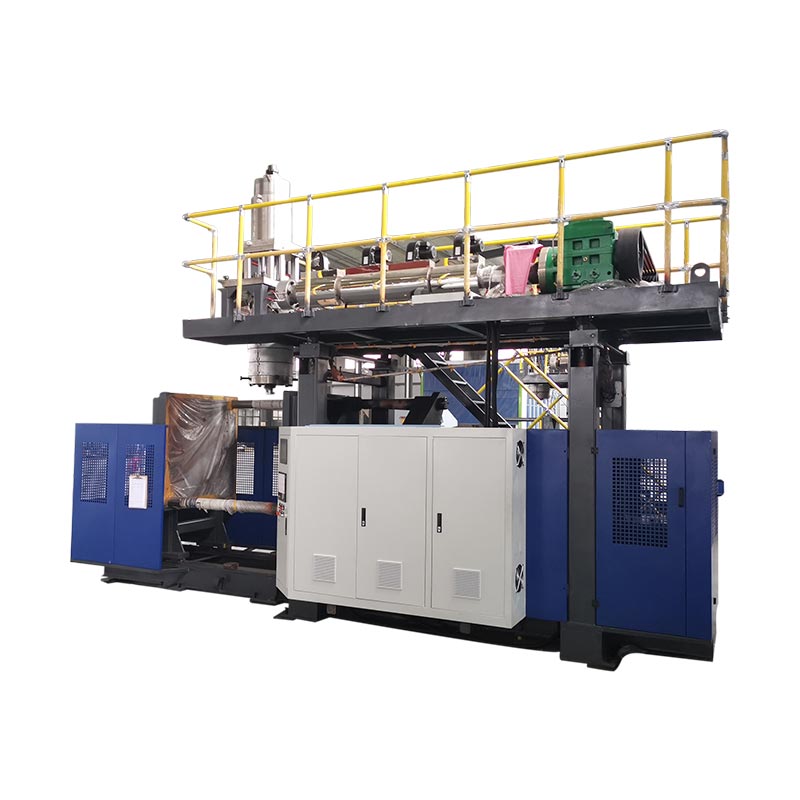
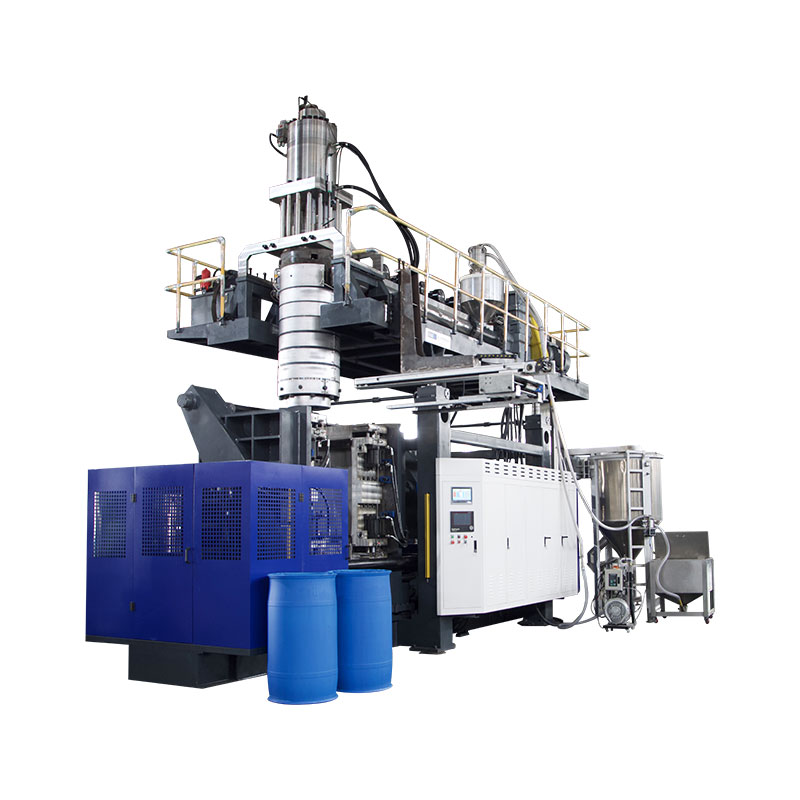
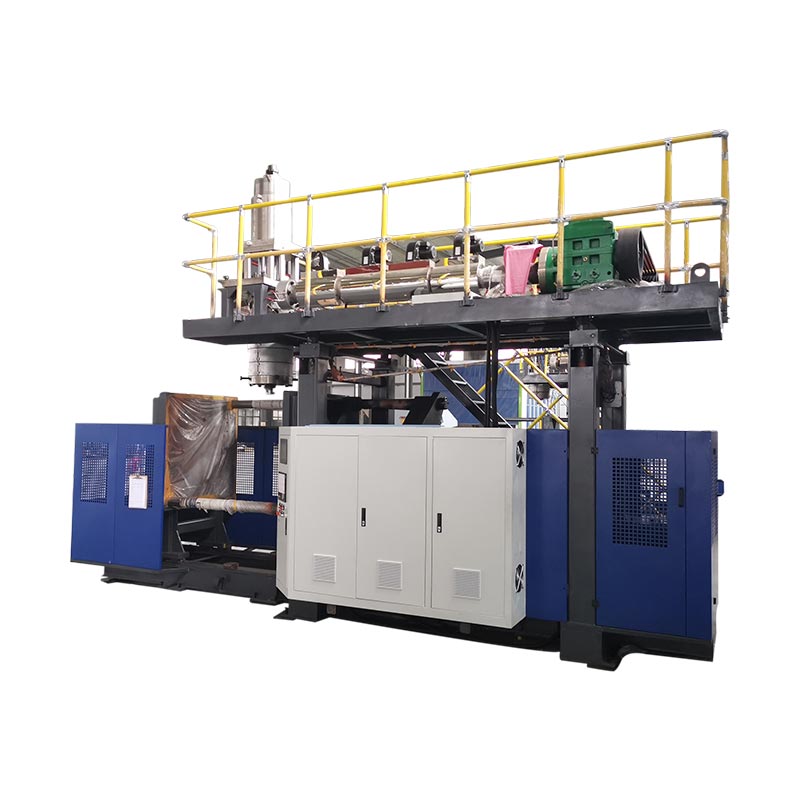
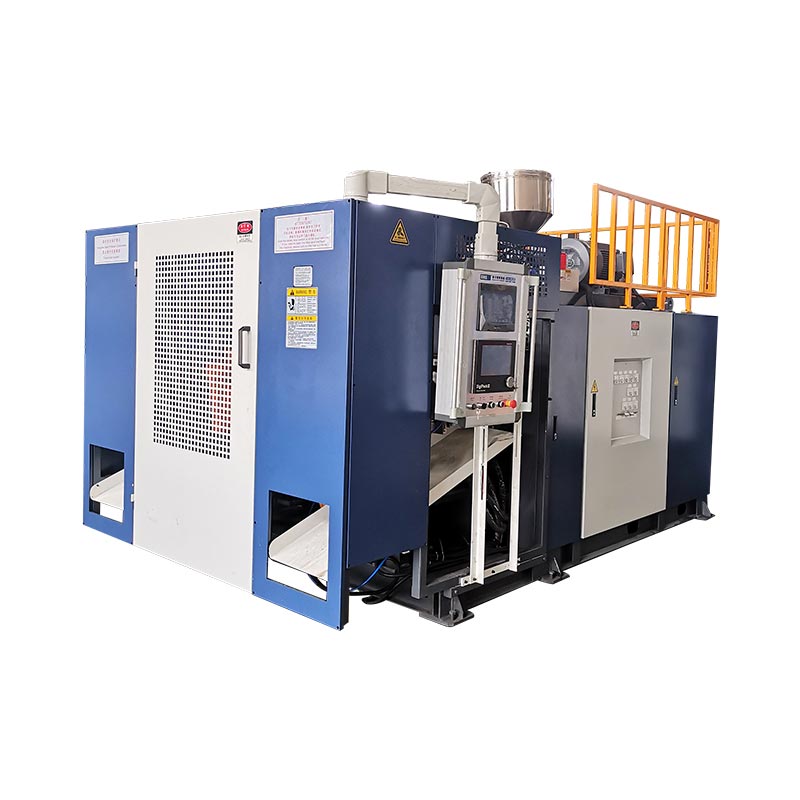
AngKGB5D double-station blow molding machinegilista alang sa mga sudlanan hangtod sa 5 L ug naglakip sa PE sa gipatik nga materyal nga sakup niini. Kini usa ka may kalabutan nga punto sa pagsugod alang sa usa ka gamay nga sulud nga proyekto.
Kumpirma ang gituyo nga recycled nga grado, pormulasyon, agup-op, output ug mga pagsulay sa dili pa mouyon sa configuration. Ang gipatik nga kapabilidad sa PE dili garantiya sa matag PCR feedstock o porsyento.
Ipadala ang resin data sheet ug available lot data, sample material, produkto ug closure drawings, contents ug use conditions, mass and wall targets, gikinahanglan nga gidawat nga output ug test requirements. Iapil ang gisugyot nga timpla, internal-return nga plano ug downstream scope.
Hisguti ang usa ka pagsulay sa makina nga espesipiko sa materyal
Mga FAQ sa recycled HDPE blow molding
Ang recycled HDPE ba mahimong huypan nga walay virgin resin?
Ang ubang mga feedstock mahimo, sama sa gipakita sa gipatik nga 4 L nga pagsulay. Kana nga resulta dili mouyon sa lain nga grado o sudlanan. I-verify ang pagka-repeatability sa proseso ug ang performance sa gituyo nga package sa dili pa mopili og resipe nga walay dugang nga virgin resin.
Unsang MFI ang angayan para sa recycled HDPE blow molding?
Gamita ang girekomendar nga aplikasyon sa grado sa kandidato, kompletoha ang mga kondisyon sa pagsulay ug pagtandi sa usa ka kwalipikado nga pakisayran. Walay usa ka MFI nga nag-aprobar sa matag sudlanan. Ang MFI kay usa ka screening value; ang materyal kinahanglan usab nga magpakita sa angay nga pamatasan sa parison ug nahuman nga sulud sa sulud.
Ang gi-recycle ba nga HDPE kinahanglan ba nga pa-uga sa dili pa maghuyop?
Susiha ang kahimtang sa materyal, kasaysayan sa pagtipig ug mga instruksyon sa supplier. Ang libre nga tubig o kaumog nga may kalabotan sa paghugas nanginahanglan usa ka angay nga lakang sa pag-andam. Ayaw paggamit ug PET drying schedule sa recycled HDPE sa default; mouyon sa gikinahanglan nga kondisyon alang sa aktuwal nga grado ug sistema sa pagdumala.
Mahimo ba ang usa ka standard nga HDPE blow molding machine nga magproseso sa PCR resin?
Posible, apan ang pagkaangay nagdepende sa partikular nga resin, pormulasyon, pagpakaon ug kahikayan sa extrusion, agup-op ug gikinahanglan nga output. Kumpirma ang kasangkaran sa tigsuplay sa ekipo ug magpadagan sa usa ka giila nga materyal nga pagsulay. Ang usa ka label nga HDPE lamang wala magtukod og PCR performance.
Magamit ba ang gi-recycle nga HDPE alang sa mga botelya nga kontak sa pagkaon?
Lamang kung ang aktuwal nga materyal ug pakete nakab-ot ang angay nga mga kinahanglanon alang sa gituyo nga paggamit ug merkado. Ang usa ka malampuson nga pagsulay sa paghulma, usa ka mekanikal nga pagsulay o usa ka ulay nga gawas nga layer wala magtukod niana nga kaangayan sa iyang kaugalingon.
Ang usa ka mapuslanon nga materyal nga pag-apruba nagngalan sa resin ug sa sudlanan, nagpreserbar sa mga kondisyon sa pagsulay ug naghubit kung unsa ang kinahanglan nga mahitabo kung ang bisan unsang pagbag-o.