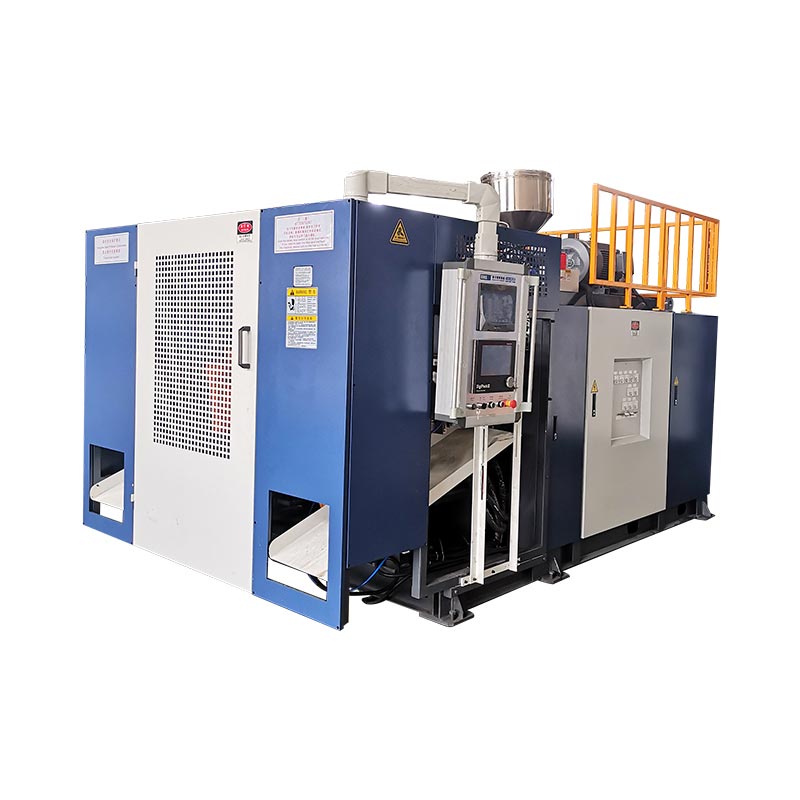
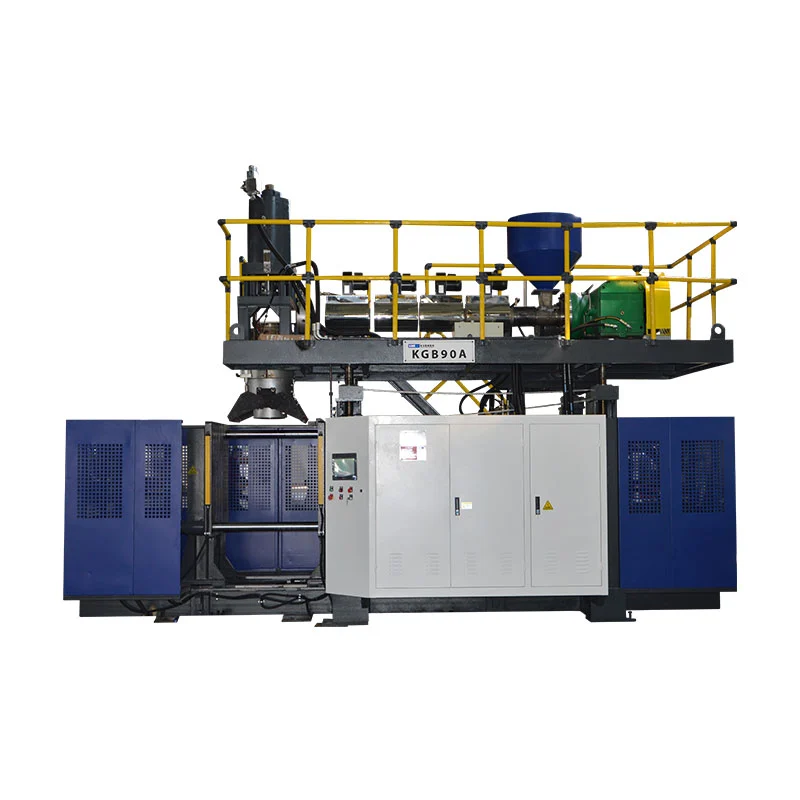
Pagpili ug blow molding machine nga tiggama pinaagi sa ebidensya sa pagkahaom sa produkto, responsibilidad sa inhenyero, balik-balik nga pagsulay ug pagkaandam sa serbisyo—dili ang gidak-on sa pabrika o mga pag-angkon sa katalogo lamang. Tinoa kung kinsa ang nagtukod sa kagamitan, kung giunsa pagdumala sa gisugyot nga pag-configure ang imong bahin, ug kung unsa ang ihatag sa supplier pagkahuman sa pagsulay. Among girekomendar ang pagtagad sa wala masulbad nga mga kinahanglanon sa produksyon o pagpahiuyon isip mga ganghaan sa desisyon nga ang mas ubos nga presyo dili ma-offset.
Ang usa ka pabrika nga video mahimong magpakita sa limpyo nga mga bay sa asembliya ug mga makina nga hapsay nga naglihok. Dili kini makasulti kanimo kung ang gihulagway nga makina naggamit sa imong resin, nagporma sa imong liog nga pagkahuman o naghatud sa gidawat nga mga sudlanan pinaagi sa gikinahanglan nga mga operasyon sa pagtapos. Mao kana ang gintang nga kinahanglan tapuson sa usa ka ebalwasyon sa supplier.
Ang husto nga pangutana dili lang, "Maayo ba kini nga pabrika?" Kini mao ang, "Mahimo ba nga kini nga supplier magpatin-aw, magtukod, magpamatuod ug mosuporta niini nga sistema sa produksiyon?" Kana nga pagbalhin naghimo sa pagrepaso nga labi ka mapuslanon ug ang katapusan nga kinutlo dali nga itandi.
Sa dili pa ilista ang usa ka tiggama, susiha ang lima ka butang:
- Ang may kalabutan nga proseso ug kasinatian sa produkto, dili lang pagpares sa gidaghanon sa sudlanan.
- Usa ka tin-aw nga partido sa pagkontrata, pagtukod sa site ug teknikal nga responsibilidad.
- Mga pagpatin-aw sa engineering nga gisuportahan sa mga drowing ug masukod nga mga tseke.
- Usa ka pagsulay nga nagpaila sa produkto, kondisyon ug gidawat nga output.
- Dokumentasyon sa pagpahiuyon, pagbansay ug mga kahikayan sa serbisyo alang sa gihatag nga pagtukod.
Pagsugod sa imong produkto, dili sa lista sa makina sa supplier
Ang usa ka mapuslanon nga shortlist nagsugod sa usa ka kontrolado nga kahulugan sa produkto. Ihatag sa mga suppliers ang drowing, materyal nga grado, target nga gibug-aton, liog o mga detalye sa pagsira, kritikal nga mga sukod ug gikinahanglan nga mga pagsulay sa pagpaandar. Idugang ang eskedyul sa produksiyon ug ang kondisyon diin ang produkto kinahanglang mobiya sa selula. Ang usa ka trimmed, leak-tested nga botelya usa ka lahi nga kinahanglanon sa paghatud gikan sa usa ka wala pa gihulma nga artikulo.
Ang pagkaangay sa proseso moabut sa wala pa ang reputasyon sa supplier. Ang extrusion blow molding nagporma og molten parison, samtang ang PET stretch blow molding nagtrabaho gikan sa preform. Ang kasinatian sa usa ka ruta kinahanglan dili isipon nga pamatuod sa katakus sa lain. ni Kingglemakina ug giya sa prosesonagpatin-aw sa kalainan. Para sa usa ka proyekto sa HDPE, hangyoa ang usa ka extrusion blow molding machine manufacturer aron matubag ang aktuwal nga resin ug part geometry.
Unsay nakapahimo sa usa ka reference nga proyekto nga may kalabutan?
Ang pagpares sa nominal nga litro usa ka huyang nga pagtandi. Ang usa ka reperensiya mahimong mas mapuslanon kung ang materyal, kuptanan, liog, mga kinahanglanon sa dingding, kahikayan sa kasangkapan ug ruta sa pagtapos sama sa gisugyot nga trabaho. Pangutan-a kung unsang mga bahin ang lisud ug giunsa kini gisusi. Ang katin-awan sa supplier kinahanglan nga magkonektar sa pag-configure sa makina sa mga bahin.
Ang usa ka litrato sa usa ka malampuson nga sudlanan wala magpadayag sa gisalikway nga mga bahin o mga kondisyon nga nagpatungha niini. Paghangyo og usa ka gitugutan nga reperensiya nga diskusyon o usa ka wala mailhi nga teknikal nga rekord kung ang kompidensyal sa kostumer magpugong sa pagbutyag. Tahura kana nga kompidensyal; dili kinahanglan nga ibutyag sa usa ka supplier ang mga drowing sa laing pumapalit aron ipakita ang maayong pamaagi sa pagrepaso.
Ang mga termino sa pagpangita nagkinahanglan usab og pag-atiman. Apabrika sa blow moldingmahimong makagama og mga sudlanan gamit ang gipalit nga makinarya kay sa paghimo sa mga makina mismo. I-establisar kung unsa gyud ang gihatag sa kompanya. Ang kasinatian sa pag-opera mahimong bililhon, apan ang disenyo sa kagamitan, panagsama ug dugay nga suporta nanginahanglan sa ilang kaugalingon nga ebidensya.
Ipasabut ang pamilya sa produkto ingon man ang una nga SKU. Ilha ang pinakalapad nga bahin, ang pinakabug-at nga bahin ug ang pinakalisud nga pormat sa pagkupot o pagputol. Mahimong dili sila parehas nga butang. Kinahanglang ipatin-aw sa supplier kung unsa ang mohaum sa gisugyot nga pagtukod, nga nanginahanglan dugang nga himan ug nga wala sa gikutlo nga sakup.
Gipalabi namo ang mas pig-ot, maayong suportado nga configuration kay sa usa ka saad nga usa ka makina ang modumala sa matag umaabot nga produkto. Ang usa ka mapuslanon nga sugyot nagngalan sa mga limitasyon sa wala pa ang order, samtang ang pumapalit aduna pa'y mga kapilian.
Kinsa ang tinuod nga magtukod ug mosuporta sa imong makina?
Himua nga klaro ang kadena sa responsibilidad. Ilha ang kompanya nga nagpirma sa order, ang lokasyon sa paggama, ang teknikal nga kontak ug ang partido nga responsable sa pagdawat ug suporta. Kini nga mga tahas mahimong maglingkod sulod sa usa ka organisasyon o sa daghang mga. Ang hinungdanon mao nga ang pumapalit makasunod sa kadena nga dili makit-an ang usa ka wala ma-assign nga interface sa ulahi.
Pangutan-a kung kinsa ang nagkontrol sa mga drowing sa makina, gipalit nga mga sangkap, buhat sa pag-assemble, mga interface sa tooling, software ug mga rekord sa pagsulay. Kung ang agup-op o ang usa ka downstream unit gikan sa laing supplier, ilha kung kinsa ang mouyon sa koneksyon niini sa molding machine. Kinahanglang ipatin-aw sa nag-unang kontraktor ang kasangkaran nga gikontrol niini ug ang trabaho nga gi-coordinate niini.
Ang outsourcing usa ka sakup nga pangutana, dili usa ka awtomatik nga kapakyasan
Ang gipalit nga mga kontrol, drive, balbula ug espesyalista nga tooling dili makahimo sa usa ka supplier nga dili kasaligan sa ilang kaugalingon. Ni ang usa ka distributor awtomatikong naghatag ug dili maayo nga serbisyo. Ang usa ka tig-apod-apod mahimong motanyag ug mapuslanong lokal nga pag-access, samtang ang usa ka tiggama mahimong magdepende gihapon sa mga espesyalista sa gawas. Timbang-timbanga ang pagkamay-tulubagon, teknikal nga pag-access ug ang gikasabutan nga mga obligasyon imbes nga magpili pinaagi lamang sa label.
Ang huyang nga kahikayan mao ang usa diin walay tag-iya sa kompletong resulta. Mahimong aprobahan sa tigbuhat sa makina ang siklo sa paghulma niini samtang ang tigbuhat sa agup-op moapruba sa mga dimensyon sa lungag ug aprobahan sa supplier sa automation ang robot niini. Kung ang sudlanan dili makabalhin sa taliwala nila, ang mga bulag nga pag-apruba wala makasulbad sa problema sa pumapalit.
Paghangyo ug scope drawing o lista sa responsibilidad sa dili pa itandi ang mga presyo sa ekipo. Kinahanglang mailhan niini ang makina, mga hulmahan, mga auxiliary, mga yunit sa pagtapos, mga kontrol ug mga serbisyo sa kilid sa tanum. Timan-i kung kinsa ang naghatag, nag-install, nagsulay ug nagsuporta sa matag butang. Ang mga utlanan kinahanglan nga motakdo sa komersyal nga sugyot.
ni Kinggleprofile sa kompanyanaghulagway sa extrusion blow molding makinarya uban sa molds ug auxiliary ekipo alang sa kompleto nga mga linya sa produksyon. Alang sa usa ka piho nga pagpalit, kana nga halapad nga kapabilidad kinahanglan pa nga mahimong usa ka giuyonan nga lista sa pagtukod. Ang paghulagway sa kapabilidad usa ka punto sa pagsugod, dili ang katapusan nga detalye.
Ang pagbisita sa pabrika o live walkthrough makatabang sa pagkonektar sa ginganlan nga build site sa proyekto. Hangyoa nga makita ang usa ka giila nga makina o asembliya ug hisguti kini sa responsable nga technical team. Ayaw paglibog ang usa ka busy nga workshop nga adunay pamatuod nga ang matag gikutlo nga kapilian gilakip.
Sa dili pa ang pasalig, irekord kung giunsa ang mga pagbag-o sa disenyo maaprobahan. Ang usa ka kapuli nga sangkap, gibag-o nga interface sa agup-op o giusab nga sakup sa ubos mahimong makaapekto sa dokumentasyon ug pagdawat. Ang pumapalit nanginahanglan usa ka kontrolado nga pagbag-o, dili usa ka hilom nga pagbag-o tali sa kinutlo ug kargamento.
Hangyoa ang engineer sa pagpatin-aw sa imong pinakalisud nga bahin
Ang labing nagpadayag nga teknikal nga panag-istoryahanay nagsugod sa usa ka lisud nga bahin sa produkto. Para sa usa ka gikuptan nga HDPE nga sudlanan, pangutana kon sa unsang paagi ang gisugyot nga proseso magbutang ug materyal sa palibot sa gunitanan nga gamut, isira ang pinch-off, pabugnawa ang bug-at nga mga rehiyon ug buhian ang bahin para sa pagputol. Para sa usa ka botelya nga multi-outlet, pangutana kung giunsa pagsusi ang gilay-on sa outlet, layout sa agup-op ug kalidad sa indibidwal nga posisyon.
Ang usa ka substantibo nga tubag nagkonektar sa geometry, tooling ug mga kondisyon sa proseso. Dili kini kinahanglan nga mohunong sa usa ka lista sa mga premium nga sangkap. Kinahanglan nga masabtan sa pumapalit kung unsa ang i-adjust, kung unsa ang sukdon ug kung unsa ang hinungdan sa pagbag-o sa tooling o pag-configure.
Gamit ug tulo ka pangutana sa pagsusi sa pangatarungan
- Asa ang parte nga lisod maporma?Hangyoa ang inhenyero sa pag-ila sa pag-inat, pagwelding, pagpabugnaw o pagpagawas sa mga limitasyon sa drowing.
- Unsang sistema ang nagkontrol sa kana nga bahin?Pagpaabot sa usa ka tin-aw nga sumpay sa profile sa parison, detalye sa agup-op, paghan-ay sa paghuyop, sirkito sa pagpabugnaw o kagamitan sa pagdumala.
- Sa unsang paagi dawaton ang resulta?Pag-uyon sa mga lokasyon sa pagsukod, nahuman nga kondisyon ug pagsulay sa pagpaandar kaysa "maayong kalidad."
Hunahunaa ang pag-apod-apod sa dingding. Ang pagdugang sa materyal bisan asa mahimong makadugang sa gibug-aton nga dili matul-id ang lokasyon nga nanginahanglan niini. Pangutan-a kung unsa ang kalabutan sa profile sa gimarkahan nga mga punto sa pagsukod ug kung giunsa pag-ila sa supplier ang usa ka pag-adjust sa proseso gikan sa usa ka problema sa mekanikal o tooling. Angparison programming giyanaghatag sa may kalabutan nga konteksto sa pagkontrol.
Ang pinch-off nagkinahanglan og lain nga diskusyon. Sa extrusion blow molding, ang agup-op modakop ug mosilyo sa init nga parison. Dili lang kini usa ka lungag sa pag-injection nga puno sa presyur nga pagtunaw. Ang materyal, panapos nga aksyon, weld rehiyon ug flash-pagtangtang pamaagi kinahanglan coordinated review. ni Kingglegiya sa disenyo sa agup-opnagpatin-aw niini nga mga interface.
Himoang mga pangutana sa screening ang mga dimensyon sa katalogo
| KGB2L gipatik nga pakisayran | Unsa ang gisulti niini sa pumapalit | Unsa pa ang kinahanglan nga pag-verify |
|---|---|---|
| Kinatas-ang kapasidad sa sudlanan: 2 L | Nominal nga klase sa kapasidad sa makina | Ang aktuwal nga porma, resin, gibug-aton ug kalidad nga mga kinahanglanon |
| Maximum nga gidak-on sa agup-op: 360 × 380 mm | Gipatik ang gilapdon × gitas-on nga sobre | Kompleto nga agup-op nga angay, serbisyo, pag-abli ug pagtangtang sa bahin |
| Gibag-on sa agup-op: 160-300 mm | Gipatik nga gibag-on nga gibag-on | Giaprobahan nga kahikayan sa paghimo ug pag-mount |
| Output (uga nga siklo): 600 PC/HR | Ang katalogo klaro nga gimarkahan nga dry-cycle nga pakisayran | Gidawat nga output nga adunay aktuwal nga produkto ug sakup sa pagtapos |
Tinubdan:Ang 2 L nga single-station nga KGB2L nga panid sa produkto sa Kinggle. Kini nga mga natad naghulagway sa lain-laing mga aspeto sa makina; dili sila resulta sa pagsulay sa produksiyon.
Ang parehas nga panid sa produkto naghulagway sa gagmay nga botelya nga mga kapilian sa multi-outlet. Wala kana magpasabot nga ang matag botelya mahimong makapaambit sa outlet pitch o nga ang pagdugang sa mga outlets naggarantiya sa usa ka proporsyonal nga pagtaas sa gidawat nga output. Ribyuha ang agup-op nga sobre, gross parison demand, pagpabugnaw ug paghuman sa tingub. Angmulti-head versus multi-cavity nga giyamakatabang sa pagbulag sa mga desisyon.
Ang among prayoridad niini nga diskusyon mao ang pangatarungan sa engineer. Ang usa ka tin-aw nga katin-awan sa usa ka pagpugong mas mapuslanon kaysa usa ka masaligon nga saad nga wala’y pagpugong nga naglungtad.
Ang usa ka paglibot sa pabrika kinahanglan nga maghimo ebidensya, dili lamang mga litrato
Ang usa ka mapuslanon nga paglibot nagsunod sa usa ka pagtukod, usa ka drowing ug usa ka sample. Kanang tulo ka mga agianan nagpadayag labaw pa sa usa ka kinatibuk-ang paglakaw nga milabay sa mga nag-assemble nga mga makina. Ang katuyoan mao ang pagsabut kung giunsa gihimo sa supplier ang usa ka kinahanglanon nga kontrolado nga trabaho ug kung giunsa kini pagsusi nga ang resulta nakab-ot ang kinahanglanon.

Sunda ang usa ka giila nga pagtukod
Hangyoa ang team sa pagpakita kung giunsa ang asembliya nalambigit sa giaprobahan nga configuration ug mga rebisyon sa drawing. Susihon kung giunsa ang gipalit nga mga sangkap ug mga interface sa tooling nahibal-an. Dayon pangutana kon giunsa pagrekord ang mga kausaban. Ang mapuslanon nga ebidensya mao ang koneksyon tali sa mga dokumento ug sa pisikal nga kagamitan, dili ang gidaghanon sa mga makina sa bay.
Para sa inspeksyon, pangitaa ang gipiho nga pamaagi ug resulta. Ang usa ka checklist nga gimarkahan og "OK" mahimo nga igo alang sa usa ka yano nga pagsusi sa presensya. Ang usa ka dimensional o functional nga kinahanglanon nagkinahanglan sa may kalabutan nga bili, limitasyon ug pamaagi. Pangutan-a kung giunsa pag-ila ang mga gauge ug kagamitan sa pagsulay kung diin hinungdanon ang katukma sa pagsukod.
Sunda ang usa ka sample
Pagsubay sa gitugotan nga sample sa resin, agup-op, posisyon sa produksiyon ug kahimtang sa pagsulay. Uban sa daghang mga outlet o estasyon, hibal-i kung gipreserbar ba sa supplier ang identidad sa posisyon. Ang usa ka sinagol nga kahon sa madanihon nga mga botelya makatago sa usa ka dili lig-on nga posisyon. Ang parehas nga lokasyon kinahanglan magpabilin nga mailhan pinaagi sa mga tseke nga gikinahanglan alang sa trabaho.
Mogahin kami og daghang oras kung giunsa pagdumala ang usa ka gisalikway nga sample kaysa sa pagpakita sa mga perpekto nga sample. Pangutan-a kung unsa ang mahitabo kung mapakyas ang usa ka pagsukod: kinsay nagrepaso niini, giunsa pag-imbestigar ang hinungdan ug unsa nga ebidensya ang nagsira sa pagtul-id. Ang usa ka rekord sa problema nga adunay gipamatud-an nga resolusyon mas mapuslanon kaysa usa ka pag-angkon nga ang mga problema dili mahitabo.
Wala kana magpasabot sa pagpangayo ug kompidensyal nga mga file sa kustomer. Pangayo alang sa usa ka demonstrasyon, usa ka gi-redact nga rekord o usa ka gikasabutan nga pananglitan sa proyekto. Ang ebalwasyon nanginahanglan igo nga kasayuran aron masulayan ang pamaagi sa pagkontrol nga wala ibutyag ang proprietary nga disenyo sa laing kustomer.
Tapuson ang tour sa proseso sa handover. Ribyuha kung giunsa ang mga drowing, manwal, resipe, spare-part identifier ug bukas nga mga isyu gitigum alang sa pumapalit. Ang usa ka teknikal nga lig-on nga pagtukod mas lisud nga operahan kung ang grupo sa produksiyon dili makaila sa usa ka kapuli nga bahin o makabawi sa usa ka giaprubahan nga setup.
Irekord ang mga nahibal-an nga gikumpirma, nanginahanglan katin-awan o wala masulbad. Ang nawala nga ebidensya dili awtomatik nga ebidensya sa dili maayong pamatasan. Pangutan-a una ang katin-awan, unya hukman kung ang nahabilin nga kawalay kasiguruhan makaapekto sa desisyon sa pagpalit.
Himoa nga ang pagsulay ikatandi sa imong produksyon
Ang usa ka pagsulay kinahanglan nga motubag sa mga pangutana sa produksiyon sa pumapalit. Nagkinahanglan kini og usa ka giila nga produkto, resin, agup-op, configuration, kondisyon sa utility ug gidawat nga kahulugan sa produkto. Kung wala ang mga detalye, gipakita sa demonstrasyon nga ang makina makadagan, dili nga ang gisugyot nga trabaho napamatud-an.
Pag-uyon sa utlanan sa pagsulay sa dili pa ang dagan. Kung ang kinutlo naglakip sa trimming ug leak-tested discharge, kana nga mga operasyon nahisakop sa demonstration supporting line output. Kung dili sila maapil, ilha kung unsa ang gisulayan ug kung unsa ang nahabilin alang sa ulahi nga kwalipikasyon. Ayaw himoa sa hilom ang usa ka upstream nga ihap ngadto sa usa ka nahuman nga sudlanan nga resulta.
Ibulag ang tulo ka obserbasyon
Ang usa ka dry sequence nagtukod sa gikasabutan nga mga lihok sa makina ubos sa gipahayag nga mga kondisyon niini. Ang usa ka run sa produksiyon nagtukod sa paghulma gamit ang giila nga materyal ug tooling. Ang gidawat nga output nagdugang sa gikinahanglan nga kalidad ug pagtapos sa mga tseke. Kini nga mga obserbasyon konektado, apan kini dili mabaylo.
Pag-ihap sa gidawat nga mga bahin sulod sa gitakda nga panahon sa obserbasyon ug ipabilin ang mga pagsalikway pinaagi sa rason. Pagrekord sa mga paghunong, pag-adjust ug mga manual nga interbensyon ubos sa gikasabutan nga basehan sa panahon. Ang usa ka mubo nga pagdagan uban sa mga kawani sa suporta nga balik-balik nga nagtul-id sa mga pagbalhin wala magpakita sa parehas nga kahikayan sa pag-operate sama sa usa ka awtomatikong selyula sa produksiyon.
Hupti ang mga sample nga masubay pinaagi sa outlet, lungag o estasyon diin ang mga posisyon makaimpluwensya sa kalidad. I-report ang may kalabutan nga indibidwal nga mga resulta kaysa magsalig lamang sa kasagaran. Ang usa ka nipis nga gunitanan nga gamut o nagtulo nga pinch-off dili mahimong dawaton sa mas bug-at o tunog nga mga bahin gikan sa laing posisyon.
Girekomenda namon ang pag-uyon sa mga kondisyon sa pagsulay sa dili pa hisgutan ang target sa output. Kung dili, ang target mahimong suportado sa usa ka magaan nga botelya, usa ka labi ka dali nga resin o usa ka pagtapos nga operasyon nga wala iapil sa orasan. Ang usa ka susama nga pagsulay naghimo sa diskusyon sa pasundayag nga piho nga igo aron magamit.
Pangutan-a unsa ang mahitabo human sa usa ka pagkabalda
Pilia ang mga pagsusi sa pagbawi ug pagbag-o nga may kalabotan sa proyekto. Mahimong maglakip kini sa usa ka gikasabutan nga kalihokan sa pagpuno sa materyal, paghunong sa ubos o pagbag-o sa format. Ang giaprobahan nga disenyo sa kaluwasan nagkontrol sa pamaagi; ang pagsulay dili usa ka imbitasyon sa paghimo og dili luwas nga sayup o laktawan nga proteksyon.
Irekord kung unsang resipe ug kahimtang sa tool ang nagpahiuli sa gidawat nga produksiyon. Kana nga kasayuran nahimong baseline alang sa pag-commissioning, dili lamang ebidensya alang sa pagpadala. Anggiya sa pagsulay sa pagdawat sa pabrikanagpatin-aw sa mga rekord luyo sa usa ka madepensahan nga resulta.
Ang usa ka reference test sa usa ka susama nga makina mahimong makatabang sa usa ka sayo nga shortlist. Kini kinahanglan magpabilin nga giila ingon usa ka pakisayran. Ang katapusan nga plano sa pagdawat kinahanglan nga magkonektar sa pag-angkon sa kagamitan ug configuration nga aktuwal nga gipalit.
Susiha ang mga dokumento sa pagpahiuyon batok sa eksaktong pagtukod
Ang kasayuran sa sertipikasyon ug pagpahiuyon angayan nga basahon pag-ayo. Kinahanglang tubagon sa dokumento ang usa ka gipiho nga pangutana: unsa nga organisasyon, produkto o sistema ang gisakup niini, sa ilawom sa unsang mga kinahanglanon ug sa sulod sa unsang sakup? Ang usa ka koleksyon sa mga logo dili makatubag sa mga pangutana alang sa pumapalit.
Alang sa usa ka proyekto sa EEA, angAng giya sa CE sa European Commissionnaghulagway sa mga responsibilidad sa tiggama alang sa pagtimbang-timbang sa pagpahiuyon, teknikal nga dokumentasyon, deklarasyon ug pagmarka sa produkto. Gipatin-aw usab niini nga ang pagmarka sa CE wala magpasabut nga ang usa ka produkto gi-aprubahan nga luwas sa usa ka awtoridad sa EU. Dili kini ranggo sa pabrika o sertipiko sa produksiyon sa output.
Pangutan-a kung giunsa ang gihatag nga kagamitan giila sa may kalabutan nga deklarasyon ug kauban nga dokumentasyon. Susiha ang modelo o paghimo og identidad, pag-configure ug gipahayag nga kasangkaran uban sa responsable nga teknikal nga tigsusi. Alang sa usa ka hiniusa nga linya, pag-establisar kung kinsa ang nagdumala sa may kalabutan nga mga responsibilidad sa pagpahiuyon sa mga interface. Ayaw hunahunaa ang bulag nga mga dokumento alang sa indibidwal nga mga module husayon ang kompleto nga pag-install.
Unsa ang gi-angkon sa usa ka "ISO certified blow molder"?
Hibal-i una kung ang organisasyon naghimo ug mga molde nga produkto o makinarya. Dayon ilha ang ginganlan nga sumbanan. Ang ISO 9001 adunay kalabotan sa usa ka sistema sa pagdumala sa kalidad; ang usa ka sertipiko sa sistema sa pagdumala lahi sa pamatuod nga ang usa ka makina naghimo usa ka giaprubahan nga sudlanan sa usa ka piho nga rate.Ang kinatibuk-ang ideya sa pagdumala sa kalidad sa ISOnaghatag sa konteksto sa sistema.
Hangyoa ang sertipiko kaysa magsalig sa usa ka badge. Susiha ang legal nga organisasyon, sakop nga site, mga kalihokan, balido ug nag-isyu nga lawas. Pangutan-a kung ang gipahayag nga kasangkaran may kalabutan sa trabaho nga gipalit. Ang usa ka sertipiko nga naglangkob sa usa ka walay kalabutan nga site o kalihokan dili makasulbad sa pangutana sa proyekto.
Ang ISO mismo wala mag-isyu og mga sertipiko; Ang mga eksternal nga sertipikasyon nga mga lawas naghimo sa sertipikasyon. Anggiya sa sertipikasyonnaghulagway sa mga ruta sa pag-verify, lakip ang pagkontak sa nag-isyu nga lawas ug paggamit sa may kalabutan nga akreditado-certification database. Kinahanglan nga kumpirmahon sa pag-verify ang piho nga pag-angkon, dili lamang pagpangita og parehas nga ngalan sa kompanya.
Ipadayon ang pagrepaso sa pagpahiuyon nga lahi sa pagdawat sa produksiyon. Ang nahauna nagtubag sa angay nga mga kinahanglanon; ang ulahi nagpamatuod sa gikasabutan nga produkto ug pasundayag. Ang duha nagkinahanglan sa husto nga pagkatawo ug sakup. Dili ni mapulihan sa testimonial sa kustomer o usa ka component nga brand.
Ang padulngan, sakup sa kagamitan ug magamit nga mga kinahanglanon nagtino sa katapusan nga set sa dokumento. Ipa-establisar sa responsable nga espesyalista kana nga gitakda sa wala pa ang pasalig. Pagsulbad sa bisan unsang importanteng kal-ang sa dili pa buhian kay sa pagdiskubre sa pag-instalar nga ang gipalit nga configuration ug mga papeles dili motakdo.
Sulayi ang plano sa serbisyo sa dili pa nimo kini kinahanglan
Ang "maayong serbisyo pagkahuman sa pagbaligya" kinahanglan nga mahimong praktikal nga plano sa pagtugyan. Ilha ang teknikal nga kontak, ang ruta sa komunikasyon ug ang impormasyon nga gikinahanglan aron masusi ang usa ka problema. Dayon ribyuha kon sa unsang paagi gamiton sa mga operator ug maintenance staff sa buyer ang maong rota human mobiya ang commissioning team.
Ang usa ka mapuslanon nga pre-order nga ehersisyo usa ka suporta nga walkthrough. Ihulagway ang usa ka gisugyot nga senaryo sa sayup ug pangutana kung unsa nga kasayuran ang una nga pangayoon sa supplier. Ang may kalabutan nga mga butang mahimong maglakip sa pagtukod sa pagkatawo, kasaysayan sa alarma, bersyon sa resipe, posisyon sa produkto ug mga pagbasa sa utility. Kini usa ka paagi sa pagtimbang-timbang sa pamaagi sa pagsuporta, dili usa ka kapuli sa usa ka gikasabutan nga pasalig sa pagtubag.
Paghimog mga bahin nga mailhan
Pangayo og lista sa mga piyesa nga nagkonektar sa mga gamit sa pagsul-ob ug serbisyo sa makina ngadto sa magamit nga mga identifier. Klaroha kung unsang mga butanga ang sagad nga gipalit nga mga sangkap ug nga nanginahanglan usa ka drowing nga espesipiko sa supplier o reference sa pagtukod. Ang usa ka litrato makatabang sa pag-ila, apan ang usa ka litrato kinahanglan dili lamang ang ruta sa pag-order sa usa ka kritikal nga kapuli.
Ipasabot ang girekomendar nga pag-commissioning ug operating spares sa palibot sa pinili nga configuration. Kumpirma kung unsa ang gilakip, unsa ang opsyonal ug kung giunsa pagdumala ang umaabot nga mga order. Ayaw isipa nga ang usa ka generic nga spare kit naglangkob sa usa ka dugang nga ulo, giusab nga balbula nga pakete o downstream fixture.
Himua nga mabawi ang giaprobahan nga setup
Pag-uyon sa mga drowing, manwal, software o pag-backup sa resipe ug mga kahikayan sa pag-access nga madawat sa pumapalit. Ilha ang mga rebisyon ug ang proseso alang sa ulahi nga mga pagbag-o. Ang tanum nanginahanglan usa ka kontrolado nga baseline ug usa ka awtorisado nga ruta alang sa pagmentinar, dili walay pugong nga pag-access nga makapildi sa disenyo sa kaluwasan.
Ang pagbansay kinahanglan nga maglakip sa normal nga operasyon, mga pagsusi sa kalidad, mga pagbag-o sa tool, mga alarma ug ang giaprobahan nga mga pamaagi sa pagbawi. Kinahanglan usab nga mailhan ang mga buluhaton nga nagpabilin nga manwal. Ang usa ka awtomatik nga linya nagkinahanglan gihapon og mga tawo nga responsable sa materyal, sampling, scrap, pagputos ug pagmentinar.
ni Kingglegipatik nga impormasyon sa serbisyonaghulagway sa suporta sa instalasyon, mga kapanguhaan sa pagbansay ug human-sales koordinasyon. Alang sa usa ka pagpalit, ipiho ang aktuwal nga sakup sa pagpadala, mga responsibilidad ug mga pagbulag sa pagsulat. Ang gipatik nga kapabilidad wala maghubit sa garantiya sa matag proyekto, kahikayan sa lokal nga suporta o probisyon sa pagbiyahe.
Gipabilhan namo ang usa ka plano sa serbisyo nga magamit sa maintenance team sa usa ka halapad nga pag-angkon sa diha-diha nga suporta. Kumpirma ang pagkaanaa sa kontak, pag-uswag ug bisan unsang mga obligasyon sa pagtubag ingon nga gikasabutan nga mga termino. Ang pagkaanaa sa mga piyesa ug oras sa pagpadala kinahanglan usab nga kumpirmahon alang sa gihinganlan nga mga butang kaysa hinulaman gikan sa lain nga proyekto.
Gamita ang mga ganghaan sa ebidensya aron ilista ang mga supplier
Ang marka sa supplier mahimong tukma nga tan-awon samtang nagtago sa usa ka wala masulbad nga kinahanglanon. Ang usa ka dako nga pabrika, madanihon nga presyo o gipasinaw nga presentasyon kinahanglan nga dili magbayad alang sa usa ka makina nga wala gipakita nga mohaum sa produkto. Pagsugod sa hinungdanon nga mga ganghaan sa ebidensya, unya itandi ang komersyal nga kusog sa mga supplier nga makatagbo kanila.
Ang mosunud nga matrix usa ka praktikal nga pamaagi sa pagtimbang, dili usa ka sertipikasyon sa industriya o usa ka opisyal nga sistema sa ranggo. Ipahiangay ang mga ganghaan niini sa proyekto. Markahi ang matag lugar nga gikumpirma, nanginahanglan og katin-awan o kritikal nga wala masulbad, ug ipadayon ang pagsuporta nga ebidensya nga gilakip sa desisyon.
| Lugar sa pagsusi | Ebidensya nga susihon | Pangutana kung kulang ang ebidensya | Aksyon sa pagpalit |
|---|---|---|---|
| Pagkaangay sa produkto | Teknikal nga sugyot nga nalambigit sa drowing ug materyal | Unsa nga kinahanglanon ang gisuportahan lamang sa pangagpas? | Klaroha o sulayi ang kritikal nga bahin sa dili pa aprubahan. |
| Pagtukod og responsibilidad | Listahan sa mga ekipo, mga interface ug mga responsable nga partido | Kinsa ang tag-iya sa kompleto nga gihatag nga resulta? | I-assign ang wala masulbad nga mga interface sa sakup sa order. |
| Pagsulay sa produksiyon | Nailhan nga mga kondisyon, kalidad nga mga resulta, ihap ug log sa panghitabo | Ang ebidensya ba nahiuyon sa gisugyot nga trabaho? | Ayaw dawata ang usa ka pakisayran o uga nga siklo isip katapusan nga resulta sa produksyon. |
| Pagpahiuyon | Magamit nga mga dokumento alang sa gihatag nga configuration | Ang identidad ug kasangkaran ba nahiuyon sa pagtukod? | Pagsulbad sa hinungdanong mga kal-ang uban sa responsableng tigrepaso. |
| Pagtugyan sa serbisyo | Mga bahin, manwal, pag-backup, pagbansay ug gikasabutan nga mga termino sa suporta | Makaila ba ang planta, mamentinar ug mabawi ang kagamitan? | Ipasabut ang nawala nga mga mahatag ug mga responsibilidad. |
Itandi ang presyo pagkahuman sa pag-align sa sakup
Tagda ang duha ka hypothetical nga mga sugyot. Ang usa naglakip sa tooling, trimming ug usa ka giila nga pagsulay; ang uban nagkutlo sa molding machine nga nag-inusara. Ang ilang mga presyo sa ulohan wala maghulagway sa parehas nga pagpalit. Idugang ang nawala nga kagamitan ug serbisyo, unya itandi ang mga kondisyon, mga dili pag-apil ug nagbalikbalik nga trabaho. Ayaw isulti ang kalidad gikan sa presyo sa bisan asa nga direksyon.
Ang usa ka kritikal nga gintang lahi sa usa ka ordinaryong pagpatin-aw. Ang usa ka nawala nga detalye sa brosyur mahimong dali nga masulbad. Ang usa ka wala mapamatud-an nga kinahanglanon nga kinahanglanon sa produkto, wala mailhi nga tag-iya sa panagsama o wala masulbad nga magamit nga dokumentasyon nanginahanglan usa ka desisyon sa wala pa ang pasalig. Pangayo og ebidensya, itakda ang sunod nga aksyon ug ipadayon ang isyu hangtod nga kini masira.
Girekomenda namon ang usa ka mubo nga rekord sa desisyon: kinahanglanon, ebidensya, nahabilin nga kawalay kasiguruhan ug sukaranan sa pag-uyon. Kana nga rekord nagtugot sa produksiyon, pagmentinar ug pagpamalit nga masabtan kung nganong gipili ang supplier. Naghatag usab kini sa proyekto og baseline kung mabag-o ang configuration.
Ipadala ang mga shortlisted suppliers sa parehas nga kahulugan sa produkto ug sakup sa pagpadala. Paghangyo sa ilang mga pangagpas nga klaro. Naghimo kini usa ka labi ka makahuluganon nga pagtandi kaysa pagpangutana sa daghang mga pabrika alang sa presyo sa dili klaro nga parehas nga kagamitan sa paghulma sa pagbuto.
Hisguti ang imong proyekto uban sa Kinggle.Ipadala ang drowing, grado sa resin, nahuman nga gibug-aton, mga kinahanglanon sa kalidad, iskedyul sa produksiyon ug sakup sa ubos pinaagi sapanid sa pangutana sa tiggama.
Kontakasales@kinggle.como+86-574-87103665. Ang tin-aw nga mga input sa proyekto nagpaposible sa pagrepaso sa usa ka gipiho nga configuration ug ang ebidensya nga gikinahanglan aron maaprobahan kini.
Mga pangutana nga ipangutana sa dili pa magpili usa ka tiggama
Giunsa pagtino sa usa ka pumapalit kung kinsa gyud ang nagtukod sa blow molding machine?
Ipares ang kompanya nga nagkontrata, lugar sa paggama ug mga kontak sa teknikal sa usa ka giila nga pagtukod. Pangutan-a kung kinsa ang nagkontrol sa mga drowing, asembliya, pagsulay ug suporta pagkahuman sa pagbaligya, lakip ang outsourced nga trabaho. Ang usa ka live walkthrough o pagbisita sa pabrika makasuporta sa maong pagrepaso, apan ang mga litrato lamang wala magtukod og responsibilidad. Kinahanglang mailhan sa order ang partido nga adunay tulubagon alang sa kompleto nga gihatag nga configuration.
Ang usa ba ka pabrika sa blow molding kinahanglan nga usa ka tiggama sa blow molding machine?
Dili. Ang usa ka pabrika sa blow molding mahimong maghimo og mga plastik nga sudlanan o uban pang mga hollow nga produkto gamit ang gipalit nga makinarya. Ang usa ka tiggama sa makina nagsuplay sa mga ekipo nga naghimo niana nga proseso. Susiha ang aktuwal nga mga produkto ug responsibilidad sa proyekto sa supplier sa dili pa maglista. Alang sa pagpalit sa ekipo, ang kasinatian sa pag-operate sa proseso sa paghulma adunay kalabotan, apan wala kini nagtukod sa kaugalingon nga disenyo sa makina, paghiusa o katakus sa serbisyo.
Unsa ang kinahanglan isulti sa usa ka sertipikado nga ISO nga blow molder nga isulti sa pumapalit?
Kini kinahanglan nga mag-aghat sa usa ka pagsusi sa sertipiko, dili pagtapos sa pagtimbang-timbang. Ilha ang sumbanan, sertipikado nga organisasyon, nasakup nga lugar, kasangkaran, balido ug nag-isyu nga lawas. I-establisar usab kung ang kompanya nagsuplay ug mga hinulma nga produkto o makinarya. Ang usa ka sertipiko sa sistema sa pagdumala wala magpamatuod nga ang usa ka partikular nga makina nagtagbo sa mga kinahanglanon sa produksiyon sa pumapalit. Susiha ang aktuwal nga pagtukod, pagsulay sa produkto ug mga obligasyon sa paghatud nga gilain.
Ang pagmarka ba sa CE nagpamatuod nga ang usa ka supplier nagtanyag sa labing kaayo nga makina?
Dili. Ang mga adres sa pagmarka sa CE nahiuyon sa angay nga mga kinahanglanon, dili ranggo sa mga tiggama o garantiya sa output. Para sa usa ka proyekto sa EEA, susiha ang may kalabutan nga deklarasyon ug dokumentasyon para sa gihatag nga configuration, uban ang tukma nga teknikal nga pagrepaso. Itandi ang performance sa produkto pinaagi sa gikasabutan nga pagsulay. Ang usa ka marka sa usa ka brosyur dili makapuli bisan sa pagsusi sa pagpahiuyon o sa ebidensya sa produksiyon.
Unsa nga kasayuran ang kinahanglan ipadala sa usa ka pangutana sa tiggama?
Ipadala ang drowing sa produkto, grado sa resin, target nga gibug-aton, kritikal nga kalidad nga mga kinahanglanon, iskedyul sa produksyon ug gikinahanglan nga mga operasyon sa ubos. Ilakip ang mga magamit nga kagamitan sa tanum ug bisan unsang naa na nga tooling o ekipo nga mga interface. Pangayo alang sa usa ka gipiho nga pag-configure, mga dili apil ug gisugyot nga mga kondisyon sa pagsulay. Kini nga mga input nagtugot sa usa ka extrusion blow molding machine manufacturer sa pagtubag sa trabaho imbes nga ibalik ang usa ka generic nga rekomendasyon sa katalogo.