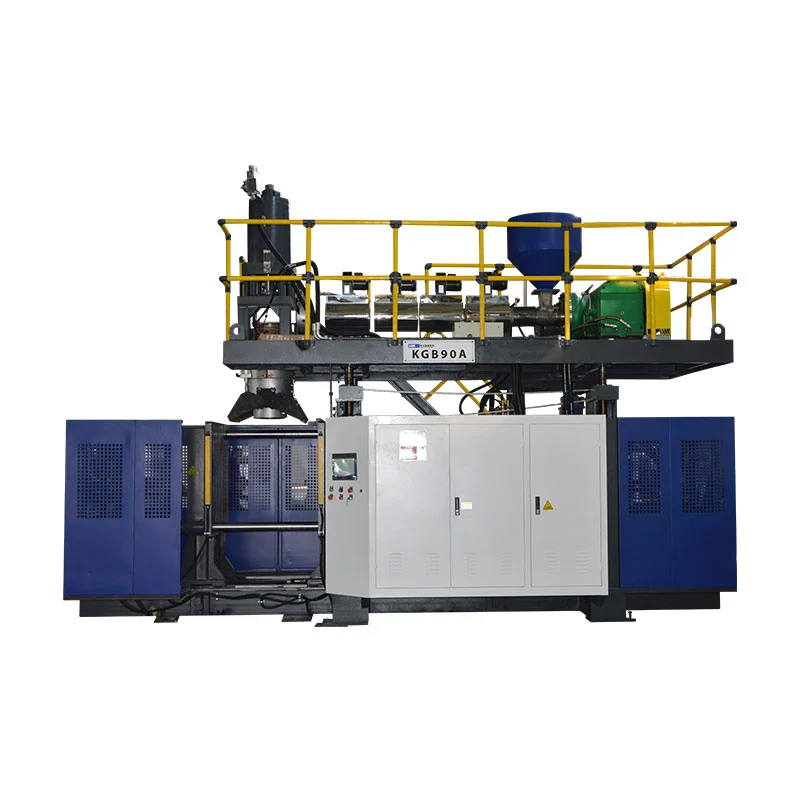
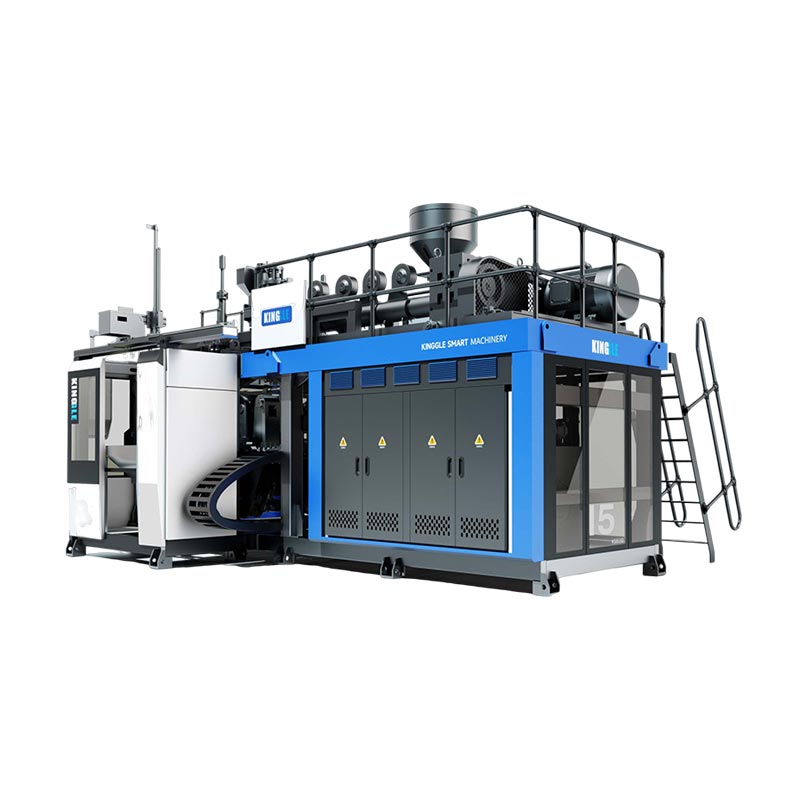
Pagpili ug awtomatik nga blow molding machine pinaagi sa produkto nga kinahanglan ihatod niini ug ang mga operasyon nga gilakip human sa paghulma—dili pinaagi sa pulong nga “awtomatikong” sa kinutlo. Para sa extrusion blow molding, ipiho ang resin, tooling, take-out, trimming, inspection ug pagbalhin isip usa ka production system. Among girekomendar ang pag-apruba sa configuration batok sa gidawat nga mga sudlanan sa kataposang discharge point, dili sa katalogo nga dry-cycle nga numero.
Ang usa ka molding machine mahimong magpadagan sa usa ka awtomatik nga siklo samtang ang mga tawo nagtangtang pa sa flash, nagsusi sa mga botelya o nagpuno sa mga karton. Kana tingali ang husto nga kahikayan alang sa usa ka gamay, nagbag-o nga hanay sa produkto. Sayop kini nga kahikayan kung ang kaso sa pamuhunan nag-isip nga nawala ang mga trabaho. Tinoa ang utlanan sa dili pa itandi ang mga presyo.
Lima ka mga desisyon nga hinungdanon sa wala pa ang usa ka mando
- Ipares ang proseso sa paghulma sa bahin sa dili pa itandi ang lebel sa automation.
- Ipasabut ang matag pagbalhin ug pagtapos nga operasyon, lakip ang trabaho nga nagpabilin nga manwal.
- Balanse ang rate sa paghulma nga adunay pagpamutol, pag-inspeksyon ug kapasidad sa pagputos.
- Sulayi ang pagbawi sa sayup ug pagbag-o, dili lamang ang walay hunong nga produksiyon.
- Itandi ang kinatibuk-ang gasto sa linya kada gidawat nga sudlanan ubos sa samang kondisyon.

Unsa ang gitabonan sa "awtomatikong" sa paghulma sa pagbunal?
Ang "awtomatiko" naghulagway kung giunsa ang mga operasyon gikontrol. Wala kini nagpaila kung giunsa naporma ang plastik nga bahin. Ang usa ka awtomatik nga extrusion blow molding machine ug usa ka PET bottle blowing machine mahimong pareho nga magpadagan sa mga naprograma nga mga han-ay, apan kinahanglan nila ang lainlaing materyal nga pag-andam, tooling ug pagtapos nga mga kahikayan. Ang usa ka pumapalit nga nangita alang sa usa ka hingpit nga awtomatik nga blow molding machine kinahanglan nga husayon una ang pangutana sa proseso.
Sa extrusion blow molding, ang makina nagporma ug tinunaw nga tubo nga gitawag ug parison. Gikuha sa agup-op ang tubo, ug ang hangin nagporma sa haw-ang nga bahin. Ang PET stretch blow molding naggamit ug preform nga gituy-od ug gipaburot. Kadtong lainlain nga mga porma sa pagsugod nagpatin-aw ngano nga ang PET preform-loading nga giya dili usa ka kompleto nga giya sa pagpalit alang sa linya sa botelya sa HDPE detergent.
| Desisyon | Extrusion blow molding | PET stretch blow molding |
|---|---|---|
| Pagsugod nga porma | Extruded tinunaw nga parison | preform sa PET |
| Komon nga konteksto sa pagpalit | Mga botelya sa HDPE, gikuptan nga mga sudlanan ug mga guwang sa industriya | Tin-aw nga mga botelya sa ilimnon nga hinimo gikan sa preforms |
| Mga pangutana sa automation | Pagpagawas sa bahin, pagtangtang sa flash, pag-trim, pagsulay ug pagbalhin | Preform nga pagdumala, pagpainit/paghuyop sa pagkasunodsunod ug pagbalhin sa botelya |
Reperensya sa proseso:Giya sa blow molding machine ni Kinggle. Ang geometry sa produkto ug grado sa resin nagtino sa katapusang pagpili sa proseso.
Ibulag ang makina, ang cell ug ang linya
Ang lebel sa makina nga awtomatik nga siklo naglangkob sa gikasabutan nga han-ay sa paghulma. Ang usa ka automated cell nagdugang sa gipiho nga pagdumala o pagtapos sa palibot sa makina. Ang usa ka linya sa produksiyon nagkonektar sa sunud-sunod nga mga operasyon pinaagi sa giuyonan nga gidawat nga utlanan sa produkto. Ang pag-impake mahimong naa sa sulod sa utlanan, o mahimo’g kini magpabilin nga lahi nga operasyon sa pabrika.
Kini mapuslanon nga mga kalainan sa pagpalit, dili usa ka saad nga ang matag supplier naggamit sa parehas nga terminolohiya. Ibutang ang aktuwal nga mga operasyon sa espesipikasyon. Ang "bug-os nga awtomatiko" nga wala’y lista sa kagamitan nagbilin ug daghang lugar alang sa lainlaing mga paghubad.
Gipaboran namo ang usa ka espesipikong paghulagway sama sa "awtomatikong paghulma, oriented nga take-out, delashing ug leak-tested discharge" sa usa ka lapad nga label. Gisultihan niini ang pumapalit kung diin makita ang nahuman nga produkto ug kung unsa ang kinahanglan pa nga hatagan pagtagad. Ang pagpuno sa materyal, pag-sampol, pagdumala sa scrap ug mga pagbag-o sa karton nanginahanglan usab sa mga tag-iya, bisan kung ang normal nga pagkasunod-sunod sa paghulma nagdagan nga wala’y gibalikbalik nga pagdumala sa manual.
Ingon usab, ang awtomatik nga pagkontrol dili parehas sa usa ka all-electric drive. Ang tipo sa pagmaneho, kahikayan sa istasyon, ihap sa ulo ug sakup sa automation lahi nga mga kapilian. Ribyuha ang matag usa batok sa trabaho imbis nga isipon sila isip usa ka premium nga detalye.
Pagsugod sa bahin ug sa iskedyul sa produksiyon
Ang nominal nga gidaghanon sa usa ka botelya dili igo aron matino ang linya sa produksiyon niini. Ang usa ka pig-ot nga lingin nga botelya ug usa ka lapad nga gikuptan nga sulud mahimo’g magdala sa parehas nga gidaghanon sa likido apan nanginahanglan lainlaing mga hulmahan, gamit sa pagkuha ug suporta. Ang linya kinahanglang magdumala sa aktuwal nga porma sa gawas, dili usa ka abstract nga "2 L nga produkto."
Pagsugod sa drowing sa bahin ug ang natapos nga kondisyon nga gipaabut sa paggawas. Irekord ang paghuman sa liog, pag-abli sa pagdumala, mga sukat sa lawas, target nga gibug-aton ug mga kinahanglanon sa kritikal nga kalidad. Kumpirma ang eksakto nga grado sa resin, kolor nga pakete ug gikasabutan nga recycle o rerind nga kondisyon. Kini nga mga detalye naghimo sa usa ka gisugyot nga pagsulay nga may kalabutan sa gituyo nga trabaho.
Paghubad sa plano sa pagbaligya ngadto sa usa ka kinahanglanon sa paggama
Ipasabut ang gidawat nga mga sudlanan matag pagbalhin kauban ang gidaghanon sa mga pagbalhin, gidak-on sa batch ug frequency sa pagbag-o. Ang taas nga inoras nga rate dili kaayo mapuslanon kung kadaghanan sa mga order nanginahanglan mubo nga pagdagan ug daghang pagbag-o sa tooling. Ang usa ka hinay apan dali nga pagbag-o nga selyula mahimong mohaum sa kana nga mix sa produksiyon. Walay konklusyon nga makab-ot gikan sa maximum catalog output lamang.
Ilista ang pamilya sa produkto, dili lamang ang unang botelya sa paglusad. Ilha ang pinakalapad nga bahin, ang pinakabug-at nga bahin ug ang pinakalisud nga bahin nga gunitan o putlon. Mahimong lainlain kini nga mga SKU. Dayon pagdesisyon kung unsang mga produkto ang kinahanglan nga modagan sa inisyal nga pagtukod ug nga nanginahanglan sa umaabot nga tooling o lahi nga kagamitan.
- I-freeze ang artikulo sa pagsulay:drowing nga rebisyon, resin, nahuman nga gibug-aton ug gikinahanglan nga mga pagsulay.
- Ibutang ang kondisyon sa pagpadala:giputol, gisusi, gipunting, giihap o giputos.
- Ipasabut ang iskedyul:maayong mga sudlanan matag pagbalhin, oras sa pag-operate ug giplano nga pagbag-o sa SKU.
- Susiha ang pamilya sa tooling:molds, head pitch, gripping fixtures, trimming salag ug test seal.
- Aprobahan ang cell envelope:mga utilities, pagbantay, pag-access sa serbisyo ug dagan sa produkto.
Ang ihap sa estasyon, mga die outlet ug mga lungag nanginahanglan ug lahi nga pagsusi. Ang duha ka estasyon wala magpasabot nga duha ka outlet. Ang usa ka multi-head blow molding machine wala maghimo sa matag porma sa botelya nga nahiuyon sa gilay-on sa outlet. Ang usa ka multilayer nga ulo naghulagway sa pagtukod sa bungbong, dili ang gidaghanon sa nahuman nga mga sudlanan matag panghitabo.
ni Kingglemulti-head versus multi-cavity nga giyanagpatin-aw sa mga kalainan sa pag-configure. Gamita kana nga pagrepaso sa dili pa ayuhon ang layout sa automation. Kung masulbad na ang kahikayan sa lungag, ang mga kagamitan sa pagkuha ug pagtapos kinahanglan nga mapreserbar ang matag posisyon pinaagi sa pagbalhin ug mga pagsusi sa kalidad.
Busa ang labing mapuslanon nga pangutana naglakip sa usa ka drowing, detalye sa materyal, iskedyul sa produksiyon ug kahulugan sa kalidad. Alang sa usa ka linya sa produksiyon sa botelya sa HDPE, ang usa ka hangyo alang sa usa ka "awtomatikong makina sa paghimo sa botelya nga plastik" nga wala ang mga input dili makatukod sa husto nga sakup sa linya.
Susiha ang mga sistema sa makina nga nagtakda sa kalidad sa produkto
Ang downstream automation dili makaayo sa usa ka dili lig-on nga parison, usa ka dili angay nga pinch-off o usa ka bahin nga nagbilin sa agup-op nga humok kaayo aron makuptan. Ang proseso sa paghulma kinahanglan nga maghimo usa ka balik-balik nga artikulo sa wala pa ang sistema sa pagbalhin makahatag mga balik-balik nga resulta. Kung dili, ang robot mahimong usa ka tukma nga paagi sa paglihok sa dili managsama nga mga bahin.
Ang importante nga mga bahin sa usa ka blow molding machine naglakip sa extruder, die head, clamping unit, blow system, cooling circuits ug mga kontrol. Ribyuha ang ilang kontribusyon sa giaprobahan nga bahin kay sa pagpili pinaagi sa mga ngalan sa component lamang. Ang usa ka giila nga PLC brand, pananglitan, wala magtukod sa gihatag nga mga function sa resipe o downstream nga komunikasyon.
| Sistema | Unsa ang i-review | Ebidensya sa paghangyo |
|---|---|---|
| Extrusion ug mamatay nga ulo | Pagkaangay sa resin, gross parison demand ug balanse sa outlet | Mga sample sa produksiyon ug giila nga mga kondisyon sa materyal |
| Pagkontrol sa Parison | Pag-apod-apod sa dingding sa kritikal nga mga lokasyon sa bahin | Mga sukod nga espesipiko sa posisyon ug gitipigan nga resipe |
| Mould ug clamping | Tooling fit, pinch-off ug release clearance | Giaprobahan nga mga drowing ug gihulma nga bahin nga inspeksyon |
| Pagpabugnaw ug pagdumala | Ang pagkagahi sa bahin sa giplano nga pagpagawas ug mga punto sa pagkupot | Pagbalhin pagsulay sa aktuwal nga bahin |
| Mga kontrol | Pagkasunod-sunod, mga alarma, sakup sa resipe ug mga signal sa ubos | Demonstrasyon sa function ug lista sa interface |
Usa ka konkretong pakisayran: Kinggle's 2 L single-station machine
AngKGB2L nga panid sa produktonaglista sa usa ka maximum nga sudlanan nga kapasidad sa 2 L, usa ka 50 mm screw, 30 kg/h HDPE pagtunaw kapasidad ug usa ka maximum agup-op gidak-on sa 360 × 380 mm. Gihubit usab niini ang duha-, tulo- ug upat-ug-upat nga outlet nga mga configuration alang sa gagmay nga mga botelya sa 100 ml–1 L range. Kini nga mga mithi makatabang sa pag-screen sa usa ka gisugyot nga trabaho; dili nila ilisan ang usa ka pagrepaso sa tooling.
Ang parehas nga panid nag-label sa 600 PC / HR nga "Output (dry Cycle)." Dili kana ang gidawat nga output sa usa ka giila nga botelya sa shampoo, agup-op ug linya sa pagtapos. Ang usa ka kinahanglanon sa produksiyon nanginahanglan sa aktuwal nga materyal, oras sa pagpabugnaw, aktibo nga posisyon ug kahimtang sa pag-inspeksyon. Tagda ang dry-cycle entry ingon nga gimantala nga motion reference kini.
Para sa proposal nga multi-outlet, susiha ang hiniusang gross parison mass ingon man ang cavity fit. Ang nahuman nga gibug-aton sa botelya wala maglakip sa flash nga gihatag usab sa extruder. Daghang mga outlet ang makadugang sa panginahanglan sa extrusion, pagpabugnaw ug pagtapos nga magkauban. Ang pag-ihap sa ulo lamang dili makahimo sa usa ka magamit nga rate sa produksiyon.
Aprobahan lang namo ang sistema sa paghulma human ang mga pagsukod sa kritikal nga bahin ug ang kinaiya sa pagbalhin lig-on ubos sa gikasabutan nga mga kondisyon. Ang pagdugang sa usa ka conveyor sa dili pa masulbad ang mga isyu nagpalihok sa problema sa labi ka layo sa linya. Alang sa pag-apod-apod sa dingding, gamita angparison programming giyatupad sa drawing sa produkto.
Tinoa ang linya gikan sa pagpakaon ngadto sa gidawat nga mga sudlanan
Ang pinakalig-on nga detalye alang sa blow molding automation nagsunod sa produkto sa matag operasyon. Gisulti niini kung unsa ang nadawat sa matag module, kung unsa ang gihatag niini ug kung kinsa ang tag-iya sa koneksyon sa sunod nga module. Mas mapuslanon kini kaysa taas nga lista sa mga robot, conveyor ug sensor nga wala’y gikasabutan nga utlanan sa proseso.
Gimantala ni Kingglemga kapabilidad sa automationnaglakip sa downstream trimming, inspeksyon ug packaging. Alang sa usa ka proyekto sa botelya, ihubad kana nga kapabilidad sa usa ka gitakda nga sukod. Awtomatikong deflashing, liog trimming, leak testing ug packing lain-laing mga gimbuhaton; walay usa nga kinahanglan nga hilom nga maghunahuna gikan sa presensya sa lain.
| Operasyon | Pangutana para husayon | Pagsusi sa pagdawat |
|---|---|---|
| Pagpakaon | Kinsa ang nagsuplay sa pagdala, pagsagol ug pagkontrol sa lebel sa materyal? | Ang giaprobahan nga materyal makaabot sa hopper nga walay wala planoha nga pagkabalda sa suplay. |
| Take-out | Diin ang bahin gigunitan, ug unsa nga orientasyon ang gibiyaan sa yunit? | Walay nawala nga pagbalhin o dili madawat nga pagmarka sa artikulo sa pagsulay. |
| Deflashing ug trimming | Unsang flash ug finish feature ang gitangtang? | Ang gikinahanglan nga mga ngilit, liog ug mga pag-abli sa kuptanan nagtagbo sa kahulugan sa bahin. |
| Inspeksyon ug pagsalikway | Unsa nga mga pagsulay ang inline, ug giunsa ang mga napakyas nga bahin gibulag? | Ang gikasabutan nga mga sampol sa hagit giila ug gitultolan sa husto. |
| Paghatud ug pagputos | Unsa nga kahimtang sa botelya ug kahikayan ang kinahanglan makaabut sa sunod nga estasyon? | Pagbalhin, pagtipon ug katapusan nga pag-ihap nga trabaho sa gikasabutan nga rate. |
Hatagi ang matag utlanan og usa nga ginganlan og tag-iya sa panagsama. Kung ang supplier sa makina naghatag sa take-out ug ang lain nga supplier naghatag sa leak tester, kinahanglan nga adunay usa nga aprobahan ang oryentasyon sa botelya, gitas-on sa pagbalhin, gilay-on ug pagkontrol sa handshake. Ang pagpalit og compatible-looking modules dili parehas sa pagpalit og integrated cell.
Pag-uyon kung giunsa ang "andam," "karon nga bahin," "kompleto sa siklo" ug mga kondisyon sa sayup girepresentar kung diin kinahanglan ang mga signal. Ilha kung unsang controller ang nagpasiugda sa usa ka paghunong ug kung unsang yunit ang nagtaho sa nagsugod nga sayup. Ang eksaktong arkitektura espesipiko sa proyekto, apan ang responsibilidad dili magpabilin nga dili klaro.
Susiha ang dagan sa scrap nga gilain gikan sa gidawat nga rota sa produkto. Ang gikuha nga flash nagkinahanglan sa pagkolekta ug usa ka gikasabutan nga disposisyon. Ang paggamit pag-usab nagdepende sa materyal ug mga kinahanglanon sa produkto; Ang koneksyon sa awtomatik nga grinder wala magtugot sa bisan unsang porsyento sa pag-regrind. Hupti nga kontrolado ang materyal nga resipe.
Alang sa pagsulay sa pagtulo sa botelya, ipasabut ang pamaagi sa pagsulay, kabit, kahimtang sa pagbugkos ug gikasabutan nga mga sample sa hagit. Ang usa ka estasyon sa pagsulay kinahanglan nga mobuhat labaw pa sa pagpakita sa usa ka berde nga resulta. Kinahanglan nga ibulag ang mga kapakyasan nga kasaligan ug irekord ang mga ihap nga wala tugoti ang mga gisalikway nga mga bahin nga dili mamatikdan sa maayong produkto nga conveyor.
Ang drowing sa scope kinahanglan usab magpakita sa pagmentinar ug pag-usab sa agup-op. Gamita ang Kinggle'sutility ug factory-layout guidesa pag-coordinate sa gahum, hangin, tubig ug kawanangan uban sa tanan nga naglakip sa auxiliary.
Ang handoff mahimong limitahan ang output sa wala pa ang molding machine
Ang linya sa produksiyon sa blow molding naghatod lamang kung unsa ang mapadayon sa konektado nga mga operasyon niini. Ang pinakapaspas nga module dili makabayad hangtod sa hangtod alang sa usa ka hinay nga trimmer, tester o istasyon sa pagputos. Ang mga buffer naghatag sa oras sa linya aron mabawi gikan sa usa ka mubo nga pagkabalda; dili nila tangtangon ang kanunay nga dili pagtugma sa kapasidad.
Una ibutang ang matag rate sa kagamitan sa parehas nga sukaranan. Ang gidaghanon ba nagpasabot sa paghulma sa mga panghitabo, gross nga mga piyesa, nasulayan nga mga bahin o gidawat nga mga sudlanan? Naglangkob ba kini sa padayon nga pagdagan lamang, o naglakip sa pagpuno ug ordinaryong paghunong? Itandi ang mga bayranan human lang magkatakdo ang mga kahulugan.
Usa ka nagtrabaho nga pananglitan nga adunay klaro nga gituohan nga basehan sa produksiyon
Hunahunaa ang usa ka gisugyot nga linya nga nagpagawas sa 480 ka mga sudlanan matag oras pagkahuman sa paghulma ug pag-trim. Ibutang ta nga ang usa ka posisyon nga leak tester nagkinahanglan ug 8 segundos para sa kompleto nga load, test, decision ug unload sequence. Ang sulundon nga kapasidad niini mao ang 3,600 ÷ 8 = 450 nga mga sudlanan matag oras. Nagplano kini nga mga pangagpas, dili usa ka gisukod nga resulta sa makina nga Kinggle.
Ang umaabot nga rate: 480 / h · Maayo nga kapasidad sa tester: 450 / h · Pagtipon: 30 / h
Bisan kung wala’y paghunong sa pagsulay, ang umaabot nga mga bahin molapas sa kapasidad niini sa 30 nga mga sudlanan matag oras. Ang buffer nga adunay 15 ka magamit nga mga posisyon mopuno sa 15 ÷ 30 = 0.5 ka oras, o 30 ka minuto. Ang pagsugod sa linya gamit ang usa ka walay sulod nga conveyor mahimong makapatagbaw sa usa ka mubo nga demonstrasyon. Ang imbalance anaa gihapon.
Karon hunahunaa ang usa ka kompleto nga paghunong sa pagsulay. Sa gituohan nga umaabot nga rate nga 480/h, ang mga bahin moabot sa 8 kada minuto. Ang parehas nga 15 nga libre nga mga posisyon naghatag lamang og 15 ÷ 8 = 1.875 ka minuto, mga 113 segundos, sa wala pa mapuno ang buffer. Ang rate sa pagtipon sa panahon sa paghinay ug sa kompleto nga paghunong lahi.
Ang mga kalkulasyon mapuslanon lamang kung ang mga posisyon tinuod nga magamit. Ang usa ka botelya nga tip, makahikap sa usa ka guwardiya o dili makapreserbar sa gikinahanglan nga oryentasyon dili makamugna og balido nga buffer position. Ang mga kontrol kinahanglan usab usa ka gikasabutan nga tubag sa wala pa maabot ang luwas nga limitasyon sa pagtipon.
Susiha ang geometry ingon man ang katulin
Ang mga gamit sa pagkuha ug mga conveyor kinahanglan magdumala sa bahin sa aktwal nga kahimtang sa pagpagawas niini. Pag-ila sa usa ka balik-balik nga lokasyon sa pagkupot. Susiha kon ang liog, lawas o flash naghatag ba niana nga lokasyon, ug kon ang trimming magtangtang niini sa dili pa ang sunod nga pagbalhin. Ang usa ka bahin nga magamit sa una nga pickup mahimong wala sa ikaduha.
Atong sulbaron ang kadena sa datum sa dili pa madugangan ang katulin sa makina. Ang usa ka linya nga nagbalhin sa usa ka makatarunganon nga rate ug nabawi nga matag-an usa ka labi ka maayo nga asset sa produksiyon kaysa usa nga nanginahanglan balik-balik nga pag-reposition sa manual. Ang gipalabi nga solusyon mahimong gibag-o nga tooling, usa ka lahi nga pagkasunod-sunod sa pagbalhin o dugang nga kapasidad sa ubos-dili usa ka mas paspas nga siklo sa paghulma.
Sa katapusan, ihap ang gidawat nga mga sudlanan pagkahuman sa gikasabutan nga punto sa pag-inspeksyon. Ipadayon ang upstream gross counts para sa diagnosis, apan ayaw kini gamita isip shipping-output figure. ni Kingglegiya sa pagdawat sa pabrikanagpatin-aw ngano nga ang identidad sa produkto, mga utlanan sa pag-ihap ug oras sa obserbasyon nahisakop sa parehas nga rekord.
Pamatud-i nga ang linya makabawi ug makausab sa mga produkto
Ang usa ka hapsay nga awtomatik nga pagdagan nagpamatuod lamang sa usa ka kahimtang sa operasyon. Naglakip usab ang produksiyon sa pagpuno, napakyas nga pagbalhin, gisalikway nga mga bahin, gibabagan nga mga conveyor ug pagbag-o sa produkto. Kadtong mga panghitabo angayan sa usa ka lugar sa plano sa pagdawat tungod kay ang tubag nagtino kung ang cell mobalik sa kontrolado nga produksiyon.
Gikan sa kilid sa pabrika, among unahon ang pagbawi sa sayup kaysa usa ka pinasinaw nga demonstrasyon. Kung ang usa ka botelya masipyat sa pickup, ang sunod nga pangutana dili kung unsa kadali ang usa ka tawo makabutang niini pagbalik. Ang mga pangutana mao kung unsa ang nakamatikod sa miss, kung unsang paglihok ang mihunong ug kung giunsa pagkumpirma sa cell ang usa ka nahibal-an nga kahimtang sa wala pa magsugod pag-usab. Ang gibalikbalik nga pagtul-id sa kamot usa ka simtomas nga susihon, dili normal nga awtomatikong operasyon.
Kung ang usa ka nipis nga dingding nga mga tip sa botelya pagkahuman sa pagpagawas, among susihon ang kahimtang sa pagkupot ug suporta sa dili pa usbon ang daghang mga setting sa proseso. Ribyuha ang pagkagahi sa bahin sa pagbalhin, ang mga punto sa kontak sa fixture ug ang pagkasunod-sunod sa paglihok. Dayon ang pagsulay sa usa nagkontrolar sa pagtul-id ug pagsusi pag-usab sa bahin. Ang dugang nga grabing pressure makahimo og lain nga depekto imbes nga ayohon ang una.
Ang parehas nga disiplina magamit kung ang pagsalikway sa pagtulo mosaka. Ipreserbar ang naapektuhan nga mga sample ug ilha ang posisyon ug oras. Susiha ang test seal ug kondisyon sa fixture tupad sa gihulma nga liog ug pinch-off. Ang usa ka pagtulo nga koneksyon sa pagsulay ug usa ka pagtulo nga sudlanan nanginahanglan lainlaing mga pagtul-id. Ang pag-usab sa resipe sa paghulma nga dili ibulag ang mga hinungdan mahimong mag-usik sa oras ug matago ang sayup.
Ipasabut ang pagkaayo sa dili pa mahitabo ang sayup
- Irekord ang pagsugod nga sayup, naapektuhan nga module ug posisyon sa produkto.
- Dad-a ang cell sa estado nga gitakda sa gi-aprubahan nga kontrol ug disenyo sa kaluwasan.
- Ipasulbad sa mga awtorisado nga kawani ang sayup ubos sa gireseta nga pamaagi sa pag-inusara ug pag-access.
- I-reconcile ang mga bahin sa pagbalhin, pag-inspeksyon ug pagsalikway sa mga posisyon sa dili pa magsugod pag-usab.
- Ipadayon pinaagi sa gikasabutan nga pagkasunod-sunod sa pagbawi, unya pamatud-i ang gikinahanglan nga mga pagsusi sa produkto.
Kini mga lakang sa pagplano, dili pagtugot sa pagsulod sa gibantayan nga kagamitan o pag-bypass sa usa ka interlock. Ang hiniusa nga cell nanginahanglan usa ka pagsusi sa peligro nga naglangkob sa mga interaksyon sa module ug makit-an nga mga interbensyon.ISO 12100:2010nagtakda sa kinatibuk-ang mga prinsipyo alang sa pagsusi sa risgo sa makinarya ug pagkunhod sa risgo; kinahanglan usab nga mailhan sa proyekto ang angay nga mga kinahanglanon nga piho sa makina ug destinasyon.
Ang usa ka natipig nga resipe dili kinahanglan usa ka kompleto nga pagbag-o
Ang usa ka resipe mahimong makahinumdom sa mga temperatura ug mga lihok sa paghulma samtang ang tigpili, trim nest ug tester nagpabilin nga mano-mano nga gi-adjust. Pangutan-a kung unsang mga posisyon ang gitipigan, diin ang mga motor ug nga nanginahanglan usa ka pagbag-o sa pisikal nga gamit. sa Technedokumentasyon sa pagproseso sa automationNaghatag usa ka panig-ingnan sa industriya sa mga setting nga nalambigit sa format alang sa mga posisyon sa picker, pag-deflash ug pag-leak-tester. Kana naghulagway sa kasangkaran sa pagtino; wala kini magtukod sa mga gimbuhaton sa matag makina.
Ipasabut ang oras sa pagbag-o gikan sa katapusan nga gidawat nga bahin sa usa ka pormat hangtod sa una nga gidawat nga bahin sa sunod, sa ilawom sa gikasabutan nga pamaagi. Pagrekord sa pagtrabaho sa tooling, pag-adjust, pagbalhin sa materyal ug pag-release sa kalidad nga gilain. Gipadayag niini kung unsa ang tinuud nga natipig sa usa ka dali nga paghinumdom sa resipe ug kung unsa ang nagpabilin nga usa ka mekanikal o proseso nga buluhaton.
Itandi ang gasto kada gidawat nga sudlanan, dili ang mga label sa automation
Ang semi-awtomatikong kumpara sa bug-os nga awtomatiko nga pagtandi sa blow molding machine kinahanglan magsugod sa parehas nga produkto ug iskedyul sa produksiyon. Kung dili, ang mas barato nga kinutlo mahimong dili iapil ang pagdumala, pagsulay o pagputos nga gilakip sa ubang mga kinutlo. Itandi ang patas nga mga utlanan sa paghatod sa dili pa itandi ang kinatibuk-ang ekipo.
Ang pag-automate mao ang labing madepensahan kung kini nagtangtang sa usa ka gitakda nga nagbalik-balik nga pagpugong. Mahimo kana nga manual flash removal, dili makanunayon nga pagbalhin, usa ka lisud nga pag-inspeksyon nga handoff o usa ka operasyon sa pagputos nga dili makasunod. Ang pagpalit sa dugang nga automation nga wala mailhi ang pagpugong mahimo’g makadugang sa pagpadayon ug pagbag-o nga trabaho nga wala’y pagpauswag sa gidawat nga output.
Hupti ang utlanan sa gasto sama sa gilapdon sa utlanan sa output
Gasto kada gidawat nga sudlanan = kinatibuk-ang gasto sulod sa gikasabutan nga utlanan sa produksiyon ÷ gidawat nga mga sudlanan nga gihatud sulod niana nga utlanan
Ang numerator kinahanglan nga maglakip sa mga gasto nga may kalabutan sa pagtandi: materyal, labor, utilities, tooling, maintenance ug ang pinili nga kapital o overhead nga pagtambal. Gamita ang parehas nga pamaagi sa accounting alang sa duha nga kapilian. Ang downstream nga robot dili libre tungod kay ang gasto niini anaa sa gawas sa molding-machine quotation.
Ilista ang nagbalikbalik nga mga buluhaton sa tawo. Ang usa ka tawo mahimo pa nga magpuno sa materyal, magbalhin sa scrap, mag-sample sa mga piyesa, mag-ilis sa mga karton, magmentinar sa tooling ug motubag sa mga alarma. Pagbanabana sa kabug-at sa trabaho sa usa ka normal nga pagbalhin, dili lamang samtang nagdagan ang awtomatik nga pagkasunod-sunod. Desisyuni kung ang usa ka operator luwas nga makaserbisyo labaw sa usa ka cell nga wala’y nalangan nga pagsusi o pagbawi.
Gamita ang kuryente sa kWh para sa panahon sa obserbasyon ug gidawat nga mga sudlanan gikan sa samang panahon. Ang gahum sa kW lahi nga gidaghanon. Ilakip ang gikasabutan nga mga auxiliary kung itandi ang usa ka kompleto nga linya, labi na kung ang usa ka compressor, chiller o grinder nagbag-o tali sa mga sugyot. Anggiya sa kinahanglanon sa utilitynagpatin-aw ngano nga ang konektado nga gahum ug panginahanglan sa pag-opera kinahanglan usab magpabilin nga bulag.
Alang sa kanunay nga pagbag-o sa format, susiha ang mga fixtures ug ekstra nga himan nga gikinahanglan alang sa matag SKU. Ang mas ubos nga inisyal nga presyo sa cell mahimong mabawi pinaagi sa lisud nga mga pagbag-o o dugang nga mga bahin sa format. Sa kasukwahi, ang usa ka sopistikado nga sistema sa pagbalhin mahimong dili kinahanglan alang sa usa ka gamay nga gidaghanon nga produkto nga adunay praktikal nga manual nga ruta sa pagtapos.
Girekomenda namon ang mga sugyot sa pagranggo pinaagi sa pagpugong sa produksiyon nga ilang gitangtang, ang gidawat nga output nga ilang mapamatud-an ug ang nagbalikbalik nga trabaho nga ilang gibiyaan. Ang usa ka mas automated nga cell makakuha sa iyang lugar kung ang mga benepisyo mohaum sa tinuud nga iskedyul sa pabrika. Ang "unmanned" dili igo nga argumento sa panalapi.
Pangayo alang sa mga kaso sa pagkasensitibo kaysa usa ka unibersal nga pag-angkon sa pagbayad. Itandi ang gipaabot nga panginahanglan, ubos nga paggamit ug mas kanunay nga mga pagbag-o gamit ang kaugalingong gasto sa pumapalit. Kana naghimo sa desisyon sa pagpamuhunan nga mapuslanon bisan kung ang mga volume sa pagbaligya o pagbag-o sa produkto.
Aprobahan ang configuration sa dili pa ibutang ang order
Himua ang napili nga konsepto sa usa ka gikasabutan nga lista sa kagamitan, layout sa cell ug protocol sa pagdawat sa wala pa ang order sa pagpalit. Ang labing mahal nga pagkadili klaro kasagaran dili usa ka nawala nga sensor. Usa kini ka utlanan nga gihunahuna sa matag partido nga iya sa uban.
Para sa usa ka compact bottle project, ang2 L nga single-station nga platapormanagtanyag og konkretong punto sa pagsugod. Ang gipatik nga agup-op nga sobre ug ang gagmay nga botelya nga multi-outlet nga mga kapilian nagtugot sa usa ka inisyal nga pagrepaso sa angay. Ang aktuwal nga drowing, resin, paghan-ay sa ulo ug sakup sa ubos nagtino sa gisugyot nga pagtukod. Ayaw pilia kana nga configuration gikan sa volume lamang.
Himoa ang pagsulay nga tubag sa mga pangutana sa pagpalit
Ang pagsulay kinahanglan nga mogamit sa gikasabutan nga kahulugan sa produkto ug maglakip sa mga operasyon nga nagsuporta sa gikutlo nga output. Kung ang leak testing o trimming kabahin sa delivery boundary, ipakita kini uban sa cell kay sa pagpresentar ug walay kalabutan nga standalone cycle. Ipreserbar ang sampol nga identidad diin daghang mga posisyon ang makatago sa usa ka huyang nga outlet o lungag.
Ang rekord sa pagdawat kinahanglan nga magkonektar sa matag pag-angkon sa usa ka pamaagi, limitasyon ug naobserbahan nga resulta. Ang usa ka pulong sama sa "nakapasar" nga wala ang nagpahiping kondisyon dili makagiya sa pag-commissioning sa pabrika sa pumapalit. AngKinggle FAT nga giyanaghatag ug mas bug-os nga gambalay alang niana nga ebidensya.
- Paghimo og identidad:makina, tooling, kontrol nga bersyon ug gilakip nga mga module.
- Mga kondisyon sa pagsulay:produkto, resin, aktibo nga posisyon ug mga kondisyon sa utility.
- kalidad:kritikal nga pagsukod, functional nga mga pagsulay ug pagsalikway sa mga rason.
- Pagpasundayag sa linya:gidawat nga ihap, panahon sa obserbasyon, paghunong ug mga interbensyon.
- Pagbawi:nagkauyon nga mga senaryo sa sayup ug ang gipakita nga han-ay sa pagsugod.
- Pagtugyan:mga drowing, manwal, impormasyon sa tooling, backup ug bukas nga mga butang.
Ibulag ang pagdawat sa pabrika gikan sa pagdawat sa site diin ang mga serbisyo sa tanum o mga kagamitan sa ikatulo nga partido dili mahimong kopyahon sa wala pa ipadala. Ilha daan kadtong nahabilin nga mga tseke ug itudlo ang responsibilidad. Ang usa ka pagsulay sa pabrika kinahanglan dili hilom nga mag-angkon aron mapamatud-an ang mga kondisyon nga wala niini gilakip.
Ang pagbansay kinahanglan nga maglakip sa ordinaryo nga operasyon ug ang mga trabaho nga gibiyaan sa automation. Ang mga operator kinahanglan nga makaila sa usa ka napakyas nga pagbalhin, paghubad sa pagsugod sa alarma ug pagsunod sa giaprobahan nga pamaagi sa pagbawi. Ang pagmentinar nanginahanglan sa mga drowing, kasayuran sa bahin sa pagsul-ob ug pag-access nga gikinahanglan aron masuportahan ang cell.
Hisguti ang usa ka automatic extrusion blow molding configuration uban sa Kinggle.Ipadala ang drowing sa sudlanan, grado sa resin, nahuman nga gibug-aton, gikinahanglan nga mga pagsulay, iskedyul sa produksyon ug giplano nga mga operasyon sa ubos pinaagi sapanid sa pangutana sa proyekto.
Kontaka:sales@kinggle.com · +86-574-87103665. Ang usa ka gitakda nga produkto ug linya sa utlanan naghimo sa pagsusi sa pagsumpo nga mas mapuslanon kaysa usa ka hangyo alang sa presyo sa makina lamang.
Kanunay nga gipangutana nga mga pangutana
Ang usa ba ka awtomatikong blow molding machine parehas sa usa ka kompleto nga linya sa produksiyon?
Dili. Mahimong makontrol sa awtomatik nga makina ang mga lihok sa paghulma samtang ang pagtangtang sa produkto, pagpamutol, pag-inspeksyon o pagputos magpabiling bulag. Ang usa ka kompleto nga linya sa produksiyon naghubit sa pagbalhin, pagkontrol ug kalidad nga utlanan tali sa mga operasyon. Pangayo alang sa usa ka lista sa kagamitan ug layout nga nagpaila sa matag gilakip nga module, manual nga buluhaton ug wala iapil nga serbisyo. Ang detalye sa pagpalit, dili ang pulong nga awtomatiko, nagtino kung unsa ang moabut.
Ang bug-os nga awtomatiko nga blow molding machine kinahanglan pa ba nga mga operator?
Oo. Ang pagpuno sa materyal, kalidad nga sampling, mga pagbag-o sa gamit, pagmentinar ug pagbawi sa sayup nanginahanglan gi-assign nga mga responsibilidad. Mahimong tangtangon sa automation ang balik-balik nga pagdumala nga dili tangtangon ang matag buluhaton sa produksiyon. Pagplano og mga kawani sa tibuok nga pagbalhin ug ang aktuwal nga layout sa serbisyo, lakip ang pag-empake ug pagdumala sa scrap. Ayaw pagkuha ug banabana sa pagtrabaho gikan sa usa ka mubo nga demonstrasyon diin ang mga kawani sa suporta nagpabilin sa gawas sa frame sa camera.
Ang awtomatiko ba nga pag-deflash, pagsulay sa pagtulo sa botelya ug pag-pack gilakip ingon sukaranan?
Ayaw pag-assume nga sila na. Ang kinutlo kinahanglan nga mahibal-an ang matag operasyon, ang gihatag nga kagamitan, kagamitan nga piho sa produkto, pamaagi sa pagsulay ug ruta sa pagsalikway. Ang take-out unit dili usa ka leak tester, ug ang automatic conveyor dili usa ka automatic packing system. Alang sa matag gikutlo nga module, pangutan-a kung unsa ang wala mahuman nga kondisyon nga nadawat niini ug unsa nga gidawat nga kondisyon ang gihatag niini.
Mahimo ba nga awtomatiko ang usa ka naglungtad nga extrusion blow molding machine?
Posible, apan ang posibilidad nagdepende sa naglungtad nga sistema sa pagkontrol, pagbantay, magamit nga luna, pag-abli sa agup-op, pagpagawas sa produkto ug paghan-ay sa pagbalhin. Ang bahin kinahanglan usab nga mohaum sa gisugyot nga gripping, trimming ug inspection fixtures. Ribyuha ang kompleto nga cell sa dili pa mopalit og robot o conveyor nga gilain. Ang usa ka pag-retrofit kinahanglan nga maglakip sa usa ka gipiho nga responsibilidad sa panagsama, gi-update nga pagsusi sa peligro ug gikasabutan nga pagsulay sa produksiyon.
Unsaon pagmatuod sa mga pumapalit ang output sa usa ka awtomatikong linya?
Pag-ihap sa gidawat nga mga sudlanan sa gikasabutan nga katapusang punto sa pagdiskarga sulod sa gitakda nga panahon sa obserbasyon. Ilha ang resin, produkto, agup-op, aktibo nga mga posisyon, mga utilities ug naglakip sa downstream nga mga operasyon. Itago ang mga pagsalikway, paghunong ug mga manual nga interbensyon sa rekord. I-report ang gross molding output nga gilain gikan sa gidawat nga linya nga output. Ang usa ka katalogo nga dry-cycle nga bili dili kapuli niini nga pagsulay sa produksiyon.