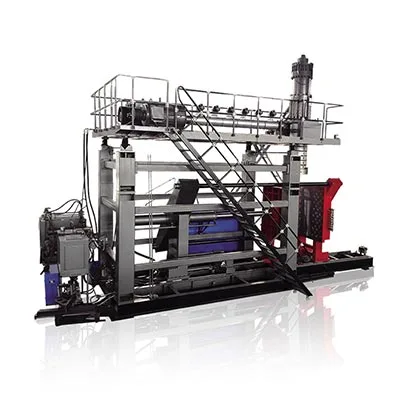
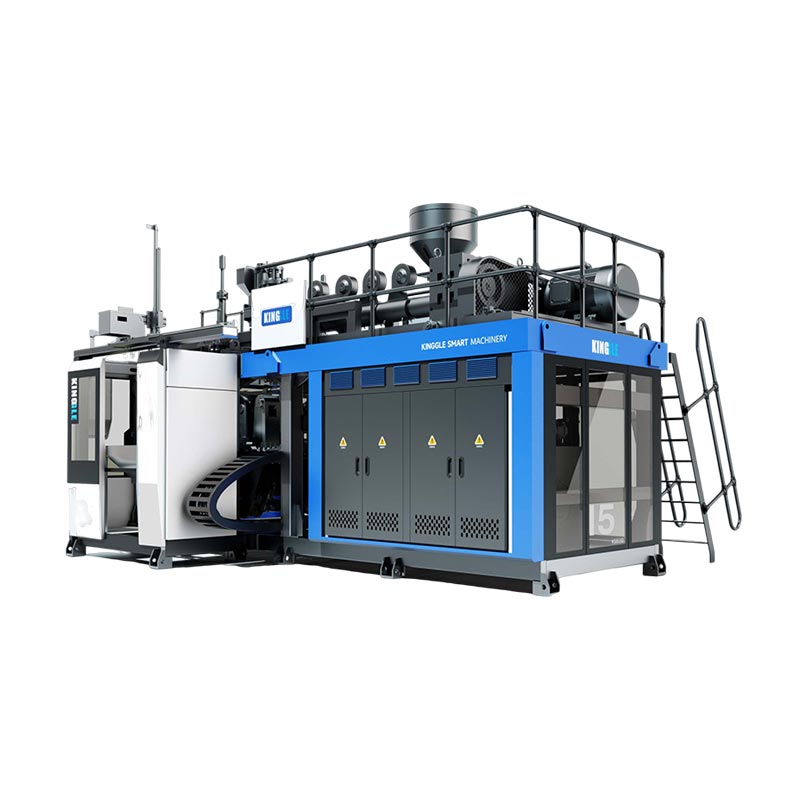
Ang usa ka 1000L IBC blow molding machine nagporma sa plastik nga sulud sa sulud. Wala kini nagpamatuod sa kompleto nga IBC sa iyang kaugalingon. Pilia ug dawata ang makina batok sa giaprobahan nga sulod nga botelya, hawla, pallet, pagsira, materyal nga sistema, agup-op, downstream assembly ug gikinahanglan nga mga pagsulay sa pakete.
Ang dako nga kapasidad naghimo sa usa ka proyekto sa IBC nga tan-awon sama sa usa ka ehersisyo sa pagsukod sa makina. Ang lisud nga trabaho naglingkod sa mga interface. Ang ibabaw nga pag-abli kinahanglan nga makatagbo sa pagsira. Ang ubos nga outlet kinahanglang magtagbo sa balbula ug access sa hawla. Ang gihulma nga lawas kinahanglan nga molingkod sa husto sa pallet. Ang hawla kinahanglan nga manalipod sa sulod nga sudlanan nga dili makamugna og makadaot nga kontak.
Gihimo sa kini nga giya ang mga interface nga mga input sa makina ug ebidensya sa pagsulay sa pabrika. Gigamit niini ang kasamtangang 1000L IBC nga plataporma ni Kinggle isip ang gipatik nga reperensiya sa kagamitan.

Ang produkto mao ang usa ka gitigum nga sistema
Ang sulud nga botelya mohaum sa hawla, pallet, balbula ug koneksyon sa pagpuno.
Ang ulo, profile sa parison, agup-op ug pagpabugnaw naghimo sa gi-aprubahan nga mapa sa dingding.
Ang take-out, trimming, asembliya ug pagsulay nagsustenir sa gikinahanglan nga gidawat nga output.
Ang pagsulay nagsumpay sa matag gidawat nga yunit sa materyal, mga setting, mga pagsukod ug mga resulta sa pagsulay.
KGB1000L-IBC, samtang ang lamesa sa espesipikasyon niini naggamitKGS1000L-IBC. Gipakita usab ang laray sa dry-cycle150 L, nga dili magamit nga rate. Kini nga artikulo nagtawag sa kagamitan nga Kinggle 1000L IBC nga plataporma hangtod nga ang buhi nga panid ug kinutlo mogamit usa ka gikumpirma nga code sa modelo ug yunit sa output.Ipasabut kung unsa ang mga suplay sa 1000L IBC blow molding machine
Ang blow molding machine naghimo sa plastik nga lawas. Sa terminolohiya sa IBC, kana nga lawas sagad gitawag nga sulud nga botelya, sulud sa sulud, liner o sulud sa sulud. Ang pinulongan sa pagpangita managlahi sa merkado. Ang teknikal nga kasabutan kinahanglan nga mogamit sa usa ka kontrolado nga termino.
Ang usa ka kompleto nga composite IBC adunay labaw pa sa gihulma nga lawas. Ang gawas nga istruktura mahimong maglakip sa usa ka metal nga halwa ug usa ka pallet. Ang mga pagsira, mga gasket, usa ka balbula sa pagdiskarga sa ubos, mga label ug mga marka sa pag-ila nagkompleto sa pakete. Ang mga kagamitan sa asembliya ug mga estasyon sa pagsulay mahimong maglingkod sa gawas sa molding cell.
Ang kalainan adunay praktikal nga epekto. Mahimong pamatud-an sa supplier sa makina ang proseso sa paghulma ug ang mga sukat nga gilakip sa gikasabutan nga pagsulay. Ang kompleto nga tag-iya sa IBC kinahanglan nga pamatud-an nga ang tanan nga gihatag nga sangkap nagtinabangay. Kung ang hawla, pallet o balbula gikan sa lain nga supplier, ang pumapalit kinahanglan nga kontrol sa interface sa mga kompanya.
Ang kasamtangang mga lagda sa Estados Unidos naghatag ug tin-aw nga pananglitan.49 CFR 178.707naghulagway sa usa ka composite nga IBC isip usa ka estrikto nga gawas nga putos nga naglangkob sa usa ka plastik nga sulod nga sudlanan. Kini nag-ingon nga ang sulud sa sulud ug gawas nga pakete usa ka integral nga pakete. Giingon usab niini nga ang sulud sa sulud wala gituyo aron mahimo ang function sa sulud niini kung wala ang gawas nga pakete.
Kana nga lagda espesipiko sa merkado, apan ang leksyon sa engineering maayo nga pagbiyahe. Ayaw dawata ang sulod nga botelya nga nag-inusara kung ang komersyal nga produkto usa ka gitigum nga IBC. Dad-a ang production cage, pallet, top closure, valve ug gaskets sa plano sa kwalipikasyon.
Ang kinutlo kinahanglang ipahayag ang utlanan sa tigsuplay sa makina. Ngalan ang gihatag nga agup-op, robot, deflashing, leak tester, conveyor ug assembly tooling. Markahan ang tanan nga mga sangkap ug serbisyo nga gihatag sa pumapalit. Ang usa ka kolor nga drowing sa utlanan mas mapuslanon kaysa usa ka taas nga lista sa "standard nga mga aksesorya."
Kontrola ang sulod nga botelya, halwa, pallet ug balbula sa usa ka drowing
Ang drowing sa sulod nga botelya kinahanglan dili mohunong sa gawas nga mga sukod niini. Kinahanglang ipakita niini kung giunsa pagtagbo sa botelya ang nahabilin nga IBC. Paghimo usa ka drowing sa pagkontrol sa interface nga adunay mga pakisayran sa giaprubahan nga mga drowing sa sangkap.
Pagsugod sa ibabaw. Irekord ang pag-abli sa pagpuno, hilo o pagsira sa interface, pag-seal sa nawong, clearance sa cap ug pag-access sa hawla. Idugang ang taas nga gitas-on sa ibabaw nga may kalabotan sa hawla. Ang usa ka pagsira mahimong makab-ot ang kaugalingon nga gauge apan mahimong lisud i-install kung ang sulud nga botelya molingkod nga taas kaayo o ubos kaayo.
Ibalhin sa ubos nga outlet. Ipakita ang outlet centerline, anggulo, suporta, koneksyon sa balbula ug clearance pinaagi sa hawla. Ilakip ang pallet nga relasyon. Mahimong mausab ang porma sa mainit nga botelya sa panahon sa pagpabugnaw, busa sukda ang interface pagkahuman sa gikasabutan nga panahon sa pagkondisyon.
Mapa ang mga kontak sa hawla. Markahan ang radii sa eskina, mga panel zone ug bisan unsang lokal nga suporta. Ang kontak mahimong mausab kung ang napuno nga yunit gikuptan o gipatong. Ang sulod nga botelya kinahanglan nga molingkod diin ang disenyo nagpaabut nga kini molingkod. Kini kinahanglan nga dili magsalig sa usa ka aksidenteng bulge alang sa suporta.
| Interface | Kontrolado nga ebidensya | Desisyon sa makina o agup-op |
|---|---|---|
| Ibabaw nga pag-abli ug pagsira | Tapuson ang pagdrowing, pag-seal sa nawong, gauge ug clearance sa cap | Tooling sa liog, paghan-ay sa paghuyop, pagpabugnaw ug paggunting |
| Ubos nga outlet ug balbula | Centerline, anggulo, suporta, gasket ug access sa hawla | Pagsulud sa agup-op, profile sa lokal nga dingding, pagpabugnaw ug pagtapos |
| Sa gawas nga hawla | Internal nga sobre, mga lokasyon sa riles ug mga contact zone sa botelya | Geometry sa botelya, mapa sa dingding ug kahimtang sa pagpagawas |
| Pallet o base | Locator geometry, suporta sa nawong ug pagdumala sa clearance | Base nga porma sa agup-op, take-out nga suporta ug post-cooling fixture |
| Pagbutang ug pagmarka sa mga lugar | Patag, posisyon ug gikinahanglan nga pag-ila | Ang nawong sa agup-op, profile sa dingding ug pagdumala sa ubos |
Numero sa matag interface. Gamita ang parehas nga mga numero sa drowing sa agup-op, plano sa inspeksyon ug report sa pagsulay sa pabrika. Kung mapakyas ang usa ka dimensyon, masubay kini sa team sa tooling, pagpabugnaw, pagtangtang o pag-assemble nga dili maglalis kung unsang mga kontrol sa drowing.
Kang Kinggleproseso sa pagbaligyanangayo alang sa mga litrato sa produkto, mga drowing, gibug-aton, gidak-on, materyal, gibag-on, output ug resistensya sa kemikal. Alang sa proyekto sa IBC, idugang ang hawla, pallet, balbula ug mga drowing sa pagsira sa kana nga pakete.
Basaha ang gipatik nga 1000L nga sobre sa makina nga dili sobra ang pagbasa niini
Kang Kinggle1000L IBC nga panid sa produktonaghatag sa pagtandi nga sobre. Naglista kini og 1000 L maximum container class, 55 t machine ug 9.5 by 5.1 by 6.5 m machine size. Ang katapusang layout nagkinahanglan gihapon og access, maintenance ug auxiliary space.
Ang lamesa sa pag-clamping sa publiko naglista sa 1000 kN, usa ka 1800 sa 1600 mm nga platen ug labing taas nga gidak-on sa agup-op nga 1600 sa 1500 mm. Naghatag kini usa ka gibag-on sa agup-op nga 1200 hangtod 1400 mm. Kini nga mga numero nagsuporta sa usa ka sayo nga pagrepaso sa molde. Dili nila ilisan ang kompleto nga drowing sa agup-op nga agup-op.
Ang extrusion section naglista sa duha ka 100 mm screws nga adunay 32 L/D ratios. Ang gipatik nga HDPE nga kapasidad sa pagtunaw kay 180 kg/h kada screw. Ang seksyon sa die-head naglista sa usa ka 45 L accumulator ug usa ka 33 kg PE accumulator-weight reference.
| Gipatik nga butang | Ang bili sa website | Gikinahanglan nga pagsusi sa proyekto |
|---|---|---|
| Klase sa sudlanan | 1000 L | Giaprobahan nga sulod nga botelya, gross shot, agup-op ug agianan sa pagtangtang |
| Gidak-on ug gibug-aton sa makina | 9.5 x 5.1 x 6.5 m; 55 t | Katapusan nga GA drawing, pundasyon, transport split ug lifting plan |
| Clamping force | 1000 kN | Giplanohan nga lugar, blow pressure, pinch-off ug margin |
| Maximum nga gidak-on sa agup-op | 1600 x 1500 mm | Bug-os nga agup-op, manifolds, hose, paglihok nga mga bahin ug robot clearance |
| Gibag-on sa agup-op | 1200 ngadto sa 1400 mm | Closed stack ug platen interface |
| Mga tornilyo | 100 mm x 2; 32 L/D | Layer structure, resin grades ug aktuwal nga ordered melt path |
| Gipatik nga kapasidad sa pagtunaw sa HDPE | 180 kg/h x 2 | Lig-on nga pagkaayo sa giaprobahan nga pormulasyon |
| Mga pakisayran sa accumulator | 45 L; 33 kilos nga PE | Gross nga parison mass, reserba, resin nga basehan ug profile |
| Huyop sa hangin | 0.8 MPa; 2 m³/min | Ang peak flow, receiver, kalidad sa hangin ug presyur sa makina |
| Makapabugnaw nga tubig | 0.3 MPa; 120 L/min | Temperatura, pagkarga sa kainit, kalidad sa tubig ug balanse sa sirkito |
| Gipatik nga reference sa gahum | Aberids nga 110 hangtod 150 kW | Ang utlanan sa pagsukod, produkto, mga setting ug gidawat nga output |
Ang laray sa dry-cycle sa panid karon nagpakita150 L. Ang mga litro dili usa ka cycle rate. Ayaw himoa kana nga laray ngadto sa 150 ka piraso kada oras o laing output claim. Hangyoa si Kinggle sa pagkumpirma sa gituyo nga numero ug yunit sa kinutlo.
Ang matag laray nagtubag sa usa ka pig-ot nga pangutana. Ang pinakataas nga gilapdon sa agup-op dili magpamatuod sa clearance sa robot. Ang usa ka accumulator mass wala magpamatuod sa nahuman nga sulod nga botelya nga gibug-aton. Ang matunaw nga kapasidad nga numero dili parehas nga gidawat nga output. Ikonektar ang mga linya pinaagi sa giaprobahan nga produkto ug plano sa pagsulay.
Pangutan-a usab ang iskedyul nga konektado-load. Ang mga linya sa motor ug heater naghulagway sa dagkong mga sangkap, apan ang katapusan nga na-install nga load mahimo usab nga maglakip sa mga kontrol, bomba, robot, pagdumala sa materyal ug gimando nga mga auxiliary.
Pagtukod sa desisyon sa accumulator gikan sa gisukod nga balanse sa masa
Ang nahuman nga sulod nga botelya bahin lamang sa matag shot. Ang parison usab nagporma sa ibabaw nga flash, ubos nga ikog, outlet trim ug uban pang proseso nga scrap. Ang accumulator kinahanglang magsuplay sa tibuok parison ubos sa giaprobahan nga materyal nga basehan.
Pagtimbang sa usa ka nahibal-an nga sample sa produksiyon kung adunay usa. Kuhaa ang mga pagsira, balbula ug bisan unsang gilain nga gipundok nga mga bahin. Dayon timbanga o banabanaa ang matag trim stream. Hupti ang banabana nga nahigot sa gisugyot nga disenyo sa agup-op ug pinch.
nahuman nga sulod nga sudlanan + ibabaw nga flash + ubos nga ikog + outlet trim + uban pang gihulma nga scrap
Itandi kini nga resulta sa gipatik nga 33 kg PE accumulator-weight reference. Ayaw itandi ang nahuman nga gibug-aton nga mag-inusara. Ang proyekto nagkinahanglan usab og operating reserve. Ang gipili nga resin, kolor ug kahikayan sa layer mahimong mag-usab sa mapuslanon nga basehan sa masa.
Ang gidaghanon nagmugna og laing tseke. Ang panid naglista sa usa ka 45 L accumulator. Ang relasyon tali sa gidaghanon ug masa nagdepende sa aktuwal nga pagkatunaw ug ang kahulugan sa tiggama. Ayaw i-convert ang 45 L direkta ngadto sa usa ka nahuman nga produkto nga gibug-aton nga walay kalkulasyon sa supplier.
Ang oras sa pag-discharge sa accumulator hinungdanon tungod kay ang usa ka taas, bug-at nga parison mahimong molugway. Kinahanglang ihatud sa ulo ang giprograma nga parison sa dili pa mabag-o sa grabidad ang pag-apod-apod sa dingding nga dili makontrol. Irekord ang bintana sa pag-discharge, kahimtang sa pagtunaw ug profile sa die-gap sa panahon sa pagsulay.
Importante usab ang pagkaayo. Ang duha ka extruder kinahanglang mag-andam sa sunod nga shot sulod sa production cycle. Itandi ang gisukod nga oras sa pagbawi sa pagpabugnaw ug sa ubos nga trabaho. Ang taas nga catalog melt rate dili makatabang kung ang giaprobahan nga materyal nga sistema hinay nga maulian o ang downstream cell puno na.
Gamita ang mass record sa Kinggle'sparison programming giya. Gisultihan ka sa misa kung pila ang materyal nga nasulod sa agup-op. Gipakita sa mapa sa dingding kung diin moadto ang materyal.
Hatagi ang matag layer og sinulat nga trabaho sa dili pa mag-order og duha ka extruder
Ang panid sa produkto naghulagway sa multi-layer nga produksyon ug naglista sa duha ka extruder. Kana ang ebidensya sa usa ka multi-stream platform. Dili kini usa ka kompleto nga detalye sa layer.
Isulat ang function sa matag layer. Ang usa ka layer mahimong maghatag sa kontrolado nga kontak sa nawong. Ang lain mahimong magdala sa giaprobahan nga in-process rerind. Ang panalipod sa kolor o UV mahimong maglingkod sa usa ka piho nga sapa. Ang eksakto nga disenyo nagdepende sa produkto, sulod, merkado ug giaprobahan nga programa sa pagsulay.
Dayon ipasabut ang gitugutan nga mga materyales. Ngalan ang mga grado sa resin, masterbatch, additives ug tinubdan sa pag-regrind. Irekord kung ang pag-regrind gikan lamang sa parehas nga proseso sa paghimo. Ayaw gamita ang pulong nga "gi-recycle" isip kapuli sa usa ka kontroladong materyal nga detalye.
Ang mga kinahanglanon karon sa Estados Unidos nag-ilustrar kung nganong hinungdanon kini. Ang Seksyon 178.707 nanginahanglan nahibal-an nga mga detalye sa plastik para sa mga sulud nga sulud sa sulud sa IBC. Gipugngan usab niini ang gigamit nga materyal gawas kung giaprobahan, samtang gitugotan ang mga residu sa produksiyon o pag-regrind gikan sa parehas nga proseso sa paghimo sa ilawom sa gipahayag nga mga kondisyon. Ang ubang mga merkado mahimong mogamit sa lain-laing mga lagda.
Ang ratio sa layer nanginahanglan usa ka target ug usa ka hanay sa pagtrabaho. Isulti kung giunsa ang ratio itakda ug susihon. Gravimetric feed records, extruder output checks o makadaut nga section analysis mahimong mosuporta sa control plan. Pilia ang pamaagi sa wala pa ang pagsulay sa pabrika.
Ang drowing sa ulo kinahanglan magpakita sa natunaw nga agianan. Ilha kung unsang extruder ang nagpakaon sa matag layer. Irekord ang gidaghanon sa mga tudling ug ang han-ay sa die. Idugang ang mga pamaagi sa paglimpyo ug pagbag-o sa materyal. Kung ang proyekto modagan sa duha nga single-layer ug multi-layer nga mga produkto, ipasabut ang pamaagi sa pagkakabig ug ang tseke sa pagdawat niini.
Deskripsyon sa makina
Duha ka gipatik nga 100 mm screws ug usa ka multi-layer nga pahayag nagpakita sa direksyon sa plataporma. Wala nila gihubit ang gimando nga mga function o ratios sa layer.
Espesipikasyon sa proyekto
Ang usa ka layer diagram nagngalan sa matag materyal nga stream, function, target ratio, gitugotan nga range, verification method ug change-control rule.
Ayaw pagsaad og mas mubu nga gasto o mas taas nga kinabuhi gikan sa multi-layer nga pagtukod nga wala ang giaprobahan nga pormula ug pagsulay nga ebidensya. Ang mga resulta nagdepende sa pinili nga mga materyales, pag-apod-apod ug nahuman nga disenyo sa IBC.
Susiha ang agup-op, clamp ug parison nga agianan isip usa ka mekanikal nga sistema
Ang usa ka 1000L nga agup-op nag-okupar labaw pa sa usa ka katalogo nga gilapdon ug gitas-on. Naglakip kini sa mga makapabugnaw nga manifold, mga hose, tool sa liog, mga pagsal-ot sa outlet, mga lugar nga pinch, mga punto sa pagbayaw ug bisan unsang mga detalye sa paglihok. Ang robot ug init nga sulod nga botelya nanginahanglan usa ka tin-aw nga agianan sa pagtangtang.
I-overlay ang kompleto nga drowing sa agup-op sa drowing sa platen. Susiha ang mga tie rod, clamping centerline, blow hardware ug mga koneksyon sa serbisyo. Ribyuha ang gisirado nga gibag-on ug pagkasunod-sunod sa pagbukas. Ang usa ka agup-op mahimong mohaum sa taliwala sa mga platen ug makababag gihapon sa usa ka hose o paglihok sa robot.
Ang pagpili sa clamp kinahanglan nga mogamit sa giplano nga lugar ug presyur sa paghuyop. Ang gipatik nga 1000 kN usa ka pakisayran sa panid sa makina. Pangayo alang sa kalkulasyon sa proyekto. Ilakip ang mga pwersa sa pinch-off ug usa ka gipahayag nga margin. Ang dagkong mga flat panel makahimo og usa ka gikinahanglan nga giplano nga lugar bisan kung ang sulod nga botelya gaan alang sa gidaghanon niini.
Ang dalan sa parison nagkinahanglan og patas nga pagtagad. Kumpirma ang die centerline, discharge length, mold capture ug closing sequence. Ang usa ka taas nga parison mahimong mag-swing o mag-inat sa dili pa makuha. Ang profile kinahanglan mag-asoy sa abaga, kanto, outlet zone ug base.
Ang mga lugar nga pinch nanginahanglan igo nga materyal aron mawelding, apan ang sobra nga materyal nagdugang sa pagputol ug pagpabugnaw. Ang insert sa outlet nanginahanglan lokal nga kontrol. Ang tumoy nga pag-abli nanginahanglan lig-on nga geometry alang sa pagsira niini. Kini nga mga bahin nahisakop sa ginumero nga mapa sa dingding.
Ang pag-vent ug paghuman sa ibabaw makaapekto sa pagpagawas ug hitsura. Ang hawla mahimong makatago sa pipila ka mga panel, apan dili kini makaayo sa usa ka depekto nga gihulma. Ribyuha ang matag kontak ug label nga lugar nga nagpabilin nga magamit pagkahuman sa pagpundok.
Kang Kingglegiya sa disenyo sa agup-opmga tabon nga angay, pinch-off, pagpahungaw ug pagpabugnaw. Gamita kini uban sa katapusang drowing sa asembliya, dili isip usa ka generic nga checklist sa agup-op.
Aprobahan ang agup-op lamang human ang supplier sa makina, tigtukod sa agup-op, supplier sa hawla ug tag-iya sa IBC magkauyon sa mga interface. Irekord ang matag gi-aprubahan nga rebisyon sa drowing sa file sa pagpalit.
Panalipdi ang geometry sa IBC pinaagi sa pagpabugnaw, pagtangtang ug pagkondisyon
Ang dagkong mga ibabaw nagpadayon sa paglihok human maabli ang agup-op. Ang sulod nga botelya mahimong madawat nga tan-awon kung buhian ug maanod samtang kini mobugnaw. Kana nga kalihukan makausab sa gitas-on sa pagsira, posisyon sa balbula o kontak sa hawla.
Idisenyo ang makapabugnaw nga mga sirkito sa palibot sa mga thermal zone. Ang mga abaga, mga kanto, mga liog, mga pagsal-ot sa outlet ug mga suporta sa base mahimong magkinahanglan ug lain-laing agos. Ngalan ang matag sirkito sa drowing sa agup-op. Idugang ang target nga inlet nga temperatura ug agos. Ang usa ka pagbasa sa presyur dili makapamatuod sa balanse nga pagpabugnaw.
Sukda ang mga kondisyon sa suplay ug pagbalik sa panahon sa pagsulay. Susiha ang dagan sa matag sirkito diin gitugot sa sistema. Irekord ang temperatura sa agup-op sa gikasabutan nga mga dapit. Kung ang usa ka zone magpabilin nga init, ayaw kini itago pinaagi sa pagpalapad sa tibuuk nga siklo nga wala’y pagsusi sa sirkito.
Ang take-out nga suporta kabahin sa pagpabugnaw. Hibal-i kung diin nagkupot ang robot ug kung diin motugpa ang botelya. Ang usa ka mainit nga panel mahimong mag-deform sa ilawom sa usa ka pig-ot nga gripper o conveyor rail. Ang ubos nga outlet kinahanglan nga likayan ang epekto. Ang base kinahanglan magpabilin nga suportado samtang ang bahin makaabot sa kusog sa pagdumala.
Pagtakda og panahon sa pagkondisyon sa dili pa ang mga pagsusi sa dimensyon. Isulti ang kahimtang sa palibot kung kini hinungdanon. Gamita ang parehas nga oras alang sa mga sample sa pagsulay ug pag-inspeksyon sa produksiyon. Ang pagsukod sa usa ka botelya nga init ug laing katugnaw makamugna og kasaba nga morag process drift.
Ang panid sa produkto naglista sa 0.3 MPa ug 120 L/min isip mga reperensiya sa makapabugnaw nga tubig. Kini nga mga numero makatabang sa pagplano sa koneksyon. Wala nila ipiho ang temperatura sa tubig o kinatibuk-ang kapasidad sa pagtangtang sa kainit. Pangutan-a ang makina ug agup-op nga init nga mga karga.
Pagsubay sa oras sa pagpabugnaw batok sa kalidad. Kang Kingglecycle-time nga giyanagbulag sa pagpabugnaw, pagbawi ug pagdumala. Ang mapuslanon nga target mao ang pinakamubo nga stable cycle nga nagtagbo sa dimensional ug functional nga plano.
Pamatud-i ang gihulma nga botelya batok sa production cage, pallet ug valve parts
Paggamit mga sangkap sa katuyoan sa produksiyon sa panahon sa kwalipikasyon. Ang mga prototype nga cage o mga pallet nga gibag-o sa kamot mahimong makatago sa mga sayup sa interface. Irekord ang supplier, numero sa bahin ug rebisyon alang sa matag bahin sa asembliya.
Pagsugod sa usa ka uga nga angay. Ibutang ang gikondisyon nga sulod nga botelya sa hawla ug pallet. Susiha ang kontak sa locator, clearance sa panel, top opening access ug posisyon sa outlet. I-install ang balbula ug ibabaw nga pagsira gamit ang gitakda nga mga himan ug pamaagi sa torque kung mahimo.
Sukda ang gitigom nga yunit sa mga interface. Ayaw usba ang matag gihulma nga dimensyon. Pag-focus sa kung unsa ang nagkontrol sa pagpuno, pagdiskarga, pagdumala, pag-stacking ug pag-andam sa pagsulay. Gamita ang go o no-go gauges diin kini makapamenos sa paghukom sa operator.
Susiha ang kontak human sa pagdumala. Ipataas o ibalhin ang yunit gamit ang giaprobahan nga pamaagi. Pangitag bag-ong marka, lokal nga pressure point o lihok. Ang sulod nga botelya ug hawla kinahanglan nga molihok sama sa gitinguha sa disenyo, dili lamang mohaum samtang naghunong.
| Pagsusi sa asembliya | Unsa ang irekord | Posible nga koneksyon sa proseso |
|---|---|---|
| Pagsulod sa hawla | Clearance, interference, orientation ug insertion method | Mga sukod sa lawas, pagpabugnaw, pagtangtang sa deformation |
| Pallet nga lingkoranan | Suportahi ang kontak, pag-uyog, pagkaangay sa locator ug gitas-on sa outlet | Base nga porma, makapabugnaw nga suporta ug pagsal-ot sa agup-op |
| Ibabaw nga pagsira | Resulta sa gauge, pag-seal sa nawong ug gi-install nga gitas-on | Pag-ayo sa liog, pagputol, pag-urong ug pagdumala |
| Ubos nga balbula | Centerline, anggulo, kondisyon sa gasket ug access sa hawla | Pagsulud sa outlet, pag-apod-apod sa dingding ug pagtapos |
| Nakompleto nga unit | Pag-ila, biswal nga kahimtang ug masubay nga mga pagbag-o sa sangkap | Mga kontrol sa asembliya ug katapusang inspeksyon |
Ang pagsulay sa pagtulo kinahanglan nga mogamit usa ka giaprubahan nga setup. Tinoa kung unsang mga sangkap ang na-install, ang medium sa pagsulay, presyur o vacuum, pag-stabilize, gidugayon ug pagsalikway sa lagda. Ang pamaagi kinahanglan nga mohaum sa magamit nga programa sa produkto. Ang usa ka dali nga pagsusi sa salog sa tindahan dili awtomatik nga makapuli sa usa ka pormal nga pagsulay.
Hupti ang usa ka aprobado nga asembliya isip usa ka sampol sa utlanan. Litrato sa mga interface. Itago ang gihulma nga resipe, lote sa materyal, rebisyon sa hawla, rebisyon sa pallet, balbula ug datos sa pagsira nga adunay sampol nga rekord.
Ibulag ang makina nga FAT gikan sa kompleto nga pag-apruba sa tipo sa disenyo sa IBC
Ang pagsulay sa pagdawat sa pabrika nagpamatuod sa gimando nga molding cell batok sa giuyonan nga produkto ug kondisyon. Wala kini maghatag pag-apruba alang sa matag gitigum nga IBC, pagpuno sa substansiya o merkado.
AngUNECE UN Model Regulations Rev. 24mao ang karon nga 2025 nga global nga pakisayran nga publikasyon. Ang Kapitulo 6.5 niini naghisgot sa pagtukod ug pagsulay sa IBC. Ang nasyonal ug modal nga mga lagda mahimong mosagop sa usa ka piho nga edisyon o makadugang sa mga kinahanglanon. Kumpirma ang angay nga awtoridad ug kwalipikado nga ruta sa pagsulay sa dili pa i-freeze ang plano sa pag-validate.
Ayaw pagsugod sa usa ka drop nga gitas-on nga nakit-an online. Ang tipo sa disenyo, materyal, gituyo nga sulod, grupo sa pagputos, pagpangandam, pagkondisyon, pagsira ug kompleto nga han-ay sa pagsulay makaapekto sa programa. Ang may katakus nga awtoridad o kuwalipikadong laboratoryo kinahanglang maghubit sa gikinahanglang ebidensya.
Ang kwalipikasyon sa makina kinahanglan pa nga maghimo mapuslanon nga ebidensya sa ibabaw. Irekord ang mga detalye sa materyal, kahikayan sa layer, gross ug net mass, mapa sa dingding, mga sukat, resulta sa pagtulo, resipe ug mga pagbag-o sa sangkap. Hupti ang mga sample gikan sa nasulayan nga lote. Kini nga impormasyon makatabang sa pagsumpay sa proseso sa paggama ngadto sa ulahi nga pagsulay sa pakete.
Pagbulag sa tulo ka mga dokumento. Ang report sa machine FAT naglangkob sa paghimo ug proseso sa paghimo. Ang taho sa kwalipikasyon sa asembliya naglangkob sa hawla, pallet, balbula ug pagsira nga angay. Ang report sa pagsulay sa regulasyon naglangkob sa magamit nga tipo sa disenyo. Ang matag report kinahanglang magpahayag sa kasangkaran ug limitasyon niini.
Ang mga kontrol sa produksiyon nagpadayon pagkahuman sa pag-apruba. Pagdumala sa mga pagbag-o sa resin, pigment, inhibitor, regrind, layer ratio, agup-op, pagsira, balbula, hawla ug pallet pinaagi sa giaprobahan nga kalidad nga sistema. Ang gamay nga pagbag-o mahimong makaapekto sa sukaranan nga gigamit sa pagsulay.
Alang sa usa ka gamay nga regulated packaging nga linya, angKGB200L/LP chemical drum cell giyanagpakita sa parehas nga kalainan tali sa ebidensya sa makina ug pag-apruba sa pakete.
Sukda ang output sa katapusang gidawat nga ganghaan sa cell
Ang karon nga panid sa produkto wala maghatag usa ka magamit nga rate sa produksiyon. Ang dry-cycle nga laray niini nagpakita150 L, mao nga kini nga artikulo wala mag-infer sa mga piraso kada oras. Ang proyekto nanginahanglan usa ka gidawat nga target sa output base sa tinuud nga sulud sa sulud ug kompleto nga cell.
Pilia una ang utlanan sa output. Ang gihulma nga sulod nga mga botelya kada oras nagsukod sa molding cell. Ang gitigom ug gisulayan sa pagtulo nga mga IBC kada oras nagsukod sa mas dako nga sistema. Mahimong mapuslanon ang duha ka numero, apan dili sila kinahanglan nga magpaambit sa usa ka label.
sulod nga mga botelya nga moagi sa gikasabutan nga pag-inspeksyon sa paghulma ÷ naobserbahan nga mga minuto x 60
nagpundok nga mga yunit nga milabay sa gikasabotan nga katapusang ganghaan ÷ naobserbahan nga mga minuto x 60
Ihap ang tanang pagsugod, pagsalikway ug paghunong. Klasipikasyon sa mga hinungdan. Ang pagbawi sa extrusion, pagpabugnaw, pagdumala sa robot, pag-trim, pagsulud sa hawla, pag-instalar sa balbula ug pagsulay sa pagtulo mahimo nga matag usa magtakda sa rate sa cell. Ang pinakahinay nga stable nga ganghaan nagtino sa nahuman nga output.
Ang panginahanglan sa materyal kinahanglan nga mogamit sa gross shot mass ug mga panghitabo sa paghulma. Ang nahuman nga sulud sa sulud sa botelya wala’y gibug-aton sa pagputol ug pagkawala sa pagsugod. I-report ang gross kilograms kada gidawat nga botelya ingon man mga piraso kada oras.
Ang enerhiya nagkinahanglan sa samang utlanan. Gipatik ni Kinggle ang 110 hangtod 150 kW ingon usa ka kasagaran nga reference sa kuryente alang sa plataporma. Dili kini kWh kada IBC. Irekord ang gipili nga punto sa pagsukod, estado sa produksiyon, gidugayon sa pagdagan ug gidawat nga ihap. Anggiya sa pagsukod sa enerhiyanagpatin-aw niana nga kalainan.
Paggamit ug taas nga pagsulay aron mapadayag ang pagkaayo ug mga pila sa ubos. Ang usa ka mubo nga pagbuto mahimong magpakita sa lihok sa makina apan dili maanod sa materyal, dili balanse sa pagpabugnaw o pagtipon sa hawla.
Ang usa ka mapuslanon nga dashboard naglakip sa gidawat nga gihulma nga mga botelya, gidawat nga kompleto nga IBC, first-pass nga ani, gross kilograms matag gidawat nga botelya, trim mass, average cycle, giihap nga downtime ug enerhiya matag gidawat nga unit. Ipasabut ang matag termino sa protocol sa pagdawat.
Planoha ang bilding sa palibot sa kasamtangang drowing sa kinatibuk-ang kahikayan
Ang usa ka makina nga 55 t nanginahanglan labaw pa sa lugar sa salog. Kinahanglan nga suportahan sa bilding ang pag-instalar, pagmentinar, paglihok sa materyal ug luwas nga pag-access. Pagsugod sa kasamtangan nga kinatibuk-ang drowing sa kahikayan sa supplier alang sa gimando nga rebisyon.
Ang lamesa sa publiko naglista sa usa ka 9.5 sa 5.1 sa 6.5 m nga makina. Ang drowing sa panid sa produkto nagpakita sa kaugalingon nga mga sukod. Tagda ang drowing isip usa ka biswal nga pakisayran hangtud nga makumpirma ni Kinggle kung unsang rebisyon sa drowing ang mohaum sa kinutlo. Ayaw gamita ang imahe sa web sa pagdesinyo sa pundasyon.
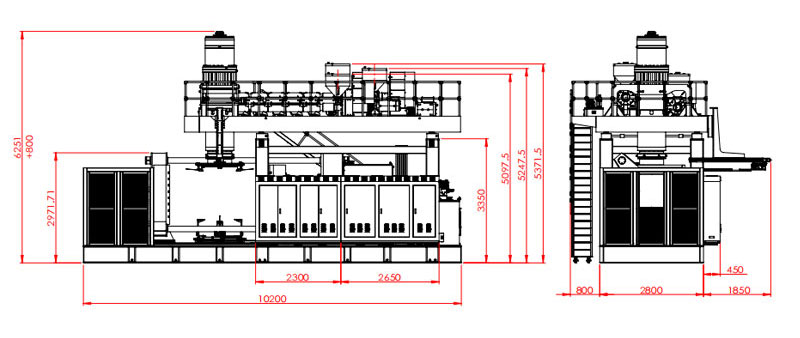
Markahi ang ruta sa agup-op. Ilakip ang gidak-on sa pultahan, kapasidad sa salog, gitas-on sa crane hook, mga punto sa pag-alsa ug pagtipig. Ipakita ang screw pull space ug access sa accumulator head. Idugang ang luwas nga hagdanan ug pag-access sa plataporma palibot sa taas nga kagamitan.
Mapa ang agos sa materyal gikan sa pagtipig ngadto sa matag extruder. Idugang ang masterbatch, regrind, conveying, grinding ug pagkontrol sa abog. Hupti ang limpyo nga pagputol nga bulag sa gisagol nga basura. Ipakita kung giunsa pagserbisyo ang usa ka full hopper o gibabagan nga linya sa pagbalik.
Gamita ang mga utility sheet nga espesipiko sa proyekto. Ang panid naglista sa 0.8 MPa ug 2 m³/min para sa blow air. Naglista kini og 0.3 MPa ug 120 L/min para sa makapabugnaw nga tubig. Planoha ang presyur sa makina, peak flow, receiver, pagtambal, temperatura sa suplay, kondisyon sa pagbalik ug pagsalikway sa kainit.
Ang disenyo sa elektrisidad nanginahanglan konektado nga load, boltahe, frequency, proteksyon, mga ruta sa cable ug auxiliary load. Ang gipatik nga 110 hangtod 150 kW nga average nga reperensiya dili ang konektado nga karga. Ilakip ang mga chiller, compressor, materyal nga kagamitan, grinder, asembliya ug mga istasyon sa pagsulay sa kinatibuk-an nga tanum.
Gamita ang Kinggle'sgiya sa kinahanglanon sa utilitysa pagtukod sa utlanan sheet. I-freeze kana nga sheet gamit ang layout ug drowing sa pundasyon.
Sunda ang usa ka masubay nga lote sa IBC pinaagi sa pagsulay sa pagdawat sa pabrika
Usa ka mapuslanon nga FAT magsugod sa dili pa modagan ang makina. Pag-uyon sa drowing sa sulod nga botelya, mga pagbag-o sa sangkap, resin, istruktura sa layer, mapa sa dingding, plano sa sample, utlanan sa output ug mga limitasyon sa pagdawat. Ngalan ang mga instrumento ug mga pamaagi sa pagsulay.
- Kumpirma ang gi-order nga plataporma.Susihon ang katapusan nga code sa modelo, mga extruder, ulo sa accumulator, kahikayan sa clamping, controller, robot, blow hardware, pagbantay ug mga auxiliary batok sa kontrata.
- Kumpirma ang mga utilities ug pagkakalibrate.Pagrekord sa gahum, hangin ug mga kondisyon sa pagpabugnaw. Ilista ang mga instrumento sa pagsukod ug kahimtang sa pagkakalibrate.
- Pagkarga nga kontrolado nga mga materyales.Irekord ang matag grado sa resin, lot, kolor, additive ug rerind stream. Tinoa ang ruta sa feed sa matag extruder.
- I-stabilize ang proseso sa paghulma.Pag-abot sa balikbalik nga pagkaayo, pag-discharge, pagpabugnaw sa agup-op, pagtangtang ug pagputol sa dili pa magsugod ang pormal nga pagdagan.
- I-freeze ang pagsugod nga resipe.I-save ang mga temperatura, katulin, setting sa layer, profile sa parison, timing, pressure ug downstream setting sa ilawom sa usa ka rebisyon.
- Pagdalagan ang giuyonan nga bintana sa produksiyon.Nagsugod ang pag-ihap, gidawat ang mga botelya, gisalikway ug matag paghunong. Hupti nga espesipiko ang mga kodigo sa rason.
- Sukda ang gihulma nga plano.Susiha ang net ug gross mass, trim, wall map, openings, outlet, base, body geometry, hitsura ug leak nga resulta.
- Pagpundok sa mga sangkap sa produksiyon.Ipahiangay ang giaprobahan nga hawla, pallet, top closure, balbula ug gasket. Kompletoha ang interface gauge ug assembly checks.
- Isira ang pakete sa ebidensya.Hupti ang mga sample nga adunay label, i-export ang katapusang resipe ug irekord ang matag bukas nga pagtipas nga adunay tag-iya ug pamaagi sa pagsulay.
Pagpili og mga sample gikan sa pagsugod, tunga-tunga ug katapusan sa pormal nga dagan. Isulat kini sa panahon ug rebisyon sa resipe. Hupti ang mga rebisyon sa hawla, pallet, balbula ug pagsira uban ang sample record.
Gamita ang aktuwal nga mga estasyon sa ubos kung mahimo. Mahimong moagi ang usa ka sample nga giputol sa kamot samtang ang kabit sa produksiyon makadaot sa outlet. Ang usa ka lab leak test mahimong makatago sa usa ka pila sa giplano nga line tester.
Ayaw isagol ang pagtugot sa regulasyon sa usa ka kinatibuk-ang pirma sa FAT. Kung nasaksihan ang usa ka pormal nga pagsulay, ilakip ang bulag nga protocol sa pagsulay ug ireport. Ipahayag ang tipo sa disenyo, pag-andam sa sample ug awtoridad.
Litratohan ang nameplate sa makina, pag-ila sa agup-op ug gipabilin nga mga sample. I-save ang kasaysayan sa alarma ug counter sa produksiyon sa katapusan sa dagan. Irekord ang bisan unsang manual nga interbensyon nga nagbag-o sa usa ka botelya, bisan kung ang katapusan nga pag-inspeksyon milabay. Kini nga mga detalye makatabang sa team sa site sa pagkopya sa gidawat nga estado pagkahuman sa pag-install.
Ang proseso sa pagbaligya ni Kinggle naglakip sa inspeksyon ug usa ka imbitasyon sa pag-apil sa pagsulay. Gamita angmachine FAT nga giyaaron ipasabut ang rekord. Ribyuha ang magamit nga footage sa kagamitan sa Kinggle'spanid sa videosa dili pa ang pagbisita aron ang team makaandam ug nakapokus nga mga pangutana.
Pagpadala ug kinutlo-andam nga IBC project file imbes sa usa ka volume nga nag-inusara
Ang usa ka hangyo nga nag-ingon lamang nga "1000L IBC machine" nagbilin sa importante nga trabaho nga wala matino. Ipadala ang usa ka aprobahan nga sulod nga botelya nga drowing ug mga litrato. Pagdugang ug pisikal nga sample kon praktikal. Ipahayag ang nominal nga kapasidad ug gituyo nga mga sulod.
Ilakip ang gibug-aton nga gihulma sa pukot, banabana sa gross shot, mapa sa trim ug mapa nga gibag-on sa dingding. Ngalan ang matag resin stream, additive, kolor ug regrind rule. Ilakip ang layer diagram ug pamaagi sa pag-verify.
Idugang ang cage, pallet, top closure, bottom valve ug gasket drawings. Markahi ang kontroladong mga interface. Ipahayag kung kinsa ang nagsuplay sa matag sangkap sa panahon sa pagsulay sa agup-op, FAT ug pagsugod sa site.
Ilista ang tanan nga mga pagsusi sa produkto. Ilakip ang mga sukat, gauge, oras sa pagkondisyon, pamaagi sa pagtulo ug pagsusi sa asembliya. Ilha ang bisan unsang magamit nga programa nga tipo sa disenyo, may katakus nga awtoridad o laboratoryo sa pagsulay. Ayaw pag-paste og generic nga listahan sa pagsulay gikan sa laing merkado.
Ipasabut ang gidawat nga output sa husto nga ganghaan. Ipahayag ang giplano nga shift pattern ug tinuig nga panginahanglan. Ihulagway ang robot take-out, trimming, cooling support, cage insertion, closure ug valve assembly, leak testing, marking ug pallet flow.
Paghatag boltahe sa pabrika, frequency, magamit nga hangin ug pagpabugnaw, kahimtang sa palibot, kahitas-an, plano sa salog, data sa crane ug ruta sa pag-access. Pangayo alang sa katapusang kinatibuk-ang kahikayan, mga karga sa pundasyon, utility sheet ug transport split.
Ang tubag sa supplier kinahanglan magngalan sa katapusang modelo sa makina ug rebisyon. Kini kinahanglan nga maglakip sa extruder ug ulo nga arkitektura, accumulator nga basehan, agup-op nga sobre, clamp review, auxiliary utlanan, pagdawat protocol ug data handover.
Gamita ang Kinggle'ssentro sa pag-downloadalang sa kasamtangan nga mga dokumento. Ipadala ang kontroladong project file pinaagi sapanid sa kontak. Ang kinutlo makatubag dayon sa aktuwal nga proyekto sa IBC imbes sa lapad nga 1000L nga label.
Kanunay nga gipangutana nga mga pangutana
Gitubag niini nga mga tubag ang mga isyu sa pagpili sa makina nga kanunay nga nagbag-o sa sakup, pagsulay o plano sa pabrika. Ang gipatik nga datos sa modelo nagpabilin nga usa ka reperensiya sa pagsugod. Ang gipirmahan nga teknikal nga kasabutan kinahanglan nga magkontrol sa gimando nga sistema.
Unsa ang tinuod nga gihimo sa usa ka 1000L IBC blow molding machine?
Nagporma kini sa plastik nga sulud sa sulud, nga gitawag usab nga sulud nga botelya o liner. Ang kompleto nga composite IBC naglakip usab sa gawas nga halwa o packaging, pallet, top closure, bottom valve, gaskets ug uban pang serbisyo o structural parts.
Unsa ang modelo nga numero sa Kinggle's 1000L IBC machine?
Ang kasamtangan nga panid sa English dili managsama. Ang summary sa produkto niini nagpakita sa KGB1000L-IBC, samtang ang lamesa sa espesipikasyon nagpakita sa KGS1000L-IBC. Pagkumpirma sa katapusan nga code sa modelo ug rebisyon sa kinutlo, mga drowing, nameplate ug mga manwal.
Ang gipatik ba nga 33 kg nga kantidad sa accumulator nagpasabut nga usa ka 33 kg nga nahuman nga botelya?
Dili. Ang panid nagbutang ug 33 kg isip PE accumulator-weight reference. Ang gross parison mass naglakip sa nahuman nga sulod nga sudlanan ug ang tanan nga gihulma nga trim. Kumpirma ang basehan sa resin, reserba, istruktura sa layer ug ang kompleto nga kalkulasyon sa shot.
Unsa ang output sa produksiyon sa Kinggle 1000L IBC nga plataporma?
Ang kasamtangan nga dry-cycle row nagpakita sa 150 L, nga dili magamit nga production-rate unit. Ayaw pag-ihap sa mga piraso kada oras. Ipasabut ang gidawat nga mga botelya nga gihulma o gidawat ang kompleto nga mga IBC matag oras ug pamatud-i kana nga rate sa panahon sa gikasabutan nga pagsulay sa produksiyon.
Ngano nga kinahanglan nga ang hawla ug pallet anaa sa panahon sa pagsulay sa makina?
Ang botelya kinahanglan nga mohaum ug molihok sa sulod sa kompleto nga asembliya. Ang mga hawla sa produksiyon, pallets, pagsira ug mga balbula nagbutyag sa mga sayup sa gitas-on, posisyon sa outlet, suporta, clearance ug pagdumala nga mahimong masipyat sa usa ka nahilit nga pag-inspeksyon sa botelya.
Unsa nga impormasyon ang akong ipadala para sa 1000L IBC machine quotation?
Ipadala ang drowing sa sulod nga botelya, sample, gibug-aton, mapa sa dingding, mga materyales, disenyo sa layer ug pagbanabana sa trim. Idugang ang hawla, pallet, pagsira ug mga drowing sa balbula, mga pagsulay, target sa output, sakup sa ubos, layout sa pabrika ug mga kondisyon sa utility.
Pagtukod sa sugyot sa makina palibot sa kompleto nga IBC
Ipadala Kinggle ang kontrolado nga sulod nga botelya nga file, component interface, materyal ug layer nga plano, output target, mga pagsulay ug mga kagamitan sa pabrika. Mahimong makumpirma sa team sa engineering ang 1000L nga plataporma, agup-op, auxiliary ug sakup sa pagdawat.
Paghangyo og 1000L IBC nga solusyon sa makina