Pagpili ug HDPE bottle blow molding machine pinaagi sa pagpares sa bottle drawing, resin grade, mold layout ug gikinahanglang maayong bahin nga output. Alang sa usa ka proyekto sa extrusion nga botelya, ang gipahayag nga kapasidad sa litro sa makina usa lamang ka inisyal nga filter; ang katapusan nga espesipikasyon kinahanglan usab nga magtabon sa liog, pag-apod-apod sa dingding, tooling ug pagdumala sa ubos.
Ang usa ka hangyo alang sa usa ka makina sa botelya mahimong labi ka mapuslanon kung kini adunay usa ka drowing ug usa ka target nga gibug-aton. Gitugotan sa kana nga mga detalye ang diskusyon sa kagamitan nga molihok lapas sa gidak-on sa makina. Gibutyag usab nila ang mga pangutana nga mahal nga madiskubrehan pagkahuman natukod ang agup-op.

Pagsugod sa usa ka drowing sa botelya nga mahimong kutloon sa usa ka tawo
Ang nominal nga gidaghanon sa usa ka botelya nagbilin sa daghang mga desisyon nga bukas. Ang usa ka taas, pig-ot nga sudlanan ug usa ka mubo, lapad nga sudlanan mahimong magkupot sa parehas nga kantidad. Ang ilang mga agup-op nga sobre, mga posisyon sa liog ug mga kahikayan sa pagdumala nanginahanglan pa nga lahi nga mga pagsusi. Ipadala ang bug-os nga drowing imbes nga hangyoon ang usa ka supplier sa pagpili sa mga ekipo gikan sa kapasidad lamang.
Ilakip ang labing kadaghan nga mga sukat sa gawas, target nga natapos nga gibug-aton ug pagguhit sa pagsira. Ilha ang label panel, abaga, base ug bisan unsang kuptanan. Markahan ang mga sukat nga hinungdanon sa pagpuno, pag-caping o pagputos. Kung ang usa ka sample nga botelya mao ra ang reperensiya, isulti kung unsang mga bahin ang kinahanglan magpabilin ug kung unsa ang mahimong mausab.
Ibulag ang nominal nga gidaghanon sa pagpuno gikan sa brimful nga gidaghanon. Ipasabut usab kung ang gipahayag nga gibug-aton naglakip sa bisan unsang matangtang nga flash. Ang usa ka drowing nga adunay dili klaro nga sukaranan sa gibug-aton mahimo’g magdala sa tigbuhat sa agup-op ug supplier sa makina sa pagtrabaho padulong sa lainlaing mga target.
| Input | Unsa ang gikinahanglan sa pagrepaso sa kagamitan |
|---|---|
| Lawas sa botelya | Mga sukat, sukaranan sa gidaghanon, porma, kuptanan ug gi-aprubahan nga sakup sa gibug-aton. |
| Liog ug pagsira | Tapuson ang drowing, cap o mga detalye sa bomba, sealing surface ug pamaagi sa inspeksyon. |
| Materyal | Ang grado sa resin, kolor, mga additives ug gisugyot nga regrind o PCR content. |
| Plano sa produksiyon | Gikinahanglan nga gidawat nga output, pagbalhin, pagsagol sa produkto ug giplano nga mga pagbag-o. |
| Mga kinahanglanon sa kalidad | Kritikal nga mga dingding, sukat, hitsura ug magamit nga mga pagsulay sa pakete. |
Gikan sa bahin sa paghimo sa makina, ang mapuslanon nga pangutana mao kung ang usa nga giuyonan nga pag-setup makatagbo sa tanan nga mga kinahanglanon nga magkauban. Mahimong aprubahan sa usa ka pumapalit ang hitsura sa botelya samtang ang tim sa pagpuno nanginahanglan pa nga lahi nga gitas-on sa liog. Ang pagsulbad niana nga isyu sa sayo nagpugong niini gikan sa yugto sa pagdawat sa kagamitan.
Alang sa usa ka kasamtangan nga botelya, ipadala ang kasamtangan nga rebisyon sa drowing ug mga sample nga representante. Ipasabut ang bisan unsang nahibal-an nga problema, sama sa lisud nga capping o usa ka huyang nga tinahi sa ilawom. Ang tumong mao ang pagpreserbar sa husto nga mga bahin samtang naghatag sa supplier og tin-aw nga problema aron masulbad.
Kang Kinggleextrusion blow mold design guidenagkonektar niini nga mga input sa produkto ngadto sa agup-op, pinch-off, pagpabugnaw ug mga interface sa makina. Ibutang kana nga drowing nga pakete nga gilakip sa kinutlo, aron ang mga pagbag-o sa pag-configure sa ulahi adunay makita nga pakisayran.
Ipiho ang grado sa HDPE, dili lang ang polymer nga ngalan
Ang HDPE naghulagway sa usa ka materyal nga pamilya. Wala kini nagpaila sa usa ka kompleto nga detalye sa pagproseso. Ang LyondellBasell naglista sa mga grado sa HDPE alang sa daghang mga proseso, lakip ang extrusion blow molding, injection molding ug rotational molding. Ang usa ka nota sa pagpalit nga nag-ingon lamang nga "HDPE" nagbilin sa aktwal nga grado nga wala masulbad.Tinubdan: LyondellBasell HDPE overview.
Ipadala ang kasamtangang teknikal nga data sheet sa supplier sa resin uban ang drowing sa botelya. Irekord ang ngalan sa grado ug ang mga kondisyon sa pagsulay tupad sa kantidad sa pagtunaw niini. Ihatag usab sa supplier sa makina ang gisugyot nga color masterbatch ug dugang nga impormasyon. Kini nga mga input nahisakop sa plano sa pagsulay, bisan kung ang botelya morag yano.
Para sa detergent o kemikal nga botelya sa panimalay, hisguti ang environmental stress crack resistance uban sa resin ug packaging teams. Gihubit sa ExxonMobil ang mga trade-off tali sa ESCR, pagkaproseso, pagkagahi ug uban pang mga kabtangan sa botelya sa teknikal nga programa sa HDPE niini. Ang pagpili sa resin kinahanglan magpakita sa mga kinahanglanon sa nahuman nga pakete kaysa usa ka materyal nga kabtangan.Tinubdan: ExxonMobil PE Innovation Week, botelya sa HDPE ug sesyon sa sudlanan.
Ang pag-regrind ug post-consumer nga recycled nga materyal nanginahanglan usab og klaro nga mga kahulugan. Ipahayag ang tinubdan, giplano nga proporsiyon ug pamaagi sa pagdumala. Pagtipig og rekord sa materyal nga batch nga gigamit alang sa pag-apruba. Kung ang usa ka kinutlo nagtuo nga birhen nga resin apan ang produksiyon naggamit ug lahi nga timpla, ang orihinal nga pagsulay dili na nagrepresentar sa tibuuk nga kahimtang sa produksiyon.
Usa ka mapuslanon nga hangyo naghangyo sa supplier nga idokumento ang materyal nga gigamit alang sa sugyot sa output niini. Kana naghimo sa ulahi nga mga pagbag-o nga dali nga masusi. Naghatag usab kini sa duha ka kilid nga usa ka sagad nga pakisayran kung ang gibug-aton, hitsura o kalig-on sa proseso mausab sa panahon sa pag-commissioning.
Ang pagpili sa materyal ug pagpili sa makina kinahanglan nga maghiusa. Kung ang pagpili tali sa HDPE ug PP bukas pa, sulbaron una kana sa mga kinahanglanon sa produkto. AngHDPE kumpara sa PP pagtandinagpatin-aw sa naunang desisyon; kini nga giya nagtuo nga usa ka proyekto sa botelya sa HDPE ang gituyo nga ruta.
Siguroha nga ang ngalan sa makina naghulagway sa husto nga proseso
Ang mga pumapalit naggamit og daghang mga ngalan alang sa susamang kagamitan: HDPE bottle making machine, HDPE bottle blowing machine ug HDPE blow molding machine. Kadtong mga termino makatabang sa paghulagway sa gituyo nga produkto. Ang kinutlo kinahanglan pa nga mahibal-an ang aktwal nga proseso sa paghulma ug kahikayan sa kagamitan.
Sa extrusion blow molding, ang extrusion system nagporma ug molten tube nga gitawag ug parison. Gikuha kini sa agup-op, gipalapad kini sa hangin batok sa lungag, ug ang bahin mobugnaw sa wala pa makuha. Pagputol ug pag-inspeksyon dayon andama ang botelya alang sa sunod nga operasyon niini. Gipatin-aw ni Kinggle ang pagkasunod-sunod sa kagamitan niinipadayon nga blow molding machine nga giya.
Alang sa mga proyekto sa botelya nga gihisgutan dinhi, sugdi ang pagrepaso sapadayon nga extrusion machine range. Dayon ipares ang hulmahan-ug-ulo nga kahikayan sa bahin. Ang presensya sa usa ka kuptanan, usa ka talagsaon nga abaga o usa ka dako nga liog kinahanglan nga mahimong usa ka tooling pangutana, kay sa mawala sa ilalum sa usa ka generic nga paghulagway sa makina.
Ang pagpangita alang sa usa ka plastik nga makina sa paghimo og botelya mahimo usab nga ibalik ang mga sistema nga nakabase sa preform. Kana nga mga resulta wala magtukod og pagkaangay sa usa ka proyekto sa extrusion nga botelya. Pangutan-a kung ang gisugyot nga sistema nagsugod sa mga resin pellets ug nagporma og parison, o nagsugod sa usa ka separado nga preform. Ibutang ang tubag sa teknikal nga tanyag.
Sa samang rason, ayaw pagpili ug makinarya gikan sa usa ka demonstrasyon nga video lamang. Ilha ang resin, gibug-aton sa botelya, pagkahan-ay sa ulo ug nahuman nga produkto nga gipakita. Ang usa ka makina nga nagporma og lain nga pakete mahimong magpakita sa pagkasunodsunod niini nga dili mapamatud-an ang siklo o kalidad nga gikinahanglan alang sa imong botelya.
Kung ang pagpili sa proseso nagpabiling bukas, gamita ang mas lapadgiya sa blow molding machinesa dili pa hiktin ang espesipikasyon. Sa higayon nga ang ruta giuyonan, ang kinutlo kinahanglan nga hingalan sa modelo, tooling, materyal nga sistema ug naglakip sa mga operasyon. Naghatag kana sa pumapalit usa ka magamit nga paghulagway sa kagamitan imbis usa ka koleksyon sa mga termino sa pagpangita.
Tulo ka mga reperensiya sa Kinggle ang nagpakita ngano nga ang mga litro usa lamang ka punto sa pagsugod
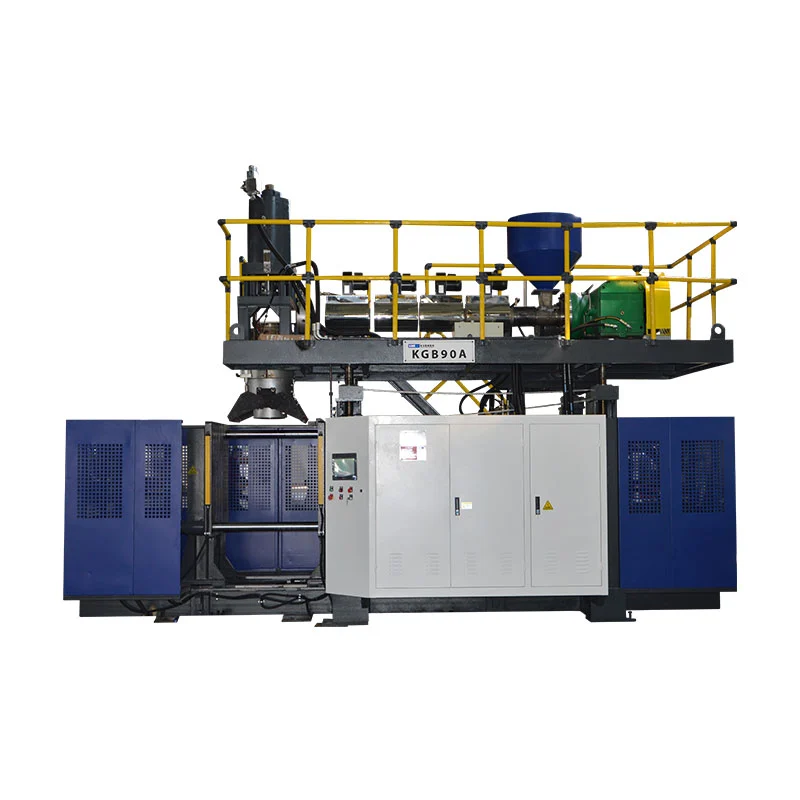
Ang lamesa sa ubos naghiusa sa pinili nga mga kantidad gikan sa tulo ka panid sa produkto sa Kinggle. Kini mga gipatik nga mga pakisayran sa makina, gisusi kaniadtong Setyembre 29, 2026. Nagtabang sila sa pag-screen sa usa ka proposal sa kagamitan; ang botelya ug tooling nanginahanglan gihapon og pagrepaso sa proyekto.
| Gipatik nga field | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Paghan-ay sa estasyon | Single | Single | Doble |
| Maximum nga kapasidad sa sudlanan | 2 L | 5 L | 5 L |
| HDPE nga kapasidad sa pagtunaw | 30 kg/h | 55 kg/h | 80 kg/h |
| Diametro sa screw | 50 mm | 60 mm | 70 mm |
| Clamping force | 40 kN | 65 kN | 65 kN |
| Pinakataas nga gidak-on sa agup-op, W × H | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Gibag-on sa agup-op | 160 ngadto sa 300 mm | 200 ngadto sa 310 mm | 200 ngadto sa 310 mm |
| Doble nga die-head center nga distansya | 130 mm | 150 ngadto sa 180 mm | 150 ngadto sa 180 mm |
Mga gigikanan: ang tulo nga nalambigit nga mga panid sa produkto sa Kinggle. Ang gipatik nga kapasidad sa pagtunaw usa ka materyal-throughput nga pakisayran. Dili kini usa ka garantiya nga nahuman nga botelya nga rate. Ang die-head spacing row naghulagway niana nga configuration; wala kini mag-establisar nga ang usa ka doble nga ulo gilakip sa matag base nga kinutlo.
Itandi ang duha ka 5 L entries. Ang duha nagpatik sa parehas nga labing kadaghan nga sukod sa agup-op ug kusog sa pag-clamping. Ang ilang mga diametro sa tornilyo ug mga kapasidad sa pagtunaw sa HDPE lahi. Ang pagpili sa double-station nga plataporma busa naglangkit ug labaw pa kay sa pagdugang ug lain nga posisyon sa agup-op sa usa ka parehas nga detalye.
Alang sa usa ka pumapalit, kana nga pagtandi mosangpot sa usa ka praktikal nga hangyo: ipakita ang gisugyot nga layout sa agup-op ug pagkalkula sa panginahanglan sa materyal tapad sa gipili nga modelo. Ang usa ka makina makapasa sa nominal nga bote-volume check samtang ang gisugyot nga layout sa lungag nanginahanglan pa nga i-adjust.
Ang mas gamay nga KGB2L nga reperensiya usab adunay lahi nga sobre sa tooling ug gipatik nga double-head spacing. Ang usa ka botelya nga angay alang sa kana nga plataporma ingon usa ka bahin mahimo’g magkinahanglan usa ka bulag nga pagsusi kung ang pumapalit nangayo daghang mga bahin matag kalihokan sa paghulma. Ang gidaghanon sa botelya lamang dili makasulbad sa maong pangutana.

Ipadayon ang pagtandi sa modelo nga gilakip sa produkto nga mubu. Kung ang botelya motubo nga mas lapad, ang gibug-aton niini mausab o ang target sa produksiyon motaas, balika ang mga apektadong umahan. Kini mas mapuslanon kay sa pagpili sa kinadak-ang makina sa lista ug sa paghunahuna nga ang matag gagmay nga botelya mohaum sa iyang standard configuration.
Susiha ang agup-op, mamatay nga mga ulo ug mga estasyon sa samang drowing
Ang ihap sa estasyon, ihap sa ulo ug ihap sa lungag naghulagway sa lainlaing bahin sa kahikayan sa produksiyon. Ang ikaduhang estasyon naghatag og laing posisyon sa agup-op. Daghang mga die outlet ang naghatag daghang mga parison. Ang mga lungag sa agup-op naghubit sa mga produkto nga naporma sa panahon sa usa ka kalihokan sa paghulma. Kinahanglang ipakita sa proposal kung giunsa kini nga mga bahin nagtinabangay.
Kang Kingglemulti-head versus multi-cavity nga giyanagpatin-aw sa terminolohiya. Gamita kini sa pagbasa sa drowing sa layout, dayon pangutan-a ang aktuwal nga ihap sa outlet ug gilay-on. Ang mga pulong nga "double machine" nagbilin ug daghang lugar alang sa dili pagsinabtanay.
Pagsugod sa pisikal nga pagkaangay
Itandi ang mga dimensyon sa agup-op sa giaprobahan nga drowing sa makina. Ilakip ang mga detalye sa pag-mount, gibag-on, clearance sa pagbukas ug mga koneksyon. Ibilin ang katapusan nga pagrepaso sa clearance sa mga ekipo ug mga supplier sa agup-op; ang maximum catalog wala magpakita sa matag hose, haom o nagalihok nga sangkap.
Ang gilay-on sa ulo usa ka bulag nga tseke. Pipila ka pig-ot nga mga botelya mahimong mohaum sa usa ka agup-op diin ang parehas nga gidaghanon sa mas lapad nga mga botelya dili. Pangayo alang sa mga sentro sa lungag ug mamatay nga mga outlet sa usa ka pagtan-aw. Kana nagtugot sa mga suppliers sa pagsusi sa kahikayan sa dili pa ipagawas ang bisan unsang tooling package.
Unya ribyuha ang pagkasunod-sunod sa produksiyon
Pilia ang ihap sa estasyon gikan sa giplano nga workload ug ang gisugyot nga siklo. Ang usa ka double-station nga makina mahimong mag-ilis sa mga posisyon sa agup-op, apan ang extrusion system ug downstream equipment kinahanglang mosuporta sa maong han-ay. Kang Kingglesingle- versus double-station nga pagtandinaghatag sa mas lapad nga panaghisgot sa configuration.
Hunahunaa usab ang pagsagol sa produkto. Ang usa ka pabrika nga adunay balik-balik nga mga order alang sa usa ka botelya adunay lahi nga problema sa pag-iskedyul gikan sa usa ka pabrika nga kanunay nga nag-ilis sa mga agup-op ug kolor. Hangyoa ang supplier sa pagpatin-aw kung unsa nga mga ekipo ang nagbag-o tali sa gisugyot nga mga produkto. Itago kana nga tubag nga lahi sa labing paspas nga siklo sa pagpakita.
Para sa bag-ong production cell, hangyo ug usa ka layout nga nagpaila sa mga kagamitan sa pagporma ug sa agianan sa pagtangtang. Ipakita kung asa moadto ang mga botelya ug flash pagkahuman maablihan ang matag agup-op. Ang usa ka tin-aw nga drowing naghatag sa mga tim sa pagpalit, produksiyon ug tool sa parehas nga kahikayan nga susihon.
Ikonektar ang mga botelya matag oras sa materyal nga kinahanglan iproseso sa extruder
Isulat ang target sa produksiyon ingon nga gidawat nga mga botelya matag oras, nga adunay gitakda nga yugto sa pagsukod. Dayon pagtrabaho paatras pinaagi sa mga pagsalikway, gross molded nga materyal ug sa machine sequence. Naghatag kini sa supplier og usa ka panginahanglan sa pagtimbang-timbang imbes sa usa ka wala masaysay nga hangyo sa tulin.
Ang nahuman nga gibug-aton sa botelya ug ang gross nga gibug-aton nga gibug-aton lainlain nga mga input. Giproseso usab sa extruder ang materyal nga mahimong matangtang nga flash. Ang pagbawi niana nga materyal mahimong makaapekto sa balanse sa materyal ug gasto sa pagpalit, apan dili kini makatangtang sa inisyal nga trabaho sa extrusion.
Mahulagwayong panig-ingnan sa pagplano, dili usa ka pagsulay sa produksiyon sa Kinggle
Hunahunaa ang usa ka target nga 600 nga gidawat nga mga botelya matag oras, usa ka 95% nga rate sa pagdawat ug 90 g nga gross molded nga materyal matag posisyon sa botelya. Hunahunaa nga ang nahuman nga botelya adunay gibug-aton nga 70 g.
Gikinahanglan nga naporma nga mga botelya: 600 ÷ 0.95 ≈ 632 kada oras
Kinatibuk-ang panginahanglan sa pagtunaw: (600 ÷ 0.95) × 0.090 ≈ 56.8 kg/h
Materyal sa gidawat nga mga botelya: 600 × 0.070 = 42.0 kg/h
Ang kalainan naglakip sa materyal sa gawas sa gidawat nga nahuman nga mga botelya. Dili kini kalkulasyon sa permanenteng pagkawala sa materyal o ang kantidad sa birhen nga resin nga paliton.
Kini nga mga pangagpas nagpatunghag gross melt demand nga labaw sa gipatik nga 55 kg/h nga reperensiya sa KGB5L. Mao kana ang usa ka rason sa pag-usab sa proposal. Ang gipatik nga 80 kg/h sa KGB5D nagwagtang niining preliminary mass-flow nga pagtandi, apan ang pagsulay sa botelya kinahanglan gihapong magtukod og cycle time, kalidad ug downstream nga kapasidad.
Ayaw himoa kana nga pagtandi sa usa ka saad nga 600 ka maayong mga botelya matag oras. Ang pananglitan usa ka kalkulasyon sa screening gamit ang gituohan nga mga input. Ang aktuwal nga produksiyon nanginahanglan sa giaprobahan nga resin, agup-op, gibug-aton, mga kondisyon sa pagpabugnaw ug pagsumpo sa makina.
Isulti kung giunsa pagdumala ang mga paghunong sa rekord sa output. Ang usa ka lig-on nga agwat sa pagdagan ug usa ka kompleto nga pagbalhin lahi nga mga bintana sa pagsukod. Kung ang kustomer nanginahanglan usa ka pasalig sa pagbalhin, ilakip ang gikasabutan nga pagtambal sa pagsugod, pag-inspeksyon, giplano nga mga pagpahulay ug pagbag-o.
Ang mga lamesa sa produkto ni Kinggle nagbutang sa ilang reperensiya sa katulin ingon nga dry cycle. Irekord kana nga label sa tukma ug pangayo alang sa usa ka lahi nga gidawat nga sugyot sa output alang sa imong botelya. Ang pumapalit kinahanglan nga makahimo sa pagsubay sa gikutlo nga resulta balik sa usa ka kahimtang sa pagsulay ug usa ka paagi sa pag-ihap.
Ang botelya kinahanglan nga moagi sa liog, bungbong ug base
Ang usa ka mapuslanon nga sample sa pag-apruba nagrepresentar sa pakete nga pun-on ug ipadala sa kustomer. Pagsugod sa botelya ug ang gituyo nga pagsira niini. Hangyoa ang grupo sa pagputos sa pag-ila sa mga bahin sa sealing, mga dimensyon ug mga pamaagi sa pagsulay nga magdesisyon sa pagdawat.
Para sa liog, iapil ang finish drawing ug ang aprubado nga cap, pump o uban pang pagsira. Irekord kung unsang mga gauge o sukod ang magsusi sa resulta. Ang usa ka biswal nga inspeksyon sa lawas sa botelya dili makatubag kung ang interface sa pagsira nagtagbo sa drowing niini.
Alang sa bungbong, ipasabut ang mga lokasyon nga hinungdanon ug kung giunsa kini pagsukod. Ang kasagaran nga gibug-aton sa botelya makatabang alang sa pagkontrol sa produksiyon, apan wala kini makit-an ang materyal sa sulod sa bahin. Ang usa ka giuyonan nga mapa sa dingding naghimo sa abaga, pagdumala sa rehiyon ug base nga labi kadali nga hisgutan sa panahon sa usa ka pagsulay.
Angparison programming ug giya sa gibag-on sa dingdingnagpatin-aw kon sa unsang paagi ang pagkontrolar sa profile may kalabotan sa pag-apod-apod sa materyal. Gamita kana nga diskusyon aron mahibal-an ang gikinahanglan nga resulta. Ang gidaghanon sa mga punto sa controller lamang dili kapuli sa gisukod nga mga botelya.
Sa base, magkauyon sa may kalabutan nga seam, nagbarog nga nawong ug mga pagsusi sa panagway. Ilakip ang bisan unsang gikinahanglan nga leak, drop o top-load nga pagsulay sa plano sa pagdawat, uban ang pamaagi ug pamatasan niini. Ang magamit nga mga kinahanglanon gikan sa paggamit sa pakete ug detalye sa kustomer.
Pagkuha og mga sampol sa paagi nga magpabiling makita ang gigikanan niini. Ilha ang lungag ug estasyon, irekord ang mga setting, ug ipreserba ang mga detalye sa materyal nga batch. Kung ang usa ka resulta magkalainlain tali sa mga posisyon, ang koponan mahimo’g masubay kini sa usa ka piho nga bahin sa setup.
Hupti ang giaprobahan nga mga sampol ug mga rekord sa inspeksyon nga adunay katapusan nga rebisyon sa drowing. Gihatagan nila ang mga koponan sa pag-komisyon sa usa ka butang nga mas tukma kaysa usa ka litrato nga i-reproduce. Anggiya sa pagsulay sa pagdawat sa pabrika sa makinanaghatag og gambalay alang sa pagdokumento sa dagan ug sa ebidensya luyo sa pagdawat.
Paghangyo ug usa ka selyula sa produksiyon sa botelya nga adunay gitakda nga sakup
Ang usa ka base nga kinutlo sa makina mahimong magbilin ug daghang mga butang sa proyekto gawas sa presyo niini. Hangyoa ang supplier sa pag-ila sa gilakip nga agup-op, tool sa ulo, pagdumala sa materyal ug mga operasyon sa ubos. Ibutang ang mga kagamitan nga gihatag sa pumapalit sa parehas nga lista aron makita sa grupo sa pag-install ang tibuuk nga utlanan.
Susiha ang mga kinahanglanon sa hangin ug tubig batok sa gisugyot nga configuration. Irekord ang gikinahanglan nga kondisyon sa suplay ug mga lokasyon sa koneksyon sa mga dokumento sa proyekto. Kang Kinggleutility ug giya sa layout sa pabrikanaglangkob sa impormasyon nga gikinahanglan alang sa pag-andam sa site.
Pagdesisyon kung diin mahitabo ang pagsulay sa pagpamutol ug pagtulo. Ipasabut kung giunsa ang mga botelya nakaabot sa pagpuno o operasyon sa pagputos, ug kung giunsa ang mga gisalikway nga mga bahin mibiya sa linya. Kung gihangyo ang usa ka awtomatik nga function, hangyoa ang supplier nga hinganlan ang kagamitan nga naghimo niini ug ang interface niini sa makina sa paghulma.
Gamita ang mosunod nga han-ay sa pag-andam og hangyo alang sa kinutlo. Ang matag lakang makahimo og usa ka butang nga marepaso sa supplier, imbes nga usa ka kinatibuk-ang gusto alang sa usa ka paspas o hingpit nga awtomatik nga makina.
- Ipapilit ang botelya ug mga drowing sa pagsira, o ipadala ang tin-aw nga giila nga mga sampol.
- Ilista ang grado sa resin, nahuman nga gibug-aton ug gisugyot nga pagsagol sa materyal.
- Ibutang ang gidawat nga output nga target ug ipasabut ang iskedyul sa pagbalhin ug pagbag-o sa produkto.
- Ihulagway ang kasamtangan nga mga hulmahan, auxiliary ug mga serbisyo sa pabrika nga kinahanglan gamiton sa bag-ong kagamitan.
- Ipasabut ang gikinahanglan nga inspeksyon, mga rekord sa pagsulay ug kagamitan nga gilakip sa paghatud.
Pangutan-a ang teknikal nga tanyag nga tubagon ang matag aytem. Kinahanglang mailhan niini ang gisugyot nga modelo ug layout sa tooling, dayon ipasabut ang mga kondisyon luyo sa sugyot sa produksiyon niini. Ang bisan unsang bukas nga input kinahanglan magpabilin nga makita hangtod nga kini gikasabutan.
Alang sa usa ka proyekto nga adunay daghang mga botelya, isumite ang tibuuk nga hanay sa pagsugod. Markahan kung unsang produkto ang labing kanunay nga modagan ug kung unsa ang nagtakda sa labing kadaghan nga kinahanglanon sa tooling. Nakatabang kini sa supplier nga repasohon ang iskedyul sa produksiyon kauban ang sobre sa kagamitan.
Nagplano ug linya sa botelya sa HDPE?
Ipadala Kinggle ang imong drowing sa botelya ug target sa produksiyon.Ilakip ang grado sa resin, mga detalye sa pagsira ug bisan unsang anaa nga impormasyon sa agup-op. Kini nga mga input nagsuporta sa usa ka pagsusi sa pagsumpo ug usa ka kinutlo nga nahigot sa imong aktwal nga produkto.
Kanunay nga gipangutana nga mga pangutana
Unsang makina ang akong ikonsiderar alang sa mga botelya sa HDPE?
Para sa usa ka proyekto sa extrusion nga botelya, magsugod sa usa ka padayon nga extrusion blow molding machine ug ribyuha ang pagdrowing sa botelya, resin, agup-op ug gikinahanglan nga output nga magkauban. Ang KGB2L, KGB5L ug KGB5D ni Kinggle naghatag ug gamay nga sudlanan nga reference point. Ang katapusan nga pagpili nagdepende sa giaprobahan nga tooling ug mga kondisyon sa produksiyon.
Makahimo ba ang usa ka 5 L nga blow molding machine nga mas gagmay nga mga botelya?
Posible, kung ang agup-op, die tooling, gilay-on ug kahikayan sa pagtangtang nahiangay sa mga botelya. Ang pinakataas nga kapasidad sa sudlanan wala maghubit sa matag compatible nga produkto. Ipadala ang gagmay nga mga drowing sa botelya ug mga target sa produksiyon, dayon hangyoa ang supplier nga kumpirmahon ang kompleto nga pag-configure alang sa matag produkto.
Nagkinahanglan ba ang usa ka double-station nga makina og double die head?
Dili. Ang mga estasyon kay mga posisyon sa agup-op, samtang ang mga die outlet nagtino kung pila ka mga parison ang gihatag sa usa ka kalihokan sa paghulma. Ang usa ka kinutlo kinahanglan nga mag-ila sa duha nga gilain. Susiha ang gisugyot nga layout sa lungag, die-head spacing ug mga set sa agup-op sa dili pa itandi ang duha ka tanyag sa makina.
Pila ka mga botelya sa HDPE ang mahimo sa makina matag oras?
Ang tubag nagdepende sa botelya, gross molded weight, material, tooling, cycle ug acceptance criteria. Ipiho ang target isip gidawat nga mga botelya kada oras ubos sa gikasabutan nga mga kondisyon. Gamita ang gipatik nga kapasidad sa pagtunaw alang sa usa ka inisyal nga pagsusi sa panginahanglan sa materyal, dayon pamatud-i ang gidaghanon sa nahuman nga botelya sa pagsulay.
Makadagan ba ang makina sa recycled HDPE?
Kumpirma ang aktuwal nga tinubdan sa materyal ug gituyo nga pagsagol sa supplier. Ilakip kana nga materyal sa pagsulay ug susiha ang resulta nga mga botelya batok sa giaprobahan nga mga kinahanglanon. Ang usa ka generic nga HDPE nga deskripsyon sa makina wala magtukod og usa ka madawat nga recycled-content nga porsyento alang sa matag pakete.
Unsa nga kasayuran ang gikinahanglan alang sa usa ka kinutlo sa makina sa botelya sa HDPE?
Paghatag og mga drowing sa botelya ug pagsira, grado sa resin, target nga gibug-aton, gidawat nga gikinahanglan nga output ug iskedyul sa pagbag-o sa produkto. Idugang ang kasamtangan nga mga detalye sa agup-op, mga kagamitan sa site ug ang gikinahanglan nga mga gamit sa ubos. Pag-uyon sa pagsulay ug mga pamatasan sa pag-inspeksyon aron ang kinutlo naghulagway sa usa ka resulta sa produksiyon nga mahimong masusi sa duha ka kilid.
Ang mga pakisayran sa makina nagsumpay sa gipatik nga mga panid sa produkto ni Kinggle. Ang numerical production nga pananglitan naggamit sa gipahayag nga mga pangagpas ug dili usa ka gisukod nga resulta sa makina. Alang sa usa ka piho nga han-ay, gamita ang gikasabutan nga teknikal nga espesipikasyon, mga drowing sa tooling ug mga rekord sa pagdawat.