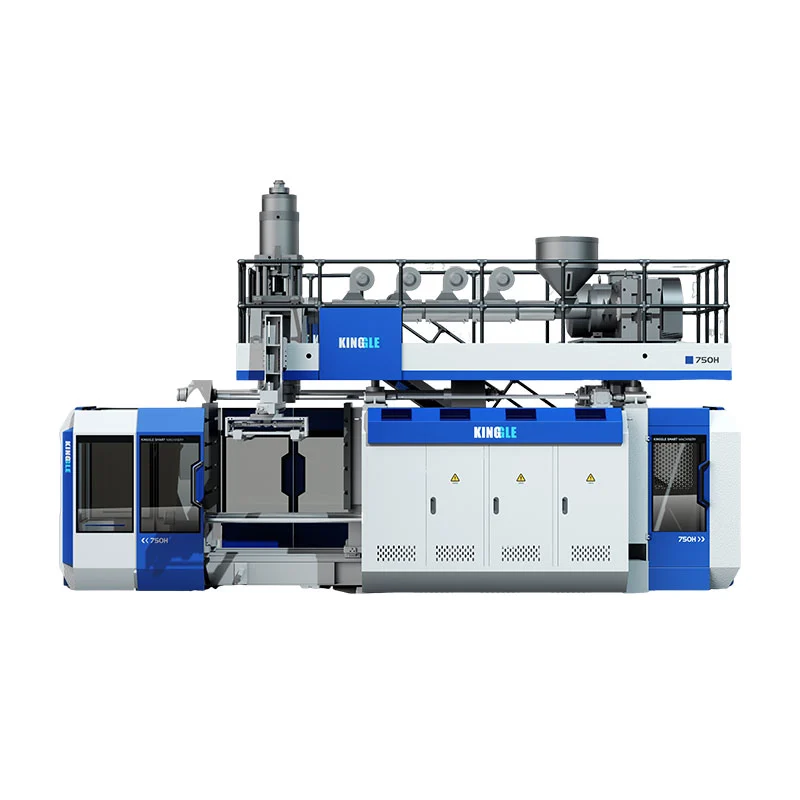
Kalkulahin ang rate sa produksiyon sa blow molding machine pinaagi sa pagbahin sa 3,600 sa agwat tali sa mga panghitabo sa output sa mga segundo, dayon pagpadaghan sa mga bahin nga gihimo sa matag panghitabo. Aron mabanabana ang maayong mga piyesa kada pagbalhin, gamita ang gisukod nga kalidad nga abot ug aktuwal nga oras sa pagdagan, ug susiha nga ang extrusion ug downstream nga kagamitan makasuporta sa resulta. Ang usa ka dry-cycle nga espesipikasyon lamang wala magtukod og nahuman nga botelya nga output.
Ibase ang usa ka desisyon sa kapasidad sa gidawat nga mga bahin sa tibuok giplano nga panahon sa produksiyon, dili ang pinakapaspas nga siklo sa usa ka sheet sa espesipikasyon. Alang sa extrusion blow molding, ang pagkalkula sa output kinahanglan nga mag-asoy sa botelya, tooling ug materyal nga panginahanglan. Ang PET stretch-blow ratings dili kapuli sa maong mga tseke.
Giunsa nimo pagkalkulo ang blow molding output kada oras?
Pagsugod sa usa ka panghitabo sa pag-ihap nga mailhan sa usa ka tigpaniid. Alang niini nga giya, ang usa ka output nga panghitabo mao ang pagpagawas sa gihulma nga mga bahin gikan sa usa ka operating molde. Irekord ang kasagaran nga agwat tali sa mga panghitabo sa tibuuk nga makina, kauban ang gidaghanon sa mga bahin nga gipagawas matag higayon.
Kung ang duha ka bahin mobiya sa makina matag 16 segundos, ang kalkulasyon mao ang 3,600 ÷ 16 × 2 = 450 ka bahin matag oras sa pagdagan. Kini usa ka ilustrasyon nga kalkulasyon, dili usa ka Kinggle machine rating. Kini nag-ihap sa mga gihulma nga mga bahin sa dili pa ibawas ang mga pagsalikway ug nagtuo nga ang gipahayag nga agwat mahimong mapadayon.
Gamita ang husto nga pormula sa oras sa siklo
Ang panahon sa siklo sa paghimo sa usa ka estasyon dili kanunay ang agwat tali sa mga output gikan sa kompleto nga makina. Sa susama, ang mga segundo matag bahin dili parehas nga gidaghanon sa mga segundo matag duha ka bahin nga kalihokan sa paghulma. Isulat ang yunit tupad sa matag input sa dili pa kini ibutang sa usa ka spreadsheet.
Alang sa usa ka gisukod nga panahon, ang katumbas nga equation sa cycle time nilabay sa mga segundos nga nagdagan nga gibahin sa gidaghanon sa mga panghitabo sa output. Kung ang mga panghitabo makamugna og lain-laing mga gidaghanon, gamita ang direkta nga paagi sa pag-ihap: ang kinatibuk-ang gihulma nga mga bahin gibahin sa oras sa pagdagan.Ang glossary sa OEE ni Vornegihubit usab ang aktuwal nga run rate gamit ang total count ug run time.
Aron makalkulo ang cycle time gikan sa usa ka recording, sukda tali sa magkaparehas nga mga punto. Napulo ka sunod-sunod nga mga timestamp adunay siyam ka agwat, dili napulo. Alang sa dili parehas nga mga siklo, bahina ang kinatibuk-ang milabay nga oras sa aktuwal nga ihap sa agwat kaysa mag-average sa usa ka pagpili sa paspas nga mga siklo.
Usa ka sukaranan nga entry sa Excel mao ang=3600/A2*B2, diin ang A2 adunay mga segundo matag panghitabo ug ang B2 adunay mga bahin matag panghitabo. Kung ang imong pormula sa pagkalkula sa oras sa siklo nagbalik na mga segundo matag indibidwal nga bahin, gamita=3600/A2. Ang pagpadaghan niana nga resulta pinaagi sa ihap sa lungag mag-ihap sa mga lungag sa makaduha.
Ngalan ang resulta sumala sa mga input niini. Ang usa ka sulundon nga agwat naghatag usa ka sulundon nga rate. Ang usa ka representante nga gisukod nga agwat naghatag usa ka naobserbahan nga rate sa pagdagan. Wala ni awtomatiko nga naglakip sa mga pagbag-o o usa ka kompleto nga paghunong sa pagbalhin. Padayon nga makita ang kalainan kung ibalhin ang resulta sa usa ka kinutlo o iskedyul sa produksiyon.
Pag-ihap sa mga estasyon, mga ulo ug mga lungag nga walay doble nga pag-ihap
Ang usa ka estasyon, usa ka die outlet ug usa ka agup-op nga lungag naghulagway sa lainlaing mga bahin sa kahikayan sa produksiyon. Kang Kingglemulti-head versus multi-cavity nga giyanagbulag kanila: ang mga outlet nagporma og mga parison, ang mga lungag nagporma og mga bahin, ug ang mga estasyon mao ang mga posisyon sa agup-op-ug-clamp. Ang ilang mga numero dili mabaylo nga multiplier.
Hunahunaa ang duha ka estasyon, ang matag usa naghimo og duha ka bahin matag pagpagawas. Ang Station A mogawas sa 0 ug 32 segundos; Ang istasyon B gipagawas sa 16 ug 48 segundos. Ang matag estasyon nagbalikbalik matag 32 segundos, apan ang kompleto nga makina nagpagawas usa ka pares matag 16 segundos. Ang mosunod nga timing giimbento lamang aron ipatin-aw ang kalkulasyon.
| Basihan sa pag-ihap | Pagkalkula | Gross nga output |
|---|---|---|
| Kompleto nga makina | 3,600 ÷ 16 segundos × 2 ka bahin | 450 ka bahin/h |
| Managlahi nga estasyon nga total | 3,600 ÷ 32 segundos × 2 bahin × 2 estasyon | 450 ka bahin/h |
| Sayop nga double count | 3,600 ÷ 16 segundos × 2 bahin × 2 estasyon | 900 ka bahin/h, sayop |
Ang katapusang kalkulasyon nag-ihap sa ikaduhang estasyon sa makaduha. Ang kontribusyon niini nalakip na sa 16-segundos nga agwat sa tibuok makina. Sa tinuud nga rekord sa oras, markahan ang matag panghitabo sa estasyon niini aron ang usa ka tawo makahimo pag-usab sa kalkulasyon.
Ayaw hunahunaa nga ang pagdugang sa usa ka ikaduha nga istasyon nagpreserbar sa parehas nga oras sa ilawom sa karga. Ang gisugyot nga kahikayan nagkinahanglan gihapon og igong paghatod sa materyal, pagpabugnaw ug kapasidad sa pagdumala. Itandi ang aktuwal nga eskedyul sa pag-opera, dili lang ang ihap sa estasyon. Kang Kingglesingle- ug double-station pagtandinaghatag og may kalabutan nga konteksto sa pag-configure.
Pag-ihap usab sa mga aktibong posisyon. Kung ang usa ka lungag gituyo nga wala sa serbisyo, ang nominal nga presensya niini sa agup-op dili makamugna og output. Kung makagama kini og depektosong botelya, kana nga botelya nahisakop sa gross count ug sa reject count. Ang pagkunhod sa input sa lungag ug pag-ubos sa parehas nga gisalikway nga botelya pag-usab makapakunhod sa output.
Para sa nagkasagol nga kahikayan, kuwentaha ang matag sapa nga gilain ug idugang ang mga resulta. Ang gipaambit nga kasagaran mapuslanon lamang kung ang ihap sa panghitabo ug ihap sa mga bahin nagrepresentar sa parehas nga panahon sa obserbasyon. Importante kini kung ang usa ka estasyon mohunong samtang ang usa nagpadayon, o kung ang duha ka mga agup-op makahimo og lain-laing mga bahin.
Himua ang oras sa pagdagan nga output sa maayong mga bahin matag pagbalhin
Ang usa ka pumapalit nga nag-iskedyul sa paghatud nanginahanglan usa ka lahi nga numero gikan sa usa ka operator nga nagsusi sa katulin sa makina. Pagsugod sa tibuok nga pagbalhin, pag-ila sa oras kung kanus-a ang produksiyon wala ma-iskedyul, ug dayon paghunong sa pagrekord sa nahabilin nga giplano nga yugto sa produksiyon. Ipahayag ang utlanan sa oras sa dili pa mokutlo ug total nga pagbalhin.
Ang sakup sa publiko saISO 22400-2:2014naghulagway sa manufacturing KPIs pinaagi sa ilang mga pormula, constituent elements, time behavior ug units. Kini usa ka mapuslanon nga pakisayran alang sa disiplina nga pagsukod. Kini nga artikulo naggamit sa praktikal nga mga kahulugan sa ubos; wala kini nag-angkon nga ang usa ka makina o pagsulay gipamatud-an sa kana nga sumbanan.
Ubos saVorne OEE nga gambalay, ang mga pagbag-o sa sulod sa naka-iskedyul nga produksiyon mao ang mga pagkawala sa pagkaanaa. Dili sila mawala tungod lang kay sila giplano. Ang oras nga wala’y katuyoan sa paghimo, sama sa wala iapil nga pahulay sa pagkaon, adunay lahi nga papel. Ipasabut ang pagtambal sa wala pa ang pagsulay kaysa usbon kini aron mapauswag ang katapusang porsyento.
Ang kalidad nga abot dinhi nagpasabut nga gidawat nga mga bahin nga gibahin sa kinatibuk-ang gihulma nga mga bahin, nga ang duha nga mga ihap gikuha sa parehas nga panahon ug utlanan sa proseso. Kung ang pagdawat mahitabo pagkahuman sa pagsulay sa pagtulo, ang wala mahuman nga trabaho nga naghulat alang sa kana nga pagsulay wala pa makumpirma nga maayo nga output. Idokumento ang bisan unsang pagsugod o pagtapos sa trabaho nga nagpadayon.
Kanus-a gamiton ang kalkulasyon sa OEE
Kung magsugod gikan sa usa ka sulundon nga rate, account alang sa pagkaanaa, pagkawala sa katulin ug kalidad.Giya sa pagkalkula ni Vornenaghatag sa mosunod nga mga relasyon. Ang sulundon nga rate kinahanglan maghulagway sa parehas nga produkto ug aktibo nga pag-configure ingon nga giihap nga output.
| hinungdan | Pagkalkula |
|---|---|
| Anaa | Panahon sa pagdagan ÷ giplano nga oras sa produksiyon |
| Pagpasundayag | Naobserbahan ang gross running rate ÷ ideal gross running rate |
| Kalidad | Maayo nga ihap sa first-pass ÷ total nga ihap |
| OEE | Availability × performance × kalidad |
Ang maayo nga output mahimong kalkulado ingon nga sulundon nga rate × giplano nga oras sa produksiyon × OEE. Gamita ang mga fraction, dili tibuok porsyento, sa maong multiplication. Usa ka OEE nga 78.4% ang mosulod sa pormula nga 0.784.
Pilia ang maayo nga rate nga ruta o ang naobserbahan nga rate nga ruta. Ang usa ka naobserbahan nga rate sa pagdagan nagpakita na sa katulin nga nakab-ot sa panahon sa pagdagan. Ang pagpadaghan niini sa lain nga performance factor alang sa parehas nga pagkawala sa katulin makapakunhod sa pagkawala sa makaduha. Sa samang paagi, ang gisukod nga good-parts-per-shift nga numero naglakip na sa mga paghunong ug pagsalikway sulod niana nga pagbalhin; ayaw paggamit ug ikaduha nga blanket efficiency nga diskwento sa paghulagway sa samang pagbalhin.
Susiha kung ang extruder makasuporta sa target nga output
Ang usa ka banabana sa output nagmugna usab usa ka kinahanglanon nga materyal. Gamita ang gross mass nga giproseso para sa matag gihulma nga bahin, dili lang ang gibug-aton sa nahuman nga sudlanan. Alang niini nga kalkulasyon, ang gross mass naglakip sa materyal nga nahimong sudlanan ug sa mga kauban nga trim niini, nga kanunay nga gigahin sa mga bahin nga gihimo.
Ibutang ta nga ang hypothetical nga 450-part/h nga paghan-ay nagproseso og 90 g kada molde nga bahin. Ang nagdagan nga panginahanglan niini mao ang 450 × 90 ÷ 1,000 = 40.5 kg/h. Kung ang nahuman nga botelya adunay gibug-aton nga 70 g, ang paggamit lamang sa net nga gibug-aton niini makapatunghag mas ubos nga numero nga 31.5 kg/h. Ang duha ka numero nakuha gikan sa ilustrasyon nga mga pangagpas, dili usa ka gisukod nga proyekto sa botelya.
Ang 9 kg/h nga kalainan mao ang gituohan nga materyal nga nalangkit sa pagpamutol. Ang katapusan nga pagkaayo niini wala magtangtang sa orihinal nga kinahanglanon sa pagproseso. Hupti ang usa ka bulag nga kalkulasyon alang sa gipalit nga resin, nakuha nga materyal ug paglabay; ang kalkulasyon sa extruder load may kalabotan sa materyal nga moagi sa proseso.
Kang Kingglegiya sa head-layoutnagkonektar usab sa masa sa panghitabo nga adunay magamit nga kapasidad sa extrusion. Ang pagdugang sa mga lungag mahimong makadugang sa mga bahin matag panghitabo, apan kini usab nagdugang sa masa nga gikinahanglan alang sa maong panghitabo. Ang usa ka mas dako nga nominal nga ihap sa lungag dili makasulbad sa usa ka limitasyon sa suplay sa materyal.
Itandi ang nagdagan nga panginahanglan sa usa ka throughput reference nga magamit sa materyal ug gisugyot nga setup. Ayaw palab-a ang panginahanglan pinaagi sa pag-average niini sa usa ka break sa paniudto o pagsira. Ang makina kinahanglan nga mosuporta sa materyal nga rate samtang kini naghimo, bisan kung ang pagbalhin-average nga rate mas ubos.
Ang usa ka preliminary nga kisame nga materyal magamit kg/h gibahin sa gross kg kada bahin. Kini usa lamang ka kalkulasyon sa screening. Wala kini magtukod og oras sa pagpabugnaw, madawat nga pag-apod-apod sa dingding, kalig-on sa dimensyon o ang output sa mga kagamitan sa pag-trim ug inspeksyon. Kadtong nanginahanglan sa ilang kaugalingon nga mga tseke.
Para sa inisyal nga pagrepaso, ibutang ang molding, extrusion ug downstream nga kapasidad ngadto sa compatible units ug itandi kini. Ang pinakagamay nga gisuportahan nga rate nagpaila sa usa ka pagpugong sa kandidato, dili usa ka awtomatik nga garantiya sa produksiyon. Ilakip ang mga intermediate buffer ug interruptions kung magplano sa usa ka kompleto nga linya, unya pamatud-i ang gisugyot nga kahikayan sa gituyo nga produkto.
Nagtrabaho nga pananglitan: gikan sa cycle time ngadto sa shift production plan
Ang mosunod nga nagtrabaho nga pananglitan naggamit sa hypothetical inputs alang sa usa ka extrusion blow molding arrangement. Dili kini KGB2L performance rating. Hupti ang parehas nga timing, part-count ug kalidad nga mga pangagpas sa tibuok kalkulasyon aron ang running rate, shift total ug materyal nga panginahanglan masusi batok sa usag usa.
Hunahunaa nga ang walo ka oras nga pagbalhin adunay 30-minutos nga pahulay kung ang produksiyon wala gieskedyul. Laing 30 ka minuto nga paghunong mahitabo sa panahon sa naka-iskedyul nga produksiyon. Ang nahabilin nga oras sa pagdagan pito ka oras. Sa kana nga oras sa pagdagan, duha ka bahin ang mobiya sa makina matag 16 segundo sa aberids, ug 96% ang pagpasa sa inspeksyon nga wala’y trabaho.
| Lakang | Pagkalkula | Resulta |
|---|---|---|
| Giplano nga produksyon | 8 h minus 0.5 h wala iapil nga pahulay | 7.5 ka oras |
| Panahon sa pagdagan | 7.5 h minus 0.5 h natala nga paghunong | 7 h |
| Gross nga running rate | 3,600 ÷ 16 × 2 | 450 ka bahin/h |
| Kinatibuk-ang gihulma nga mga bahin | 450 × 7 | 3,150 ka bahin |
| First-pass maayo nga mga bahin | 3,150 × 0.96 | 3,024 ka bahin/pagbalhin |
| Maayo nga output kada giplano nga oras | 3,024 ÷ 7.5 | 403.2 ka bahin/h |
| Maayo nga output kada orasan sa orasan | 3,024 ÷ 8 | 378 ka bahin/h |
| Nagdagan nga panginahanglan sa materyal | 450 × 90 g ÷ 1,000 | 40.5 kg/h |
Matikdi nga ang 450, 403.2 ug 378 makahulagway sa parehas nga senaryo. Lainlaing mga pangutana ang ilang gitubag. Ang una adunay kalabotan sa gross nga output samtang nagdagan. Ang ikaduha nga pagkaylap gidawat nga output sa giplano nga oras sa produksiyon. Ang ikatulo nagpakaylap niini sa tibuok pagbalhin. Ang usa ka taho nga nagtangtang sa denominator nagbilin ug lugar alang sa usa ka makapahisalaag nga pagtandi.
Cross-check ang resulta sa OEE
Alang niini nga pananglitan lamang, isipa ang usa ka sulundon nga agwat sa panghitabo nga 14 segundos nga adunay duha ka bahin matag panghitabo. Kana usa ka sulundon nga rate sa mga 514.286 ka bahin / oras. Anaa mao ang 7 ÷ 7.5; performance kay 450 ÷ 514.286; kalidad mao ang 0.96. Ang ilang produkto kay 0.784, o 78.4% OEE.
Pagpadapat saPamaagi sa pagkalkula sa Vorne OEE, 514.286 × 7.5 × 0.784 nagbalik ug gibana-bana nga 3,024 ka maayong mga bahin. Ang gamay nga gipakita nga rounding dili makausab sa nagpahiping resulta. Ang 14-segundos nga sulundon nga agwat usa ka pananglitan nga pangagpas, dili usa ka katalogo nga dry-cycle nga kantidad.
Para sa mahulagwayong han-ay sa 12,000 ka gidawat nga mga bahin, 12,000 ÷ 3,024 naghatag ug mga 3.97 sa maong mga pagbalhin. Upat ka mga pagbalhin naghatag usa ka kalkulado nga 12,096 nga mga bahin sa ilawom sa kini nga mga pangagpas, sa wala pa ang dugang nga mga pagkawala sa piho nga order. Kini usa ka senaryo sa pagplano, dili usa ka pasalig sa paghatud o usa ka hinungdan nga dili ibalido ang pagsugod sa pagsugod.
Kung ang natala nga paghunong motaas gikan sa 30 hangtod 60 minuto, ang oras sa pagdagan mahulog sa 6.5 ka oras. Uban sa ubang mga pangagpas nga wala mausab, ang output mahimong 450 × 6.5 × 0.96 = 2,808 nga maayong mga bahin. Ang order unya molapas sa upat ka pagbalhin. Kini nga pagtandi nagpakita ngano nga ang usa ka gamay nga pagbag-o sa magamit nga oras sa pagdagan mahimong makaapekto sa pag-iskedyul nga wala’y pagbag-o sa siklo sa paghulma.
Sulayi ang imong kaugalingon nga pagkalkula sa rate sa produksiyon
Ang mga default nag-usab sa hypothetical nga pananglitan. Enter an observed average interval during running time, not a dry-cycle rating. Do not multiply by stations again if the interval already covers the complete machine. Ang datos nagpabilin sa kini nga panid.
- Gross nga mga bahin kada oras sa pagdagan
- 450
- Gibanabana nga maayo nga mga bahin matag pagbalhin
- 3,024
- Maayo nga mga bahin matag giplano nga oras
- 403.2
- Ang panginahanglan sa materyal samtang nagdagan
- 40.5 kg/h
Ang mga resulta maoy mga banabana, dili garantiya nga output. Ang mga ihap sa desimal nga bahin nagpahayag sa gipaabot nga average. Kini nga calculator wala mag-modelo sa buffer storage, order startup, variable cavity counts o lain nga ideal-rate nga OEE mode. Kung ang mga script gi-disable, ang gipakita nga mga resulta nagpabilin nga default nga pananglitan.
Unsa ang gisulti kanimo sa KGB2L nga mga detalye sa Kinggle bahin sa kapasidad
AngKGB2L 2L single-station blow molding machinenaghatag ug konkreto nga pananglitan kon unsaon pagbasa ang usa ka espesipikasyon sheet. Ang gipatik nga mga kantidad naghulagway sa daghang lainlaing mga limitasyon. Ang gidaghanon sa sudlanan, dry-cycle nga output, materyal nga throughput ug agup-op nga mga dimensyon matag tubag sa lain-laing mga pangutana sa pagpili.

| Gipatik nga parameter | Bili | Pangutana makatabang kini sa pagtubag |
|---|---|---|
| Maximum nga kapasidad sa sudlanan | 2 L | Ang gisugyot nga produkto naa ba sa gipahayag nga kategorya sa gidaghanon? |
| Output (uga nga Cycle) | 600 PC/HR | Unsang dry-cycle reference ang gipahayag sa katalogo? |
| HDPE nga kapasidad sa pagtunaw | 30 kg/h | Unsang materyal-rate nga pakisayran ang magamit alang sa pasiuna nga pagsusi? |
| Diametro sa screw | 50 mm | Unsang extrusion platform ang gihisgutan? |
| Pinakataas nga gidak-on sa agup-op, W × H | 360 × 380 mm | Unsang gipatik nga sobre sa agup-op ang kinahanglan nga tagdon sa pagrepaso sa tooling? |
| Doble-ulo nga sentro nga gilay-on | 130 mm | Unsa nga reperensiya sa gilay-on ang kinahanglan itandi sa gisugyot nga layout? |
Ang dry-cycle field dili usa ka trial report para sa usa ka piho nga 2 L nga botelya. Ayaw relabel ang 600 PC/HR isip 600 ka gidawat nga sudlanan kada oras. Ang resin sa produkto, gibug-aton, kahikayan sa lungag, mga kinahanglanon sa pagpabugnaw ug mga pamatasan sa pagdawat kinahanglan pa nga matukod.
Gamita ang 30 kg/h HDPE nga reperensiya para sa bulag nga mass check. Sa gitrabaho nga pananglitan nga gituohan nga 90 g gross mass matag bahin, ang pagbahin sa 30 sa 0.09 naghatag ug mga 333.3 nga gihulma nga mga bahin/h isip usa ka materyal lamang nga screening ceiling. Ang 450 ka bahin/h sa pananglitan magkinahanglan ug 40.5 kg/h, labaw sa gipatik nga reperensiya.
Kini nga kalkulasyon wala magsaad sa 333.3 ka bahin/h gikan sa KGB2L. Kini nag-flag nga ang panig-ingnan sa masa ug target rate dili makatarunganon gamit ang nalista nga 30 kg/h nga reperensiya. Ang usa ka pagrepaso sa proyekto magkinahanglan ug lahi nga gisuportahan nga pag-configure, gibag-o nga mga pangagpas sa produkto o lahi nga target sa output.
Ni ang double-head spacing nagpamatuod nga ang bisan unsang duha ka botelya mohaum. Susiha ang aktuwal nga drowing sa agup-op batok sa gipatik nga sobre ug ang kompleto nga kahikayan sa himan. Para sa mas dako o mas lapad nga mga produkto, ang gidaghanon sa magamit nga mga lungag kinahanglang mosunod sa drowing imbes sa gipalabi nga output multiplier.
Kung mangayo ug rekomendasyon, ipadala ang drowing, materyal nga grado, net ug gross weight estimates, gikinahanglan nga gidawat nga output ug gituyo nga shift pattern. Gitugotan niini ang supplier nga susihon ang mga pag-angkon sa kapasidad batok sa gisugyot nga hardware imbis nga tubagon ang usa ka nahilit nga pangutana bahin sa mga botelya matag oras.
Tinoa ang output sa dili ka pa mopasalig sa usa ka makina
Himoa nga gidawat nga output ang basehan sa kapasidad nga kasabutan. Ang mga botelya nga nagbilin sa agup-op ug mga botelya nga gilimpyohan alang sa pagputos lainlain nga ihap. Sa wala pa ang pagsulay, ipiho ang punto sa pag-inspeksyon ug ang mga kinahanglanon nga kinahanglan buhaton sa usa ka botelya aron masulod ang gidawat nga total. Kung dili, ang pagsulay mahimong makab-ot ang target sa paghulma niini samtang gibiyaan ang kinahanglanon sa paghatud nga wala masulbad.
Para sa KGB2L, itago ang gipatik nga 600 PC/HR nga dry-cycle nga numero nga bulag sa pasalig sa bottle-output. Kumpirma ang materyal, gibug-aton sa botelya, aktibo nga mga lungag ug mga kinahanglanon sa pagdawat sa dili pa magkauyon sa kapasidad sa produksiyon. Ang usa ka dry-cycle nga numero nga nag-inusara dili igo alang sa iskedyul sa paghatud sa botelya.
Kung ang usa ka pagsulay masipyat sa target niini, susiha ang kakulangan sa dili pa motaas ang katulin. Pagrekord sa mga agwat sa output, paghunong ug gisalikway nga mga bahin nga gilain. Susiha ang oras sa paghulat sa paghatud sa parison, oras sa pagpabugnaw sa sulod sa agup-op, ug mga pila sa wala pa ang pag-trim o pagsulay sa pagtulo. Kini nga mga obserbasyon nagpalahi sa usa ka pagpugong sa paghulma gikan sa usa ka pagpugong sa ubos.
Timbang-timbanga ang usa ka pag-adjust matag higayon ug ipabilin ang mga rekord sa wala pa ug pagkahuman. Hukmi ang pagbag-o pinaagi sa gidawat nga output sa parehas nga mga panahon sa obserbasyon, dili pinaagi sa usa ka mas mubo nga gipakita nga siklo lamang. Irekord ang mga kondisyon sa materyal ug tooling tupad sa resulta. Kung ang ihap motaas apan daghang mga botelya ang mapakyas sa pag-inspeksyon, ang pag-adjust dili kinahanglan nga mouswag ang magamit nga kapasidad.
Pagtipig og rekord nga masusi sa laing tawo
- Ilha ang rebisyon sa drowing, grado sa resin, pagsagol sa materyal, target nga gibug-aton ug kahikayan sa lungag.
- Pag-uyon sa mga tseke sa pagdawat ug ang posisyon kung diin maihap ang maayong mga bahin.
- Irekord ang mga oras sa pagsugod ug pagtapos, naka-iskedyul nga mga pag-undang, paghunong sa produksiyon ug ang mga hinungdan niini.
- Irekord ang kinatibuk-ang gihulma nga mga bahin, first-pass nga gidawat nga mga bahin ug mga pagsalikway nga walay pag-ihap sa gi-rework nga mga bahin sa makaduha.
- Itandi ang naobserbahan nga rate, gross mass demand ug downstream nga output sa mga panahon sa pagpares.
- Hupti ang gikasabutan nga mga setting, obserbasyon ug wala masulbad nga mga limitasyon sa trial report.
Ipasabut kung unsa ang mahitabo sa pagsugod ug katapusan sa bintana sa pagsukod. Ang usa ka mubo nga obserbasyon nga gikuha pagkahuman sa pagpainit nagtubag sa usa ka lahi nga pangutana gikan sa usa ka tibuuk nga order nga naglakip sa pagsugod ug pagbag-o sa agup-op. Ang duha mahimong mapuslanon, apan kung ang taho nagpaila kung unsa ang wala iapil.
Gamita angblow molding machine giya sa pagsulay sa pagdawat sa pabrikaaron mapalambo ang mas lapad nga rekord sa inspeksyon. Ang usa ka kalkulasyon sa output nagsuporta sa pagdawat; dili kini mopuli sa inspeksyon sa produkto, mga pagsusi sa kagamitan o ang kasabutan sa pagpalit.
| Natad sa pagrekord | Unsay isulod |
|---|---|
| Produkto ug configuration | Pag-drawing sa rebisyon, materyal, gibug-aton, aktibo nga mga lungag ug mga estasyon |
| utlanan sa pagsukod | Pagsugod/pagtapos sa orasan, giplano nga oras, oras sa pagdagan ug lokasyon sa pag-ihap |
| Pag-ihap | Total nga gihulma, first-pass maayo, gisalikway ug wala mahuman nga mga bahin |
| Mga kahimtang | Girekord nga mga setting, pagpabugnaw ug kahimtang sa hangin, kawani ug mga auxiliary |
| Resulta | Maayo nga mga bahin matag gipahayag nga oras o pagbalhin, mga limitasyon ug gikasabutan nga pag-follow-up |
Hisguti ang usa ka banabana sa kapasidad nga espesipiko sa produkto uban sa Kinggle
Nanginahanglan og banabana sa output nga nahigot sa drowing sa produkto ug gisugyot nga configuration sa makina. Ang sinulat nga sugyot kinahanglan nga ipahayag kung diin ang gidawat nga mga bahin giihap, kung unsa kadugay ang pagsukod ug kung unsang mga kondisyon sa produksiyon ang magamit. Kung wala kana nga mga detalye, ang usa ka botelya matag oras nga numero dili maayo nga sukaranan sa pagtandi sa mga tanyag sa kagamitan.
Ipadala ang imong drowing sa botelya o mga detalye sa sample, grado sa materyal, gikinahanglang maayong output ug eskedyul sa pagbalhinOpisyal nga panid sa kontak sa Kinggle. Kung ang usa ka kantidad usa pa ka banabana, markahi kini aron masulbad kini sa sunod nga pagsusi.
Ningbo Kinggle Machinery Co., Ltd.
Email:sales@kinggle.com
Telepono:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, China. Ang mga detalye sa kontak gisusi batok sa opisyal nga panid sa kontak.
Kanunay nga gipangutana nga mga pangutana
Pila ka botelya ang mahimo sa usa ka blow molding machine matag oras?
Wala’y usa nga numero sa output alang sa matag makina ug botelya. Bahina ang 3,600 sa tibuuk nga agwat sa output sa makina sa mga segundo, dayon i-multiply sa gihulma nga mga bahin matag panghitabo. I-apply ang first-pass nga kalidad nga ani para sa maayo nga output sa panahon sa pagdagan. Alang sa pagplano sa pagbalhin, ilakip usab ang mga natala nga paghunong ug kumpirmahi ang materyal ug kapasidad sa ubos.
Kanunay ba nga doble ang produksiyon sa doble nga istasyon nga makina?
Dili. Duha ka mga estasyon ang wala magtukod sa rate sa produksiyon kung wala ang ilang tinuud nga oras ug pag-configure. Kung ang gisukod nga tibuuk nga agwat sa makina naglakip na sa mga alternating release gikan sa duha ka estasyon, ayaw pag-multiply sa duha pag-usab. Itandi ang timing sa matag estasyon, aktibo nga mga lungag ug panginahanglan sa materyal sa dili pa banabanaon ang hiniusang output.
Ang dry-cycle ba nga output parehas sa nahuman nga produkto nga output?
Dili. Ang field sa katalogo nga gimarkahan ug dry-cycle nga output wala magtukod sa gidawat nga output sa usa ka espesipikong sudlanan. Ang KGB2L page ni Kinggle naglista ug 600 ka PC/HR ubos sa maong label. Ang pag-angkon sa output nga espesipiko sa botelya nanginahanglan sa materyal, tooling, gibug-aton, kondisyon sa pag-operate ug mga pamatasan sa pag-inspeksyon, kauban ang usa ka gitakda nga panahon sa pagsukod.
Giunsa ang gibug-aton sa sudlanan makaapekto sa kapasidad sa produksiyon?
Ang gibug-aton nakaapekto sa materyal nga gikinahanglan sa gihatag nga rate sa produksiyon. Para sa extrusion screening, gamita ang gross processed mass kada molded part, apil ang gigahin nga trim niini, imbes nga nahuman lang ang bottle weight. Bahina ang anaa nga materyal nga throughput sa maong gross mass para sa preliminary ceiling. Kini nga kalkulasyon lamang wala magtukod og usa ka makab-ot nga siklo sa paghulma o gidawat nga output.
Unsa nga impormasyon ang gikinahanglan alang sa tukma nga banabana sa output?
Ihatag ang drawing sa produkto, materyal nga grado, net ug gross nga gibug-aton, lungag ug kahikayan sa estasyon, target nga gidawat nga output ug iskedyul sa pagbalhin. Ilakip ang mga tseke sa pagdawat ug kagamitan sa ubos. Kung adunay mga rekord sa pagsulay, ihatag ang kinatibuk-ang ihap, maayong ihap, tayming ug mga hinungdan sa paghunong. Ipadayon ang gituohan nga mga kantidad nga lahi sa gisukod nga mga resulta aron mailhan sa supplier ang nahabilin nga mga kal-ang sa ebidensya.
Sa dili pa ibutang ang usa ka order, pag-uyon sa gidawat nga output, mga kondisyon sa pagsulay ug ang paagi sa pag-ihap sa pagsulat. Gamita ang resulta nga rekord sa produksiyon isip basihan sa eskedyul sa paghatod.