Ang duha ka ulo, duha ka parison ug duha ka mga lungag sagad nahisakop sa parehas nga konsepto sa produksiyon—apan dili kini mabaylo nga mga termino. Ang husto nga layout magsugod sa botelya, outlet pitch, mold space ug gross melt demand, dili target head count.

Ang pumapalit nga nangayo og “four-cavity bottle blowing machine” mahimong makadawat og upat ka outlet die head, upat ka lungag nga agup-op ug usa o duha ka molde station. Ang laing pumapalit nga nangayo og "double head blow molding machine" mahimong magtumong lamang sa duha ka parison. Gawas kung ang kinutlo naglista sa matag elemento, ang duha ka partido mahimong maghisgot sa parehas nga numero samtang maghanduraw sa lainlaing kagamitan.
Kini nga giya nagbulag sa mga termino, naggamit sa karon nga Kinggle 2L, 5L ug 15L nga mga detalye aron ipakita ang mga limitasyon sa dimensyon sa luyo sa pagpili sa ulo, ug naghatag usa ka pamaagi sa pagbalanse sa masa alang sa pagtandi sa usa, duha, tulo ug upat nga mga konsepto nga wala mag-imbento sa output sa produksiyon.
Una, hinganli ang upat ka lainlaing ihap
Ang pulongulogigamit nga luag sa merkado. Ang usa ka extrusion blow molding die head nag-apod-apod sa matunaw ug nagporma sa tubular parison. Ang usa ka multi-parison die head adunay daghang mga outlet. Ang agup-op unya mosirado sa palibot sa mga parison, ug ang matag agup-op nga lungag nahimong usa ka bahin. Ang usa ka istasyon mao ang kompleto nga posisyon sa hulmahan-ug-clamp nga nakadawat niini. Ang usa ka layer usa ka materyal nga layer nga gihimo sa extrusion ug die-head system.
| Ihap | Pisikal nga kahulogan | Pananglitan nga pangutana sa pumapalit | Ayaw pag assume |
|---|---|---|---|
| Die-head outlets | Mga pag-abli diin ang mga parison mitungha sa usa ka kalihokan sa paghulma | Ang proposal ba single, double, triple o upat ka ulo? | Nga ang ihap sa outlet naggarantiya sa parehas nga gidaghanon sa gidawat nga mga botelya |
| Mga Parison | Tubular nga matunaw ang mga gitas-on nga nakuha sa agup-op | Sa unsang paagi mabalanse ang gibug-aton ug timing tali sa mga parison? | Nga ang parehas nga gilay-on nga mga outlet kanunay nga naghatag parehas nga mga parison |
| Mga lungag sa agup-op | Mga porma sa bahin nga naporma sa usa ka hulmahan duol | Ang agup-op ba makahimo og usa, duha o upat ka bahin matag panghitabo? | Ang ihap sa lungag naghulagway sa gidaghanon sa mga istasyon sa agup-op |
| Mga estasyon | Kompleto ang mga posisyon sa hulmahan-ug-clamp nga gigamit sa makina | Ang makina ba usa ka istasyon o doble nga istasyon? | Nga ang ikaduhang estasyon maoy ikaduhang die ulo |
| Mga lut-od | Materyal nga mga lut-od tabok sa istruktura sa dingding | Ang bahin ba monolayer o multilayer? | Kana nga "double layer" nagpasabut nga doble nga ulo o doble nga lungag |
Ang mga literatura sa independente nga kagamitan naghimo sa parehas nga kalainan. AngR&B padayon nga extrusion shuttle data sheetnaglista sa usa o duha ka estasyon nga clamp configurations nga gilain gikan sa die-head configurations nga adunay daghang outlets. Kana nga panagbulag mapuslanon sa bisan unsang RFQ: ipiho ang mga estasyon, mga die outlet, mga lungag sa agup-op ug mga lut-od sa lainlaing mga linya.
Unsa ang mga pagbag-o samtang ang usa ka ulo sa ulo nakakuha mga outlet?
Ang usa ka multi-head, multi-die o multi-parison blow molding machine nagmugna og daghang mga parison nga managsama. Kung ang agup-op ug proseso gidisenyo aron makuha ang matag parison ug maporma ang usa ka botelya, ang mga bahin sa matag kalihokan sa paghulma mahimong modaghan. Ang ganansya kay conditional. Ang matag outlet nagkinahanglan og luna, pagtunaw sa agos, pagkontrol sa temperatura ug usa ka katugbang nga posisyon sa lungag.
Kini nga diagram kay konsepto, dili Kinggle tooling drawing. Ang tinuod nga mga diametro sa outlet, pitch, flow channel ug layout sa lungag nagdepende sa botelya ug makina. Busa ang "duha ka ulo," "tulo ka ulo" ug "upat ka ulo" mao ang pagsugod sa mga paghulagway imbes nga kompleto nga mga detalye.
Daghang mga ulo ang nagbahin sa magamit nga gilapdon sa paghulma
Ang usa ka dako nga parison mahimong mogamit sa labi pa nga magamit nga gilapdon sa agup-op sa makina. Kung daghang mga outlet ang nag-ambit sa kana nga wanang, ang gilapdon sa botelya, lungag sa lungag, posisyon sa liog, bulsa sa flash ug mga koneksyon sa pagpabugnaw kinahanglan nga magkatakdo. Ang agup-op nagkinahanglan usab og igong puthaw tali sa mga lungag ug igo nga lawak alang sa pag-trim ug pagtangtang sa bahin.
Dugang nga mga ulo nagdugang sa kinatibuk-ang pagtunaw nga gikinahanglan matag panghitabo
Kung ang usa ka gross parison motimbang og 0.10 kg, upat ka katumbas nga parison nanginahanglan og 0.40 kg matag molding event sa dili pa ikonsiderar ang bisan unsang kalainan sa ilang aktuwal nga gibug-aton. Ang pananglitan nagpatin-aw sa aritmetika lamang; dili kini usa ka detalye sa botelya sa Kinggle. Ang pagpamubo sa agwat tali sa mga panghitabo nagdugang matag oras nga panginahanglan sa pagtunaw.
Daghang mga ulo ang naghimo og daghang mga posisyon aron makontrol
Upat ka makita nga mga botelya pagkahuman sa pag-abli sa agup-op wala magpamatuod sa upat nga katumbas nga mga proseso. Ang usa ka outlet mahimong modagan nga mas init, ang usa ka parison mahimong magkalainlain, ang usa ka lungag mahimong mas hinay nga mobugnaw, o ang usa ka posisyon sa pagpamutol mahimong magbilin ug dugang nga flash. Busa ang multi-cavity nga output kinahanglang maihap ug masusi pinaagi sa posisyon—dili lamang isip hiniusang total.
Orihinal nga pagtandi: gipatik ang Kinggle nga mga limitasyon sa ulo pinaagi sa plataporma sa makina
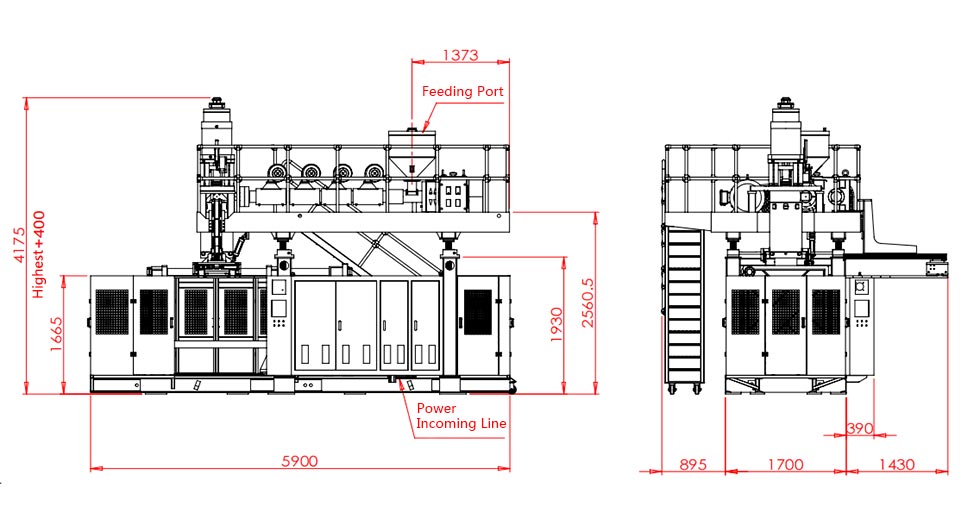
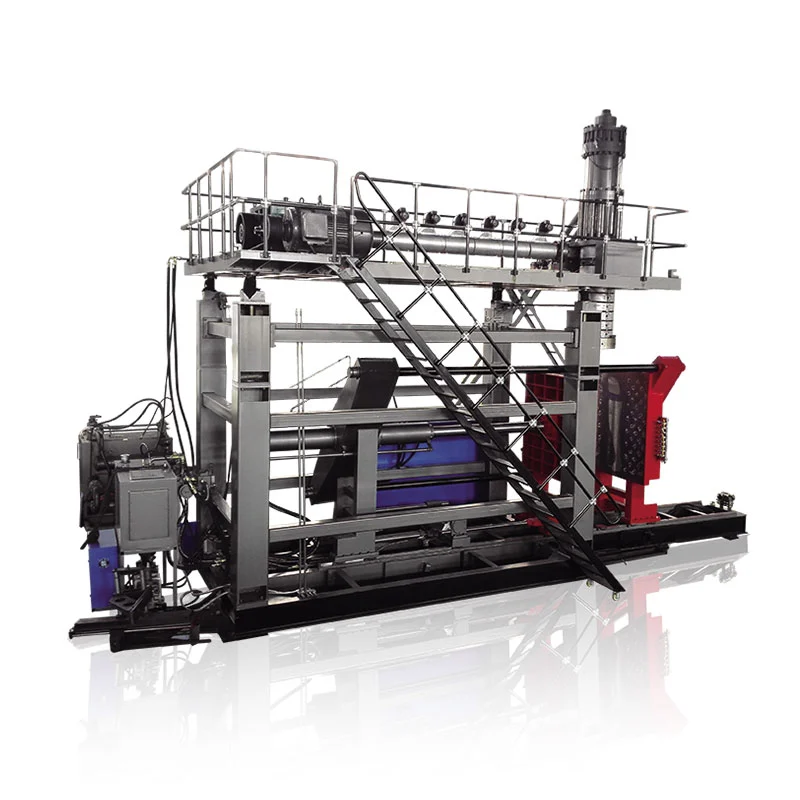
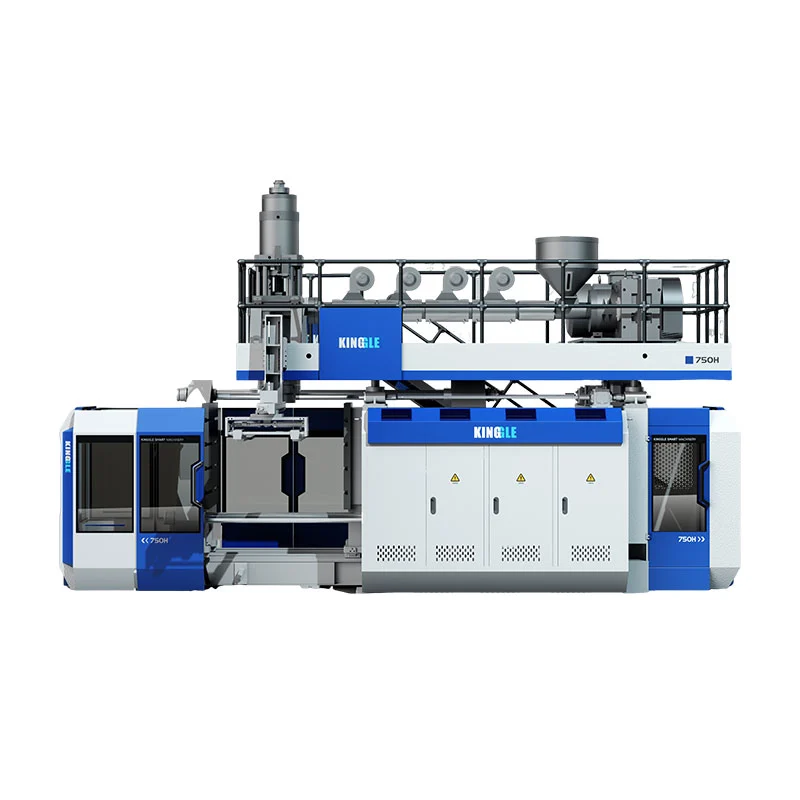
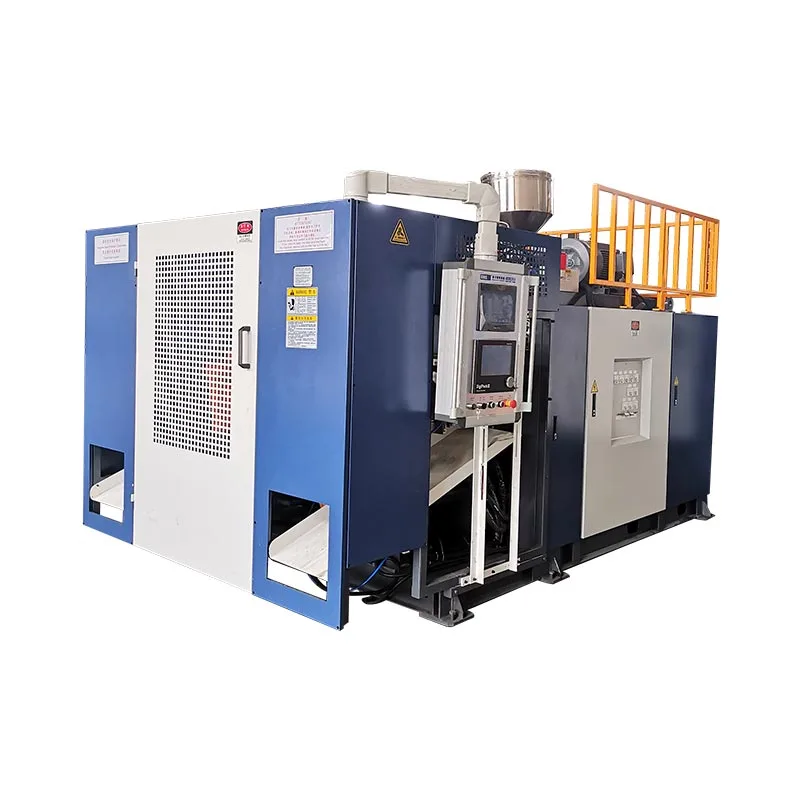
Ang kasamtangang padayon nga extrusion blow molding nga mga pahina sa Kinggle naghulagway sa opsyonal nga duha-, tulo- ug upat-ka-upat nga ulo nga mga configuration sa daghang mga modelo. Ang mga talaan sa espesipikasyon nagmantala sa eksaktong mga dimensyon alang sa single-ug double-head nga mga pakisayran. Wala nila gipatik ang triple- o upat ka ulo nga pitch para sa kini nga mga panid, mao nga kana nga mga layout nanginahanglan engineering sa proyekto kaysa extrapolation.
| Kinggle nga modelo | estasyon | Max nga kapasidad sa produkto | Max nga gidak-on sa agup-op (W × H) | HDPE nga kapasidad sa pagtunaw | Single-head max die-pin diametro | Gipatik nga double-head center distance | Doble-ulo nga max nga die-pin nga diametro |
|---|---|---|---|---|---|---|---|
| KGB2L | Single | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Doble | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Single | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Doble | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Single | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Doble | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
Ang 2L nga mga panid sa Kinggle naghulagway usab sa mga aplikasyon gikan sa 50 ml ngadto sa 2 L. Kana nga range nagpaila sa pamilya sa produkto; wala kini magpasabot nga ang matag sudlanan sa range mohaum sa matag ihap sa ulo. Ang usa ka lapad nga 2L nga botelya mahimong magkinahanglan usa ka outlet samtang daghang mga pig-ot nga botelya mahimo’g mohaum sa usa ka konsepto nga daghang lungag. Ang pinakataas nga gidaghanon lamang dili makahukom sa layout.


Unsa ang gipadayag sa datos sa Kinggle bahin sa pagpili sa ulo
1. Ang ihap sa estasyon ug geometry sa ulo kay independente nga mga pagpili
Sulod sa 2L nga pares, ang single- ug double-station nga mga modelo nagpatik sa samang 90 mm single-head limit, 130 mm double-head center distance ug 60 mm double-head die-pin limit. Ang 5L ug 15L nga mga pares nagsunod sa parehas nga sumbanan sulod sa ilang tagsa-tagsa nga mga plataporma. Ang ikaduha nga estasyon nagbag-o kung giunsa pagpuli ang mga agup-op; dili kini awtomatik nga mag-usab sa gidaghanon sa outlet o pitch sa outlet.
2. Ang usa ka double-head layout adunay gamay nga diametro nga anaa matag outlet
Ang matag plataporma nagpatik ug mas gamay nga maximum die-pin diameter para sa double-head reference kay sa single-head reference: 60 versus 90 mm sa 2L, 80 versus 150 mm sa 5L, ug 150 versus 220 mm sa 15L. Dili kini matagna ang nahuman nga diyametro sa botelya, apan kini nagpakita kung ngano nga ang "pagdugang usa ka ulo" dili lamang usa ka setting sa output. Ang mamatay, parison ug geometry sa botelya magkauban.
3. Ang mas dagkong mga plataporma nagpatik sa mas lapad nga agup-op ug outlet-spacing nga mga pakisayran
Ang pinakataas nga reference sa agup-op motubo gikan sa 360 × 380 mm sa 2L nga pares ngadto sa 410 × 450 mm sa 5L nga pares ug hangtod sa 580 mm ang gilapdon sa 15L nga pares. Ang gipatik nga double-head center distance motubo gikan sa 130 mm ngadto sa 150–180 mm ug unya 240–280 mm. Kini nga mga numero nagkonektar sa pagpili sa plataporma sa gilay-on sa botelya, dili lamang sa mga nominal nga litro.
4. Ang gipares nga double-station nga mga modelo nagpatik ug dugang nga kapasidad sa pagtunaw
Ang double-station nga mga pananglitan nagpatik sa mas taas nga HDPE nga kapasidad sa pagtunaw kay sa ilang single-station partners: 55 versus 30 kg/h sa 2L, 80 versus 55 kg/h sa 5L, ug 120 versus 100 kg/h sa 15L. Ang mga kalainan walay usa ka ratio ug wala magpamatuod sa usa ka output multiplier. Gipakita nila kung ngano nga ang extrusion system nahisakop sa parehas nga kalkulasyon sa mga istasyon ug mga ulo.
5. Tulo-ug upat ka ulo nga pag-angkon nanginahanglan usa ka drowing nga espesipiko sa produkto
Gitugotan sa mga deskripsyon sa produkto ang flexible 2/3/4 multi-die-head configurations, apan ang ilang mga lamesa wala mag-ingon nga usa ka unibersal nga triple- o upat ka ulo nga distansya sa sentro. Ang pag-imbento sa mga dimensyon gikan sa double-head row dili ibaliwala ang gilapdon sa botelya, hulmahan nga asero, pitch, lokasyon sa liog ug pag-access sa serbisyo. Ang husto nga sunod nga dokumento mao ang usa ka gisugyot nga head-and-mold layout base sa drowing sa bahin sa pumapalit.
Pilia ang ihap sa ulo gikan sa botelya—dili gikan sa gusto nga multiplier
Ang usa ka kinutlo sa pabrika mahimong mas kasaligan kung ang pumapalit naghatag sa supplier sa usa ka kompleto nga kahulugan sa produkto. Pagsugod sa pinakalapad ug pinakabug-at nga SKU nga gituyo alang sa gisugyot nga pamilya sa tooling. Unya susiha kung ang gagmay nga mga produkto makapaambit sa parehas nga makina nga dili mapugos ang usa ka dili praktikal nga pagkompromiso.
Ang gilapdon sa botelya ug gilay-on sa sentro
Ang gilay-on sa sentro gisukod tali sa kasikbit nga mga linya sa outlet. Kini kinahanglan nga mohaum pag-ayo sa han-ay sa lungag alang sa matag parison nga makasulod sa husto nga posisyon sa agup-op. Ang gilapdon sa lawas sa botelya usa ra ka bahin sa kinahanglanon. Ang paghuman sa liog, gunitanan, flash pocket, pinch-off nga lugar ug agup-op nga bungbong taliwala sa mga lungag nag-ut-ot usab og luna.
Bahin nga gibug-aton ug gross parison mass
Ang natapos nga gibug-aton sa botelya dili ang masa nga kinahanglan ihatag sa extruder alang sa matag panghitabo. Ang gross parison naglakip sa materyal nga nakuha para sa botelya plus ibabaw ug ubos nga flash ug bisan unsa nga uban pang trimmed nga materyal. I-multiply ang gross mass sa usa ka posisyon sa tanang aktibong posisyon, unya itandi ang total sa extrusion system sa giplano nga event rate.
Pagpabugnaw ug pagtangtang
Ang daghang mga lungag makahimo og dugang nga kainit nga makuha sa matag agup-op nga duol. Ang dili patas nga agianan sa tubig makahimo sa usa ka lungag nga hinay nga posisyon. Pagkahuman sa pag-abli sa agup-op, ang selyula kinahanglan nga magbulag, putlon, sulayan ug ipahayag ang matag bahin nga wala’y pagbangga o sobra nga pagtipon. Ang usa ka molding machine makakompleto sa iyang paglihok samtang ang downstream equipment mao na ang production bottleneck.
estratehiya sa SKU
Ang usa ka taas nga lungag nga agup-op mahimong mohaum sa usa ka lig-on, pig-ot nga pamilya sa botelya. Mahimong dili kaayo madanihon kung mubu ang mga order, kanunay nga magbag-o ang mga disenyo o ang daghang bahin sa mga SKU dili makagamit sa parehas nga tono. Itandi ang tinuig nga panginahanglan sa maayong bahin ug oras sa pagbag-o pinaagi sa SKU. Ayaw pagsukod sa matag agup-op sa usa ka seasonal peak gawas kon ang ubang pabrika makagamit niana nga kapasidad.
Kalkulahin ang realistiko nga output sa mga panghitabo, mga bahin ug balanse sa masa
Catalog dry cycle ug head count dili igo sa pagtagna sa mga mabaligya nga botelya. Gamita ang duha ka konektado nga kalkulasyon: usa para sa gidawat nga mga piyesa ug usa para sa gross melt demand.
Maayo nga mga bahin matag oras = lig-on nga paghulma nga mga panghitabo matag oras × mga bahin nga naporma matag panghitabo × gidawat nga tipik
Gross melt demand (kg/h) = stable molding nga mga panghitabo kada oras × total gross parison mass kada panghitabo (kg)
Ang gidawat nga tipik kinahanglan maggikan sa kalidad nga kahulugan sa pumapalit ug usa ka gikasabutan nga pagsulay o matinud-anon nga pagplano nga pangagpas. Ang kinatibuk-ang gross parison mass mao ang sumada sa tanang parison nga gigamit sa usa ka panghitabo. Kung ang upat ka mga outlet dili maghatag parehas nga masa, irekord ang upat ka mga posisyon nga gilain sa dili pa kini idugang.
Usa ka transparent nga hypothetical nga pananglitan
Ibutang ta nga ang gisugyot nga layout sa upat ka outlet moporma ug upat ka botelya matag panghitabo. Atol sa usa ka lig-on nga pagsulay-dili usa ka uga nga siklo-ang selula makakompleto sa 300 ka mga panghitabo sa paghulma kada oras. Kung ang giuyonan nga gidawat nga tipik mao ang 0.97, ang kalkulado nga maayong output mao ang 300 × 4 × 0.97 = 1,164 nga botelya matag oras. Kung ang kinatibuk-ang gross parison mass kada panghitabo 0.44 kg, ang gross melt demand kay 300 × 0.44 = 132 kg/h.
Kana nga mga numero usa ka panig-ingnan sa pagtudlo lamang ug dili resulta sa modelo nga Kinggle. Gipakita nila kung ngano nga ang usa ka upat ka ulo nga makina dili awtomatik nga angay: ang gisugyot nga extruder nanginahanglan gipamatud-an nga kapasidad alang sa materyal ug mga kondisyon, samtang ang pagpabugnaw ug ang tanan nga mga lakang sa ubos kinahanglan nga mapadayon ang rate sa panghitabo ug kalidad. Ilisan ang gisukod nga datos sa proyekto sa dili pa mohimo og desisyon sa pagpalit.
Kang Kingglepadayon nga blow molding machine nga giyanagpatin-aw kung giunsa ang pag-ihap sa istasyon, mga lungag sa ulo sa ulo ug oras sa pag-ikot. Alang sa pagplano sa planta, susiha usab ang mga kondisyon sa elektrisidad, compressed-air ug makapabugnaw sagiya sa gamit sa blow molding machine.
Pag-commissioning sa pabrika: kuwalipikado ang matag outlet ug lungag isip posisyon
Ang usa ka hiniusa nga kasagaran makatago sa usa ka huyang nga posisyon. Kung ang tulo ka botelya moagi sa usa ka timbang nga tseke ug ang usa gaan, ang kasagaran niini mahimong madawat bisan kung ang usa ka lungag dili lig-on. Atol sa pagdawat ug pagsugod sa pabrika, markahi ang matag die outlet ug posisyon sa lungag ug ipreserbar kana nga identidad pinaagi sa pagputol ug pag-inspeksyon.
Pagtukod og baseline sa position-by-position
- Ilha ang makina, die head, agup-op, resin lot, resipe ug mga kondisyon sa gamit.
- Kolektaha ang mga bahin sa pagkasunodsunod gikan sa matag outlet / lungag nga posisyon.
- Irekord ang gross parison mass kung diin ang gikasabutan nga luwas nga pamaagi sa pagsulay nagtugot niini.
- Sukda ang natapos nga gibug-aton ug ang parehas nga kritikal nga mga lokasyon sa dingding alang sa matag posisyon.
- Susiha ang pinch-off, paghuman sa liog, flash, mga dimensyon, hitsura ug leak performance.
- Pagrekord sa agwat sa panghitabo, pagsalikway, mga alarma, manual nga interbensyon ug paghunong sa ubos.
- Balika human mapasig-uli ang lig-on nga mga kondisyon human sa bisan unsang giaprobahan nga pag-adjust.
Usba ang usa ka kontrolado nga hinungdan matag higayon
Kung magkalainlain ang usa ka parison, pagdesisyon una kung ang pattern nagsunod sa die outlet, lungag, cooling circuit o posisyon sa ubos. Ang usa ka koordinado nga rekord mas mapuslanon kaysa pag-adjust sa daghang mga kantidad sa HMI sa usa ka higayon. Kang KinggleMga setting sa HMI ug giya sa alarmanagrekomendar sa pagrekord sa ebidensya sa dili pa mag-ilis sa usa ka resipe.
Susihon ang pag-apod-apod sa dingding, dili lamang ang kinatibuk-ang gibug-aton
Ang duha ka botelya mahimong parehas nga timbang ug lainlain ang pag-apod-apod sa materyal. Itandi ang gipiho nga abaga, lawas, gunitanan, base ug pinch-off nga mga lokasyon kung adunay kalabotan sa bahin. Kung ang proyekto naggamit sa programmed wall control, angparison programming giyanaghatag ug structured nga pamaagi para sa pagkonektar sa mga punto sa programa ngadto sa gisukod nga mga rehiyon.
Himua ang gidawat nga pagsulay nga usa ka pakisayran sa pagpadayon
Hupti ang gi-aprubahan nga datos sa posisyon, kondisyon sa temperatura, estado sa paglimpyo, kondisyon sa tubig ug identidad sa tooling. Kung ang usa ka posisyon sa ulahi maanod, ang pagmentinar mahimong itandi kini sa orihinal nga baseline. Angchecklist sa preventive maintenancemahimo nga magdala sa mga obserbasyon sa naandan nga pag-inspeksyon.
Komon nga mga kombinasyon—ug unsa ang gibilin sa matag deskripsyon nga bukas
| Mubo nga paghulagway | Unsa tingali ang gipasabot niini | Unsa ang kinahanglan pa nga kumpirmahon sa RFQ |
|---|---|---|
| Doble nga ulo, duha ka lungag nga makina | Duha ka parison ang nagpakaon sa duha ka mga lungag sa agup-op matag kalihokan sa paghulma | Ihap sa estasyon, pitch sa outlet, gidak-on sa agup-op, gibug-aton sa bahin, kapasidad sa extrusion ug sakup sa ubos |
| Upat ka ulo nga botelya nga naghuyop nga makina | Upat ka die outlets nagporma upat ka parison nga managsama | Kung ang agup-op adunay upat ka katugbang nga mga lungag, ang eksaktong pitch ug kung ang tanan nga mga SKU mohaum |
| Doble nga istasyon, doble nga ulo nga makina | Duha ka estasyon sa agup-op nga nagpulipuli sa palibot sa usa ka sistema nga mamatay sa duha ka outlet | Gidaghanon sa mga set sa agup-op, pagkasunod-sunod sa panghitabo, pagtunaw sa panginahanglan, pamaagi sa pagtangtang ug garantiya nga mga kondisyon sa pagsulay |
| Upat ka lungag nga blow molding machine | Ang usa ka agup-op nga duol mahimong upat ka bahin | Die outlet arrangement, station count, cavity balance, cooling ug gidawat nga output |
| Doble-layer, doble-ulo nga makina | Ang usa ka multilayer nga sistema mahimong magpakaon sa duha ka mga outlet | Extruder count, materyal nga istruktura, layer ratios, scrap ruta, outlets, mga lungag ug mga estasyon |
Ang "plastic bottle making machine," "HDPE bottle blowing machine," "extrusion bottle machine," "multi-die head blow molder" ug "multi-parison extrusion blow molding machine" mahimong makita tanan sa pagpangita alang sa mga may kalabutan nga kagamitan. Ang usa ka teknikal nga kompleto nga detalye kinahanglan magpabilin nga masabtan bisan kung ang mga ngalan sa pamaligya mausab.
RFQ checklist alang sa usa ka multi-head blow molding project
Ipadala ang parehas nga produkto ug mga input sa pabrika sa matag supplier. Hangyoa ang matag kinutlo sa pagtubag sa parehas nga han-ay, nga adunay mga pakisayran sa katalogo nga gilain gikan sa mga garantiya sa proyekto.
| RFQ nga grupo | Impormasyon nga ihatag | Gikinahanglan nga tubag sa supplier |
|---|---|---|
| produkto | 2D/3D nga drowing o mga sample, kapasidad, pinakataas nga dimensyon, liog, gunitanan, linya sa pagbulag ug trim geometry | Nahiuyon nga plataporma sa makina, oryentasyon, layout sa lungag ug bisan unsang mga problema sa disenyo |
| Materyal | Eksakto nga grado sa resin, kolor/mga additives, regrind o PCR nga plano ug datos sa supplier | Gisugyot nga screw/extrusion scope, pagproseso sa mga pangagpas ug pagsulay nga materyal nga kinahanglanon |
| Masa ug kalidad | Natapos nga gibug-aton, gibanabana nga gross parison / flash, kritikal nga mga dingding, mga sukat ug mga pagsulay sa pag-andar | Pamaagi sa pagsulay, sampling pinaagi sa posisyon ug kahulugan sa pagdawat |
| Output | Gikinahanglan maayo nga mga bahin kada oras, pagbalhin/tuig nga gidaghanon, SKU mix ug changeover frequency | Ang mga panghitabo matag oras, mga bahin matag panghitabo, gidawat nga gidawat nga tipik ug kalkulasyon sa gross melt |
| Tooling | Anaa nga mga agup-op o gipalabi nga konsepto sa lungag | Pag-ihap sa outlet, distansya sa sentro, hanay sa die-pin, gidak-on sa agup-op, lungag sa lungag, mga set sa agup-op ug disenyo sa pagpabugnaw |
| Makina | Gipalabi ang lebel sa automation ug mga pagpugong sa pabrika | Ihap sa estasyon, clamp, extruder, kontrol, take-out ug gilakip nga mga kapilian |
| Pabrika | Power standard, air/water condition, ambient limits, floor, height ug lifting route | Project utility sheet, general arrangement, foundation/loading ug service-clearance nga mga kinahanglanon |
| Sa ubos | Trimming, leak testing, conveying, labeling, packing ug scrap-handling plan | Kapasidad ug utlanan sa interface alang sa matag gilakip ug yugto nga gihatag sa pumapalit |
Ayaw pagdawat sa usa ka linya sa output nga wala ang mga kondisyon sa pagsulay
Ang usa ka mapuslanon nga dokumento sa pagdawat nagngalan sa drowing sa botelya, grado sa materyal, nahuman ug gross nga gibug-aton, aktibo nga mga outlet ug mga lungag, mga kondisyon sa pagpabugnaw sa agup-op, stable run window, kalidad nga mga pagsulay, plano sa sampling ug naglakip sa downstream nga kagamitan. Kini nagrekord sa gidawat nga mga bahin pinaagi sa posisyon. Kung wala kana nga mga kondisyon, ang "pcs / h" mahimong maghulagway sa paglihok sa makina, naporma nga mga bahin sa wala pa ang pagsusi o maayong pagkaputos nga mga botelya - tulo ka lainlaing mga resulta.
Pangutan-a ang layout sa dili pa i-freeze ang purchase order
Ang kataposang drowing kinahanglang magpakita sa mga die-outlet centerlines batok sa agup-op nga mga lungag, agup-op ug platen nga mga utlanan, blow pins, trimming o deflashing method, take-out path ug service clearances. Para sa triple- o upat ka ulo nga Kinggle nga hangyo, kini nga drowing mao ang dapit diin ang pitch nga espesipiko sa proyekto gikumpirma; kini dili kinahanglan nga isulti gikan sa gipatik nga double-head nga lamesa.
Kanunay nga gipangutana nga mga pangutana
Unsa ang usa ka multi-head blow molding machine?
Ang usa ka multi-head blow molding machine naggamit sa usa ka die-head arrangement nga adunay daghang mga outlets aron maporma ang daghang mga parison sa usa ka molding event. Ang ihap sa outlet, gilay-on sa sentro ug gidak-on sa die kinahanglang mohaum sa layout sa botelya ug mold-cavity.
Ang double-head nga makina ba parehas sa duha ka lungag nga makina?
Dili. Dobleng ulo naghulagway sa duha ka die outlet o parison; duha ka lungag naghulagway sa duha ka bahin nga porma sa agup-op. Kasagaran kini gidisenyo isip usa ka gipares nga duha ka bahin nga layout, apan ang kinutlo kinahanglan nga magtino sa duha nga gilain.
Ang four-head blow molding machine ba makahimo ug upat ka pilo nga mas daghang botelya?
Dili awtomatiko. Makahimo kini og daghang mga bahin sa matag kalihokan sa paghulma, apan ang aktuwal nga maayo nga output nagdepende sa stable nga rate sa panghitabo, kinatibuk-ang gross melt demand, outlet ug balanse sa lungag, pagpabugnaw, pagpamutol, pagsulay ug gidawat nga kalidad.
Giunsa pagpili ang distansya sa sentro sa die-head?
Gipili ang distansya sa sentro gikan sa gisugyot nga pitch sa lungag ug layout sa produkto. Ang gilapdon sa botelya, posisyon sa liog, mga flash pocket, agup-op nga asero, pagpabugnaw, paghuyop sa mga pin, pagpamutol ug pagtangtang nga luna ang tanan makaapekto sa katapusang dimensyon.
Makabalhin ba ang usa ka makina tali sa produksiyon sa usa ug daghang ulo?
Ang usa ka lahi nga die-head o kahikayan sa tool mahimong posible sa usa ka angay nga engineered nga plataporma, apan dili kini angay nga hunahunaon. Kumpirma ang mekanikal nga pagkahaom, pagsakup sa extrusion, mga kontrol, pagbag-o sa trabaho, pagkaangay sa agup-op ug mga kinahanglanon sa komisyon sa supplier.
Unsa ang naglimite sa gidaghanon sa mga lungag sa extrusion blow molding?
Ang mga limitasyon naglakip sa mga dimensyon sa produkto, anaa nga agup-op ug platen nga luna, outlet pitch, die ug parison geometry, clamp requirements, extrusion capacity, cooling balance, part removal ug downstream capacity.
Unsa nga datos ang akong ipadala alang sa usa ka multi-cavity machine quotation?
Ipadala ang bahin nga drowing o mga sample, materyal nga grado, nahuman ug gross nga gibug-aton sa parison, kritikal nga mga dingding ug mga pagsulay, gikinahanglan nga maayo nga output, plano sa SKU, mga kagamitan sa pabrika, mga limitasyon sa layout ug mga kinahanglanon sa ubos.