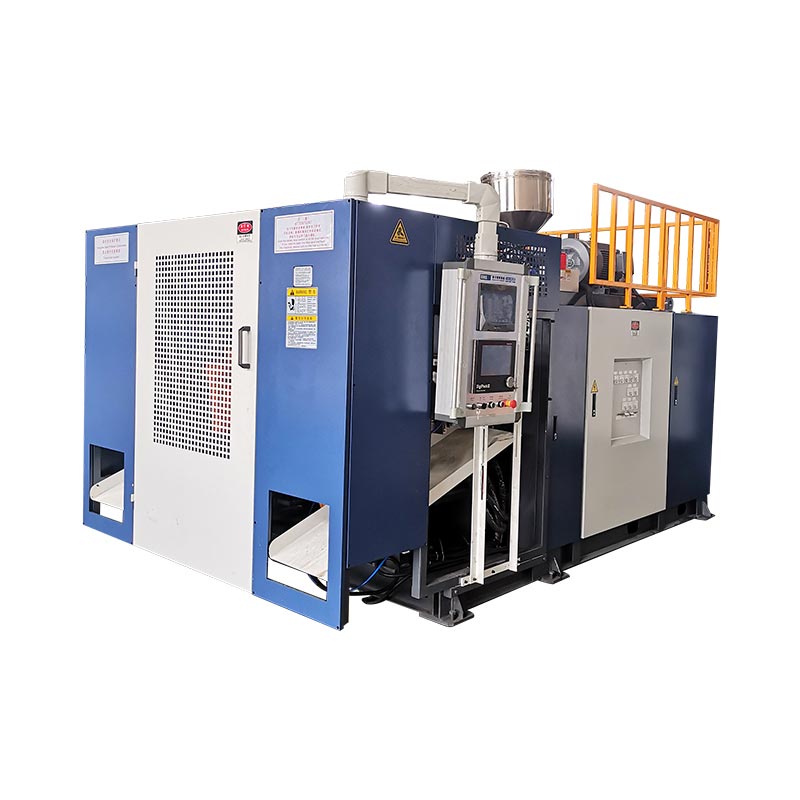
Ang ikaduhang estasyon nagbag-o kung giunsa paggamit sa makina ang extrusion, pagpabugnaw ug oras sa pagdumala sa agup-op. Dili kini awtomatik nga doblehon ang mabaligya nga output, ubos nga enerhiya matag botelya o makahimo og mas dako nga produkto. Tulo ka gipares nga Kinggle machine nga mga gidak-on nagpakita kung diin makita ang tinuod nga mga kalainan.

Ang tinuodsingle vs double station blow molding machineBusa ang pagtandi usa ka kompleto nga pagtuon sa selula, dili usa ka ihap sa karwahe. Ang desisyon kinahanglan nga magkonektar sa botelya, iskedyul sa produksiyon, gross melt demand, two-station sequence ug gidawat nga bahin nga kinahanglanon.
Unsa ang mga pagbag-o tali sa usa ka estasyon ug duha?
Sa usa ka single-station nga padayon nga extrusion blow molding machine, ang usa ka mold-and-clamp nga posisyon mokuha sa parison, magporma sa bahin, mobugnaw niini ug mopagawas niini. Ang sunod nga kalihokan sa paghulma kinahanglang mohaum sa pagkasunod-sunod sa usa ka estasyon.
Ang double-station—o twin-station—extrusion blow molding machine nag-ilis sa duha ka posisyon sa agup-op palibot sa usa ka shared extrusion system. Ang usa ka estasyon mahimong sa usa ka paghuyop, pagpabugnaw o bahin-pagtangtang nga lakang samtang ang usa nangandam sa pagkuha sa sunod nga parison. Mao kini ang hinungdan nga ang double-station nga kagamitan gihulagway usab nga double-sided o shuttle blow molding machine sa pipila ka mga merkado.
Kini nga gipasimple nga pagkasunod-sunod nagpatin-aw sa oportunidad, dili ang katapusang rate sa produksiyon. Ang pagbiyahe sa estasyon, pagporma sa parison, pagduol sa agup-op, paghuyop, tambutso, pagpabugnaw, pagbuga, pagpamutol ug pagbalhin sa ubos kinahanglan pa nga magkatakdo. Ang independyenteng literatura sa shuttle-machine naglista usab sa usa ug doble nga panig nga mga pag-configure nga gilain gikan sa usa ug daghang-parison nga mga ulo sa die, nga nagpalig-on nga kini lainlain nga mga kapilian sa kagamitan.
Ayaw paglibog ang ihap sa istasyon, ihap sa ulo, ihap sa lungag ug ihap sa layer
Daghang mga sayop sa kinutlo nagsugod tungod kay ang "doble" gigamit nga wala isulti kung unsa ang doble. Ang double-station machine dili kinahanglan nga double-head machine, two-cavity mold o two-layer line.
| Termino | Kung unsa ang hinungdan niini | Unsa ang gibag-o niini | Pangutana para sa supplier |
|---|---|---|---|
| Single o doble nga estasyon | Mould-and-clamp nga mga posisyon nga nagtrabaho sa han-ay | Pagkasunod-sunod sa makina, kinahanglanon nga gitakda sa agup-op, potensyal sa output, tunob ug pagdumala | Pila ka kompleto nga mga istasyon sa agup-op ang nagpuli sa kini nga makina? |
| Single o multi-head mamatay | Ang mga Parison gipalagpot sa usa ka kalihokan sa paghulma | Pila ka agup-op nga mga lungag ang mahimong ipakaon sa makausa ug ang gikinahanglan nga outlet pitch | Pila ka mga outlet ang nalakip, ug unsa ang ilang gilay-on sa sentro? |
| Single o multi-cavity nga agup-op | Mga bahin nga naporma sa usa ka hulmahan duol | Mga bahin sa matag kalihokan sa paghulma, gidak-on sa agup-op, balanse sa pagpabugnaw ug pag-trimming | Pila ka mabaligya nga mga piyesa ang kinahanglan nga ipatungha sa usa ka panghitabo sa agup-op? |
| Single o multilayer | Materyal nga mga sapaw sa bahin nga dingding | Mga extruder, arkitektura sa die-head, pagdumala sa materyal ug pagkontrol sa proseso | Unsang mga materyales ug istruktura sa layer ang gilakip sa kinutlo? |
AngR&B padayon nga extrusion shuttle data sheet, pananglitan, naglista sa single- ug multi-parison die head nga gilain gikan sa usa o duha ka station clamp configurations. Multi-parison tooling mao ang usa ka output lever; ang ikaduha nga istasyon sa agup-op mao ang lain. Ang usa ka sugyot mahimong mogamit sa bisan hain nga lever o maghiusa sa duha, busa ang kinutlo kinahanglan nga mailhan ang matag usa nga gilain.
Ang terminolohiya usab nagbag-o sa rehiyon. Ang mga pumapalit mahimong mangita alang sa usa kadouble station blow molding machine, twin station blow molding machine, duha ka estasyon nga botelya sa paghuyop sa makinaodouble-sided nga shuttle blow molder. Kumpirma ang pisikal nga han-ay kay sa pagpili sa ngalan lamang.
Orihinal nga pagtandi: tulo ka gipares nga Kinggle nga gidak-on sa makina
Ang mosunod nga pagtuki naggamit sa mga detalye nga gipatik sa unom ka kasamtangang pahina sa produkto sa Kinggle. Ang matag pares adunay parehas nga nominal nga maximum nga kapasidad sa sudlanan, nga naghimo sa kalainan sa istasyon nga dali makita. Ang mga numero mao ang mga pakisayran sa katalogo, dili usa ka garantiya sa produksiyon alang sa matag botelya, resin, ulo sa ulo o kapilian nga pakete.
| Kapasidad ug modelo | Mga estasyon | Gipatik nga label sa output | HDPE nga kapasidad sa pagtunaw | Mga sukat sa makina (L × W × H) | Yano nga L×W nga sobre* | Timbang | Clamping force |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Single | 600 pcs/h uga nga siklo | 30 kg/h | 3.1 × 1.7 × 2.5 m | 5.3 m² | 2.5 t | 40 kN |
| 2LKGB2D | Doble | 600 × 2 pcs/h uga nga siklo | 55 kg/h | 3.1 × 2.2 × 2.5 m | 6.8m² | 4.5 t | 40 kN |
| 5LKGB5L | Single | 500 pcs/h uga nga siklo | 55 kg/h | 3.1 × 2.2 × 2.5 m | 6.8m² | 3.0 t | 65 kN |
| 5LKGB5D | Doble | 500 × 2 pcs/h uga nga siklo | 80 kg/h | 3.2 × 2.2 × 2.5 m | 7.0m² | 5.2 t | 65 kN |
| 15LKGB15L | Single | 450 pcs/h uga nga siklo | 100 kg/h | 4.5 × 2.2 × 2.8 m | 9.9 m² | 7.5 t | 165 kN |
| 15LKGB15D | Doble | 450 × 2 pcs/h uga nga siklo | 120 kg/h | 4.8 × 2.9 × 2.8 m | 13.9 m² | 12.5 t | 165 kN |

Unsa ang gipadayag sa gipares nga datos
1. Ang ihap sa estasyon wala maghubit sa kinatas-ang gidak-on sa bahin
Sulod sa matag pares sa Kinggle, ang nominal nga kapasidad sa sudlanan ug gipatik nga puwersa sa pag-clamping nagpabilin nga pareho: 2L ug 40 kN, 5L ug 65 kN, o 15L ug 165 kN. Ang ikaduhang estasyon nagbag-o sa han-ay sa produksiyon; dili kini mohimo sa 5L nga plataporma ngadto sa 15L nga plataporma.
Kini nga kalainan hinungdanon sa pagpili sa makina. Ang gidaghanon sa bahin, giplano nga lugar, mga sukat sa agup-op ug gikinahanglan nga clamp kinahanglan pa nga mohaum sa plataporma. Kang Kingglegiya sa pagpili sa blow molding machinemagsugod gikan sa sudlanan sa dili pa mopili sa ihap sa estasyon.
2. Ang double-station nga mga pares makadugang sa kapasidad sa pagtunaw, apan dili sa usa ka fixed ratio
Ang gipatik nga HDPE nga kapasidad sa pagtunaw misaka gikan sa 30 ngadto sa 55 kg/h sa 2L nga pares, gikan sa 55 ngadto sa 80 kg/h sa 5L nga pares, ug gikan sa 100 ngadto sa 120 kg/h sa 15L nga pares. Kadto nga mga pag-uswag dili parehas ug dili kinahanglan nga ibalhin sa usa ka unibersal nga "double station multiplier."
Kini ang labing hinungdanon nga leksyon sa kapasidad sa datos. Duha ka estasyon ang makahimo og dugang nga mga oportunidad sa paghulma, apan ang extruder kinahanglan pa nga magsuplay sa gross parison mass. Ang mas bug-at nga botelya, mas daghang flash, mas daghang die outlet o mas mubo nga agwat sa panghitabo makapataas sa panginahanglan sa pagtunaw. Kung ang extrusion nahimong bottleneck, ang pagdugang sa pagkaanaa sa istasyon dili makasulbad niini.
3. Ang gibug-aton ug ang pag-instalar nga sobre magkalahi sa gidak-on
Ang pagbalhin gikan sa usa ngadto sa doble nga modelo nagpataas sa gipatik nga gibug-aton sa makina gikan sa 2.5 ngadto sa 4.5 ka tonelada sa 2L, 3.0 ngadto sa 5.2 ka tonelada sa 5L, ug 7.5 ngadto sa 12.5 ka tonelada sa 15L. Ang kalkulado nga L×W nga sobre sa makina mausab gikan sa mga 5.3 ngadto sa 6.8 m², 6.8 ngadto sa 7.0 m², ug 9.9 ngadto sa 13.9 m² matag usa.
Busa ang salog dili luwas nga gihulagway nga "halos parehas" o "doble ang kadako." Ang resulta nagdepende sa plataporma. Ang pagkalkula sa machine-envelope dili usa ka layout sa pabrika: ang pag-access sa serbisyo, suplay sa materyal, mga manifold sa pagpabugnaw, mga kabinet sa pagkontrol, pagtangtang sa bahin ug pagdumala sa agup-op nanginahanglan gihapon og luna. Gamita ang Kinggle'sgahum, hangin, tubig ug giya sa layoutsa dili pa i-freeze ang site plan.
4. Ang label nga dry-cycle kay usa ka signal sa pagtandi, dili usa ka saad sa pagpadala
Ang usa ka uga nga siklo nagrekord sa paglihok sa makina nga wala magpamatuod sa mga kondisyon sa produksiyon sa usa ka nahuman nga bahin. Ang aktuwal nga output kinahanglang maglakip sa parison formation, blow ug exhaust time, cooling, ejection, trimming, quality loss ug planned stops. Ang usa ka baga nga 15L jerrycan ug usa ka gaan nga 500ml nga botelya dili ma-assign sa parehas nga output tungod lang kay kini nagdagan sa usa ka makina nga adunay parehas nga ihap sa istasyon.
Kalkulahin ang output gikan sa paghulma sa mga panghitabo ug mass balance
Pagsugod sa produkto ug pagtrabaho pabalik. Ayaw pagsugod pinaagi sa pagpadaghan sa numero sa katalogo sa mga oras sa pagbalhin.
Lakang 1: ipasabut ang gikinahanglan nga maayong output
I-convert ang kumpirmadong panginahanglan ngadto sa maayong mga bahin kada oras gamit ang naka-iskedyul nga mga oras sa produksiyon, giplanohan nga mga pagbag-o ug ang kaugalingong pagkaanaa sa planta. Ipabilin nga bulag ang mga senaryo sa panginahanglan—base, seasonal peak ug umaabot nga pagtubo—mao nga makita ang sobra nga kapasidad imbes nga matago sulod sa usa ka malaumon nga target.
Lakang 2: sukda ang usa ka kompleto nga panghitabo sa paghulma
Alang sa gisugyot nga agup-op, irekord ang gidaghanon sa mga parison, mga bahin nga naporma, gross parison mass, natapos nga bahin nga masa, flash/regrind nga rota, stable nga agwat sa panghitabo ug gidawat nga kalidad nga resulta. Ang usa ka panghitabo sa paghulma nagpasabut nga ang usa ka agup-op nagkuha sa materyal nga parison ug naghimo sa mga hugpong sa mga bahin niini.
Maayong mga bahin/h = paghulma sa mga panghitabo/h × mga bahin kada panghitabo × gidawat nga tipik
Gross melt demand (kg/h) = paghulma sa mga panghitabo/h × gross parison mass kada panghitabo (kg)
Ang gidawat nga tipik kinahanglan gikan sa usa ka giuyonan nga pagsulay o usa ka matinud-anon nga pag-asumir sa tanum. Ang gross parison mass naglakip sa materyal nga mosulod sa molding event, dili lamang ang nahuman nga botelya. Kung gi-reground ang flash, ang pagdumala ug pag-usab niini makaapekto gihapon sa linya.
Lakang 3: sulayi ang mga bottleneck isip usa ka linya
Itandi ang gross melt demand sa gisugyot nga extruder ubos sa aktuwal nga materyal. Dayon kumpirmahi ang pagpabugnaw sa agup-op, paghuyop sa hangin, pagtangtang sa bahin, pagputol, pagsulay sa pagtulo, paghatud, pagputos ug kapasidad sa grinder. Ang labing ubos nga malungtaron nga yugto nagtakda sa output sa linya.
Para sa mas lapad nga padayon-machine output logic, tan-awa ang Kinggle'spadayon nga blow molding machine nga giya. Kung ang gibug-aton sa bahin o pag-apod-apod sa dingding mausab sa panahon sa mga pagsulay sa tulin, gamita angparison programming giyaug pamatud-i ang parehas nga mga lokasyon sa dingding sa matag kondisyon.
Unsa nga configuration ang mohaum sa plano sa produksiyon?
Ang usa ka estasyon kasagaran ang labing limpyo nga lista kung…
- napamatud-an nga panginahanglan mohaum sa usa ka estasyon sa agup-op nga adunay madawat nga operating margin;
- ang mga pagbag-o sa produkto kanunay o mubo ang dagan sa produksiyon;
- ang usa ka set sa agup-op gipalabi alang sa mga hinungdan sa badyet, pagpadayon o pag-validate;
- ang bahin, agup-op o paagi sa pagtangtang naghimo sa usa ka alternating layout nga dili kaayo praktikal;
- ang luna sa pabrika, ang pag-alsa sa access o downstream automation limitado;
- ang proyekto misulod sa usa ka merkado diin ang panginahanglan wala pa mapamatud-an.
Ang doble nga estasyon angayan sa usa ka tibuuk nga pagtuon sa linya kung…
- ang lig-on nga gisubli nga panginahanglan milapas sa realistiko nga single-station output;
- duha ka gipares nga mga estasyon sa agup-op mahimong magpadagan sa usa ka proseso nga gibalikbalik;
- ang extruder ug mamatay nga ulo makahatag sa gikinahanglan nga gross melt rate;
- makapabugnaw dahon mapuslanon nga panahon alang sa alternating agup-op nga buhat;
- trimming, pagsulay ug materyal nga pagdumala makadawat sa dugang nga dagan;
- ang dugang nga agup-op, makina ug utility nga sakup adunay usa ka madepensahan nga kaso sa negosyo.
Walay lista ang mopuli sa pagsulay sa produkto. Gipugngan niini ang usa ka kasagarang sayup sa pagpamalit: pagtratar sa ikaduha nga istasyon ingon usa ka standalone nga accessory sa output. Kini usa ka desisyon sa sistema nga nagbag-o sa tooling, pagkontrol, pag-komisyon ug pag-agos sa mga bahin sa pabrika.
Ang mga utility ug downstream equipment makapapas sa bentaha sa estasyon
Ang double-station nga linya mahimong magpadala ug dugang kainit ngadto sa molde-cooling system ug maghimo ug molding event nga mas duol. Ang compressed air kinahanglan nga maghupot sa presyur ug maghatud sa agos kung gikinahanglan kini sa linya, dili lang sa wala’y trabaho. Ang makapabugnaw nga tubig kinahanglang makaabot sa duha ka mga sirkito sa agup-op nga adunay lig-on nga mga kondisyon. Ang pag-apod-apod sa elektrisidad, hydraulic cooling ug cabinet environment kinahanglan nga mohaum sa katapusang pagtukod.
Ayaw kuwentaha ang mga serbisyo sa tanum gikan sa lamesa sa pagtandi. Ang pipila ka kasamtangang espesipikasyon sa web sa Kinggle naggamit sa dili managsama nga typography sa unit, ug ang kasagaran nga mga numero sa enerhiya wala maghulagway sa parehas nga pagsulay sa produkto. Hangyoa ang project-specific utility sheet, electrical drawing ug general arrangement drawing alang sa gi-order nga configuration.
Susiha ang matag proseso human sa pag-abli sa agup-op
- Makadawat ba og mga piyesa ang mga gamit sa pagkuha gikan sa mga alternating station?
- Madumala ba sa trimming ang aktuwal nga flash ug liog/ubos nga geometry?
- Masusi ba sa leak tester ang matag lungag sa gikinahanglan nga rate sa linya?
- Makapugong ba ang mga conveyor sa pagbangga, pagtipon ug pagkaguba sa bahin?
- Ang grinder ug blender ba makahimo sa pag-flash nga walay pag-destabilize sa regrind nga proporsyon?
- Mahimo bang luwas nga makaabot ang mga operator sa duha ka estasyon alang sa giaprobahan nga inspeksyon ug pag-ilis sa trabaho?
Kung ang mas paspas nga pagdagan makamugna og dili lig-on nga gibag-on sa dingding, flash, makapabugnaw nga pagtuis o balik-balik nga mga alarma, ikonektar angpreventive maintenance nga rekorduban ni KingglePamaagi sa pag-troubleshoot sa HMIsa wala pa magtago sa usa ka pisikal nga bottleneck nga adunay mga pagbag-o sa resipe.

Itandi ang kinatibuk-ang gasto sa pag-instalar, dili ang presyo sa makina lamang
Ang usa ka pumapalit nga nangita alang sa usa ka plastik nga botelya sa paghimo sa makina nga presyo mahimong makadawat og duha ka mga kinutlo nga dili katumbas. Ang usa mahimong maglakip sa ikaduhang set sa agup-op, take-out ug leak testing; ang lain makapakita lamang sa base molding machine. Busa ang ubos nga presyo sa ulohan mahimong maghulagway sa dili kaayo kompleto nga selyula sa produksiyon.
| Patong sa gasto | Usa ka estasyon nga pangutana | Dobleng estasyon nga pangutana |
|---|---|---|
| Platform sa makina | Hain nga extruder, clamp, kontrol ug standard auxiliary ang gilakip? | Unsang dugang nga karwahe, clamp, blow ug control equipment ang gilakip? |
| Mga agup-op ug mamatay nga ulo | Ang usa ba ka kompleto nga agup-op ug ang husto nga die outlet package gilakip? | Nalakip ba ang duha ka gipares nga istasyon sa agup-op, ug ang ihap sa ulo ug pitch sa outlet parehas sa plano sa himan? |
| Mga serbisyo sa pabrika | Unsang gahum, hangin, tubig ug salog/loading nga trabaho ang gikinahanglan? | Makasuporta ba ang mga naglungtad nga serbisyo sa mas paspas nga pagkasunod-sunod sa panghitabo ubos sa dungan nga panginahanglan sa pabrika? |
| Ubos nga selula | Unsang take-out, trimming, testing, conveying ug grinding nga mga lakang ang manwal o awtomatiko? | Makadawat ba ang matag downstream nga yugto sa mga piyesa gikan sa mga alternating station nga wala’y akumulasyon? |
| Pagbalhin ug pag-validate | Unsa ka dugay ang pag-usab sa usa ka agup-op ug resipe ubos sa pamaagi sa pumapalit? | Giunsa ang duha ka estasyon nga nahiangay, kwalipikado ug gipahiuli pagkahuman sa pagbag-o sa produkto? |
| Risgo sa operasyon | Unsa nga output ang nawala kung ang usa ka istasyon sa hulmahan mohunong? | Mahimo bang luwas nga mahimulag ang bisan hain nga estasyon, ug unsa ang mahitabo sa gipaambit nga pagkasunod-sunod sa extrusion? |
Ang usa ka mapuslanon nga pagtandi sa ekonomiya naggamit sa parehas nga utlanan sa proyekto sa duha ka kilid. Ilakip ang molding machine, molds, die head, auxiliary, installation, commissioning, training ug mga kausaban sa pabrika. Dayon banabanaa ang labor, utility, planned maintenance, changeover loss, quality loss ug downtime gamit ang kaugalingong operating assumptions sa buyer.
Gasto kada maayong bahin = kinatibuk-ang gasto sa panahon sa pagtandi ÷ gidawat nga mga bahin nga gihimo sa samang panahon
Ang numerator ug denominator kinahanglang mogamit sa samang higayon nga bintana ug scope. Ayaw ibutang ang double-station capital figure nga labaw sa usa ka single-station dry-cycle output, o itandi ang usa ka automated double line nga adunay base single machine nga walay labot sa pagpamutol ug pagsulay. Kung dili magamit sa panginahanglan ang dugang nga output, ang idle nga kapasidad nagpabilin nga gasto. Kung ang panginahanglan molapas sa kapabilidad sa usa ka istasyon, ang wala nga produksiyon ug overtime mga gasto usab.
Ang presyo usa gihapon ka balido nga pagpugong sa pagpalit, apan kini nahisakop human sa teknikal nga angay. Hangyoa si Kinggle sa pag-ila sa matag gilakip nga sangkap ug matag butang nga gihatag sa pumapalit aron ang kinutlo mahimong itandi linya sa linya.
Ang usa ka mas maayo nga RFQ nagbulag sa garantiya nga mga kondisyon gikan sa mga pakisayran sa katalogo
Ipadala ang parehas nga input sheet sa matag supplier. Kay kon dili, ang duha ka mga kinutlo mahimong mogamit sa lain-laing mga pangagpas ug sa gihapon makita nga ikatandi.
| RFQ kapatagan | Gikinahanglan nga input | Ngano nga giusab niini ang desisyon sa istasyon |
|---|---|---|
| Bahin | Pagdrowing o sample, maximum nga sukod, liog/paghuman, gunitanan, linya sa pagbulag ug kinahanglanon sa pagpamutol | Gihubit ang pagkaangay sa agup-op, paglihok ug pagtrabaho sa ubos |
| Materyal | Eksakto nga grado sa resin, kolor, additives, plano sa regrind/PCR ug datos sa supplier | Gibag-o ang pamatasan sa pagtunaw, gross throughput ug pagpabugnaw |
| Misa ug bungbong | Nahuman nga gibug-aton, gross parison/flash estimate, kritikal nga mga lokasyon sa dingding ug pagkamatugtanon | Gihimo ang mga target sa siklo sa pagtunaw sa panginahanglan ug kalidad nga ebidensya |
| Demand | Maayo nga mga bahin kada oras, pagbalhin, tuig ug peak season; SKU/changeover nga plano | Nagpakita kung ang ikaduha nga estasyon mahimong mapadayon nga produktibo nga gikarga |
| Tooling | Ihap sa estasyon, mga outlet sa die, mga lungag, distansya sa sentro, mga set sa agup-op ug layout sa pagpabugnaw | Gipugngan ang "double station" sa pagtago sa usa ka lahi nga ulo o lungag nga pangagpas |
| Kalidad | Timbang, dimensyon, bungbong, leak, drop, top-load o uban pang giuyonan nga mga pagsulay | Naghubit sa maayo nga output imbes sa katulin sa paglihok |
| Pabrika | Estandard sa kuryente, kondisyon sa hangin/tubig, limitasyon sa salog ug kisame, agianan sa pag-alsa ug kagamitan sa ubos | Sulayi kung ang bug-os nga double-station cell mahimong ma-install ug suportahan |
Irekord kini nga mga butang sa panahon sa pagsulay sa pagdawat
- Makina, agup-op, mamatay nga ulo, resin ug identidad sa resipe.
- Stable molding-event interval para sa matag estasyon—dili usa ka pinakapaspas nga panghitabo.
- Gross parison mass, nahuman nga bahin nga gibug-aton ug flash ruta.
- Gidawat nga mga bahin pinaagi sa lungag ug estasyon sa ibabaw sa giuyonan nga bintana sa pagsulay.
- Kritikal nga bungbong, dimensional ug functional nga mga resulta.
- Aktuwal nga hangin, tubig ug elektrikal nga kondisyon ubos sa gipakita nga load.
- Alarm, paghunong ug manual-intervention record sa panahon sa pagsulay.
Kini nga rekord naghimo sa "single versus double station" ngadto sa usa ka desisyon base sa produkto sa pumapalit. Naghatag usab kini sa baseline sa komisyon alang sa umaabot nga pag-troubleshoot ug pagpugong sa pagpadayon.
Kanunay nga gipangutana nga mga pangutana
Unsa ang mas paspas: usa ka single-station o double-station blow molding machine?
Ang usa ka double-station nga makina adunay mas taas nga potensyal sa output tungod kay ang duha ka mga istasyon sa agup-op nagpulipuli sa palibot sa usa ka shared extrusion system. Ang aktuwal nga maayo nga output nagdepende gihapon sa kapasidad sa pagtunaw, ihap sa parison, pagpabugnaw, pagtangtang sa bahin, kagamitan sa ubos ug gidawat nga kalidad.
Doble ba ang produksiyon sa double-station blow molding machine?
Dili awtomatiko. Ang gipatik nga mga numero sa dry-cycle mahimong magpakita sa duha ka alternating station, apan ang mabaligya nga output mahimong limitado sa gross melt demand, cooling, trimming, testing, stops o rejects. I-verify ang makina gamit ang aktuwal nga produkto ug materyal.
Ang double-station machine ba parehas sa double-head machine?
Dili. Ang ihap sa estasyon naghulagway sa mga posisyon sa hulmahan-ug-clamp. Ang ihap sa ulo naghulagway kung pila ka mga parison ang na-extrude alang sa usa ka kalihokan sa paghulma. Ang usa ka makina mahimong maghiusa sa duha ka estasyon nga adunay usa o daghang mga die outlet.
Mahimo ba nga ang duha ka estasyon modagan sa lainlaing mga hulmahan?
Ayaw hunahunaa nga sila makadagan nga wala’y kalabotan nga mga produkto nga epektibo. Ang mga istasyon nag-ambit sa mga kondisyon sa extrusion ug proseso, busa ang produkto nga masa, timing sa parison, pagpabugnaw ug trabaho sa ubos kinahanglan nga magkatugma. Kumpirma ang eksaktong kahikayan sa panahon sa engineering.
Kinahanglan ba akong mopili og usa o doble nga estasyon alang sa 5L nga mga sudlanan?
Ang gidaghanon sa sudlanan nagpaila lamang sa plataporma. Pilia ang ihap sa estasyon gikan sa gipamatud-an nga maayong mga bahin nga panginahanglan, gibug-aton sa produkto, gitas-on sa pagdagan, plano sa agup-op ug die-head, magamit nga mga utilities, layout sa pabrika ug kapasidad sa ubos.
Giunsa pagkalkula ang output sa blow molding machine?
Gamita ang mga panghitabo sa paghulma kada oras nga gipadaghan sa mga bahin kada panghitabo ug sa gidawat nga tipik. Susiha ang resulta batok sa gross melt demand, cooling ug matag downstream nga lakang. Ayaw gamita ang uga nga siklo nga mag-inusara ingon nga output sa produksiyon.
Unsa nga kasayuran ang gikinahanglan alang sa usa ka kumpara sa doble nga istasyon nga kinutlo?
Ihatag ang bahin nga drowing, materyal nga grado, nahuman ug gross parison mass, kuta ug kalidad nga mga kinahanglanon, maayo nga mga bahin target, SKU plano, agup-op ug lungag konsepto, utilities, layout ug downstream ekipo.