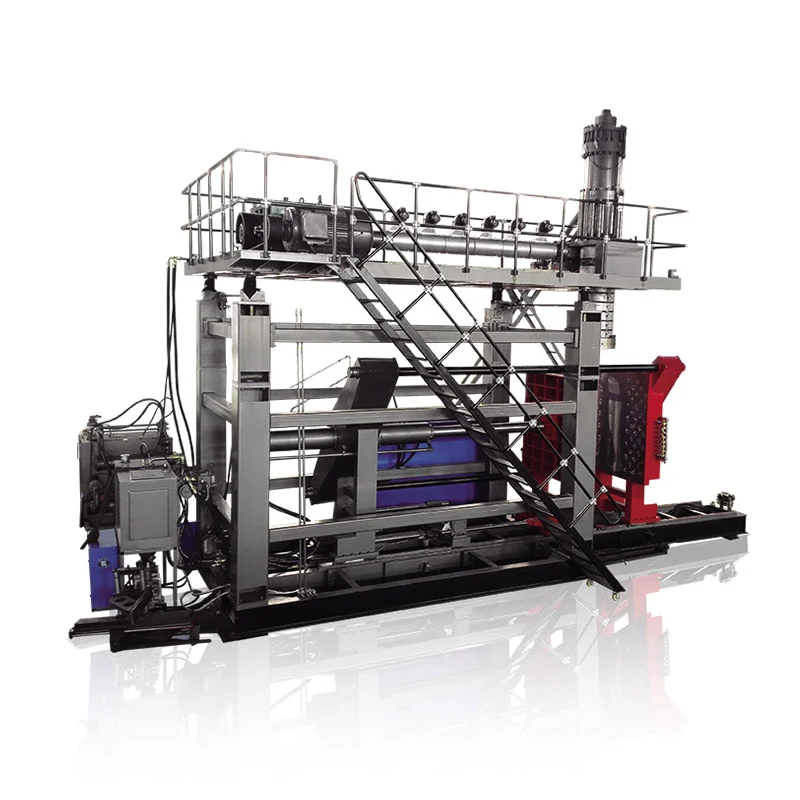
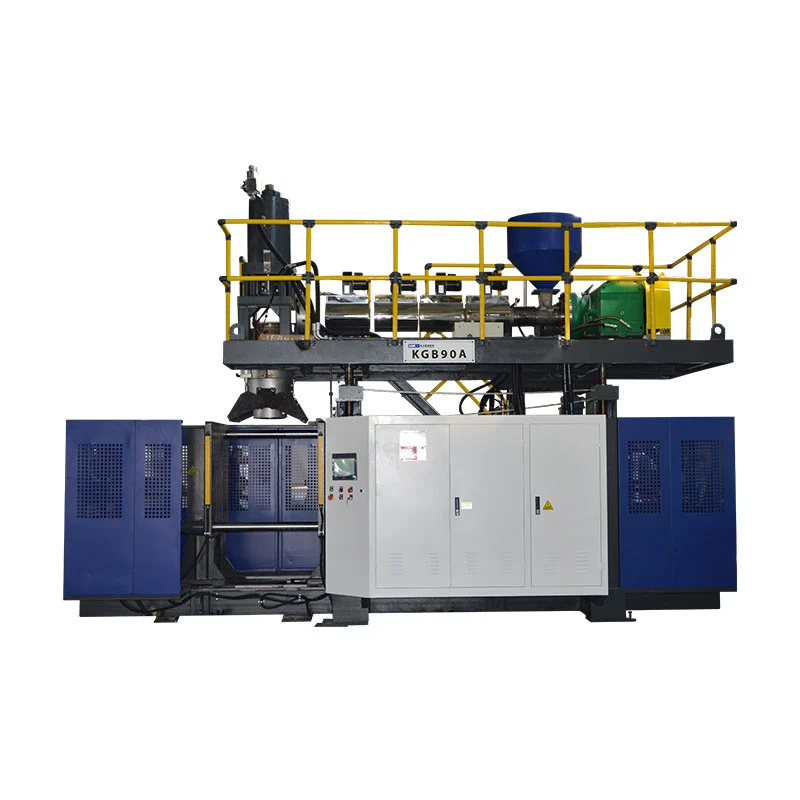
Ang pagbag-o sa blow molding machine makompleto lamang kung ang bag-ong agup-op, materyal nga agianan, tooling, resipe ug downstream nga pag-setup husto nga giila ug ang bag-ong bahin nagpasa sa iyang gitakda nga mga tseke.Ang pagsugod sa mga awtomatikong siklo usa ka intermediate milestone, dili pamatuod sa pagkompleto. Ang labing luwas ug labing paspas nga praktikal nga pamaagi mao ang pag-andam sa tanan nga posible sa dili pa mohunong, ihimulag ang peligroso nga kusog alang sa gibutyag nga trabaho, ibalik ang mga gimbuhaton sa usa ka kontrolado nga han-ay ug sukdon ang oras sa una nga gidawat nga bintana sa produksiyon, nga adunay kahulugan sa pagdawat, pagkawala sa pagbalhin, responsable nga tig-apruba ug gikinahanglan nga ebidensya nga natala sa wala pa magsugod ang grupo sa sunod nga kampanya sa produksiyon gikan sa usa ka kontrolado ug masubay nga baseline sa produksiyon.

Pahinumdom sa terminolohiya:Ang mga grupo sa produksiyon mahimong maghulagway niini nga trabaho isip usa ka extrusion blow molding machine changeover, blow molding mold change, mold swap, tool change, bottle line change, blow molding color change, blow molding resin change o blow molding recipe change. Kini nga mga label nagsapaw, apan dili kini kanunay naghulagway sa parehas nga sakup. Ang job packet kinahanglan nga ipahayag kung unsang pisikal, materyal, digital ug downstream nga mga elemento ang mausab.
Lima ka mga desisyon nga nagkontrol sa pagbag-o
- Ipasabut ang pagtapos nga punto ingon usa ka gidawat nga bahin ug lig-on nga bintana sa produksiyon.
- Ilha ang matag giusab nga butang: agup-op, die tooling, blow pin, resin, kolor, resipe ug downstream nga kagamitan.
- Ibalhin ang pag-verify, pagpahigayon ug dokumentasyon sa gawas sa gihunong nga bintana sa makina diin luwas.
- Gamita ang awtorisado nga pamaagi sa peligro nga kusog sa site sa dili pa ang bisan kinsa nga mosulod sa usa ka nahayag nga danger zone.
- Irekord ang giaprobahan nga setup ug ebidensya aron ang sunod nga run magsugod gikan sa kontroladong baseline.
| Usba ang domain | Unsa ang kinahanglan nga mohaum sa bag-ong trabaho | I-restart ang ebidensya | Kasagaran nga gitago nga pagsalig |
|---|---|---|---|
| Agup-op ug mga interface | Husto nga rebisyon, mounting, cooling, blow-pin/core ug take-out nga mga relasyon | Kontrolado nga manual motion ug leak-free nga mga koneksyon | Pag-routing sa hose, posisyon sa sensor o clearance sa ubos |
| Mamatay ug parison tooling | Giaprobahan nga identidad sa tooling, posisyon sa mekanikal ug pagkakalibrate | Tul-id, lig-on nga parison nga gipahimutang alang sa agup-op | Ang tooling file dili motakdo sa gi-install nga hardware |
| Materyal ug kolor | Husto nga grado sa resin, lot, masterbatch ug giaprobahan nga regrind nga lagda | Limpyo, homogenous nga matunaw ug masubay nga pagbalhin sa materyal | Ang daan nga resin o kolor nagpabilin sa pagdumala ug pagtunaw sa mga agianan |
| Resipe ug mga kontrol | Gipagawas ang rebisyon sa resipe alang sa na-install nga pakete sa produkto | Ang sugo ug aktuwal nga estado nagkauyon pinaagi sa kontroladong siklo | Ang karaan nga kantidad sa produkto nagpabilin sa gawas sa gitipig nga resipe |
| Pagdawat sa bahin ug linya | Pagdibuho, limitasyon sa biswal, gibug-aton, dingding, mga sukat ug mga pagsulay sa pag-andar | Gihubit nga sunud-sunod o gibase sa panahon nga bintana sa pagdawat | Ang trimmer, leak tester, conveyor o pack-out naggamit gihapon sa daan nga SKU |
Ang pagbag-o makompleto lamang kung maaprobahan ang bag-ong botelya
Kanunay nga gigamit sa mga tanum ang pulongpagbag-oalang sa daghang lain-laing mga panghitabo. Ang usa ka superbisor mahimong mohunong sa orasan kung ang bag-ong agup-op gi-clamp. Ang lain mahimong mohunong niini kung magsugod ang una nga awtomatik nga siklo. Ang kalidad mahimong maghubit sa pagkompleto ingon ang una nga bahin nga moagi sa pag-inspeksyon, samtang ang produksiyon mahimong magkinahanglan usa ka padayon nga pagdagan sa gidawat nga mga bahin. Kini nga mga depinisyon naghimo og lain-laing mga numero, mao nga ang usa ka changeover-time nga pagtandi walay kahulogan hangtud nga ang punto sa pagsugod ug pagtapos nga punto matul-id.
Alang sa usa ka extrusion blow molding line, usa ka mapuslanon nga punto sa pagsugod mao ang katapusan nga gidawat nga bahin gikan sa paggawas nga trabaho. Usa ka mapuslanon nga punto sa paghuman mao ang una nga gidawat nga bintana sa produksiyon alang sa umaabot nga trabaho. Kinahanglan nga ipasabut sa tanum kana nga bintana. Kini mahimo nga usa ka gitakda nga gidaghanon sa mga sunod-sunod nga mga bahin, usa ka gitakda nga oras sa lig-on nga mga kahimtang o usa ka sampling nga lagda sa mga istasyon, mga lungag o mga die outlet. Ang kinahanglanon naa sa kontroladong produkto o detalye sa proseso, dili sa memorya sa operator.
Kini nga depinisyon nagbutyag sa trabaho nga gitago sa usa ka sukatan nga hulmahan lamang. Ang umaabot nga produkto mahimong magkinahanglan ug laing die o mandrel, blow pin, neck tooling, core movement, parison profile, resin, color, regrind rule, leak-test program, trimming fixture, label, conveyor guide o pack-out pattern. Bisan kung ang pisikal nga agup-op nagpabilin nga na-install, ang usa ka pagbalhin sa materyal ug resipe mahimo pa nga usa ka bug-os nga pagbag-o sa produksiyon sa botelya sa plastik.
Bahina ang resulta sa upat ka mga lakang: oras sa paghunong sa makina, oras sa una nga naporma nga bahin, oras sa una nga gidawat nga bahin ug oras sa gidawat nga bintana sa produksiyon. Ang mga pagsalikway sa pag-setup sa pagrekord ug paglimpyo sa gidaghanon sa tupad sa mga oras. Wala kini nagsaad nga matag numero mahulog. Gihimo niini ang pagkawala nga makita ug gipugngan ang usa ka dali nga pag-restart gikan sa pagtaho ingon usa ka malampuson nga extrusion blow molding machine changeover kung ang linya sa ubos o kalidad nga ganghaan nagsalikway gihapon sa mga bahin.
Planoha ang bag-ong pakete sa produkto sa dili pa mohunong ang makina
Ang pagbag-o kinahanglan magsugod ingon usa ka pagsusi sa kasayuran samtang ang paggawas nga trabaho nagpadayon pa. Paghimo ug usa ka gipagawas nga job packet nga nagpaila sa bahin nga drowing ug rebisyon, resin nga grado, masterbatch, gitugutan nga pag-regrind, target nga bahin nga gibug-aton, kritikal nga mga dimensyon, mga lokasyon sa gibag-on sa bungbong, visual criteria, functional nga mga pagsulay ug gipaabot nga pack-out. Idugang ang agup-op, die tooling, blow pin, insert, take-out ug downstream fixture identity. Kung adunay duha ka butang nga parehas nga ngalan, gamita ang durable nga mga ID o mga litrato nga kontrolado sa rebisyon aron ang grupo sa pag-setup dili magpili pinaagi sa hitsura.
Gimantala ni Kinggleproseso sa pagbaligyanaghangyo sa mga pumapalit sa paghatag og mga litrato sa produkto o mga drowing, gibug-aton, gidak-on, materyal, gibag-on, output ug mga panginahanglan sa pagsukol sa kemikal sa dili pa mapili ang solusyon sa makina. Ang parehas nga mga kategorya sa input hinungdanon sa ulahi nga mga pagbag-o tungod kay gikonektar nila ang pag-setup sa makina sa bahin nga kinahanglan himuon. Ang pakete sa produksiyon kinahanglan nga labi ka espesipiko kaysa sa orihinal nga pangutana ug kinahanglan adunay sulud nga giaprubahan nga kantidad alang sa aktwal nga kombinasyon sa makina, agup-op ug materyal.
I-stage ang sunod nga agup-op ug gipamatud-an nga auxiliary nga mga butang sa gitudlo nga lugar nga dili makababag sa mga paggawas, pagbantay o pag-agos sa materyal. Susiha ang mga punto sa pag-alsa ug ang plano sa pag-alsa sa planta, apan ayaw isulti ang kapasidad sa pag-alsa gikan sa nominal nga gidak-on sa agup-op. Kumpirma nga ang makapabugnaw nga mga koneksyon, mga koneksyon sa hangin, mga sensor, mga kable ug mga fastener anaa ug husto nga giila. Pag-andam ug limpyo nga kagamitan sa pagdumala sa materyal ug gilain nga mga sudlanan alang sa paggawas nga resin, materyal sa pagbalhin ug gisalikway nga mga bahin. Kung ang linya adunay trimmer, leak tester, labeler o conveyor, iapil ang resipe niini ug usba ang mga bahin sa parehas nga pagrepaso sa kaandam.
Paghupot og mubo nga desisyon sa pagkaandam sa dili pa ang katapusang daan nga bahin. Gipamatud-an sa tighulma sa agup-op ang pagkaandam sa tooling ug pag-alsa, ang pagdumala sa materyal nagpamatuod sa husto nga mga lote ug limpyo nga ruta, gikumpirma sa operator ang pag-access sa resipe, gipamatud-an sa pagpadayon ang bisan unsang naka-iskedyul nga trabaho, ug ang kalidad nagpamatuod sa sample nga plano. Kung kulang ang usa ka gikinahanglan nga butang, biyai ang paggawas nga trabaho kung praktikal. Ang pagdiskubre sa problema sa wala pa ang giplano nga paghunong nagbag-o sa downtime sa oras sa pagpangandam nga wala magkuha usa ka shortcut sa kaluwasan.
Kontrola ang peligroso nga kusog sa wala pa ang agup-op o pagtrabaho sa tooling
Ang usa ka pagbag-o sa hulmahan sa paghulma mahimong maladlad sa mga tawo sa paglihok sa clamp, paglihok sa mga platen, blow pin, cutter, robot, hydraulic pressure, pneumatic pressure, kusog sa kuryente, init nga polimer ug gipainit nga tool. Ang pagpindot sa usa ka normal nga buton sa paghunong wala magtukod og usa ka luwas nga kondisyon alang sa pagtrabaho sulod sa usa ka danger zone. Ang tag-iya kinahanglan nga magtino kung unsang mga buluhaton ang nagserbisyo o nagmentinar, mailhan ang tanan nga gigikanan sa enerhiya ug ipadapat ang pamaagi sa pagkontrol sa enerhiya nga piho sa makina sa site pinaagi sa gibansay ug awtorisado nga mga kawani.
Alang sa mga trabahoan sa Estados Unidos,OSHA 29 CFR 1910.147nagtubag sa pag-alagad ug pagmentinar diin ang wala damha nga pagpakusog, pagsugod o pagpagawas sa gitipigan nga enerhiya mahimong makadaot sa usa ka empleyado. Nanginahanglan kini usa ka programa sa pagkontrol sa enerhiya, mga dokumentado nga mga pamaagi kung mahimo, pagbansay ug kanunay nga pag-inspeksyon.OSHA 29 CFR 1910.212naghatag sa kinatibuk-ang kinahanglanon sa pagbantay sa makina. Ang mga tanom sa gawas sa Estados Unidos kinahanglang mosunod sa mga balaod, sumbanan ug mga pamaagi sa amo nga magamit sa ilang lokasyon.
Ang plano sa pagbag-o kinahanglan usab nga magtubag sa mga buluhaton nga nanginahanglan temporaryo nga kusog alang sa pagsulay o pagposisyon. Dili kana pagtugot sa pag-improvise. Ang responsableng amo kinahanglang maghubit ug sunodsunod nga han-ay alang sa paghawan sa mga himan ug mga tawo, pagpasig-uli lamang sa gikinahanglang kusog, pagpahigayon sa pagsulay, pag-de-energize pag-usab kon gikinahanglan ug pag-aplay pag-usab sa mga kontrol sa dili pa ipadayon ang trabaho. Ang gaan nga kurtina, interlocked nga pultahan o emergency stop mahimong makapanalipod sa normal nga operasyon, apan dili kini basta-basta nga isipon nga puli sa angay nga pamaagi sa peligro nga kusog.
Panalipdi ang mga ekipo sama sa pag-amping sa mga tawo. Gi-host ni Kinggleawtomatik nga blow molding machine manual operationnagpasidaan nga ang blow-pin nga kalihukan kinahanglan nga koordinar sa agup-op-open nga kahimtang ug naghulagway sa plataporma ug die-ulo positioning function. Ang eksakto nga interface ug luwas nga lohika sa paglihok magkalainlain sa modelo, kapilian ug bersyon sa software. Busa, ang grupo sa pag-setup kinahanglan nga mailhan ang piho nga makina nga gitugotan nga mga lihok sa dili pa mohunong imbis nga madiskubre kini samtang adunay gisuspinde nga agup-op o gibutyag nga himan.
Pagdalag usa ka kontrolado nga han-ay sa agup-op, materyal ug mga kontrol
Ang mosunod nga walo ka yugto nga pagkasunod-sunod gituyo nga gisulat isip kontrol nga dagan, dili usa ka unibersal nga mekanikal nga pamaagi. Ang detalyado nga mga lakang sa pagtangtang sa agup-op, mga kantidad sa fastener, pamaagi sa hose, mga limitasyon sa temperatura sa tooling ug mga lihok sa pagsulay kinahanglan maggikan sa aktwal nga mga panudlo sa makina, agup-op ug tanum. Ang bili sa usa ka komon nga han-ay mao nga kini naghatag sa mga operasyon, tooling, maintenance, mga materyales ug kalidad sa sama nga handoff puntos.
-
Ipagawas ang mogawas nga trabaho.Ilha ang katapusang gidawat nga daan nga bahin, i-save ang gikinahanglan nga rekord sa proseso ug i-reconcile ang outgoing resin, mga label ug work-in-process. Pagpreserbar og usa ka aprobahan nga sample kung ang plano sa pagkontrol sa planta nagkinahanglan og usa.
-
Hunong sa giaprobahan nga kondisyon.Sunda ang mga instruksyon sa pagsira sa makina ug resin. Pag-asoy sa init nga pinuy-anan ug materyal nga nahabilin sa hopper, extruder, ulo o accumulator imbes nga maghunahuna nga ang usa ka normal nga paghunong angay alang sa pagbag-o sa resin.
-
Ilain alang sa gibutyag nga trabaho.Ang awtorisado nga mga personahe nag-aplay sa peligrosong-enerhiya ug mga pamaagi sa pag-angat sa site. I-verify ang pag-inusara ug pag-address sa gitipigan nga hydraulic, pneumatic, gravitational ug thermal energy sa dili pa ang bisan kinsa nga mosulod sa gitakda nga danger zone.
-
Kuhaa ug panalipdan ang nanggawas nga mga sangkap.Pagdiskonekta, pagbayaw ug pagtipig sa agup-op ug kaubang tooling pinaagi sa ilang kontrolado nga mga instruksyon. Takpan o panalipdan ang mga limpyo nga koneksyon ug irekord ang kadaot, pagtulo o dili normal nga pagsul-ob imbis nga ipasa kini sa sunod nga pagdagan.
-
Susiha ang komon nga mga interface.Susiha ang nag-mounting nga mga nawong, alignment features, cooling ug air connections, sensors, cables ug ang accessible guarded area. Ang usa ka tinago nga problema sa interface mahimong mosunod sa bag-ong hulmahan ug tan-awon sama sa usa ka sayup sa resipe.
-
I-install ang napamatud-an nga umaabot nga pakete.Ipares ang mga pisikal nga ID sa gipagawas nga pakete sa trabaho. Ang mga koneksyon sa ruta aron malikayan ang mga kapeligrohan sa pagkurot, kainit ug paglihok, unya kompletoha ang gipiho nga mga pagsusi sa pag-mount ug koneksyon.
-
Ibalik ang mga gimbuhaton pinaagi sa pagtugot.Tin-aw nga mga personahe ug mga himan, i-install pag-usab ang mga guwardiya, sunda ang giaprobahan nga proseso sa re-energization ug pamatud-i nga gitugotan ang mga manual nga paglihok sa kontroladong mga kondisyon. Kumpirma nga ang mando, feedback ug pisikal nga paglihok nagkauyon.
-
Ipaila ang materyal ug kuwalipikado ang produkto.Kompletoha ang giaprobahan nga resin o kolor nga transisyon, ikarga ang gipagawas nga resipe, pagporma sa mga bahin sa diagnostic, itul-id ang usa ka ebidensiya nga hinungdan sa usa ka higayon ug buhian ang produksiyon human lang molabay ang gitakdang window sa pagdawat.
Ang tag-iya sa entablado kinahanglan nga mopirma o digitally nga moila sa matag handoff. Kana nga gamay nga kontrol nagpugong sa dili klaro nga mga pahayag sama sa "andam na ang agup-op" kung ang pagpabugnaw dili konektado, o "ang resipe gikarga" kung ang usa ka auxiliary nga aparato nagkupot gihapon sa miaging SKU. Gipakita usab niini kung diin nawala ang oras: naghulat alang sa pagtugot, pagpangita sa hardware, pagtul-id sa usa ka interface, paglimpyo sa daan nga kolor, pagpalig-on sa parison o pagsubli sa usa ka kalidad nga pagsulay.
Para sa dugang detalye sa relasyon sa tooling, gamita ang Kinggle'sextrusion blow molding giya sa disenyo sa agup-op. Alang sa kontrolado nga pagbalik gikan sa usa ka gipahunong nga makina ngadto sa produksyon, gamita angchecklist sa pagsugod sa blow molding machine. Kadtong mga artikuloha nagpalapad sa tagsa-tagsa nga mga hugna; kining changeover nga panid nanag-iya sa cross-functional handoff gikan sa usa ka aprobahan nga trabaho ngadto sa sunod.
Tagda ang resin ug pagbag-o sa kolor isip desisyon sa materyal nga dalan
Ang pagbag-o sa materyal sa paghulma sa suntok dili kompleto kung ang sunod nga bag makaabut sa hopper. Ang mogawas nga resin o kolor mahimong magpabilin sa conveying lines, loaders, hoppers, blender, feed throat, screw ug barrel, adapters, extrusion head, accumulator flow paths ug die tooling. Ang plano sa transisyon kinahanglan nga mahibal-an kung hain sa mga volume ang nahilambigit ug kung diin kolektahon ang sagol o dili kolor nga materyal. Kinahanglan usab nga ipahayag kung ang materyal sa pagbalhin mahimong makuha, kinahanglan nga i-quarantine o kinahanglan nga ilabay sa ilawom sa mga lagda sa materyal sa tanum.
Sunda ang gi-aprobahan nga pagsira sa supplier sa resin, giya sa pagsugod ug pagpurga ingon man ang mga instruksyon sa makina. Ayaw hunahunaa nga ang usa ka unibersal nga paglimpyo nga materyal, temperatura o gidaghanon molihok alang sa matag polymer, colorant ug extrusion system. Ang pagbag-o gikan sa natural ngadto sa ngitngit nga materyal nagpresentar ug lahi nga problema sa visibility gikan sa ngitngit ngadto sa natural. Ang usa ka pagbag-o tali sa mga grado sa parehas nga polimer mahimo gihapon nga magbag-o sa kusog sa pagkatunaw, paghubag, pagpabugnaw ug pamatasan sa parison. Ang usa ka pagbag-o sa taliwala sa mga pamilya nga polimer mahimong magkinahanglan usa ka labi ka espesipikong pagkaangay ug pagrepaso sa pagkadaot. Kang KinggleHDPE batok sa PP blow molding guidenagpatin-aw ngano nga ang bahin, proseso ug pakete sa pag-validate kinahanglan nga ikonsiderar pag-usab imbes nga tagdon ang materyal nga ngalan ingon usa ka yano nga pagpuli.
LyondellBasell'sgiya sa pag-troubleshoot sa blow moldingnag-ila sa gawas nga kontaminasyon ug degraded nga resin isip tinubdan sa mga die lines, streaking, off-color nga mga partikulo ug mga lungag. Partikular nga gipunting niini ang pag-atiman sa materyal nga pag-atiman sa balay, kontaminado nga pag-usab, dili maayo nga paglimpyo sa taliwala sa mga resin ug dili maayo nga pagsira o pagpraktis sa pagsugod ingon posible nga mga kontribusyon. Kini mga diagnostic nga relasyon, dili Kinggle operating setpoints.
Paghimo positibo nga materyal nga pag-ila sa handoff. Irekord ang supplier sa resin, grado, lote, masterbatch, ratio, regrind source ug ang panahon nga ang bag-ong timpla misulod sa feed system. Itago ang mga label o mga rekord sa barcode nga adunay gitipig nga mga sample kung gikinahanglan. Kung ang una nga bag-ong mga bahin nagpakita og itom nga mga speck, streak o color carryover, ang timestamp ug material-path record makatabang sa pag-ila sa matag-an nga pagbalhin gikan sa kontaminasyon o pagkadaot. Anggiya sa mga depekto sa extrusion blow moldingnaghatag og mas lapad nga symptom-to-evidence matrix.
Iuli ang resipe nga walay importasyon sa daan nga produkto
Ang usa ka gitipigan nga resipe mapuslanon lamang kung ang pagkatawo ug kasangkaran niini klaro. Ang umaabot nga rekord kinahanglan nga ipahayag ang pagbag-o sa produkto, kombinasyon sa agup-op ug tooling, grado sa resin, may kalabutan nga file sa controller, kahimtang sa pag-apruba ug katapusan nga na-verify nga petsa. Ang mga katungod sa pag-access kinahanglan nga mailhan ang gipagawas nga mga resipe sa produksiyon gikan sa mga pagsulay sa pag-uswag. Sa dili pa i-load ang usa ka file, kinahanglan nga kumpirmahon sa operator nga ang kahimtang sa pisikal nga makina katumbas sa file kaysa gamiton ang ngalan sa resipe ingon pamatuod nga husto ang hardware.
Ang sakup sa resipe mahimong bahinon sa mga sistema. Ang nag-unang HMI mahimong adunay sulod nga mold-open ug close positions, motion speed, delays, blow timing, cooling time, take-out logic ug function selections. Ang usa ka bulag nga tigkontrol sa gibag-on sa dingding mahimong magkupot sa impormasyon sa shot o siklo, mga kantidad sa die-gap ug ang profile sa parison. Ang mga ekipo sa ubos mahimong magpabilin sa mga trimming, leak-testing o mga setting sa conveyor. Gi-host ni KinggleMoog DigiPack III nga manwalnagpatin-aw nga ang gitipigan nga mga file sa sudlanan mahimong maglakip sa giprograma nga profile sa parison ug kasayuran sa pagkakalibrate sa tooling. Kini usab nag-ingon nga ang tukma nga die-gap tooling calibration importante kung mag-ilis gikan sa usa ka sudlanan ngadto sa lain.
Kana nga ebidensya nagsuporta sa usa ka hinungdanon nga lagda: ayaw pagtangtang sa usa ka software file gikan sa tooling nga gi-calibrate aron magamit. Ang parehas nga manwal sa tigkontrol nag-ingon nga ang pagbag-o sa agup-op mahimo usab nga magkinahanglan usa ka pagbag-o sa tool sa die-gap. Ang file nga naghimo ug gidawat nga sudlanan nga adunay usa ka die, mandrel ug calibration dili awtomatik nga balido pagkahuman sa pagbag-o sa mga butang. Kung giaprobahan sa planta ang master settings, itandi ang gikarga nga rebisyon sa gipagawas nga rekord ug idokumento ang bisan unsang tinuyo nga kalainan. Ayaw i-overwrite ang master samtang nag-tune sa unang mga bahin.
Gamita ang manwal o setup mode aron pamatud-an lamang ang mga lihok nga gitugot sa pamaagi nga espesipiko sa makina. I-verify ang clearance sa agup-op, blow-pin o core nga relasyon, die-head ug platen nga posisyon, take-out nga agianan, mga guwardiya ug feedback sa dili pa ang awtomatik nga pagbisikleta. Ang manual sa operasyon ni Kinggle naghulagway sa mga manwal nga gimbuhaton ug nagpasidaan nga ang paglihok sa blow-pin kinahanglan nga i-coordinate sa bukas nga agup-op. Tungod kay ang mga interface ug opsyonal nga mga gimbuhaton managlahi, angGiya sa mga setting ug alarma sa HMIkinahanglang basahon dungan sa eksaktong manwal sa makina imbes gamiton ingong puli.
Kung magsugod na ang tuning, usba ang usa ka kontrolado nga variable alang sa usa ka gipahayag nga hinungdan, irekord ang daan ug bag-ong mga kantidad, ug hulata ang tubag sa proseso sa dili pa kini hukman. Ang pag-apod-apod sa Parison, bahin nga gibug-aton, pamatasan sa extrusion, pagpabugnaw ug posisyon sa agup-op nakig-interact. Angparison programming giyanagpatin-aw kon unsaon pagkonektar ang profile sa gisukod nga mga lokasyon sa bungbong imbes nga pagpahapsay sa mga punto pinaagi sa panagway lamang.
I-validate ang unang mga bahin sa dili pa sukdon ang kalampusan sa pagbag-o
Ang unang sirado nga bahin motubag lamang sa usa ka pangutana: ang linya mahimong usa ka butang. Wala kini nagpamatuod nga ang bahin nagtagbo sa mga kinahanglanon sa pagguhit, pag-andar o proseso. Tagda ang sayo nga mga piraso isip mga sampol sa diagnostic. Markahi sila pinaagi sa pagkasunodsunod, oras, estasyon, lungag o die outlet kung angay. Itago kini sa pagkahan-ay nga igo aron makita kung ang proseso nag-uban, nag-anod o nagbalikbalik sa usa ka piho nga depekto sa kilid.
Pagsugod sa pagkatawo ug grabe nga kahimtang. Kumpirma ang husto nga bahin ug rebisyon, resin ug kolor, liog o interface geometry, kompleto nga pormasyon, trimming ruta ug dayag nga kadaot. Dayon i-apply ang kontrolado nga plano alang sa bahin nga gibug-aton, pag-apod-apod sa dingding, kritikal nga mga sukat, hitsura ug gikinahanglan nga mga pagsulay sa pag-andar. Ang leak, drop, pressure, load, chemical-resistance o fit nga mga pagsulay kay espesipiko sa produkto; ilakip lamang ang gikinahanglan sa drowing, sumbanan o plano sa pag-validate sa pumapalit. Ayaw pag-imbento og universal tolerance o sample count.
Ang sample sa pagdawat kinahanglan magrepresentar sa tinuud nga kahikayan sa produksiyon. Sa usa ka double-station machine, sample sa duha ka kilid. Sa usa ka multi-head o multi-cavity setup, ipreserbar ang head o cavity identity aron ang average dili makatago sa usa ka pakyas nga output. Kung ang usa ka downstream trimmer o leak tester bahin sa proseso nga mabaligya nga bahin, kwalipikado usab kana nga kagamitan. Ang usa ka botelya nga moagi sa agup-op apan mapakyas human sa pagputol dili usa ka gidawat nga resulta sa produksiyon. Anggiya sa pagsulay sa pagdawat sa pabrikanagpakita kon sa unsang paagi ang produkto, proseso ug pagsulay nga ebidensya mahimong ihigot sa dili pa ipadala; ang parehas nga prinsipyo sa pagsubay magamit sa panahon sa mga pagbag-o sa produksiyon.
Ang mga guwardiya, feedback, utilities, manual motion ug material flow miuyon sa giaprobahan nga setup.
Ang giila nga mga sample mopasa sa drawing, visual, dimensional, wall ug functional nga mga kinahanglanon nga magamit.
Ang gihubit nga sunud-sunod o gibase sa oras nga bintana sa produksiyon sa tanum moagi sa tanan nga may kalabutan nga mga output.
Ipagawas ang linya pinaagi lamang sa gitudlo nga awtoridad sa planta. Irekord ang gidawat nga mga sample ug ang rebisyon sa resipe nga naghimo niini. Kung ang proseso dili makaabot sa giaprobahan nga bintana nga dili mobiya sa kuwalipikadong hanay niini, hunonga ang pagsaka sa mga setting ug imbestigaha ang mga himan, mga gamit, materyal, kondisyon sa makina o ang orihinal nga disenyo sa proseso. Kang Kingglegiya sa kinahanglanon sa utilitymakatabang sa pagbulag sa problema sa pagpahimutang sa makina gikan sa dili lig-on nga hangin, tubig o suplay sa kuryente.
Bawasan ang oras sa pagbag-o pinaagi sa paglihok sa pagpangandam sa gawas sa hunonganan
Ang pinakaluwas nga oportunidad kasagaran dili mas paspas nga wrench work. Kini mao ang pagwagtang sa trabaho nga dili unta sulod sa nahunong nga bintana. Ribyuha ang usa ka natala nga pagbag-o ug klasipikasyon ang matag paglangan: paghulat sa agup-op, pagkumpirma sa usa ka rebisyon, pagpangita og hose, paglimpyo sa usa ka materyal nga sudlanan, pag-download sa usa ka file, pagpangita sa usa ka test fixture, paghulat sa kalidad o pagtul-id sa usa ka nadaot nga koneksyon. Daghan niini nga mga buluhaton mahimong makompleto o mapamatud-an sa dili pa ang katapusan nga gidawat nga daan nga bahin, basta ang pagpangandam dili makabalda sa produksyon o pagbantay.
Paghimo og ready-to-run kit para sa matag balik-balik nga pamilya sa produkto. Mahimong maglakip kini sa gipamatud-an nga mga mapa sa koneksyon, gipanalipdan nga mga fastener, gimarkahan nga mga hose, mga bracket sa sensor, giaprubahan nga mga reference sa resipe, mga plano sa sample ug mga bahin sa pagbag-o sa ubos. Gamita ang biswal nga pag-ila nga makaluwas sa palibot sa tindahan. Tipigi ang mga agup-op ug tooling aron ang mga punto sa pag-alsa ug mga nawong sa koneksyon magpabilin nga accessible ug protektado. Ang usa ka kit kinahanglan nga makunhuran ang pagpangita ug paghubad; kini kinahanglan nga dili gayud magdasig sa pag-ilis kung ang usa ka kontrolado nga butang nawala.
I-standardize ang mga interface lamang pagkahuman sa pagrepaso sa engineering. Ang makanunayon nga mga lokasyon sa hose, pag-ila sa connector, pag-mount nga mga reference ug pagngalan sa resipe makapakunhod sa oras sa pagdesisyon, apan kinahanglan kini nga motakdo sa presyur, temperatura, agos, paglihok ug mga kinahanglanon sa kaluwasan. Kung ang usa ka dali nga pagbag-o nga bahin gikonsiderar, timbang-timbanga ang tibuuk nga sistema, lakip ang positibo nga pag-lock, feedback, pagtulo, pagmentinar, pagmatuod sa sayup ug pagsusi sa peligro sa site. Ayaw himoa ang usa ka tulin nga proyekto nga usa ka dili dokumentado nga pagbag-o sa hardware.
Gamita ang changeover record aron makapili og usa ka pag-uswag matag higayon. Kung mopatigbabaw ang paglimpyo sa kolor, susiha ang pagruta sa materyal ug ang giaprobahan nga estratehiya sa pagpurga. Kung ang pag-align mopatigbabaw, susiha ang pagtipig, pagpangita sa mga bahin ug kahimtang sa agup-op. Kung ang una nga bahin nga pag-tune ang modominar, pag-audit ang pagdumala sa resipe, pag-calibrate sa tool ug ebidensya sa proseso. Kung ang kalidad nga paghulat mopatigbabaw, pre-stage calibrated gauges ug ipasabut kung kinsa ang makapagawas sa trabaho. Ang tumong mao ang usa ka balik-balik nga una nga gidawat nga bintana sa produksiyon, dili usa ka pagbag-o sa pagrekord sa rekord nga gisundan sa scrap.
Ang buluhaton sa pagmentinar kinahanglan usab nga klaro nga planohon. Ang usa ka pagbag-o makahatag og access alang sa mga inspeksyon, apan ang paghiusa sa mga buluhaton nagbag-o sa sakup, mga tawo ug mga panginahanglan sa pagkontrol sa enerhiya. Gamita angchecklist sa preventive maintenancesa pagdesisyon kung unsa ang nahisakop sa usa ka giplano nga interbensyon. Ipadayon nga bulag ang mga nakit-an sa pagmentinar gikan sa mga pagbag-o sa pag-setup sa produkto aron ang nagbalikbalik nga mga problema sa kagamitan magpabilin nga makita.
Paghimo usa ka rekord sa pagbag-o nga nagpadali sa sunod nga pagdagan
Ang usa ka mapuslanon nga rekord mubo ra aron makompleto ug igo nga espesipiko aron matukod pag-usab ang dagan. Magsugod sa pagkatawo: petsa ug oras, makina, mogawas ug umaabot nga mga rebisyon sa produkto, hulmahan ug tooling ID, materyal nga mga grado ug lote, mga rebisyon sa resipe, mga miyembro sa team ug awtoridad sa pagpagawas. Idugang ang upat ka mga punto sa timing nga gihubit sa sayo pa, dugang ang kantidad o gibug-aton sa materyal nga paglimpyo, pagsalikway sa pag-setup ug gihuptan nga produkto. Kung ang tanum dili makasukod sa usa ka uma nga kasaligan, markahi kini nga dili magamit kaysa sa pagbana-bana niini.
Pagrekord sa mga eksepsiyon sa makita nga pinulongan. "Ang pagpabugnaw nga pagbalik gikan sa agup-op nga sirkito B nagpakita nga walay agos" mas mapuslanon kay sa "problema sa tubig." Ang "Recipe file 14 loaded; downstream tester nagpabilin sa SKU X" nagpaila sa usa ka handoff failure. Pagkuha og litrato sa wala damha nga pagsul-ob, pagtulo, nadaot nga mga konektor o balik-balik nga mga depekto sa bahin nga adunay kalabutan nga marka sa pagkilala. I-link ang corrective work ngadto sa maintenance o nonconformance system imbes nga ilubong kini sa komento sa operator.
| Pagrekord block | Minimum nga mapuslanon nga mga natad | Pangutana kini sa sunod nga higayon |
|---|---|---|
| Identidad sa trabaho | Makina, produkto, agup-op, tooling, materyal ug mga rebisyon sa resipe | Nagtugma ba ang pisikal ug digital nga pakete? |
| Panahon | Katapusan nga gidawat nga daan nga bahin, una nga naporma ang bag-ong bahin, una nga gidawat nga bahin, stable-window release | Diin nahimong kwalipikasyon ang gihunong nga agwat? |
| Kapildihan | Purge nga gidaghanon, setup rejects, gihuptan nga produkto ug labor pinaagi sa papel | Ang mas mubo nga paghunong ba nagbalhin sa pagkawala sa ubang lugar? |
| Delay code | Paghulat, pagpangita, pag-ayo, paglimpyo, pag-tune, pagsulay o pagtugot | Unsang isyu sa pagpangandam o sistema ang angay pauswagon? |
| Pagdawat | Sample ID, sukod, pagsulay, pag-apruba ug katapusan nga rebisyon sa resipe | Unsang ebidensya ang nagpamatuod nga gipagawas ang linya? |
| Eksepsiyon | Naobserbahan nga isyu, tag-iya, pagpugong ug nalambigit nga aksyon | Unsa ang kinahanglan nga tul-iron sa dili pa mobalik ang parehas nga trabaho? |
Ribyuha ang gibalikbalik nga mga pagbag-o sa pamilya sa produkto imbes nga magsalig sa usa ka labing maayo nga pagdagan. Pangitaa ang median ug pagkaylap sa matag yugto sa panahon, nagbalik-balik nga mga eksepsiyon ug gibalikbalik nga mga paagi sa scrap. Ang usa ka talagsaon nga paspas nga panghitabo mahimo’g wala’y tseke, nakabenepisyo gikan sa maayo nga mga kondisyon o naggamit usa ka lahi nga kahulugan sa pagdawat. Ang katuyoan sa datos mao ang pagpauswag sa sumbanan ug pag-andam, dili sa pagpit-os sa mga operator nga laktawan ang mga panalipod.

Isira ang rekord sa kasamtangan nga giaprobahan nga baseline ug ang sunod nga aksyon. Kung ang pagbag-o nagpatunghag mas maayo nga setup, rota ang giusab nga mga kantidad pinaagi sa proseso sa pag-apruba sa planta sa dili pa i-update ang master. Kung nagpadayag kini sa usa ka isyu sa disenyo, ipabilin ang temporaryo nga sulud nga makita hangtod masira kini sa engineering. Kini nga disiplina naghimo sa matag pagbag-o sa blow molding machine nga magamit nga ebidensya imbes sa lain nga nahilit nga panghitabo sa pagbalhin.
Kanunay nga gipangutana nga mga pangutana bahin sa mga pagbag-o sa blow molding
Unsa ang gilakip sa usa ka pagbag-o sa blow molding machine?
Ang usa ka kompleto nga pagbag-o mahimong maglakip sa agup-op, mamatay ug mandrel, blow pin, core o inserts, resin, masterbatch, regrind rule, HMI recipe, profile sa wall-thickness, take-out, trimmer, leak tester, conveyor guides, labels ug pack-out. Ang eksaktong kasangkaran nagdepende sa mga kalainan tali sa mogawas ug umaabot nga mga pakete sa produkto. Ipasabot kadtong mga kalainan sa dili pa mohunong. Kung ang agup-op lamang ang gilista, ang team mahimong magsugod pag-usab gamit ang daan nga materyal nga ruta, controller file o downstream setting.
Kanus-a magsugod ug mohunong ang changeover time?
Ang usa ka praktikal nga kahulugan magsugod sa katapusan nga gidawat nga bahin gikan sa paggawas nga trabaho ug matapos sa una nga gidawat nga bintana sa produksiyon alang sa umaabot nga trabaho. Irekord usab ang intermediate nga mga panahon alang sa unang naporma nga bahin ug unang gidawat nga bahin. Kinahanglang ipasabot sa planta ang tamboanan sa produksiyon, sama sa espesipikong gidaghanon sa sunod-sunod nga mga bahin o usa ka sample nga gibase sa panahon sa tanang may kalabotan nga mga estasyon, mga lungag o mga ulo. Ang paggamit sa parehas nga kahulugan naghimo sa umaabot nga pagtandi nga makahuluganon.
Sa unsa nga paagi ang usa ka tanum makapakunhod sa blow molding nga agup-op sa pag-usab sa panahon nga luwas?
Ibalhin ang pag-ila, pagpahigayon, paglimpyo, pag-verify sa resipe, pag-andam sa gauge ug kalidad nga pagplano sa gawas sa nahunong nga agwat diin kini nga mga kalihokan mahimo nga dili makabalda sa produksiyon. Pag-label sa mga interface, pagpanalipod sa pagtipig, pag-andam sa mga kit nga espesipiko sa trabaho ug pag-assign sa mga tag-iya alang sa matag handoff. Analisaha ang paghulat ug oras sa pagtul-id nga gilain gikan sa pisikal nga trabaho sa agup-op. Ayaw pagpakunhod sa oras pinaagi sa pag-bypass sa mga guwardiya, paglaktaw sa mga kontrol sa peligro nga kusog, paggamit sa wala’y marka nga kagamitan sa pag-alsa o pagdawat mga piyesa sa wala pa ang gikinahanglan nga mga tseke moagi.
Ang pag-load ba sa usa ka gitipigan nga resipe makahuman sa setup?
Dili. Ang usa ka gitipigan nga resipe kinahanglang mohaum sa na-instalar nga agup-op, die tooling, blow pin, materyal ug rebisyon sa produkto. Ang ubang mga setting mahimo usab nga magpuyo sa usa ka separado nga controller sa parison o downstream nga makina. Kumpirma ang kompleto nga set sa file, pamatud-i ang gitugot nga manual nga mga lihok ug itandi ang aktuwal nga kinaiya sa makina sa gipagawas nga baseline. Ang Moog's DigiPack III nga manwal nga nagsumpay sa gitipigan nga mga file sa sudlanan nga adunay parison-profile ug die-gap tooling calibration information, mao nga ang hardware identity ug file identity kinahanglang magpabilin nga konektado.
Ngano nga ang mga itom nga specks o mga streak sa kolor makita pagkahuman sa pagbag-o sa materyal?
Ang posible nga mga hinungdan naglakip sa daan nga materyal nga nahabilin sa pagdumala o pagtunaw nga agianan, kontaminado nga resin o rerind, degraded resin nga gipagawas gikan sa usa ka stagnant nga lugar, dili patas nga pagsagol sa kolor, mga sayup sa heater o dili angay nga pagsira ug paglimpyo. Ipreserbar ang resin ug transisyon nga rekord sa dili pa mag-ilis sa mga setting. Sunda ang giaprobahan nga makina ug resin-supplier nga pamaagi, susiha ang materyal nga ruta ug klasipikasyon kung ang depekto random o gitakda sa palibot sa parison. Ayaw hunahunaa nga ang usa ka unibersal nga pamaagi sa paglimpyo luwas alang sa matag resin ug ulo.
Unsa nga kasayuran ang kinahanglan ipadala sa Kinggle bahin sa usa ka lisud nga pagbag-o?
Ipadala ang makina ug controller identification, outgoing ug incoming product drawings, mold ug tooling IDs, resin grades and lots, masterbatch ug regrind details, recipe revisions, alarm history, utility readings, changeover timeline, marked sample photographs and measured failure data. Iapil lang ang usa ka video kung kini makuha nga dili mosulod sa hazard zone. Ang piho nga ebidensya nagtugot sa diskusyon nga magbulag sa usa ka materyal nga dalan, tooling, kontrol, utility o part-design nga problema nga mas episyente.
Planoha ang makina sa palibot sa pakete sa produkto
Para sa usa ka bag-ong agup-op, bag-ong materyal o balik-balik nga problema sa pagbag-o, ipadala ang aktuwal nga bahin nga drowing, resin, target nga mga pagsulay, agup-op ug mga detalye sa tooling, kasamtangan nga impormasyon sa makina ug naobserbahan nga rekord sa pagbag-o. Mahimong hisgutan ni Kinggle ang makina, tooling, kontrol ug mga kinahanglanon sa produksiyon gikan sa parehas nga set sa ebidensya.
Ipadala ang imong impormasyon sa proyektoGisusi ang mga tinubdan ug pamaagi sa ebidensya
Ang mga panid sa Kinggle sa una nga partido ug mga manwal nga gi-host sa Kinggle gigamit alang sa interface sa makina, input sa proyekto ug mga pahayag sa saklaw sa pagbansay. Ang manwal sa tiggama sa controller gigamit alang sa gitipigan-file ug tooling-calibration nga mga relasyon. Usa ka opisyal nga giya sa tigprodyus sa resin gigamit alang sa kontaminasyon sa materyal ug mga agianan sa pagkadaot. Ang mga regulasyon sa OSHA gigamit lamang sa paghulagway sa utlanan sa kaluwasan sa Estados Unidos. Walay tinubdan sa ubos ang gipresentar isip usa ka universal nga resipe.
- Kinggle-host nga Awtomatikong Blow Molding Machine Operation Manual, gi-access niadtong Septiyembre 8, 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, gi-host ni Kinggle, na-access niadtong Septiyembre 8, 2026.
- Proseso sa Pagbaligya sa KinggleugAfter-Sales nga Serbisyo, gi-access niadtong Septiyembre 8, 2026.
- LyondellBasell, Unsaon Pagsulbad sa mga Problema sa Blow Molding, gi-access niadtong Septiyembre 8, 2026.
- OSHA 29 CFR 1910.147, Ang Pagkontrol sa Hazardous Energy, gi-access niadtong Septiyembre 8, 2026.
- OSHA 29 CFR 1910.212, Kinatibuk-ang mga Kinahanglanon alang sa Tanang Makina, gi-access niadtong Septiyembre 8, 2026.