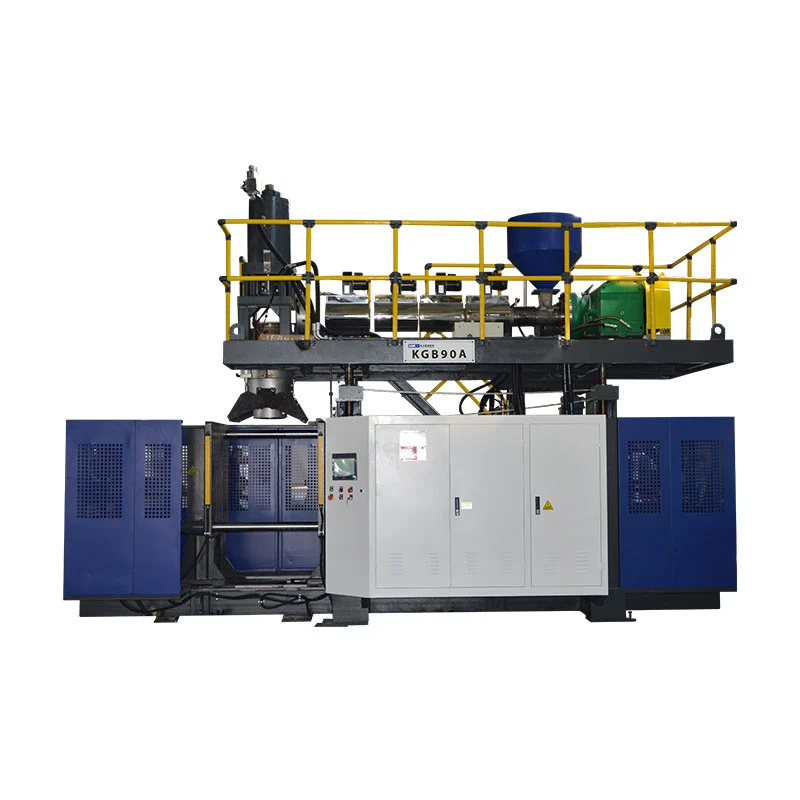
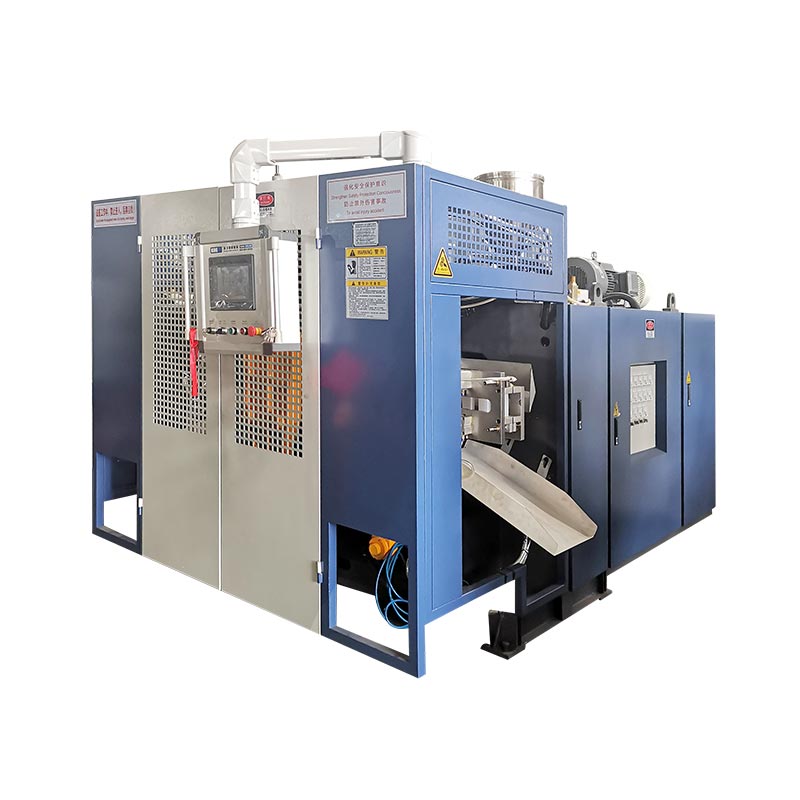
I-configure ang KGB110A gikan sa gisukod nga sample sa produkto, dili gikan sa 160L nga ngalan lamang. Irekord ang parte nga geometry, net weight, wall map, resin, trim ug production target. Dayon gamita ang mga input aron masusi ang molde nga sobre, gross parison demand, extrusion recovery, clamp requirement ug factory utilities.
Ang usa ka 160 ka litro nga blow molding machine makahimo og lahi kaayo nga mga produkto. Ang usa ka haw-ang nga babag sa dalan adunay lapad nga giplanohang lugar. Ang usa ka pontoon mahimong adunay taas nga draw zone ug mga kinahanglanon sa pagbugkos. Ang usa ka panel sa lamesa mahimong lapad apan medyo mabaw. Ang usa ka ngalan sa modelo wala magtangtang sa mga kalainan.
Ang labing mapuslanon nga punto sa pagsugod mao ang kanunay nga butang nga naa sa lamesa sa pumapalit. Sukda kini, timbanga ug markahi ang mga lugar nga hinungdanon. Kana nga sample nahimong link tali sa disenyo sa produkto, tooling, configuration sa makina ug pagsulay sa pagdawat.

Ang unom ka panid nga sample file nga kinahanglan nga magdala sa proyekto
Dimensyon nga bahin nga drowing, kinatibuk-ang gidak-on, mga pag-abli, pagsal-ot ug mga interface sa asembliya.
Ang gibug-aton sa net nga bahin, grado sa materyal, kolor, mga additives ug gitugotan nga pag-regrind.
Mapa sa gibag-on sa dingding nga adunay mga kritikal nga lokasyon ug mga kinahanglanon sa pagsulay sa produkto.
Pagputol sa mapa nga nagpakita sa ibabaw nga flash, ubos nga ikog, pagdumala sa scrap ug uban pang mga pagkawala.
Gidawat nga target sa output, shift pattern, automation ug downstream nga trabaho.
Gahum sa pabrika, hangin, tubig, pag-access, pag-alsa ug magamit nga wanang sa cell.
Gimantala-data nga nota:Ang ulohan sa panid karon ni Kinggle ug teksto sa aplikasyon nagbutang sa KGB110A sa klase nga 160L. Ang samang panid sa pagkakaron nagpakita sa 120 L sa summary ug maximum-capacity table. Kini nga artikulo nagsunod sa gipatik nga 160L nga posisyon sa produkto, apan ang eksaktong gi-order nga kapasidad kinahanglan nga makumpirma sa kinutlo ug teknikal nga kasabutan.
Pagsugod sa sample sa produkto, dili sa label sa katalogo
Ang sample nagsulti kanimo kung asa ang desisyon sa makina mahimong mapakyas. Ang gawas nga mga sukod niini makaapekto sa agup-op. Ang gibug-aton ug trim niini makaapekto sa accumulator. Ang lapad nga mga nawong niini makaapekto sa giplano nga lugar. Ang lawom nga mga suok ug mga gunitanan makaapekto sa pag-apod-apod sa dingding. Ang pagpabugnaw nga kinaiya makaapekto sa siklo sa panahon ug pagtangtang.
Ang gidaghanon mapuslanon gihapon. Nakatabang kini nga ibutang ang proyekto sa usa ka kinatibuk-ang hanay sa makina. Bisan pa ang duha ka mga produkto nga adunay parehas nga gilakip nga volume mahimo’g magkinahanglan lainlaing mga ulo, clamp o pag-abli sa agup-op. Ang usa ka dako nga float mahimong adunay daghang hangin samtang naggamit og gamay nga resin kaysa sa usa ka dasok nga teknikal nga panel nga adunay lokal nga mga gusok ug baga nga mga mounting zone.
Ayaw pagsalig sa nahuman nga bahin sa usa ka kakompetensya isip bugtong tinubdan. Kung mahimo, idugang ang orihinal nga file sa disenyo ug ang gitinguha nga kinahanglanon sa paghimo. Ang usa ka gikopya nga sample mahimong maglakip sa gibag-on sa bungbong nga mobayad sa usa ka daan nga agup-op o proseso. Ang pagsubli sa maong bungbong nga wala makasabot sa trabaho niini makadugang sa gibug-aton nga walay pagpauswag sa performance.
Gidokumento ni Kinggleproseso sa pagbaligyanagsugod sa mga litrato sa produkto, mga drowing, gibug-aton, gidak-on ug materyal. Nangayo usab kini alang sa gibag-on, output ug mga kinahanglanon nga resistensya sa kemikal. Praktikal kana nga order tungod kay ang rekomendasyon sa makina nagsunod sa ebidensya sa produkto.
Ang sample file kinahanglan adunay usa ka rebisyon nga numero. Kung ang liog, kuptanan, isal-ot o kinatibuk-ang gitas-on mausab, i-update ang file sa dili pa ang makina ug agup-op mabugnaw. Kini naglikay sa usa ka proyekto diin ang kinutlo mohaum sa sayo nga sample apan ang production drawing dili na mohaum sa gikutlo nga cell.
Paghimo usa ka sample nga dossier nga makaluwas sa pagrepaso sa engineering
Pagsugod sa sukaranang mga sukod. Irekord ang kinatibuk-ang gitas-on, gilapdon ug gitas-on. Idugang ang mga diametro sa pagbukas, paghuman sa liog, gidak-on sa flange, clearance sa pagdumala ug ang posisyon sa bisan unsang insert. Markahi ang linya sa pagbulag ug makita nga pinch nga mga lugar kung ang sample nagpadayag niini.
Timbanga ang kompleto nga produkto sa usa ka na-calibrate nga timbangan. Dayon ibulag ang bisan unsang matangtang nga mga sangkap nga wala gihulma sa huyop. Ang usa ka cap, plug, metal insert o foam filling dili angay isipon nga molded plastic. Irekord ang pamaagi sa pag-ila sa materyal imbes nga isipon ang polimer gikan sa hitsura.
Ang gibag-on sa dingding nanginahanglan usa ka mapa sa lokasyon. Numero sa mga punto sa usa ka drowing o litrato. Ilakip ang mga kanto, mga pagbalhin sa abaga, mga gunitanan, mga kontak sa base, mga mounting zone ug lapad nga mga panel. Ang usa ka kasagaran nga gibag-on nagtago sa nipis nga lugar nga mahimong makontrol ang pasundayag.
Sunod, isulat ang mga pagsulay sa produkto. Ang float, traffic barrier, furniture panel ug industrial container walay parehas nga pass criteria. Gamita ang aktuwal nga drowing sa pumapalit, kinahanglanon sa regulasyon o internal nga pagsulay. Ayaw paghulam ug drop height, load o leak test gikan sa walay kalabotan nga produkto.
| Sampol nga ebidensya | Unsaon pagrekord niini | Naapektuhan ang desisyon sa makina |
|---|---|---|
| Kinatibuk-ang geometry | Gisukod nga drowing o gisusi ang 3D file | Mold envelope, centerline, posisyon sa ulo ug agianan sa pagtangtang |
| Net gihulma nga gibug-aton | Timbang nga walay gilain nga gipundok nga mga bahin | Punto sa pagsugod alang sa gross parison mass |
| Pag-apod-apod sa dingding | Gi-numero nga mga lokasyon nga adunay gipili nga pamaagi sa pagsukod | Parison profile, shot distribution ug trial criteria |
| Sistema sa resin | Grado, supplier, kolor, additives ug regrind nga lagda | Pagkaangay sa tornilyo, rate sa pagtunaw ug bintana sa pagproseso |
| Guntinga ug flash | Gipaabot nga ibabaw, ubos, gunitanan ug kilid nga scrap | Gipangayo sa accumulator ug pag-regrind load |
| Functional nga mga pagsulay | Ginganlan nga pamaagi, kondisyon, sample size ug pass limit | Disenyo sa agup-op, pagpabugnaw, mga target sa dingding ug sakup sa FAT |
| Gidawat nga output | Maayo nga mga bahin kada oras o pagbalhin human sa inspeksyon | Ang rate sa pagbawi, pagpabugnaw, automation ug kapasidad sa ubos |
Ang usa ka sample usa ka ebidensya, dili usa ka kompleto nga detalye. Mahimong kini adunay tigulang, nadaot o nasuhop nga mga kemikal. Gamita kini sa pagpangutana og mas maayo nga mga pangutana, unya ibutang ang giaprobahan nga drawing ug test standard sa ibabaw sa pisikal nga sample sa hierarchy sa dokumento.
Basaha ang detalye sa KGB110A isip set sa mga tseke
AngKGB110A nga panid sa produktonagpatik ug 6.6 x 4.2 x 5.2 m nga gidak-on sa makina ug 22 t nga gibug-aton sa makina. Ang clamping section niini naglista sa 760 kN, usa ka 1100 x 1400 mm nga platen ug usa ka 1000 x 1400 mm nga maximum nga agup-op. Naghatag usab ang panid og 610 hangtod 750 mm nga gibag-on sa agup-op.
Alang sa pag-abli ug paglihok, ang panid nagpakita sa 600 hangtod 1600 mm ug usa ka 600 mm nga paglihok nga stroke. Kini nga mga numero nanginahanglan sa agup-op nga asembliya sa tupad nila. Ang mapuslanon nga pangutana mao kung ang bug-os nga gipabugnaw nga bahin mahimo bang buhian ug ibilin ang agup-op nga adunay gituyo nga robot, mga pagsal-ot ug pagputol nga gilakip pa.
Ang extrusion section naglista sa 110 mm screw, 25 L/D ratio, 75 kW extruder motor ug upat ka heating zones. Ang gipatik nga HDPE nga kapasidad sa pagtunaw kay 160 ngadto sa 200 kg/h. Kana nga range iya sa HDPE nga pulong sa panid. Wala kini nagpamatuod sa parehas nga rate alang sa lain nga materyal o pormulasyon.
Ang seksyon sa ulo nagpatik sa 12 (20) L nga kapasidad sa accumulator ug 9 (15) kg nga gibug-aton sa PE accumulator. Naglista usab kini og 450(600) mm nga maximum die-pin diameter. Ang parenthetical values mahimong magpakita sa mga pagpili sa configuration, apan ang panid wala magpasabot sa lagda. Kinahanglang isulti sa proposal ang napili nga ulo, die tooling ug resin nga basehan.
Gihubit sa panid ang sumbanan nga modelo nga adunay MOOG 100 nga gibag-on nga tigkontrol, bukton sa robot ug sistema sa paghuyop sa ilawom. Kini ang mga pahayag nga gipatik sa una nga partido. Ang kinutlo kinahanglan gihapon nga nganlan ang matag gihatag nga butang, ang interface niini ug bisan unsang pagbag-o nga piho sa proyekto.
Pagbasa sa pabrika:ayaw kopyaha ang lamesa sa usa ka order sa pagpalit nga wala’y mga pangutana. Ibutang ang sample nga sukod, drowing sa agup-op o pagkalkula sa utility tapad sa matag detalye nga gituyo aron matagbaw.
Paghubad sa porma sa produkto ngadto sa mold fit ug pagtangtang nga luna
Ang drowing sa produkto nahimong agup-op lamang human sa pagdugang sa shrinkage nga estratehiya, lungag nga asero, pagpabugnaw, pinch-off, mga buho, galamiton sa liog ug pag-mount. Ang resulta nga asembliya mahimong mas dako pa kay sa produkto. Ang usa ka bahin nga komportable tan-awon sa sulod sa 1000 x 1400 mm nga limitasyon mahimong mapig-ot sa higayon nga ang mga koneksyon ug paglihok nga mga aparato idugang.
Susiha ang gilapdon, gitas-on ug gi-instalar nga gibag-on nga gilain. Gamita ang kompleto nga asembliya, lakip ang mga backing plate ug mga adapter. Kumpirma ang mounting pattern batok sa 1100 x 1400 mm platen reference. Ipakita ang mga koneksyon sa tubig, hydraulic, pneumatic ug elektrikal sa ilang gipahimutang nga mga posisyon.
Ang pag-abli sa luna usa ka problema sa paglihok. Ang usa ka panel sa lamesa mahimong kinahanglan nga limpyohan ang lawom nga mga gusok. Ang usa ka babag mahimong mobiya sa lungag sa usa ka anggulo. Ang usa ka pontoon mahimong magpabilin nga flexible samtang init ug mahimong magkinahanglan og suporta sa panahon sa pagkuha. Ang robot grip ug part rotation nagkinahanglan sa ilang kaugalingong swept envelope.
Pagplano sa rota sa pagbag-o sa agup-op sa samang higayon. Ang KGB110A nga panid naghatag ug 22 t nga gibug-aton sa makina apan wala magmantala sa gitugot nga gibug-aton sa agup-op. Pangutan-a si Kinggle alang sa katapusang limitasyon sa gibug-aton sa agup-op, mga punto sa pag-alsa ug drowing sa kinatibuk-ang kahikayan. Unya pamatud-i ang crane sa tanum, gitas-on sa kaw-it ug pagduol.
Ang pagpabugnaw sa agup-op makakontrol sa tibuok siklo. Ang dagkong mga ibabaw nagkinahanglan og balanse nga mga sirkito, samtang ang baga nga mga bahin mahimong magkinahanglan og naka-focus nga pagpabugnaw. Angextrusion blow molding mold guidenaglangkob sa pinch-off, venting ug pagplano sa sirkito sa mas detalyado.
Kalkulahin ang gross parison demand sa dili pa mopili sa ulo
Ang accumulator kinahanglang maghatod sa tanang materyal nga mobiya sa die atol sa usa ka kalihokan sa paghulma. Ang gibug-aton sa natapos nga produkto usa lamang ka bahin. Gipakaon usab sa ulo ang flash, ikog, gunitanan nga scrap ug bisan unsang materyal nga makuha sa proseso sa pag-trim.
Gross parison mass = net molded product + flash ug trim + documented process allowance
Gamita ang gisukod o gihulma nga mga bili. Wala’y unibersal nga porsyento sa scrap para sa mga float, babag, muwebles ug teknikal nga mga bahin.
Gipatik ni Kinggle ang 9(15) kg isip PE accumulator-weight line para sa KGB110A. Tagda kini isip usa ka ulo ug materyal nga pakisayran, dili kapasidad sa nahuman nga produkto. Ang grado sa PE, temperatura sa pagtunaw, recycled content ug die setting makausab sa magamit nga kinaiya. Ang lain nga resin nanginahanglan kaugalingon nga pagsusi.
Ang gitas-on sa Parison hinungdanon sa masa. Ang usa ka taas nga parison mahimong molubog o mounat sa dili pa magsira ang agup-op. Ang usa ka lapad nga die mahimong makapakunhod sa draw nga gikinahanglan sa palibot sa produkto apan makausab sa mga kinahanglanon sa ulo ug tooling. Irekord ang gidak-on sa die, giprograma nga gintang, oras sa pagpuga ug posisyon sa parison sa panahon sa pagsulay.
Ang gross nga panginahanglan makaapekto usab sa regrind. Ang bug-at nga flash mahimong mohaum sa accumulator samtang nagmugna og dakong scrap stream. Kinahanglan nga magpadayon ang granulator, conveying ug blending system. Kung ang pag-regrind mobalik sa produkto, ang porsyento niini ug ang mga kontrol sa kontaminasyon nahisakop sa giaprubahan nga pormulasyon.
Biyai ang control range alang sa pagtul-id sa profile. Ang usa ka ulo nga nagdagan sa praktikal nga ngilit niini mahimong adunay gamay nga lugar alang sa mas baga nga mga kanto o mas taas nga parison. Ang pagsulay kinahanglan magpakita sa lig-on nga gross mass, madawat nga cushion ug balik-balik nga pagbutang sa parison sa usa ka gitakda nga sample window.
Himua ang mapa sa dingding nga usa ka kontrolado nga profile sa parison
Ang mapa sa dingding nag-ingon kung diin ang produkto nanginahanglan materyal. Ang profile sa parison nag-ingon kung kanus-a kinahanglan mabag-o ang gintang sa mamatay samtang ang parison mobiya sa ulo. Ang pagkonektar niadtong duha ka mga rekord mas mapuslanon kay sa pagkopya sa usa ka profile gikan sa laing bahin.
Numeroi ang mga lokasyon sa dingding sa sample drawing. Pagkahuman sa matag pagsulay, guntinga o sukda ang parehas nga mga lokasyon sa parehas nga pagkasunud. Irekord ang gibug-aton sa bahin ug pagbag-o sa profile sa matag grupo. Kung daghang mga setting ang mausab sa usa ka higayon, ang team mawad-an sa hinungdan sa resulta.
Ang KGB110A nga panid nagngalan sa usa ka MOOG 100 nga gibag-on nga controller. AMoog DigiPack III nga manwal nga gi-host ni Kingglenagpatin-aw sa usa ka paagi sa controller nga nagtipig sa mga file sa produkto ug nag-asoy sa giprograma nga gibag-on sa dingding sa posisyon sa makina. Mapuslanon kini nga ebidensya sa proseso, apan wala kini nagpaila sa eksaktong interface sa controller nga gihatag sa matag KGB110A.
Ang usa ka profile dili makaayo sa matag depekto. Importante gihapon ang die ug mandrel geometry, head centering, temperatura sa pagtunaw, pag-ulbo sa parison ug timing sa agup-op. Kung ang parison mosulod sa agup-op nga wala sa sentro, ang pagdugang sa materyal mahimong makatago sa simtomas samtang nagdugang ang gibug-aton.
Sa higayon nga ang bahin molabay, tipigi ang kompleto nga resipe. Ilakip ang materyal, kolor, temperatura, setting sa shot, file sa profile, paghuyop, pagpabugnaw ug pagbag-o sa agup-op. Angparison programming giyanaghatag og mas bug-os nga han-ay sa tuning.
Ipares ang pagbawi sa extrusion sa pagpabugnaw ug gidawat nga output
Ang pampublikong lamesa naglista sa 160 ngadto sa 200 kg/h isip KGB110A HDPE melting-capacity range. Ang pangutana sa produksiyon kung ang napili nga tornilyo mahimo bang pun-on ang accumulator sa wala pa ang sunod nga shot samtang gipadayon ang lig-on nga kalidad sa pagkatunaw. Ang pinakataas nga brochure rate dili makatubag niana sa iyang kaugalingon.
Kalkulahin ang gross hourly demand gikan sa kompletong parison. Gamita ang giplano nga mga panghitabo sa paghulma kada oras ug aktibo nga mga outlet. Dayon itandi ang resulta sa gisulayan nga melt rate para sa aktuwal nga resin, kolor ug kondisyon sa pag-regrind.
Kinatibuk-ang panginahanglan sa materyal, kg/h = gross nga parison mass x paghulma sa mga panghitabo kada oras x aktibong parison kada panghitabo
Ang KGB110A nga panid naglista ug 320 ka pcs/h, pero gimarkahan kini nga dry cycle. Ang uga nga siklo usa ka pakisayran sa paglihok sa makina. Ang output sa produkto naglakip sa accumulator recovery, parison formation, blowing, cooling, exhaust, opening, take-out, trimming ug quality loss.
Ang dagkong mga bahin kasagarang mogugol ug daghang bahin sa pagpabugnaw sa siklo. Kana nga panahon makatugot sa extruder nga mapuno pag-usab ang ulo. Kung ang mas maayo nga pagpabugnaw sa agup-op nagpamubo sa siklo, ang gikinahanglan nga rate sa pagtunaw mosaka. Ang pag-optimize sa siklo kinahanglan nga susihon ang pagkaayo ug kalidad sa dingding, dili lamang ang temperatura sa agup-op.
I-report ang gidawat nga mga piyesa kada oras pagkahuman sa gikasabutan nga mga tseke. Hupti ang uga nga siklo, gross cycle, pagsalikway ug paghunong sa lain nga mga kolum. Angcycle-time optimization guidenagpakita kon unsaon paghimo sa usa ka yugto-sa-yugto nga badyet sa panahon.
Susiha ang 760 kN batok sa giplanohang lugar ug presyur sa proseso
Gipatik ni Kinggle ang 760 kN clamping force para sa KGB110A. Kana nga numero mahimong mapuslanon lamang sa tupad sa giplano nga lugar sa lungag ug sa gikasabutan nga presyur sa sulod. Ang giplano nga lugar mao ang silweta sa lungag sa parting plane. Dili kini gidaghanon sa sudlanan o lugar sa ibabaw.
Ang usa ka lapad nga babag o tabletop makahimo og mahinungdanon nga pagbulag nga karga bisan kung kini mabaw. Ang usa ka lawom apan pig-ot nga float mahimong lahi. Ang multi-cavity o multi-part nga mga layout nagdugang sa kinatibuk-ang giplano nga lugar nga makita sa clamp.
Ang panid sa produkto naglista sa 0.8 MPa blow pressure. Gamita ang aktuwal nga bintana sa produksiyon sa kalkulasyon. Ang pagbuga sa agup-op, temperatura sa pagtunaw, detalye sa nawong ug gibag-on sa dingding mahimo’g magbag-o sa kinahanglan nga presyur. Ang pagsulay sa pabrika kinahanglan nga magrekord sa set nga presyur ug magamit nga presyur sa pagsulod sa makina.
Ang kahimtang sa flash mapuslanon nga ebidensya. Ang nagtubo nga flash mahimong magpunting sa sobra nga pwersa sa pagbulag, gisul-ob nga pinch nga mga lugar, mga problema sa paglinya o sobra nga materyal. Ayaw itul-id ang matag problema sa flash pinaagi sa pagdugang sa puwersa sa clamp. Susiha ang agup-op ug proseso nga magkauban.
Ang supplier sa makina ug supplier sa agup-op kinahanglan aprobahan ang usa ka kalkulasyon. Ibutang ang giplano nga lugar, presyur sa proseso, kinahanglanon sa clamp ug ang gituohan nga hinungdan sa teknikal nga file. Gipugngan niini ang duha ka managlahing pag-apruba nga nagsalig sa lainlaing mga pangagpas.
Susiha pag-usab ang kalkulasyon kung mausab ang layout sa lungag. Ang pagdugang sa ikaduha nga bahin, pagbalhin sa linya sa pagbulag o pagpadako sa usa ka panel mahimo’g mabag-o ang giplano nga lugar. Ang mga pagsal-ot ug mga aksyon sa kilid mahimo usab nga magbag-o kung unsa ang reaksyon sa agup-op. Ang katapusan nga drowing sa agup-op, imbes nga usa ka sketch sa una nga produkto, kinahanglan nga tapuson kini nga tseke.
Ipasabut ang materyal nga mga lut-od imbes nga magsalig sa usa ka hugpong sa mga pulong
Ang KGB110A nga panid nag-ingon nga ang plataporma makahatag og single-layer nga mga produkto ug mahimo usab nga magtukod og double-layer o multi-layer nga mga istruktura. Ang parehas nga lamesa sa espesipikasyon sa publiko naglista sa usa ka 110 mm screw ug usa ka 75 kW extruder motor. Busa ang usa ka multi-layer nga proyekto nanginahanglan ug configuration drawing nga lapas pa sa standard table.
Pagsugod sa hinungdan sa produkto alang sa lain nga layer. Mahimo kini nga pagbutang sa kolor, recycled core nga materyal o usa ka functional barrier. Ipahayag ang materyal sa matag layer ug ang target ratio. Susihon ang pagkaangay, temperatura sa pagproseso ug ang gitugotan nga pagbag-o.
Dayon hangyoa ang diagram sa melt-path. Kinahanglang mailhan niini ang matag extruder, adapter, head channel ug control point. Ang sugyot kinahanglan usab nga magpakita sa mga gidak-on sa motor, mga karga sa pagpainit, pagdumala sa materyal ug ang giusab nga kinatibuk-ang utility. Ang usa ka generic nga "multi-layer" nga label wala maghubit niini nga kagamitan.
Ang pagtrabaho sa pagbag-o motubo sa matag materyal nga agianan. Ang gidaghanon sa paglimpyo, pag-access sa paglimpyo, pagkasunod-sunod sa kolor ug paglainlain sa scrap makaapekto sa oras sa pag-operate. Kung ang produkto wala magkinahanglan og daghang mga lut-od, ang dugang nga sistema mahimong makadugang sa trabaho nga dili makamugna og bili sa pumapalit.
Usa ka-layer nga direksyon
Gamita ang usa ka gihubit nga stream sa resin kung ang pasundayag sa produkto, kolor ug plano sa pag-recycle mahimong mahimamat sa usa ka istruktura sa dingding.
Multi-layer nga direksyon
Paghangyo og usa ka espesipiko sa proyekto nga co-extrusion configuration kung ang matag layer adunay dokumentado nga function ug acceptance range.
Kang Kingglemulti-layer co-extrusion nga giyanagpatin-aw sa mga tahas sa layer ug sa mga pangutana nga nahisakop sa RFQ.
Planoha ang kompletong cell palibot sa 22 t machine
Ang gipatik nga mga sukat sa makina mao ang 6.6 x 4.2 x 5.2 m. Ang gibug-aton sa makina mao ang 22 t. Kini nga mga kantidad magsugod sa layout sa tanum. Wala kini naglakip sa clearance sa serbisyo, hagdanan, pagdumala sa agup-op, kagamitan sa resin, compressor, cooling system, take-out o downstream finishing.
Susiha una ang bertikal nga agianan. Ang bilding nanginahanglan igo nga gitas-on alang sa makina, pag-access sa plataporma ug giplano nga pagbayaw. Markahi ang ruta alang sa die head ug extruder nga mga sangkap kung ang pagmentinar nagkinahanglan og overhead nga pagtangtang. Kumpirma ang kapasidad sa crane ug pagkab-ot sa kaw-it gikan sa katapusang drowing.
Ang KGB110A nga panid nagpatik sa 0.3 MPa ug 120 L/min para sa makapabugnaw nga tubig. Ang project sheet nagkinahanglan usab ug inlet temperature, return limit, water quality, filtration ug circuit scope. Ang gidaghanon sa dagan nga walay temperatura dili makasukod sa sistema sa pagpabugnaw.
Alang sa compressed air, ang panid naglista sa 0.8 MPa ug 1.8 m³/min. Kumpirma ang peak ug average nga panginahanglan, receiver sized, dew point, filtration ug connection size. Ang dagkong mga panghitabo sa paghuyop mahimong makapaubos sa presyur kung ang header gamay ra.
Ang panid nagbutang sa label nga 52 hangtod 60 kW ingon kasagaran nga konsumo sa enerhiya. Tungod kay ang kW kay gahum, tagda kini isip usa ka gipatik nga operating-power reference. Ayaw kini i-convert sa kWh kada bahin.EUROMAP 46.2naglambigit sa pagsukod sa enerhiya nga may kalabotan sa produkto ngadto sa gihatag nga makina, agup-op ug produkto ubos sa lig-on nga mga kondisyon.
Anggiya sa utility sa pabrikanaglangkob sa electrical boundaries, hangin, tubig, trabaho sibil ug access. Gamita ang katapusang drowing sa kinatibuk-ang kahikayan kay sa publikong sobre para sa pag-apruba sa pag-instalar.

Pamatud-i ang pagsumpo sa usa ka masubay nga pagsulay sa produkto
Ang pagsulay sa pabrika kinahanglan nga maghimo pag-usab sa trabaho sa produkto nga gihulagway sa sample file. Ang giaprobahan nga agup-op, resin ug mayor nga mga kapilian kinahanglan nga anaa. Kung gigamit ang usa ka kapuli, irekord ang kalainan ug limitahan ang mga konklusyon sumala niana.
Planoha ang sampol nga han-ay sa dili pa modagan. Numero nga mga bahin sa han-ay sa paghulma. Ipasabut kung kanus-a magsugod ang lig-on nga produksiyon ug kung unsa kadugay ang bintana sa pagsukod. Ang EUROMAP 46.2 nanginahanglan lig-on nga mga kondisyon sa makina alang sa pamaagi sa enerhiya nga may kalabotan sa produkto ug mga dokumento sa kalidad sa produkto ingon bahin sa konteksto sa pagsulay.
- Ilha ang configuration.Irekord ang serial number sa makina, opsyon sa ulo, tool sa mamatay, rebisyon sa agup-op, controller ug na-install nga automation.
- Tinoa ang pormulasyon.Irekord ang grado sa resin, supplier, kolor, additives ug regrind content gikan sa aktuwal nga trial material.
- Kuhaa ang resipe.I-save ang mga temperatura, setting sa shot, profile sa dingding, setting sa paghuyop, mga kondisyon sa pagpabugnaw ug timing sa automation.
- Isira ang balanse sa masa.Timbanga ang produkto, matag trim stream ug ang kompletong gross shot. Itandi kini sa gikutlo nga sukaranan sa ulo.
- Sukda ang mapa sa dingding.Gamita ang ginumero nga mga lokasyon ug gikasabutan nga paagi. Ipadayon ang mga pagbasa nga konektado sa matag sample nga numero.
- Pagdalag functional checks.I-apply lamang ang mga eksaminasyon nga espesipiko sa produkto ug mga limitasyon nga gisulat sa giaprobahan nga kinahanglanon.
- Pag-ihap sa output nga matinud-anon.Pagbulag sa uga nga siklo, gross cycle, gidawat nga mga bahin, pagsalikway ug paghunong sa gikasabutan nga panahon.
- Mga gamit sa pagrekord.Sukda ang gahum, hangin ug tubig sa gitakda nga mga utlanan samtang ang gidawat nga produkto gihimo.
- Isira ang bukas nga mga butang.Hatagi ang matag pagtipas ug tag-iya, aksyong pagtul-id, kinahanglanon sa ebidensya ug takdang petsa.
Ayaw pagpili lamang sa labing maayo nga bahin alang sa taho. Hupti ang usa ka han-ay nga nagpakita sa kalainan. Kon ang resipe mausab, pagsugod og bag-ong sample nga grupo. Gibulag niini ang pag-uswag sa proseso gikan sa ebidensya sa pagdawat.
Pag-uyon sa mga himan sa pagsukod sa wala pa ang pagsulay. Irekord ang resolusyon sa sukod, pamaagi sa gibag-on ug kahimtang sa pagkakalibrate diin kini makaapekto sa resulta. Gamita ang parehas nga mga himan alang sa sampol nga han-ay. Kung ang pumapalit ug ang supplier nagsukod sa lainlaing mga pamaagi, itandi ang mga pamaagi sa dili pa magdesisyon nga ang mga bahin dili magkauyon.
Ang usa ka napakyas nga resulta nanginahanglan konteksto. Hupti ang may kalabutan nga mga setting, kasaysayan sa alarma, numero sa sample ug rekord sa inspeksyon. Ang usa ka gitul-id nga bahin mahimong mapamatud-an ang pag-ayo, apan kinahanglan nga dili kini mapapas ang nauna nga pagtipas. Kini nga kasaysayan makatabang sa team sa pagdesisyon kung ang pag-ayo lig-on o temporaryo.
Tipigi ang hilaw nga datos, mga litrato, pag-eksport sa resipe ug gipirmahan nga mga summary. Anggiya sa pagsulay sa pagdawat sa pabrikanaghatag og mas lapad nga protocol alang sa makina, produkto ug mga pagsusi sa dokumento.
Gamita ang upat ka mga ganghaan aron sa paghukom kon ang KGB110A mohaum ba
Ang KGB110A nahisakop sa shortlist kung ang upat ka mga ganghaan sa ebidensya nagsira. Una, ang agup-op mohaum sa platen, sobre, gibag-on range ug paglihok. Ikaduha, ang gipili nga ulo makahatag sa gross parison nga adunay mapuslanon nga kontrol nga range. Ikatulo, ang pagbawi sa extrusion nagsuporta sa target cycle sa aktuwal nga materyal. Ikaupat, ang pabrika makasuplay sa gikinahanglang mga utilities ug pagdumala.
Ang 160L nga label dili makapuli sa bisan unsang ganghaan. Ang usa ka taas nga bahin mahimong mapakyas sa pagsusi sa agup-op. Ang usa ka bug-at nga bahin mahimong mapakyas sa shot check. Ang usa ka mubo nga siklo mahimong mapakyas sa pagsusi sa pagbawi. Ang usa ka pabrika nga adunay limitado nga gitas-on mahimong mapakyas sa pagsusi sa pag-install.
Ipaubos ang usa ka hanay sa makina kung ang produkto ug agup-op mas gamay ug ang mas dako nga plataporma wala makadugang sa mapuslanon nga kapasidad. Pagbalhin pataas o paghangyo og laing configuration kung ang gross shot, molde space o clamp demand molapas sa napamatud-an nga range. AngKGB100B 120L nga giyanaghatag sa kasikbit nga ubos nga hanay nga mga pagsusi sa engineering.
Tapusa ang pagpili gamit ang gipirmahan nga kinahanglanon nga matrix. Ang matag linya kinahanglan magngalan sa input sa pumapalit, ang gisugyot nga pag-configure ug ang ebidensya nga magpamatuod sa pagsunod. Ang wala mailhi nga mga butang kinahanglan magpabilin nga bukas imbes nga pulihan sa usa ka brochure assumption.
Ang modelo sa makina mao ang resulta sa file sa produkto. Kana nga mando naghatag sa tigdesinyo sa agup-op, tigtukod sa makina ug pumapalit usa ka hugpong sa mga kamatuoran aron magtrabaho.
Kanunay nga gipangutana nga mga pangutana
Unsang mga produkto ang gipunting sa KGB110A 160L blow molding machine?
Ang panid sa produkto sa Kinggle naglista sa mga baril, muwebles, float, pontoon, dulaan, mga piyesa sa awto ug mga babag sa trapiko. Kini ang mga pamilya sa aplikasyon. Ang espesipikong produkto nagkinahanglan gihapon og mga tseke alang sa molde fit, gross parison mass, clamp demand, materyal, pagpabugnaw ug pagtangtang.
Ngano nga kinahanglan ko magpadala usa ka pisikal nga sample ingon man usa ka drowing?
Ang drowing naghubit sa giaprobahan nga geometry, samtang ang sample nagtabang sa team sa engineering sa pagsusi sa gibug-aton, linya sa pagbahin, pagputol, pag-apod-apod sa dingding ug pagdumala. Gamita ang duha kon mahimo. Ang drowing ug sinulat nga mga pagsulay kinahanglan nga makontrol kung ang sample lahi sa karon nga disenyo.
Ang 320 pcs/h ba ang production output sa KGB110A?
Dili. Ang KGB110A nga panid nagmarka ug 320 pcs/h isip dry cycle. Ang dawaton nga output kinahanglang maglakip sa extrusion recovery, parison formation, blowing, cooling, take-out, trimming, rejects ug counted stops gamit ang production mold ug resin.
Makadagan ba ang 15 kg nga nahuman nga bahin sa PE sa KGB110A?
Ang pampublikong lamesa nagpakita sa 9(15) kg isip PE accumulator-weight reference, dili finish-product nga kapasidad. Ang gross parison mass naglakip sa produkto ug tanan nga flash o trim. Kumpirma ang pinili nga ulo, resin nga basehan ug operating margin, unya pamatud-i ang resulta sa pagsulay sa produkto.
Naghimo ba ang standard nga KGB110A nga mga produkto nga multi-layer?
Ang paghulagway sa produkto naghisgot sa single-layer ug multi-layer nga mga solusyon, samtang ang pampublikong lamesa naglista sa usa ka screw ug usa ka extruder motor. Ang usa ka multi-layer nga proyekto nanginahanglan usa ka bulag nga drowing sa melt-path, lista sa extruder, configuration sa ulo, layer-ratio range ug giusab nga utility sheet.
Unsa ang kinahanglan iapil sa usa ka pangutana sa KGB110A?
Ipadala ang drowing sa produkto, sample nga mga litrato, dimensyon, net weight, wall map, resin, trim estimate, kalidad nga mga pagsulay, gidawat nga target sa output, data sa agup-op ug mga gamit sa pabrika. Mahimong makumpirma ni Kinggle ang ulo, luna sa agup-op, kahikayan sa extrusion ug plano sa pagdawat.
Ipadala ang ebidensya sa produkto, dili lamang usa ka volume
Ipaambit ang sample file, impormasyon sa agup-op, target sa output ug kondisyon sa tanum sa Kinggle. Mahimong gamiton sa team sa proyekto ang mga kamatuoran aron kumpirmahon ang configuration sa KGB110A ug ipasabut ang usa ka pagsulay nga nakabase sa produkto.
Paghangyo ug KGB110A nga pagrepaso sa pag-configureMga tinubdan ug basehan sa pagrepaso
- Kinggle, 160L Accumulate Blow Molding Machine, modelo nga KGB110A. Posisyon sa produkto, mga detalye ug gipahayag nga mga aplikasyon, gisusi sa Septiyembre 15, 2026.
- Proseso sa Pagbaligya sa Kinggle. Ang hangyo sa impormasyon sa produkto ug gipahayag nga dagan sa inspeksyon, gisusi sa Septiyembre 15, 2026.
- Moog DigiPack III nga manwal sa pagtudlo nga gi-host ni Kinggle. Gitipigan nga mga file sa produkto ug giprograma nga pagkontrol sa gibag-on sa dingding alang sa accumulator o padayon nga mga makina.
- EUROMAP 46.2, Extrusion Blow Molding Machines, Determinasyon sa Pagkonsumo sa Enerhiya nga Nalambigit sa Produkto. Bersyon 1.0, Enero 2014.
Editoryal nga nota:Ang Kinggle mao ang tiggama ug tigmantala niini nga giya. Ang datos sa produkto gipresentar isip impormasyon nga gipatik sa unang partido. Ang gipirmahan nga detalye sa proyekto ug nasaksihan nga pagsulay kinahanglan nga makontrol ang gimando nga makina.