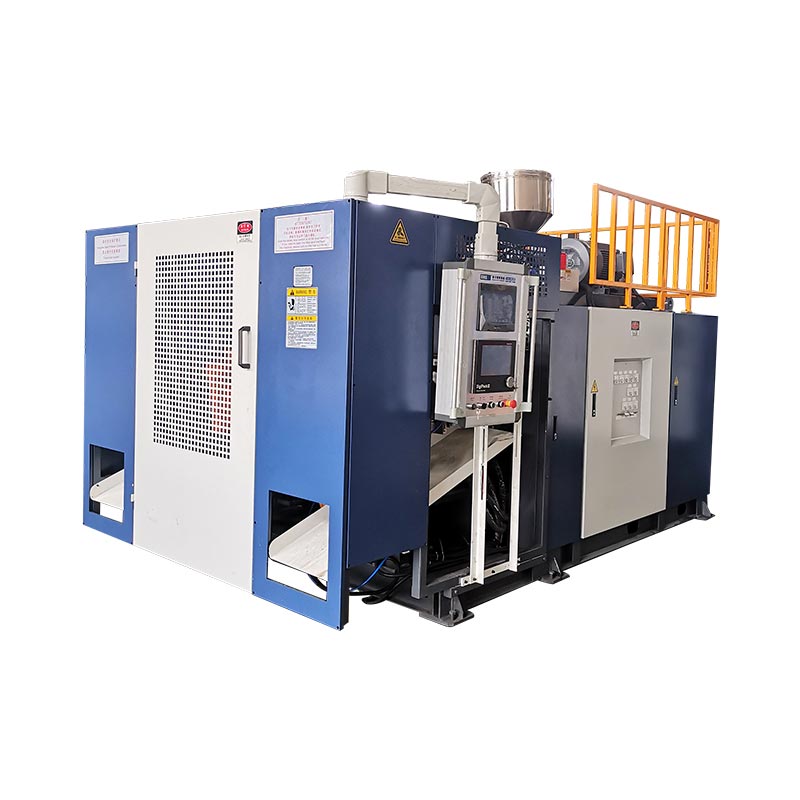
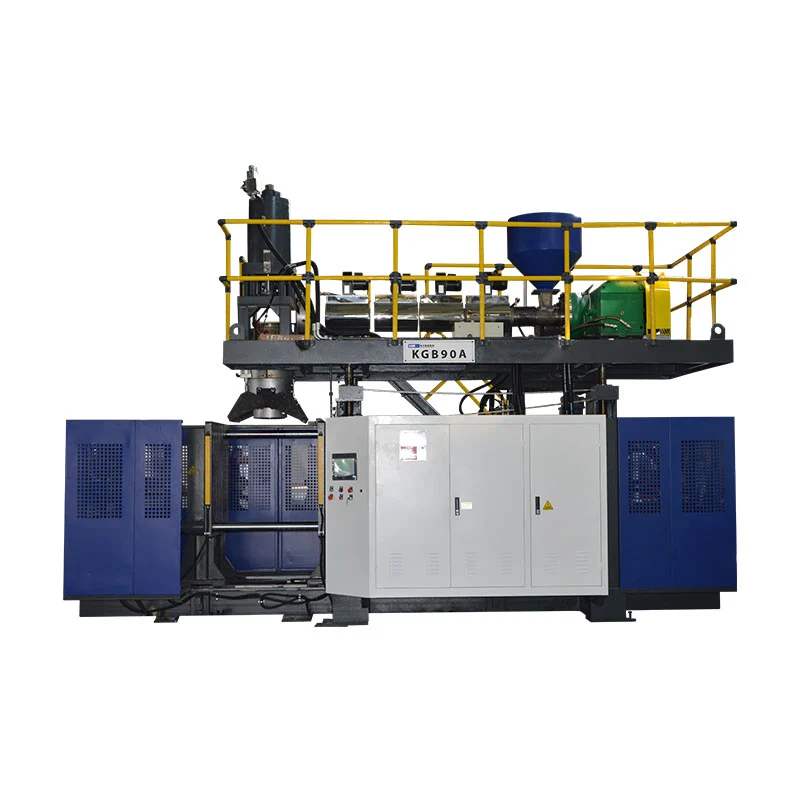
Ang KGB200L/LP mao ang Kinggle's 250L-class accumulator blow molding platform para sa 220L double-ring chemical drums. Ang usa ka nagtrabaho nga proyekto nanginahanglan labaw pa sa makina sa paghulma. Nagkinahanglan usab kini og usa ka aprobado nga detalye sa tambol, gipares nga HMWHDPE, agup-op ug makapabugnaw nga disenyo, programa sa parison, take-out ug deflashing, leak testing, masubay nga kalidad nga mga tseke ug plano sa pagdawat sa pabrika.
Ang usa ka linya sa kemikal nga drum kinahanglan nga planohon gikan sa nahuman nga pakete pabalik. Ang tambol kinahanglang magkupot sa gituyo nga sulod. Kinahanglan nga kini mabuhi sa gitakda nga pagdumala ug mga pagsulay sa transportasyon. Ang mga pagsira niini, mapa sa dingding ug mga rekord sa produksiyon kinahanglan magpabilin nga kontrolado. Ang usa ka paspas nga uga nga siklo nga nag-inusara wala nagpamatuod sa bisan unsang mga butang.
Kini nga giya nagsunod sa usa ka tambol sa tibuok cell. Gibulag niini ang gipatik nga datos sa makina gikan sa mga input sa proyekto. Gipakita usab niini kung unsang mga resulta ang kinahanglan mapamatud-an sa panahon sa pagsulay sa produksiyon.

- I-freeze ang drowing sa tambol, pagsira, materyal, gibug-aton sa net ug mapa sa dingding.
- I-convert ang nahuman nga gibug-aton ngadto sa gross parison mass, lakip ang tanang trim.
- Ipares ang ulo, programa sa parison, agup-op ug pagpabugnaw sa mga kritikal nga sona.
- Ipasabut ang pagdumala, pag-deflash ug pag-inspeksyon isip bahin sa siklo.
- Dawata ang linya nga adunay giaprobahan nga resin, mga setting sa produksyon ug masukod nga mga criteria sa pass.
Unsa ang usa ka kompleto nga 220L nga kemikal nga drum cell sa tinuud naglakip
Ang makina nagporma sa haw-ang nga lawas. Ang selyula naghimo sa balik-balik, gidawat nga mga tambol. Kana nga kalainan nagbag-o sa lista sa pagpalit. Gibag-o usab niini ang mga pangutana nga gipangutana sa panahon sa engineering.
Ang mga kagamitan sa ibabaw mahimong maglakip sa pagtipig sa resin, paghatud, pagpauga o pagsagol kung gikinahanglan kini sa pormulasyon. Ang kolor ug additive dosing nanginahanglan kontrolado nga mga resipe. Ang regrind nanginahanglan usa ka piho nga gigikanan, kahimtang sa partikulo ug gitugotan nga ratio. Kini nga mga butang nagtino kung unsa ang moabut sa extruder. Ang usa ka dili lig-on nga feed dili makahimo og usa ka lig-on nga parison.
Ang core cell naglangkob sa extruder system, accumulator head, clamping unit, mold, blow pins o bottom-blowing arrangement, hydraulic system ug controls. Kang KinggleKGB200L/LP nga panid sa produktonaglista usab sa MOOG 100 nga gibag-on nga controller, robot nga bukton ug ubos nga paghuyop nga sistema sa gimantala nga paghulagway niini. Ang kataposang order kinahanglang magpaila sa eksaktong gihatag nga mga bersyon.
Ang downstream nga trabaho magsugod sa diha nga ang agup-op moabli. Ang init nga tambol nagkinahanglan og kontroladong pagtangtang. Ang ibabaw ug ubos nga flash kinahanglang putlon nga dili makadaut sa mga ibabaw sa sealing. Ang mga pag-abli mahimong magkinahanglan og machining o paghuman. Ang mga pagsira mahimong kinahanglan nga angay. Ang matag gidawat nga tambol unya nanginahanglan sa gikasabutan nga sukat, gibug-aton, dingding ug mga pagsusi sa pagtulo.
Ang mga kagamitan sa pagpabugnaw, compressed air, material handling, trim collection ug luwas nga access naglingkod sa palibot niini nga cell. Ang usa ka laboratoryo o kalidad nga lugar mahimong maglingkod sa gawas niini. Kana nga lugar nagdumala sa mas taas nga mga pagsulay, gitipigan nga mga sample ug pagrepaso sa rekord.
Ang usa ka kompleto nga sakup nagngalan usab sa matag utlanan. Kinsa ang nagsuplay sa mold chiller? Kinsa ang naghatag sa compressor ug tigdawat? Kinsa ang nagkonektar sa robot nga nagbantay? Kinsa ang naghatag sa leak tester? Kung ang usa ka utlanan walay tag-iya, kasagaran kini mahimong usa ka paglangan sa pagsugod.
I-lock ang espesipikasyon sa tambol sa dili pa pilion ang katapusang configuration
Ang hugpong sa pulong nga "220 ka litro nga tambol" dili usa ka hingpit nga detalye. Ang duha ka mga tambol mahimong magbahin sa nominal nga gidaghanon apan nanginahanglan lainlaing mga kondisyon sa proseso. Ang closed-head double-ring drum adunay lain-laing mga liog ug handling zones gikan sa open-head design. Ang sistema sa pagsira, sulud ug ruta sa transportasyon nakaapekto usab sa pagsulay.
Pagsugod sa usa ka kontrolado nga drowing. Ilakip ang kinatibuk-ang mga sukod, nominal ug brimful nga kapasidad, mga pag-abli, mga detalye sa pagsira, mga huni, mga singsing, mga gunitanan ug mga lugar sa label. Markahi ang linya sa pagbulag ug pinch-off. Ilha ang matag dimensyon nga makaapekto sa pagpuno, palletizing, stacking o cap fit.
Pagdugang usa ka numero nga mapa sa gibag-on sa dingding. Ang mapa kinahanglang magtabon sa ibabaw nga singsing, abaga, sidewall, ubos nga singsing, base, liog ug pinch nga mga dapit. Ang usa ka kasagaran nga numero sa dingding dili makapakita kung giunsa ang pag-apod-apod sa resin. Ang panid sa Kinggle naglista sa 3.5 hangtod 4 mm alang sa gipatik nga 200L nga aplikasyon. Gamita kana isip pakisayran nga espesipiko sa panid, dili isip kapuli sa giaprobahan nga mapa sa dingding.
Irekord ang net nga gihulma nga gibug-aton. Ayaw iapil ang gilain nga gitigum nga mga pagsira. Dayon banabanaa ang ibabaw nga flash, ubos nga ikog, scrap sa liog ug bisan unsang uban pang giputol nga materyal. Kini nagmugna sa gross parison target. Ang usa ka 12 kg nga nahuman nga tambol mahimong magkinahanglan og usa ka shot nga labaw sa 12 kg tungod kay ang proseso kinahanglan usab nga mahimong matangtang nga materyal.
Ang gituyo nga mga sulud nahisakop sa file. Idugang ang density, viscosity, temperatura sa pagpuno, presyur sa singaw, mga kinahanglanon sa pagpahiangay sa kemikal ug gipaabut nga oras sa pagtipig. Ang pumapalit kinahanglan usab nga ipahayag kung ang tambol magdala ba sa mga regulated nga peligro nga mga butang. Kana nga tubag nagbag-o sa agianan sa pag-validate.
Kang Kinggleproseso sa pagbaligyanangayo alang sa mga litrato, mga drowing, gibug-aton, gidak-on, materyal, gibag-on, adlaw-adlaw nga output ug pagsukol sa kemikal. Kadtong mga input kinahanglan nga usa ka revision-controlled drum dossier. Ang kinutlo, disenyo sa agup-op ug plano sa pagdawat kinahanglan tanan magpunting sa parehas nga pagbag-o.
Basaha ang KGB200L/LP nga gipatik nga datos isip usa ka gipares nga set
Ang KGB200L/LP nga panid naghatag ug mapuslanong pagsugod nga sobre. Kini nagpaila sa usa ka 250L maximum nga sudlanan nga klase, usa ka 39 t nga makina ug usa ka pirmi nga open-closing nga kahikayan. Naglista usab kini og 760 kN clamping force, 1300 by 1500 mm platen ug 1100 by 1700 mm maximum mold size.
Ang public extrusion table nagpakita sa duha ka 100 mm screws nga adunay 32 L/D ratios. Ang gipatik nga HDPE nga kapasidad sa pagtunaw kay 180 kg/h kada screw. Gilista usab sa lamesa ang usa ka 25 L accumulator ug usa ka 18 kg PE accumulator-weight reference. Kini ang mga kantidad sa panid sa makina. Dili nila mapamatud-an ang usa ka partikular nga tambol, resin o siklo nga wala’y katumbas nga pagsulay.
| Gipatik nga KGB200L/LP nga butang | Ang bili sa website | Unsa pa ang kinahanglan susihon sa proyekto |
|---|---|---|
| Maximum nga kapasidad sa sudlanan | 250 L | Aktuwal nga agup-op, gipangayo sa shot, geometry ug agianan sa pagtangtang |
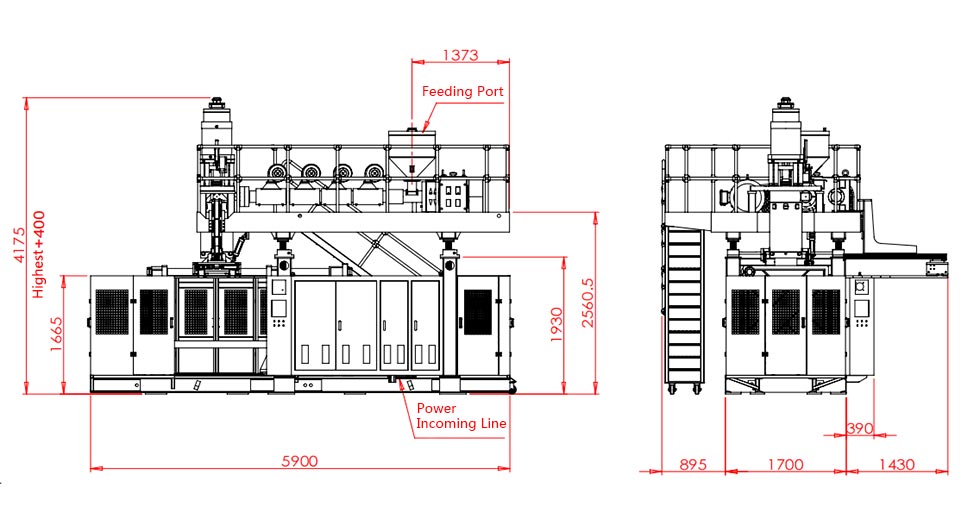
| Gidak-on ug gibug-aton sa makina | 9.5 x 4.1 x 6.5 m; 39 t | Service clearance, pundasyon, transport split ug lifting plan |
| Clamping force | 760 kN | Giplano nga lugar, blow pressure, pinch-off load ug margin |
| Maximum nga gidak-on sa agup-op | 1100 x 1700 mm | Kompleto nga agup-op nga sobre, mga hose, manifold ug mga bahin sa paglihok |
| Gibag-on sa agup-op | 810 ngadto sa 950 mm | Sirado nga stack sa agup-op ug drowing sa interface sa platen |
| Screw ug L/D | 100 mm x 2; 32 L/D | Gi-order nga arkitektura sa layer, grado sa resin ug sistema sa kolor |
| Gipatik nga kapasidad sa pagtunaw sa HDPE | 180 kg/h x 2 | Lig-on nga output nga adunay gi-aprubahan nga HMWHDPE nga pagporma |
| Accumulator | 25 L; 18 kg PE reperensiya | Gross nga parison mass, reserba ug programmed profile |
| Huyop sa hangin | 0.8 MPa; 1.8 m³/min | Gikinahanglan nga kalidad sa hangin, peak flow, receiver ug pressure sa makina |
| Makapabugnaw nga tubig | 0.3 MPa; 120 L/min | Supply temperatura, pagbalik temperatura, kalidad ug kainit load |
| Gipatik nga reference sa gahum | Average nga 70 hangtod 80 kW | Ang utlanan sa pagsukod, produkto, setting ug kahimtang sa produksiyon |
Gipakita usab sa panid ang 300 ka pcs/h isip “Output (dry Cycle).” Dili kana ang produksyon nga output alang sa kemikal nga mga tambol. Gihubit niini ang usa ka pakisayran sa paglihok sa uga nga makina. Ang samang panid gilain nga nagpatik ug 17 ngadto sa 20 ka tambol kada oras alang sa paggamit niini sa kemikal nga baril. Hupti ang duha ka mga label nga dili maayo.
Ang husto nga target sa pagdawat dili numero sa iyang kaugalingon. Gidawat kini nga mga tambol matag gikasabutan nga oras ubos sa gi-aprubahan nga mga kondisyon sa produksiyon. Ang dagan kinahanglang maglakip sa extrusion, blowing, cooling, take-out, trimming, inspection ug counted stops.
Basaha ang datos sa konektado nga mga grupo. Ang mga sukod sa agup-op nahisakop sa pagbukas nga stroke ug ang agianan sa pagtangtang. Ang masa sa accumulator iya sa gross shot mass ug resin. Ang agos sa hangin nahisakop sa presyur sa makina. Ang usa ka dako nga kantidad dili makabaylo sa usa ka huyang nga posporo sa ubang bahin sa cell.
Ngano nga ang /LP suffix kinahanglan nga dili mawala sa kinutlo
Ang Kinggle karon nagpatik sa duha ka may kalabutan nga mga panid sa produkto. Ang usa nagngalan sa KGB200L/LP nga espesyal nga chemical-barrel nga plataporma. Ang uban nga mga ngalan ang KGB200L 220 litro nga plastik nga drum machine. Ang ilang gipaambit nga 250L nga klase wala maghimo sa mga ngalan sa modelo nga mabaylo.
Ang KGB200L/LP nga panid naglista ug 39 t nga makina ug duha ka 100 mm nga screw. Ang paghulagway niini nasentro sa usa ka double-layer accumulator head. Ang KGB200L nga panid naglista sa usa ka 36 t nga makina ug usa ka 120 mm nga screw. Nagmantala kini og 320 kg/h para sa HDPE. Ang duha ka panid nagpakita sa samang lapad nga molde nga sobre ug 760 kN clamp reference.
Kana nga kalainan nagpunting sa arkitektura, dili lamang sa kapasidad. Ang usa ka two-extruder nga layout makasuporta sa usa ka ordered layer structure o material split. Ang usa ka single-extruder nga layout nagsilbi sa usa ka lahi nga agianan sa pagtunaw. Ang eksaktong function sa matag layer nagkinahanglan gihapon og sinulat nga process diagram. Ayawg hunahunaa nga ang duha ka extruder awtomatik nga maghimo ug gikinahanglan nga babag, recycled-content structure o color arrangement.
KGB200L/LP public positioning
Espesyal nga 220L double-ring nga kemikal-drum nga plataporma. Ang panid naglista sa duha ka 100 mm screws, usa ka double-layer head description ug 39 t machine weight.
KGB200L nga posisyon sa publiko
220 ka litro nga plastik nga drum machine. Ang panid naglista sa usa ka 120 mm nga tornilyo, 320 kg / h HDPE matunaw nga kapasidad ug usa ka 36 t nga gibug-aton sa makina.
Ang usa ka order sa pagpalit kinahanglan nga maglakip sa tibuuk nga modelo, pagbag-o ug pag-configure. Ilakip ang usa ka drowing sa pag-agos sa proseso. Ilista ang matag extruder, motor, screw, head passage ug controller. Ipakita kung unsang materyal ang nagpakaon sa matag tudling. Kung kontrolado ang ratio sa layer, ipasabut ang sakup sa pagtrabaho niini ug pamaagi sa pag-verify.
Kini nga kontrol nanalipod sa duha ka kilid. Ang pumapalit makadawat sa gituyo nga arkitektura. Ang supplier nakadawat usa ka lig-on nga teknikal nga target. Gitipigan usab niini ang mga lista sa mga spare-part, mga drowing sa kuryente ug pagbansay sa operator nga nahiuyon sa na-install nga makina.
Kontrola ang HMWHDPE isip input sa produksiyon, dili usa ka generic nga label
Ang mga reperensiya sa aplikasyon ni Kinggle mga ngalan nga HMWHDPE. Ang acronym naghulagway sa taas nga molekular nga gibug-aton nga high-density polyethylene. Wala kini nagpaila sa usa ka eksaktong grado. Ang performance sa drum nagdepende sa pinili nga resin, pormulasyon, kasaysayan sa pagproseso ug disenyo sa pakete.
Ang giaprobahan nga materyal nga file kinahanglang nganlan sa supplier ug grado. Idugang ang materyal nga data sheet, color masterbatch, additives ug change-control rules. Irekord kung giunsa pag-ila ang umaabot nga mga lote. Kung gitugotan ang alternatibong grado, ipahayag ang pagsulay sa pag-apruba sa dili pa kini mosulod sa normal nga produksiyon.
Ang regrind nagkinahanglan sa kaugalingon nga lagda. Ilain ang limpyo nga in-process nga trim gikan sa post-use recycled nga materyal. Ipasabut ang gitugotan nga gigikanan, pag-andam, gidak-on sa partikulo, pagtipig ug ratio sa pagsagol. Irekord kung giunsa pagtubag sa mga operator kung mohunong ang grinder o conveyor. Ang porsyento sa screen sa resipe adunay gamay nga kantidad kung ang aktwal nga feed stream dili kontrolado.
Ang kaumog, kontaminasyon ug mga multa makadisturbo sa pagpakaon o kalidad sa nawong. Ang temperatura sa materyal ug kinabag-an nga pamatasan mahimo usab nga magbag-o sa pagkaayo. Susiha ang tinuod nga sistema sa panahon sa pagsulay sa produksyon. Ang resin kinahanglan nga mobiyahe pinaagi sa gituyo nga hopper, blender, conveyor ug regrind loop.
Kung ang tambol magdala og mga kemikal, ang pagkaangay iya sa natapos nga programa sa pakete. Ang makina sa paghulma dili makatukod sa pagkaangay sa iyang kaugalingon. Ang gituyo nga substansiya, gidugayon sa pagtipig, pagkaladlad sa kalikopan ug magamit nga mga lagda nagtino sa ebidensya.
Ang usa ka materyal nga pagbag-o mahimong magbalhin sa kusog nga matunaw ug sag. Mahimong mabag-o niini kung giunsa ang parison sa palibot sa mga singsing ug mga kanto. Mao nga ang materyal nga pagtugot ugparison programmingdili angay dumalahon isip bulag nga mga proyekto.
Pagtukod sa parison sa palibot sa mga singsing, abaga, base ug mga sirado
Ang usa ka dako nga tambol dili parehas nga pag-inat. Ang abaga mobiyahe ibabaw sa usa ka bahin sa agup-op. Ang ubos nga eskina moagi sa lain. Ang mga singsing, base contact ug mga lugar sa liog matag usa nangutana sa parison alang sa lainlaing materyal. Ang usa ka die gap dili makaalagad sa matag sona nga parehas.
Pagsugod sa misa. Idugang ang nahuman nga drum, top flash, bottom flash, neck scrap ug uban pang trim. Kini ang gross parison mass. Itandi kini sa gimando nga kapasidad sa accumulator ubos sa giaprobahan nga basehan nga resin. Biyai ang usa ka reserba sa engineering imbes nga ipares ang gipatik nga maximum nga eksakto.
nahuman nga drum mass + ibabaw nga flash + ubos nga ikog + liog o kuptanan scrap + uban pang trimmed nga materyal
Sunod, mapa ang parison sa gitas-on niini. Gamita ang ginumero nga mapa sa dingding gikan sa giaprobahan nga tambol. Ikonektar ang matag kritikal nga lokasyon sa tambol sa usa ka posisyon sa programa sa parison. Ang una nga profile usa lamang ka pagsugod nga resipe. Ang pagsulay sa produksiyon kinahanglan nga i-update kini gikan sa gisukod nga mga resulta sa dingding.
Tan-awa ang double-ring zones. Ang gamay kaayo nga materyal makapakunhod sa lokal nga bungbong o makapausab sa geometry sa singsing. Ang sobra makadugang sa gibug-aton, oras sa pagpabugnaw ug flash. Ang mga liog ug mga pagsira nanginahanglan lig-on nga geometry. Ang base nanginahanglan igo nga materyal alang sa pagkontak ug epekto sa pasundayag. Walay usa niini nga mga tumong ang masulbad pinaagi sa paghimo sa tibuok drum nga mas bug-at.
Ang pag-discharge sa accumulator hinungdanon usab. Ang parison kinahanglan nga mosulod sa agup-op sulod sa usa ka kontrolado nga panahon. Ang temperatura sa pagtunaw, katulin sa pag-discharge, paglihok sa die-gap ug pag-umol sa duol nga timing nakig-interact. Kung ang parison nagbitay ug dugay, ang sag usbon ang mapa sa dingding sa dili pa magsira ang agup-op.

Itago ang katapusang profile nga adunay numero sa rebisyon. Irekord ang die tooling, resin, temperatura setpoints, discharge time ug sample wall map. Ang usa ka profile nga wala ang mga kondisyon lisud nga kopyahon.
Tagda ang hulmahan sa tambol ug sirkito sa pagpabugnaw isip usa ka desisyon sa disenyo
Ang sobre sa agup-op sa publiko usa lamang ka angay nga tseke. Wala kini nagpamatuod nga ang agup-op mobugnaw parehas, buhian ang tambol o hawanan ang robot. Ribyuha ang kompleto nga asembliya sa agup-op. Ilakip ang mga manifold, hose bends, blow hardware, moving inserts, pinch blocks ug lifting points.
Ang linya sa pagbulag ug pinch-off kinahanglan nga magdumala sa usa ka bug-at nga parison. Ang pagputol kinahanglan nga ma-seal nga makanunayon nga walay pag-trap sa sobra nga materyal. Ang mga flash pockets nagkinahanglan og luna alang sa gipaabot nga masa. Ang mga detalye sa liog ug bottom-blow kinahanglang mohaum sa drum drawing ug downstream finishing method.
Ang pagpabugnaw kinahanglang mosunod sa thermal load sa drum. Ang mga singsing ug baga nga mga transisyon makapugong sa kainit. Ang lapad nga sidewalls mahimong deform sa panahon sa pagtangtang. Ang base ug closure zones mahimong magkinahanglan og mas hugot nga pagkontrol sa temperatura. Pagdisenyo ug mga kanal sa palibot niini nga mga panginahanglan imbes nga gamiton ang usa ka yano nga sirkito para sa tibuok agup-op.
Bahina ang agup-op ngadto sa gitawag nga cooling zones. Hatagi ang matag sona og target nga dagan ug kondisyon sa pagsulod. Paghatag ug accessible nga mga koneksyon ug usa ka flushing nga plano. Atol sa pagsulay, irekord ang suplay ug ibalik ang temperatura. Ang pagbasa sa pressure nga nag-inusara dili makapakita kung ang kainit mibiya sa matag circuit.
Ang temperatura sa pagtangtang bahin sa siklo. Ang sayo nga pagpagawas mahimong makadugang sa output samtang ang drum humok pa. Ang robot, conveyor o operator mahimo unya nga magtuis sa mga singsing o mga ibabaw sa pagbugkos. Ipasabut ang usa ka luwas nga kahimtang sa pagtangtang nga adunay dimensyon ug magamit nga ebidensya.
Ang panid sa Kinggle naglista sa 0.3 MPa ug 120 L/min isip mga reperensiya sa tubig nga makapabugnaw sa makina. Kini nga mga kantidad makatabang sa gidak-on sa koneksyon. Dili sila usa ka kompleto nga detalye sa chiller. Ang katapusan nga makapabugnaw nga pakete nanginahanglan temperatura sa tubig, kondisyon sa disenyo sa palibot, pagkarga sa kainit sa agup-op, pagkarga sa kainit sa makina, kalig-on sa dagan ug kalidad sa tubig.
Gamita angextrusion blow molding giya sa disenyo sa agup-opsa pagrepaso sa pagpahungaw, pagkurot, pagpabugnaw ug pagpagawas. Ibutang ang gidawat nga drowing sa agup-op sa parehas nga teknikal nga file sama sa layout sa makina.
Planoha ang take-out, deflashing ug leak testing sulod sa cycle
Ang siklo sa paghulma dili matapos kung magbukas ang agup-op. Ang usa ka dako nga tambol nagkinahanglan gihapon og luwas nga pagtangtang ug kontroladong pagtapos. Kini nga mga lakang mahimong tinuod nga limitasyon sa output kon kini idugang human matukod ang makina.
Pagsugod sa take-out. Tinoa ang lokasyon sa pagkupot, temperatura sa tambol, payload ug agianan sa paglihok. Kinahanglang limpyohan sa robot ang agup-op, pagbantay ug paghuyop sa hardware. Ang pagkupot niini kinahanglan dili makadugmok sa usa ka mainit nga singsing o markahan ang usa ka panel sa label. Ang handoff point kinahanglan nga mosuporta sa drum nga walay dili kontrolado nga pagligid.
Sunod, mapa ang matag cut. Ang ibabaw nga flash, ubos nga ikog ug liog nga materyal mahimong magkinahanglan ug lain-laing mga himan. Panalipdi ang mga nawong sa pagsira ug kritikal nga mga sukat. Kolektaha ang trim nga dili isagol sa mga tinumpag sa salog. Kung ang limpyo nga pagputol mobalik sa proseso, ipakita ang ruta sa grinder ug blender.
Ang pagsulay sa pagtulo nanginahanglan usa ka sinulat nga utlanan. Ipasabut ang gisulayan nga mga pag-abli, kahimtang sa pagsira, presyur o pamaagi sa vacuum, oras sa pag-stabilize, oras sa pagsulay ug isalikway ang threshold. Ipasabut usab kung unsa ang mahitabo pagkahuman sa kapakyasan. Ang usa ka gisalikway nga tambol kinahanglan magpabilin nga masubay sa iyang lungag, bintana sa oras ug rekord sa proseso.
| estasyon | Input | Output | Ebidensya aron makuha |
|---|---|---|---|
| Pagkuha sa robot | Mainit nga gihulma nga tambol | Gisuportahan ang drum sa trim station | Ang clearance, mga marka sa pagkupot, oras sa pagbalik-balik ug pag-usab |
| Pag-deflash | Drum nga adunay proseso nga pagputol | Limpyo ang nahuman nga mga ngilit | Guntinga ang kalidad, kadaot sa tambol ug paggunting sa masa |
| Pagtapos sa pagbukas | Ingon nga gihulma nga mga liog | Mga interface nga andam sa pagsira | Mga sukat, mga resulta sa ibabaw ug gauge |
| Pagsulay sa pagtulo | Natapos ang mga pagsira sa drum ug pagsulay | Ipasa o masubay nga pagsalikway | Recipe, resulta, instrument ID ug timestamp |
| Katapusan nga inspeksyon | Gisulayan nga drum | Gidawat nga produkto o kontrolado nga pagsalikway | Timbang, mapa sa dingding, mga sukat ug hitsura |
Oras sa matag estasyon sa panahon sa pagsulay sa pabrika. Mahimong maghulat ang usa ka makina sa paghulma tungod kay taas ang ruta sa pagkuha o puno ang istasyon sa pagputol. Kadtong mga paglangan nahisakop sa gidawat nga output. Kinahanglan nga dili sila matago sa luyo sa numero sa dry-cycle.
Ibulag ang kapabilidad sa makina gikan sa pagtugot sa pagputos sa UN
Ang panid sa produkto sa Kinggle nag-ingon nga ang mga tambol gikan sa gipatik nga aplikasyon mahimong makapasar sa usa ka 3 m drop test ug makompleto ang sertipikasyon sa UN. Hupti kana nga pag-angkon nga nahigot sa gipahayag nga aplikasyon. Ayaw kini isulat pag-usab isip usa ka garantiya alang sa matag drum, pagpuno sa substansiya o merkado.
Ang makina dili makahatag ug marka sa pagputos sa UN. Ang pag-apruba magamit sa usa ka tipo sa disenyo sa packaging ubos sa may kalabutan nga sistema. Ang nahuman nga tambol, mga pagsira, mga sulud o media sa pagsulay, pag-andam, pagkondisyon ug mga resulta sa pagsulay tanan hinungdanon. Ang nagpadayon nga mga kontrol sa paghimo hinungdanon usab pagkahuman sa disenyo.
Ang Komisyon sa Ekonomiya sa United Nations alang sa Uropa nagpatik saMga Regulasyon sa Modelo sa UN. Ang rebisyon 24 gimantala niadtong 2025. Ang magamit nga nasyonal o modal nga mga lagda mahimong mogamit ug partikular nga edisyon o makadugang sa mga kinahanglanon. Pagkumpirma sa awtoridad, pagsulay sa laboratoryo ug pag-apruba sa ruta alang sa destinasyon nga merkado.
Paghimo og duha ka lut-od sa ebidensya. Ang una mao ang pagsulay sa pagdawat sa pabrika sa makina. Nagpamatuod kini nga ang gimando nga selyula nagpadagan sa giuyonan nga tambol ubos sa gitakda nga mga kondisyon. Ang ikaduha mao ang packaging design-type testing. Gipamatud-an niini ang nahuman nga pagputos batok sa magamit nga programa. Ang usa dili mopuli sa lain.
Atol sa mga pagsulay sa makina, sukda ang mga bahin nga nagsuporta sa ulahi nga pagsulay. Pagrekord sa pukot nga masa, gross shot mass, mapa sa dingding, mga sukat sa pagsira, geometry sa singsing, resulta sa pagtulo ug mga setting sa proseso. Hupti ang mga sample nga adunay label. Naghatag kini sa tim sa pagsulay sa pagputos ug usa ka masubay nga lote sa pagsugod.
Para sa dugang detalye sa tuyo sa pagsulay sa produkto, gamita ang anaa na ni Kingglegiya sa drop-test sa kemikal nga drum. Ipadayon ang presente nga artikulo nga naka-focus sa production cell. Kana nga panagbulag makatabang sa mga pumapalit nga makit-an ang tubag sa paghiusa sa makina o ang tubag sa pagsulay nga wala magbasa sa duha ka panid nga nagsulti sa parehas nga butang.
Kalkulahin ang gidawat nga output gikan sa tinuod nga mga panghitabo sa produksiyon
Ang pahina sa produkto nagpatik ug 17 ngadto sa 20 ka tambol kada oras alang sa gihinganlan nga aplikasyon niini. Kana usa ka mapuslanon nga pakisayran sa pagplano. Dili kini usa ka garantiya nga rate alang sa usa ka lahi nga tambol. Ang gibug-aton, mapa sa dingding, resin, pagpabugnaw sa agup-op, pag-take-out ug pag-inspeksyon tanan makapausab sa resulta.
Pagsugod sa usa ka oras nga pagdagan. Ipha ang matag panghitabo sa paghulma. Dayon iklasipikar ang matag drum ingon nga gidawat, gisalikway o naghulat sa usa ka pagsulay. Irekord ang matag paghunong ug ang hinungdan niini. Gamita ang parehas nga kalidad nga plano nga magdumala sa produksiyon.
gidawat nga mga tambol ÷ naobserbahan nga mga minuto sa produksiyon x 60
Kalkulahin usab ang gross material nga panginahanglan. I-multiply ang gross parison mass pinaagi sa paghulma sa mga panghitabo kada oras. Ayaw padaghanon ang nahuman nga gibug-aton sa tambol sa usa ka rate sa katalogo. Kana nga shortcut wala magtagad sa flash, pagsalikway, materyal sa pagsugod ug uban pang pagkawala sa proseso.
gross parison mass x molding nga mga panghitabo kada oras
Ilain ang first-pass nga ani gikan sa rework o retest. Ang usa ka tambol nga napakyas sa leak station ug sa ulahi molabay human sa pagsira sa pag-adjust kinahanglan dili mawala gikan sa event log. Importante ang rason. Mahimong magpunting kini sa paghulma, pagtapos, pagsira sa asembliya o ang tester.
Ang pagpabugnaw kanunay nagkontrol sa siklo. Kung ang dugang nga pipila ka segundo nanalipod sa geometry sa singsing, kana nga oras nahisakop sa gidawat nga rate. Ang usa ka mas paspas nga pagpagawas nga nagmugna og mga oval nga liog o dili lig-on nga mga sukat dili usa ka pagtaas sa produktibo.
Paggamit ug taas nga dagan aron mabutyag ang pagkaayo ug balanse sa ubos. Irekord ang mga setting sa makina sa pagsugod ug katapusan. Angcycle-time nga giyanagpatin-aw kung giunsa pagbulag ang pagbawi sa extrusion, paghulma, pagpabugnaw ug pagdumala. Anggiya sa enerhiyanagpatin-aw ngano nga ang gahum ug kusog sa matag gidawat nga tambol kinahanglan usa ka gipahayag nga utlanan sa pagsukod.
Ang usa ka mapuslanon nga katapusan nga set sa KPI naglakip sa gidawat nga mga tambol kada oras, first-pass nga ani, gross kilograms matag gidawat nga drum, trim kilo matag drum, giihap nga downtime ug kusog matag gidawat nga drum. Ang matag numero nanginahanglan usa ka gikasabutan nga lagda sa pagsugod ug paghunong.
Pagplano sa utlanan sa pabrika sa palibot sa mga taluktok, pag-access ug pagtangtang sa kainit
Ang mga dimensyon sa publiko nga makina mao ang 9.5 sa 4.1 sa 6.5 m. Kana nga kahon dili ang lugar sa pag-install. Ang mga operator, mga pagbag-o sa agup-op, mga plataporma, mga kabinet, mga tubo, mga conveyor ug mga guwardiya labaw pa niini. Ang atop kinahanglan usab nga magtugot sa pagtukod ug pagmentinar.
Pagsugod sa drowing sa layout sa kagamitan. Idugang ang maintenance pull space para sa screws ug hydraulic components. Markahi ang agup-op nga agianan gikan sa trak o storage area ngadto sa mga platens. Susiha ang kapasidad sa crane o forklift sa matag punto. Ipakita kung asa ang gikuha nga init nga mga tambol ug flash mobiyahe.
Ang compressed air nagkinahanglan og presyur ug agos sa koneksyon sa makina. Ang Kinggle nagpatik sa 0.8 MPa ug 1.8 m³/min. Ang lawak sa compressor kinahanglan nga mag-asoy sa pagkawala sa linya, uban pang mga tiggamit, kinatas-an nga panginahanglan, gidaghanon sa tigdawat ug pagtambal sa hangin. Ang proseso sa paghuyop nagkinahanglan usab sa gikasabutan nga kalidad sa hangin.
Ang pagpabugnaw nagkinahanglan og stable nga temperatura ug agos. Ang pampublikong panid naglista sa 0.3 MPa ug 120 L/min. Pangayo og heat-load sheet nga nagbulag sa agup-op, hydraulics ug uban pang mga konsumidor. Susihon ang chiller o cooling tower para sa lokal nga kahimtang sa palibot ug kalidad sa tubig.
Ang pagplano sa elektrisidad nanginahanglan sa konektado nga load, boltahe, frequency, ruta sa kable, proteksyon ug pagsusi sa transformer. Ang 70 ngadto sa 80 kW nga “average energy consumption” nga laray sa panid maoy usa ka power reference. Dili kini ang na-install nga load ug dili enerhiya kada drum.

Ribyuha ang kompletoblow molding utility planuban sa makina ug auxiliary suppliers. Ibutang ang matag kondisyon sa suplay ug utlanan sa teknikal nga kasabutan.
Pagdalag pagsulay sa pagdawat nga nagsunod sa usa ka masubay nga drum lot
Ang pagsulay sa pagdawat sa pabrika kinahanglan nga mogamit sa gi-aprubahan nga drowing sa tambol, agup-op ug materyal. Kung dili magamit ang resin sa produksiyon, idokumento ang kapuli ug ang mga limitasyon sa resulta. Ayaw tawga ang dry machine movement nga product acceptance test.
Pag-uyon sa plano sa pagsulay sa dili pa ang pagbisita. Pagngalan sa mga instrumento, gidak-on sa sample, gidugayon sa pagdagan ug mga limitasyon sa pagdawat. Pagdesisyon kung giunsa pag-ihap ang mga paghunong. Tinoa kung unsang mga setting ang mahimong usbon sa panahon sa pagdagan ug kung kinsa ang mouyon sa usa ka pagbag-o.
- Tinoa ang pagtukod.Susiha ang tibuok KGB200L/LP model, extruders, ulo, controller, clamp, robot, bottom blowing, pagbantay ug gimando nga mga auxiliary batok sa kontrata.
- I-verify ang pagkakalibrate ug mga utilities.Irekord ang mga ID sa instrumento. Kumpirma ang gahum, hangin ug mga kondisyon sa pagpabugnaw sa utlanan sa makina.
- Ikarga ang giaprobahan nga materyal.Irekord ang grado sa resin, daghan, kolor, additive ug regrind nga resipe. Sunda ang gituyo nga agianan sa pagdala.
- I-stabilize ang proseso.Makab-ot ang balikbalik nga mga kondisyon sa pagkatunaw, pag-ayo sa accumulator, kinaiya sa pag-discharge, pagpabugnaw ug pagkuha sa dili pa magsugod ang pormal nga pagdagan.
- I-freeze ang pagsugod nga resipe.I-save ang mga temperatura, katulin, profile sa parison, mga timing, presyur ug mga setting sa downstream nga adunay usa ka numero sa pagbag-o.
- Pagdalagan ang giuyonan nga bintana.Ihap ang gihulma, gidawat ug gisalikway nga mga tambol. Pag-log sa matag paghunong nga adunay gidugayon ug hinungdan.
- Sukda ang sampol nga plano.Susihon ang masa, mga sukat, mapa sa dingding, geometry sa singsing ug liog, kalidad sa pagputol, hitsura ug resulta sa pagtulo.
- I-audit ang downstream nga balanse.Kumpirma ang robot, trimming, tester ug conveyor makasustiner sa molding rate nga walay dili luwas nga akumulasyon.
- Isira ang matag pagtipas.Irekord ang resulta, tag-iya ug paagi sa pagsulay pag-usab. Ayaw pagtago sa usa ka bukas nga isyu sa usa ka kinatibuk-ang "test pass" nga pahayag.
Hupti ang mga sampol gikan sa sinugdanan, tunga-tunga ug katapusan. Isulat ang matag drum sa oras, resipe ug resulta. Hupti ang wall map ug leak record uban ang trial report. Gihimo niini ang pagbisita sa pabrika nga mahimong ebidensya nga makasuporta sa ulahi nga pagsugod ug pag-troubleshoot.
Litrato sa giaprobahan nga mga sample ug sa ilang mga label. I-export ang katapusang resipe sa dili pa masira. Ang taho kinahanglan usab nga maglista sa wala masulbad nga mga obserbasyon nga wala magpahinabog pagsalikway. Kini nga mga detalye naghatag sa team sa site og tin-aw nga restart point human sa pag-instalar.
Mahimong masaksihan ang mga pagsulay sa pag-andar sa pakete sa panahon sa proyekto sa makina kung giuyonan ang pamaagi. Bisan pa ang pormal nga pag-uyon sa tipo sa disenyo mahimong mahitabo sa ubang lugar. Himoa nga bulag ang maong mga taho. Ang matag report kinahanglan nga ipahayag kung unsa ang gipamatud-an niini.
Ang proseso sa pagbaligya ni Kinggle naglakip sa inspeksyon, pagsulay ug pagdapit sa pag-apil sa pagsulay. Gamita kana nga kahigayonan sa pagsunod sagiya sa pagsulay sa pagdawat sa pabrika. Pagkahuman sa paghatud, balika ang usa ka gitakda nga pagdawat sa site nga gipadagan gamit ang na-install nga mga utilities ug sistema sa lokal nga materyal.
Paghimo ug RFQ nga andam sa kinutlo para sa KGB200L/LP cell
Ang usa ka mapuslanon nga pangutana nagtugot sa supplier nga susihon ang tibuuk nga agianan sa produksiyon. Pagsugod sa drum file. Pagdugang usa ka drowing, mga litrato ug usa ka pisikal nga sample kung naa. Ipahayag kung ang produkto 200L, 220L o lain nga gidak-on sulod sa gisugyot nga klase.
Ihatag ang net molded weight, gross shot estimate ug ang numero nga wall map. Ngalan ang grado sa HMWHDPE, kolor, additives ug regrind nga lagda. Isulti ang mga sulud, sistema sa pagsira, kinahanglanon nga pagsukol sa kemikal ug magamit nga mga pagsulay sa pakete.
Ipasabut ang output ingon nga gidawat nga mga tambol kada oras. Idugang ang tinuig nga gidaghanon, shift pattern ug giplano nga mga pagbag-o. Ihulagway ang take-out, trimming, opening finish, leak test, inspeksyon, pagmarka ug palletizing. Markahan kung unsang mga butanga ang kinahanglan kutloon ni Kinggle ug unsa ang ihatag sa pumapalit.
Ilakip ang datos sa pabrika. Ilakip ang boltahe, frequency, compressed-air capacity, cooling source, ambient range, altitude, building height, crane capacity ug available floor plan. Idugang ang gusto nga orientasyon sa makina ug dagan sa tambol.
Pangayo og sinulat nga tubag nga adunay bug-os nga KGB200L/LP configuration. Kini kinahanglan nga maglakip sa agup-op nga sobre, extruder ug arkitektura sa ulo, accumulator nga basehan, mga utilities, auxiliary list, layout, acceptance plan ug data handover. Ayaw dawata ang "standard configuration" isip bugtong paghulagway.
Ang kataposang desisyon kinahanglang magkonektar sa matag importanteng kinahanglanon sa tambol sa usa ka bahin sa makina o pagsulay. Kung ang usa ka kinahanglanon walay tag-iya, isira kini sa dili pa ipagawas ang order. Kung nagkolekta ka pa og mga file, gamita ang Kinggle'ssentro sa pag-downloadugmga video sa makinapara sa available nga mga reference. Dayon ipadala ang kontroladong proyekto nga pakete pinaagi saporma sa kontak.
Kanunay nga gipangutana nga mga pangutana
Kini nga mga tubag naglangkob sa mga pangutana sa pagpalit nga kanunay nga nagbag-o sa pag-configure o plano sa pagdawat. Gigamit nila ang kasamtangang mga panid sa produkto sa Kinggle isip reperensiya sa makina. Ang mga dokumento sa proyekto kinahanglang makontrol ang kataposang han-ay.
Unsang mga produkto ang gidesinyo sa KGB200L/LP?
Gibutang ni Kinggle ang KGB200L/LP isip 250L-class nga espesyal nga makina para sa 220L double-ring blue chemical drums. Ang usa ka lain-laing drum nagkinahanglan gihapon og mga tseke alang sa gross parison mass, mold fit, wall distribution, closures, cooling, take-out ug gikinahanglan nga package tests.
Ang 300 ka pcs/h nagpasabot ba nga ang makina makagama ug 300 ka kemikal nga drum kada oras?
Dili. Ang lamesa sa produkto nagbutang ug 300 ka pcs/h isip uga nga siklo. Ang samang panid nagpatik ug 17 ngadto sa 20 ka piraso kada oras alang sa gihinganlan nga kemikal-drum nga aplikasyon niini. Ang katapusan nga gidawat nga output kinahanglan mapamatud-an sa agup-op sa produksiyon, resin, pagpabugnaw, automation ug kalidad nga plano.
Makahimo ba ang KGB200L/LP og 15 kg nga nahuman nga tambol?
Ang panid naglista sa usa ka 12 hangtod 15 kg nga nahuman nga drum nga reference ug usa ka 18 kg nga PE accumulator-weight reference. Ang gross parison mass naglakip usab sa flash ug uban pang trim. Kumpirma ang kompleto nga balanse sa masa, basehan sa resin, reserba ug mapa sa dingding sa dili pa i-freeze ang configuration sa ulo.
Ang KGB200L/LP ba parehas nga makina sa KGB200L?
Dili. Gimantala kini ni Kinggle isip may kalabutan apan lahi nga mga configuration. Ang KGB200L/LP nga panid naglista sa duha ka 100 mm screws, usa ka double-layer nga paghulagway ug 39 t machine weight. Ang KGB200L nga panid naglista sa usa ka 120 mm nga screw ug 36 t nga gibug-aton sa makina.
Ang pagpalit ba niini nga makina naghatag sa mga tambol nga sertipikasyon sa UN?
Dili. Ang makina wala maghatag ug marka sa pagputos sa UN. Ang pag-apruba magamit sa nasulayan nga tipo sa disenyo sa packaging ubos sa may kalabutan nga mga lagda. Ang nahuman nga tambol, pagsira, gituyo nga sulud o pagsulay nga media, pag-andam, mga resulta sa pagsulay ug padayon nga pagkontrol sa produksiyon ang tanan nga butang.
Unsa ang akong ipadala alang sa usa ka KGB200L/LP nga kinutlo?
Ipadala ang drum drawing, mga litrato, sample, mga dimensyon, mga pag-abli, net nga gibug-aton, wall map, HMWHDPE grade, trim estimate, closures, contents, tests, gidawat nga output target, downstream scope ug factory utilities. Ipahayag usab ang gikinahanglan nga istruktura sa layer ug utlanan sa automation.
Himua ang usa ka gi-aprubahan nga tambol nga usa ka kompleto nga detalye sa makina
Ipadala Kinggle ang drum drawing, materyal, wall map, mga pagsira, test plan, output target ug factory utilities. Mahimong makumpirma sa team sa engineering ang KGB200L/LP configuration, agup-op, auxiliary ug acceptance scope.
Paghangyo og KGB200L/LP nga solusyon