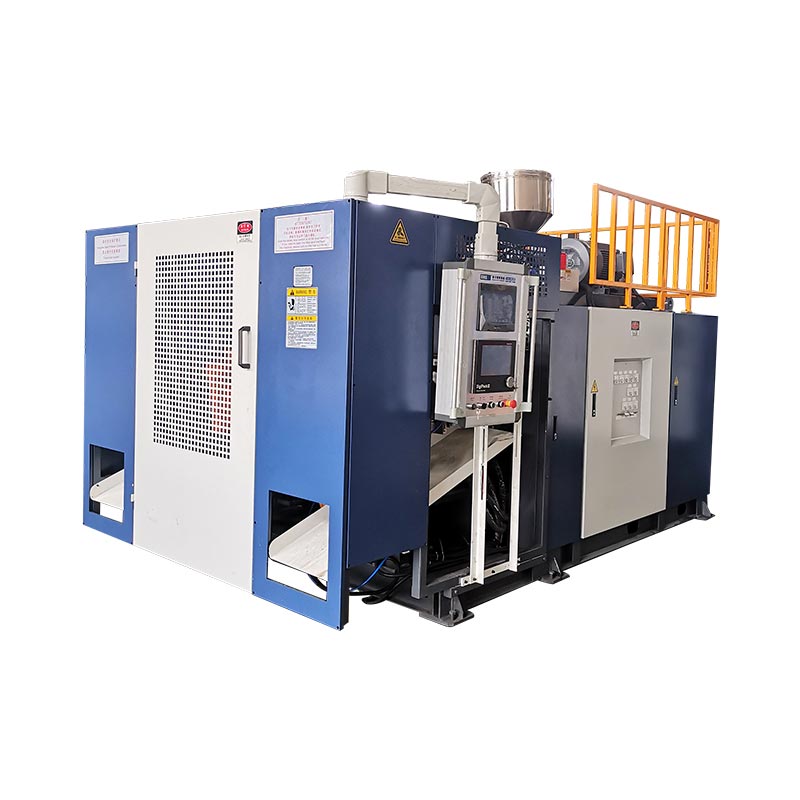
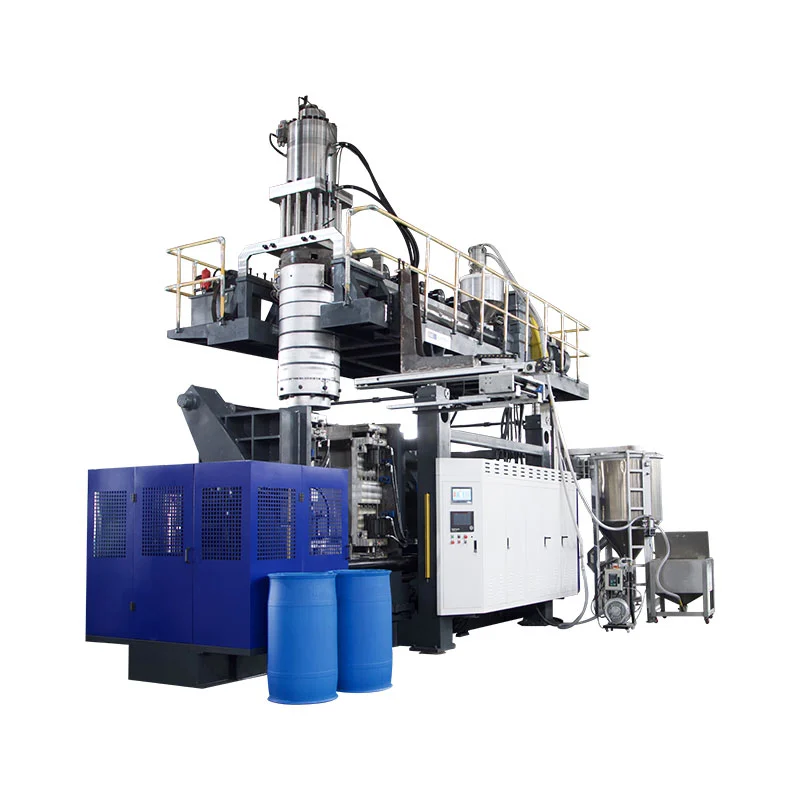
Ang KGB100B usa ka kandidato alang sa dagkong mga hollow nga mga produkto lamang kung ang bahin, agup-op, gross parison ug pabrika ang tanan mohaum sa iyang gipatik nga mga limitasyon. Naglista si Kinggle og 120 L nga maximum nga kapasidad sa sudlanan, usa ka 920 x 1200 mm nga maximum nga gidak-on sa agup-op, usa ka 12(20) L accumulator reference ug usa ka 9(15) kg PE accumulator-weight reference. Kini nga mga numero nagsugod sa pagrepaso sa engineering, apan ang usa ka drowing sa produkto ug plano sa pagsulay kinahanglan nga masulbad ang katapusan nga kapilian.
Ang usa ka pumapalit nga nangita alang sa usa ka 120L blow molding machine kasagaran adunay usa ka tinuod nga bahin sa hunahuna. Mahimong kini usa ka kemikal nga tambol, babag sa trapiko, float, tangke, dulaan o dako nga teknikal nga sangkap. Ang label sa volume mapuslanon, apan wala kini naghulagway sa pinakalisud nga mga lugar, paglihok sa agup-op, pag-apod-apod sa dingding o panginahanglan sa pagpabugnaw.
Kini nga giya nagbasa sa KGB100B isip sistema sa produksiyon. Gipatin-aw niini kung unsa ang masulti kanimo sa matag gipatik nga numero ug kung unsa ang dili mahimo. Gipakita usab niini kung unsa ang ipadala sa usa ka RFQ, aron ang diskusyon mahimong molihok gikan sa usa ka kinatibuk-ang ngalan sa makina ngadto sa usa ka masulayan nga solusyon.
Unom ka mga pangutana alang sa paspas nga pagsusi sa produkto
- Ang kompleto ba nga agup-op mohaum sa platen, agup-op nga sobre ug gibag-on nga gidak-on?
- Mahimo bang biyaan sa gipabugnaw nga bahin ang agup-op pinaagi sa magamit nga pagbukas?
- Ang gross parison mass ba sulod sa pinili nga accumulator configuration?
- Mabawi ba sa extruder ang igo nga materyal alang sa target nga siklo?
- Mahimo bang masulod sa clamp force ang gikasabutan nga projected area ug blow pressure?
- Makahatag ba ang planta og stable nga kuryente, makapabugnaw nga tubig ug compressed air?
Espesipikong utlanan:ang mga numero niini nga giya gikan sa sulogPanid sa produkto sa Kinggle KGB100B. Gisusi sila niadtong Septiyembre 15, 2026. Tagda sila isip gimantala nga screening reference. Ang giaprobahan nga kinutlo, layout, drowing sa makina ug teknikal nga kasabutan kinahanglan maghubit sa gimando nga makina.
Ang 120L nga label usa ka punto sa pagsugod, dili pag-apruba sa produkto
Gipatik ni Kinggle ang 120 L isip KGB100B nga maximum nga kapasidad sa sudlanan. Naghatag kana sa mga pumapalit usa ka dali nga marka sa hanay. Wala kini nag-ingon nga ang matag bahin nga ubos sa 120 L modagan sa makina. Ang usa ka compact drum ug usa ka taas nga babag sa trapiko mahimong adunay lahi kaayo nga gilapdon sa agup-op, giplano nga mga lugar, gitas-on sa parison ug mga agianan sa pagtangtang.
Ang nominal nga gidaghanon mahimo usab nga makatago sa panginahanglan sa materyal. Ang usa ka dako nga manipis nga paril nga float mahimong adunay daghang hangin apan gamay nga resin kaysa usa ka gamay nga teknikal nga bahin nga adunay baga nga mga gusok, mga gunitanan ug mga pinch zone. Ang makina kinahanglan nga maporma ang kompleto nga mainit nga parison, lakip ang materyal nga sa ulahi mahimong flash o trim. Ang natapos nga gibug-aton sa produkto nga nag-inusara busa nagpamenos sa shot nga kinahanglan ihatag sa ulo.
Giusab sa geometry ang desisyon pag-usab. Ang lawom nga mga lugar nga gilaraw mahimo’g mabug-atan ang parison. Ang lapad nga mga panel mahimong magkinahanglan og dugang nga clamp force. Ang tag-as nga mga bahin mahimong limitahan pinaagi sa die-to-mold distance o take-out space sa dili pa mahimong may kalabutan ang gidaghanon sa sudlanan. Ang mga pagsal-ot sa liog, internal nga mga hilo ug ubos nga paghuyop makadugang sa dugang nga paglihok sa siklo.
Gamita ang 120L nga deskripsyon sa paghimo og shortlist. Dayon itandi ang tinuod nga bahin ug agup-op sa makina. Mao kini ang hinungdan nga iya ni Kinggleproseso sa pagbaligyanangayo alang sa mga litrato sa produkto, mga drowing, gibug-aton, gidak-on, materyal, gibag-on ug mga kinahanglanon sa output sa wala pa ang rekomendasyon sa modelo.
Kana nga han-ay nagpugong sa label sa kapasidad sa husto nga papel niini: una nga pag-screening, ikaduha ang pagkumpirma sa engineering.
Himua ang detalye sa KGB100B nga mga pangutana sa pumapalit
Ang usa ka lamesa sa espesipikasyon labing mapuslanon kung ang matag numero magdala sa usa ka tseke. Ang KGB100B nga panid naglangkob sa gidak-on sa makina, clamping, extrusion, ang accumulator head ug utility references. Ang ubang mga kantidad klaro nga mga limitasyon. Ang uban naghulagway sa usa ka gipatik nga configuration o usa ka walay-load nga kondisyon sa makina.
Gilista sa panid ang accumulator nga 12(20) L ug ang PE accumulator gibug-aton nga 9(15) kg. Ang mga parentesis makita nga nagpaila sa gilista nga mga alternatibo, apan ang panid wala magtino sa lagda sa pagpili. Busa ang kinutlo kinahanglang magngalan ug usa ka kahikayan sa ulo ug ang materyal nga kasangkaran niini. Ayaw ikombinar ang mas dako nga numero sa usa ka standard machine assumption gawas kung gikumpirma kini ni Kinggle alang sa proyekto.
| Gipatik nga field | KGB100B nga pakisayran | Pangutana nga kinahanglan kini mag-trigger |
|---|---|---|
| Maximum nga kapasidad sa sudlanan | 120 L | Mohaom ba ang aktuwal nga geometry sa produkto ug gross parison, dili lang ang nominal nga gidaghanon niini? |
| Output | 320 pcs/h, uga nga siklo | Unsa nga output ang mahimo sa makina nga adunay hulmahan sa produksiyon, resin, pagpabugnaw ug kalidad nga mga lagda? |
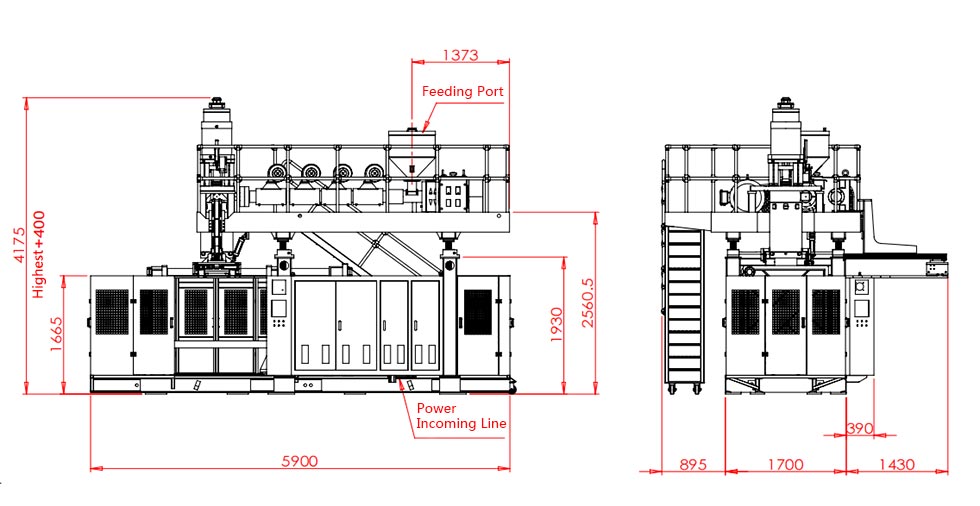
| Gidak-on sa makina | 5.9 x 3.8 x 4.6 m | Aduna bay igo nga na-install nga luna alang sa pag-access, mga plataporma, mga hose, pagdumala ug pagmentinar? |
| Timbang sa makina | 18 t | Unsang pundasyon ug plano sa rigging ang nagsunod sa katapusang drowing sa kinatibuk-ang kahikayan? |
| Clamping force | 440 kN | Igo ba kini alang sa giplanohang lugar sa produkto sa gikasabutan nga presyur sa proseso? |
| Mga pakisayran sa platen ug agup-op | 1200 x 1200 mm nga platen; 920 x 1200 mm maximum nga agup-op | Ang agup-op ba nga lawas, mounting pattern, mga serbisyo ug mga koneksyon mohaum? |
| Pagbukas ug paglihok | 500 ngadto sa 1400 mm nga pag-abli; 600 mm nga paglihok nga stroke | Mahimo bang buhian ug makagawas ang bahin nga wala’y pagbangga o makadaot sa init nga mga ibabaw? |
| Gibag-on sa agup-op | 510 ngadto sa 600 mm | Ang gi-install ba nga gibag-on naglakip sa mga backing plate, adapter ug gikinahanglan nga tooling? |
| Extruder | 100 mm nga screw; 24 L/D; 55 kW nga motor | Ang gipili ba nga screw ug proseso nga bintana nahiangay sa gipahayag nga resin? |
| Gipatik nga kapasidad sa pagtunaw sa HDPE | 160 ngadto sa 200 kg/h | Ang gross material ba nga panginahanglan ubos sa usa ka napamatud-an nga lig-on nga output para sa aktuwal nga pormulasyon? |
| Ang ulo sa accumulator | 12(20) L; 9(15) kg PE reperensiya | Hain nga opsyon ang gikutlo, ug gisakup ba niini ang gross parison mass nga adunay magamit nga margin sa proseso? |
| Die-pin diametro | Maximum nga 450 mm | Unsang die ug tooling package ang gikinahanglan para sa parison diameter ug product layout? |
| Reperensya sa makapabugnaw nga tubig | 0.3 MPa; 120 L/min | Sa unsa nga temperatura sa pagsulod, kalidad sa tubig ug kasangkaran sa sirkito kini magamit? |
| Gipatik nga average nga linya sa enerhiya | 52 ngadto sa 60 kW | Unsa nga kWh/kg nga may kalabotan sa produkto ug kWh matag gidawat nga bahin ang gisukod sa panahon sa usa ka lig-on nga pagsulay? |
Ang panid sa produkto nagpatik usab sa 0.8 MPa blow pressure ug usa ka air-flow nga numero nga 1.8, apan ang makita nga yunit niini gihubad nga M2/MIN. Kana nga yunit nanginahanglan pagtul-id o pagkumpirma sa dili pa kini mosulod sa usa ka detalye sa pasilidad. Ang usa ka responsable nga RFQ kinahanglan nga i-flag ang kawalay kasiguruhan imbis sa hilom nga pagbag-o sa yunit.
Basaha og dungan ang may kalabutan nga mga laray. Ang gidak-on sa agup-op iya sa pag-abli ug gibag-on. Ang masa sa accumulator iya sa pinili nga resin ug gross shot. Ang kapasidad sa pagtunaw iya sa panahon sa pagkaayo ug lig-on nga kalidad sa pagkatunaw. Ang mga sukat sa makina nahisakop sa pag-access sa pagpadayon ug kagamitan sa auxiliary. Kini nga konektado nga pagbasa nagpugong sa usa ka paborable nga numero sa pagtago sa usa ka lahi nga pagpugong sa proyekto.
Susiha ang agup-op nga sobre ug ang agianan sa pagtangtang sa bahin
Ang gipatik nga maximum nga gidak-on sa agup-op mao ang 920 x 1200 mm. Ang platen mao ang 1200 x 1200 mm, ug ang gibag-on nga gibag-on sa agup-op mao ang 510 hangtod 600 mm. Kini nga mga kantidad naghulagway sa may kalabutan nga mga dimensyon, apan kini dili mabaylo. Ang usa ka agup-op mahimong mohaum sa gipahayag nga mga sukod sa nawong ug sukwahi gihapon sa mga tie rod, tubo, mounting hole o moving equipment.
Pagsugod sa usa ka drowing sa asembliya, dili usa ka sketch sa produkto. Ipakita ang duha ka halves sa agup-op, backing plates, water manifolds, blow pins, neck or bottom tooling, hydraulic device, sensors ug electrical boxes. Ilha ang centerline ug mounting pattern. Markahi ang matag butang nga molihok sa gawas sa agup-op nga lawas sa panahon sa pag-abli.
Sunod, i-simulate ang pagtangtang. Ang KGB100B nga panid nagpatik ug 500 hangtod 1400 mm nga reperensiya sa pagbukas sa platen ug usa ka 600 mm nga platen nga moving stroke. Ang nahuman nga bahin nanginahanglan klaro nga wanang aron buhian, i-rotate kung kinahanglan ug biyaan ang makina. Ang flash, ikog, mga gunitanan ug init nga flexible nga mga bungbong makapadako sa tinuod nga pagtangtang nga sobre.
Importante usab ang pagkagahi sa bahin. Ang usa ka dako nga haw-ang nga bahin mahimong mabag-o kung ang usa ka robot mogunit niini sa wala pa maandam ang bungbong. Ang usa ka yano nga pagtulo makadaot sa liog o magbilin usa ka marka sa usa ka mainit nga panel. Ang oras sa pagpabugnaw sa sulod sa agup-op ug suporta pagkahuman sa ejection nahisakop sa pagrepaso sa layout.
Pagtan-aw sa pabrika:ipadayon ang drowing sa agup-op tupad sa kinatibuk-ang kahikayan sa makina. Idugang ang crane hook path, mold-cart route, service-side clearance ug ang luwas nga pag-access sa operator. Ang gipatik nga 5.9 x 3.8 x 4.6 m nga mga dimensyon sa makina dili ang kompleto nga cell footprint.
Ang tukma nga pagrepaso naglakip usab sa gibug-aton sa agup-op ug mga punto sa pag-alsa, bisan kung ang panid sa publiko nga produkto wala mag-publish og limitasyon sa gibug-aton sa agup-op. Hangyoa si Kinggle nga kumpirmahon ang gitugotan nga gibug-aton sa agup-op ug ang girekomenda nga pamaagi sa pagdumala alang sa eksakto nga pag-configure. Angextrusion blow molding giya sa disenyo sa agup-opnaghatag og mas bug-os nga checklist para sa pagpabugnaw, pagpinch-off ug pagpahungaw.
Gidak-on ang accumulator gikan sa gross parison mass
Ang usa ka nagtitipon nga ulo sa mga tindahan natunaw ug nagduso sa usa ka dako nga parison kung gipangayo. Ang may kalabutan nga gidaghanon sa materyal mao ang kompleto nga shot nga nagbilin sa ulo. Naglakip kini sa mabaligya nga bahin, ibabaw ug ubos nga flash, gunitanan o scrap sa liog, ug bisan unsang uban pang giputol nga materyal nga gihimo sa pinili nga tooling.
Gross parison mass = nahuman nga bahin mass + flash ug trim mass + kontrolado nga allowance sa proseso
Ang allowance dili usa ka unibersal nga porsyento. Kini kinahanglan nga gikan sa aprobahan nga bahin, agup-op nga konsepto, materyal nga kinaiya ug pagsulay resulta.
Gipatik ni Kinggle ang 9(15) kg isip PE accumulator-weight reference para sa KGB100B. Dili kana usa ka saad nga ang nahuman nga produkto mahimong motimbang og 9 o 15 kg. Dili usab kini awtomatiko nga mabalhin sa PP, ABS o usa ka puno nga pormulasyon. Ang densidad sa resin, kusog sa pagtunaw, temperatura ug kahimtang sa ulo makaapekto sa magamit nga bintana sa proseso.
Ang 12(20) L accumulator capacity line nanginahanglan parehas nga pag-atiman. Ang kapasidad sa litro naghulagway sa gidaghanon sa sulod sa sistema, samtang ang drowing sa produkto ug plano sa materyal kasagaran gidumala pinaagi sa masa. Pangutan-a kung unsang kapilian sa ulo ang gilakip, kung unsang resin ang nagsuporta sa gipatik nga masa, ug pila ang nahabilin nga materyal sa ulo sa gikasabutan nga punto sa operasyon.
Ayaw pagdagan sa usa ka teoretikal nga limitasyon pinaagi sa default. Ang usa ka proyekto nanginahanglan ug igo nga kontrol sa gidak-on aron matul-id ang pag-apod-apod sa dingding ug pagbag-o sa shot-to-shot. Kung ang gross parison nag-okupar sa hapit tanan nga magamit nga kapasidad, ang usa ka ulahi nga pagbag-o sa materyal o lokal nga gibag-on nga pagtul-id mahimong magtangtang sa kana nga kwarto. Ang pagsulay kinahanglan magpakita sa stable nga shot mass, balik-balik nga gitas-on sa parison ug madawat nga cushion alang sa napili nga ulo.
Alang sa usa ka multi-part nga agup-op, ihap ang matag parison nga gipagawas matag siklo. Ang kompleto nga shot kinahanglang magtabon sa matag aktibong outlet ug ang trim niini. Ang ihap sa ulo ug ihap sa lungag mahimong makausab sa matematika, busa isulti kini nga gilain sa RFQ. Anggiya sa ulo ug lungagnagpatin-aw niana nga kalainan.
Ipares ang extruder sa panginahanglan sa materyal ug oras sa pagbawi
Ang KGB100B nga panid naglista sa usa ka 100 mm screw, 24 L/D ratio, 55 kW extruder motor ug upat ka heating zones. Nagmantala kini og HDPE melting-capacity range nga 160 ngadto sa 200 kg/h. Kana nga sakup usa ka reperensiya nga gisangkapan sa materyal. Kinahanglan nga dili kini isipon nga usa ka garantiya nga output alang sa matag grado, masterbatch, regrind ratio o temperatura nga bintana.
I-convert ang target sa produksiyon ngadto sa gross hourly demand. Gamita ang gross parison mass, dili nahuman nga part mass. Ilakip ang tanan nga aktibo nga mga posisyon ug gamita ang giplano nga mga panghitabo matag oras. Naghatag kini sa materyal nga rate nga kinahanglan ipadayon sa extruder ug ulo samtang ang makina naghimo mga madawat nga bahin.
Gross nga panginahanglan sa materyal, kg/h = gross parison mass kada panghitabo, kg x molding nga mga panghitabo kada oras x aktibong parison kada panghitabo
Itandi ang resulta sa pagsulay sa aktuwal nga pormulasyon. Ang usa ka hanay sa brosyur nga nag-inusara dili makatukod sa kalidad sa pagkatunaw o margin sa pagbawi.
Ang oras sa pagbawi kinahanglan nga mohaum sa sulod sa siklo sa makina. Kung ang agup-op magpabilin nga sirado alang sa pagpabugnaw, ang extruder kanunay nga mogamit niana nga oras aron ma-recharge ang accumulator. Ang usa ka mubo nga siklo sa pagpabugnaw mahimo nga magpataas sa gikinahanglan nga rate sa pagkatunaw. Ang mas paspas nga paglihok sa agup-op adunay gamay nga kantidad kung ang ulo dili andam alang sa sunod nga shot.
Ang pagdumala sa materyal mahimong usa ka tinago nga pagpugong. Ang dagkong mga bahin dali nga mokaon sa resin. Ang tanum nanginahanglan kasaligan nga paghatud, pagpauga kung gikinahanglan kini sa materyal, pagsagol ug pagkontrol sa kontaminasyon. Ang regrind makausab sa kinabag-an nga densidad ug kinaiya sa pagpakaon. Ang sinulat nga pormulasyon mas mapuslanon kay sa lapad nga label sama sa "HDPE plus rerind."
Hangyoa ang trial record nga iapil ang resin grade, supplier, color package, regrind percentage, temperature settings, screw speed ug aktuwal nga gross mass. Kung adunay lain nga materyal nga giplano, hangyoa ang piho nga materyal nga ebidensya. Kang KinggleHDPE ug PP giya sa pagprosesonagpatin-aw ngano nga ang polymer label lamang ang wala maghusay sa pag-setup sa makina.
Ikonektar ang clamp force, giplanohan nga lugar ug mga kondisyon sa paghuyop
Ang KGB100B nga panid nagpatik sa 440 kN sa clamping force. Ang mas dako nga numero dili awtomatik nga mas maayo, ug ang usa ka volume label dili makabalido sa clamp. Nakita sa agup-op ang nagbulag nga puwersa sa giplanohang lugar nga naladlad sa internal nga presyur. Ang porma sa produkto, flash land, pinch-off nga disenyo ug presyur sa proseso tanan nakaimpluwensya sa tinuod nga kinahanglanon.
Ang giplano nga lugar mao ang silhouette sa presyur nga lungag sa agup-op nga nagbulag nga eroplano. Ang usa ka halapad nga patag nga sangkap makahimo og mas daghang pagbulag nga karga kay sa usa ka mas lawom apan mas pig-ot nga sudlanan. Ang pagrepaso kinahanglang mogamit sa aktuwal nga drowing sa lungag. Kinahanglan usab nga maglakip kini sa gipili nga blow pressure ug bisan unsang gikasabutan nga hinungdan sa kaluwasan.
Ang panid sa publiko naglista sa 0.8 MPa ingon nga pakisayran sa blow-pressure. Wala kana magpasabut nga ang matag produkto kinahanglan nga modagan sa parehas nga setting. Ang temperatura sa resin, pagpahungaw, gibag-on sa dingding, detalye sa nawong ug estratehiya sa pagpabugnaw makaapekto sa proseso. Ang pagsulay sa pabrika kinahanglan nga mogamit usa ka dokumentado nga bintana sa produksiyon nga nagpatunghag madawat nga mga bahin nga wala’y pagtubo sa flash o dili lig-on nga pamatasan sa agup-op.
Ang disenyo sa pinch-off kabahin sa samang sistema. Ang huyang nga pag-seal makamugna og leakage o mahuyang nga weld. Ang sobra nga materyal makapadako sa flash ug makapalisud sa pagputol. Ang pag-align sa agup-op, paglihok sa clamp ug pagbutang sa parison kinahanglan nga suportahan ang tooling imbes nga mabayran kini.
Hangyoa ang supplier sa agup-op ug supplier sa makina sa pagrepaso sa parehas nga drowing. Kini nagpugong sa usa ka komon nga kal-ang diin ang matag partido nag-aprobar lamang sa kaugalingon nga kagamitan. Ang katapusan nga teknikal nga kasabutan kinahanglan magngalan sa giplano nga lugar, presyur sa proseso, kinahanglanon sa clamp, gibag-on sa agup-op, mga detalye sa pag-mount ug koneksyon.
Planoha ang pabrika sa palibot sa kompleto nga molding cell
Ang panid sa KGB100B nagpatik ug gidak-on sa makina nga 5.9 x 3.8 x 4.6 m ug gibug-aton nga 18 t. Kini mga bililhon nga punto sa pagsugod alang sa layout ug rigging. Wala nila apil ang matag plataporma, resin system, chiller, compressor, take-out device, conveyor, trimmer o safety boundary.
Pagsugod sa ibabaw sa makina. Kumpirma ang tin-aw nga gitas-on sa bilding, kapasidad sa crane, agianan sa pagtangtang sa ulo ug pag-access sa mga heaters ug hydraulic nga mga sangkap. Unya pagtrabaho sa gawas. Ang mga operator nanginahanglan lugar aron masusi ang agup-op, tangtangon ang usa ka natanggong nga bahin ug maabot ang normal nga mga punto sa serbisyo. Ang paghatod sa materyal ug ang natapos nga bahin nga pagdumala nagkinahanglan og mga ruta nga dili motabok sa dili luwas nga mga dapit.
Ang makapabugnaw nga tubig takos labaw pa sa gibanabana nga gidak-on sa tubo. Ang panid naglista sa 0.3 MPa ug 120 L/min, apan ang planta nagkinahanglan usab sa gikinahanglang temperatura sa pagsulod, madawat nga pagtaas sa temperatura, kalidad sa tubig, pagsala ug kondisyon sa pagbalik. Ang mga sirkito sa agup-op ug pagpabugnaw sa lana mahimong magkinahanglan ug bulag nga kontrol. Ang katapusan nga utility sheet kinahanglan nga ipahayag kung unsa ang gilakip sa gipatik nga dagan.
Ang compressed air nagkinahanglan sa sama nga pagtambal. Ang website naghatag ug 0.8 MPa pressure reference, apan ang makita nga air-flow unit niini dili magkauyon. Paghangyo ug gitul-id nga panginahanglan sa pagsulod sa makina, kinatas-ang panginahanglan, kalidad sa hangin, dew point ug gidak-on sa koneksyon. Mahimong gikinahanglan ang usa ka tigdawat aron magpabiling lig-on ang presyur sa panahon sa dagkong mga panghitabo sa paghuyop.
Ang panid sa produkto adunay label nga 52 hangtod 60 kW ingon "average nga konsumo sa enerhiya." Tungod kay ang kW usa ka power unit, gamita lang ang numero isip usa ka gipatik nga power reference. Ayaw kini i-convert sa kWh kada bahin. Ang enerhiya nga may kalabotan sa produkto nagdepende sa agup-op, resin, cycle, auxiliary ug gidawat nga output.
EUROMAP 46.2naghubit sa pagsukod nga may kalabotan sa produkto alang sa gihatag nga extrusion blow molding machine, agup-op ug piho nga produkto. Nagkinahanglan kini og lig-on nga operasyon ug kalidad sa produkto nga nagtagbo sa mga kinahanglanon sa kustomer. Kini usa ka lig-on nga sukaranan alang sa usa ka pagsulay sa pagdawat. Kang Kingglegiya sa kinahanglanon sa utilitymakatabang sa istruktura sa data sheet sa tanum.

Ang 320 pcs/h dry cycle dili production output
Gimarkahan ni Kinggle ang 320 pcs/h isip KGB100B dry-cycle nga output. Ang usa ka uga nga siklo nagsukod sa paglihok sa makina nga wala gipamatud-an ang tibuuk nga proseso sa produksiyon. Wala kini naglakip sa resin recovery, parison drop, paghuyop, pagpabugnaw, pagtangtang sa bahin, trimming o kalidad nga inspeksyon ubos sa gituyo nga mga kondisyon sa produksyon.
Ang dagkong mga bahin kasagarang limitado sa pagpabugnaw. Ang mabaga nga mga gunitanan, mga kanto ug mga pinch zone mahimong magkinahanglan og daghang oras kaysa sa lapad nga mga lugar sa dingding. Ang usa ka mas paspas nga paglihok sa pag-abli dili makapagawas sa usa ka bahin nga humok pa kaayo aron mahuptan ang porma. Ang automation mahimo usab nga magtakda sa dagan kung ang robot, trimmer o conveyor mas hinay kaysa sa makina sa paghulma.
Gamita ang tulo ka managlahing bili sa output. Una, irekord ang dry cycle lamang isip motion reference. Ikaduha, sukda ang gross molded parts kada oras atol sa production trial. Ikatulo, i-report ang gidawat nga mga piyesa kada oras pagkahuman sa gikasabutan nga mga pagsusi sa kalidad ug giihap nga paghunong.
Gidawat nga output = gross molded nga mga bahin - gisalikway nga mga bahin - mga bahin nga nawala atol sa pag-ihap sa paghunong
Alang sa pagplano sa pagbalhin, idokumento ang panahon sa pagsukod ug paghunong sa mga kategorya. Ang mubo nga obserbasyon sa labing maayo nga siklo dili usa ka lig-on nga rate sa produksiyon.
Ang plano sa pagdawat kinahanglan magngalan sa bahin, agup-op, resin, kolor, regrind nga lagda, mga aksyon sa operator ug kagamitan sa auxiliary. Kinahanglan usab nga ipasabut ang sukaranan sa kalidad. Ang gibug-aton, mga sukat, pasundayag sa pagtulo, kondisyon sa flash, hitsura ug mga lokasyon sa gibag-on sa dingding sagad nga mga kategorya, apan kinahanglan nga pilion sa proyekto ang mga hinungdanon.
Gamita ang target cycle isip budget. Gub-a kini ngadto sa accumulator discharge, agup-op nga paglihok, paghuyop, pagpabugnaw, tambutso, pag-abli, pagkuha ug pagkaayo. Kini nagpakita kung ang limitasyon gikan ba sa makina, agup-op, materyal o downstream nga trabaho. Angcycle-time optimization guidenagpatin-aw kon unsaon pagpauswag sa usa ka yugto nga dili ibalhin ang depekto sa laing dapit.
Ang pagprograma sa dingding kinahanglan nga sundon ang produkto, dili usa ka gikopya nga kurba
Ang dagkong mga extrusion blow molded nga mga bahin dili patas. Ang materyal nga duol sa abaga, eskina, kuptanan o lawom nga drowing mahimong mobiyahe nga mas layo kaysa materyal sa usa ka lapad nga panel. Ang usa ka uniporme nga die gap mahimong magbilin sa usa ka bahin nga nipis kaayo samtang ang lain nagdala sa wala kinahanglana nga gibug-aton.
Ang KGB100B nga panid nag-ingon nga ang standard nga modelo naglakip sa MOOG 100 nga gibag-on nga controller. Ang eksaktong na-install nga controller, resolusyon sa profile ug opsyon nga pakete kinahanglang hinganlan sa kinutlo. AKinggle-host nga Moog DigiPack III nga manwalnagpakita kon sa unsang paagi ang usa ka accumulator-machine controller maka-link sa tooling position sa usa ka programmed profile. Gilista usab niini ang gidak-on sa shot, cushion ug mga function sa accumulator-position. Kana nga manwal nag-ilustrar sa kontrol nga lohika, apan dili kini gamiton sa pag-angkon sa eksaktong KGB100B interface.
Paghimo sa una nga profile gikan sa nahibal-an nga geometry ug timing sa agup-op. Dayon guntinga o sukda ang mga bahin sa gipiho nga mga dapit. Usba ang usa ka rehiyon matag higayon ug irekord ang rebisyon. Ang mas bug-at nga bahin dili awtomatik nga mas maayo nga bahin. Ang tumong mao ang igo nga materyal diin ang pasundayag nagkinahanglan niini ug dili kaayo sobra kung dili.
Ang trabaho sa profile kinahanglan magpabilin nga konektado sa shot mass ug gitas-on sa parison. Ang pagpadako sa usa ka profile nga rehiyon nagbag-o sa materyal nga magamit sa ubang lugar. Ang temperatura ug paghubag mahimo usab nga mabalhin ang resulta. I-save ang gi-aprubahan nga resipe nga adunay materyal nga grado, kolor, temperatura sa ulo, setting sa shot ug bersyon sa agup-op.
Angparison programming giyanaghatag og usa ka lakang-sa-lakang nga paagi sa tuning. Alang sa kini nga proyekto, ang FAT kinahanglan nga itandi ang katapusan nga natipig nga profile sa gisukod nga mapa sa dingding ug bahin sa gibug-aton.
Pagdalag usa ka pagsulay sa pabrika nga nagtubag sa desisyon sa pagpalit
Ang usa ka mapuslanon nga pagsulay sa pagdawat sa pabrika dili usa ka demonstrasyon sa makina. Kini usa ka kontrolado nga pagsulay sa paghimo sa gikasabutan nga produkto ubos sa dokumentado nga mga kondisyon. Ang resulta kinahanglan magpakita kung unsa ang gisulayan, kung giunsa kini gisukod ug kung unsa ang nahabilin sa gawas sa sulud sa pagsulay.
Ang EUROMAP 46.2 nagtanyag ug makatabang nga disiplina sa pagsukod. Nanawagan kini nga ang makina naa sa usa ka lig-on nga kahimtang, kalidad sa produkto aron matubag ang mga kinahanglanon sa kostumer, ug ang panguna nga datos sa proseso aron madokumento. Ang proseso sa pagbaligya ni Kinggle nag-ingon usab nga ang mga kustomer mahimong imbitahon sa pag-apil sa pagsulay. Himua kana nga oportunidad nga usa ka sinulat nga protocol sa dili pa magsugod ang pagsulay.
- I-freeze ang artikulo sa pagsulay.Ilha ang rebisyon sa bahin, agup-op, kahikayan sa ulo, lungag o ihap sa outlet, ug matag kapilian nga na-install.
- Irekord ang pormulasyon.Ilista ang grado sa resin, supplier, color package, additives ug regrind rule. Pagtipig og igo nga materyal gikan sa usa ka nahibal-an nga lote kung mahimo.
- Tinoa ang setup.Irekord ang mga temperatura sa baril ug ulo, mga setting sa shot, file sa profile, mga kondisyon sa paghuyop, mga kondisyon sa pagpabugnaw sa tubig ug kahimtang sa automation.
- Pag-abot sa stable nga operasyon.Ayaw pilia ang unang madawat nga bahin. Pag-uyon sa mga lagda sa pag-stabilize ug sa sample nga bintana sa dili pa sukdon ang performance.
- Sukda ang balanse sa masa.Timbanga ang nahuman nga bahin, flash ug uban pang trim. Kumpirma ang gross parison mass batok sa gikutlo nga accumulator arrangement.
- Susiha ang kalidad sa produkto.Gamita ang giaprobahan nga mga lokasyon ug mga pamaagi alang sa gibag-on sa dingding, mga sukat, gibug-aton, pasundayag sa pagtulo ug makita nga mga depekto.
- Ihap ang gidawat nga output.I-report ang kinatibuk-ang mga siklo, gross nga mga bahin, pagsalikway ug paghunong sa gikasabutan nga panahon. Ipadayon ang dry cycle isip bulag nga rekord.
- Sukda ang mga utilities.Irekord ang boltahe, gahum, compressed-air pressure ug flow, cooling-water temperature, pressure ug flow sa gitakdang mga utlanan.
- Paghagit sa pagkasubli.Susiha ang shot mass, posisyon sa parison ug mga sukod sa produkto tabok sa sample window, dili lamang sa usa ka pinili nga piraso.
- Duol nga mga pagtipas.Hatagi ang matag napakyas nga butang og tag-iya, aksyon, kinahanglanon nga ebidensya ug takdang petsa sa dili pa ang pag-apruba sa pagpadala.
Ipadayon ang hilaw nga pagbasa uban ang gipirmahan nga summary. Ang mga litrato kinahanglan magpakita sa sample nga pag-ila ug lokasyon sa pagsukod. Ang mga file sa resipe, mga alarma ug mga nota sa pagtipas kabahin sa ebidensya. Angblow molding machine FAT nga giyanaglangkob sa usa ka bug-os nga gambalay sa pagdawat.
Ang pagpili sa sampol nagkinahanglan usab og usa ka lagda. Numero sa mga bahin sa pagkasunodsunod ug ayaw ilisan ang usa ka napakyas nga sample sa usa ka mas maayo. Kung mausab ang mga setting, pagsugod og bag-ong sample nga grupo ug irekord ang oras sa pagbag-o. Kini nagpugong sa resulta nga masubay. Gibulag usab niini ang normal nga pagbag-o gikan sa tinuyo nga pag-uswag sa proseso.
Sa wala pa ang pagtugot sa pagpadala, itandi ang rekord sa pagsulay sa gipirmahan nga kinahanglanon nga matrix. Ang gipasa nga machine-motion check dili makasira sa usa ka bukas nga produkto nga kalidad nga butang. Ang bisan unsang pagsulay nga dili makompleto kinahanglan magpabilin nga makita uban ang hinungdan ug ang gikasabutan nga pamaagi sa pag-follow-up.
Pag-andam og RFQ nga mahimo sa usa ka makina nga magtutukod og engineer
Ang dili klaro nga hangyo alang sa "usa ka 120 ka litro nga blow molding machine" nagdapit sa usa ka dili klaro nga sugyot. Ipadala hinuon ang usa ka compact technical package. Dili kinahanglan nga perpekto, apan kinahanglan nga ibulag ang nahibal-an nga mga kinahanglanon gikan sa bukas nga mga desisyon.
Pagsugod sa usa ka dimensyon nga drowing sa produkto o 3D file. Idugang ang mga litrato kung gipasabut nila ang mga liog, pagsal-ot, gunitanan o trim. Ipahayag ang target nga nahuman nga gibug-aton ug ilha ang kritikal nga mga lugar sa dingding. Ngalan ang materyal nga grado ug bisan unsang gitugot nga pag-regrind. Kung hinungdanon ang pagsukol sa kemikal o usa ka pagsulay sa regulasyon, ipahayag ang eksakto nga sukaranan ug kahimtang sa produkto.
Dayon ipasabut ang produksyon. Ihatag ang gidawat nga mga piyesa kada oras o kada adlaw, magamit nga mga pagbalhin, giplano nga automation ug mga lakang sa ubos. Isulti kung ang proyekto adunay bag-ong hulmahan. Kung naa na ang agup-op, ihatag ang drowing sa asembliya, gibug-aton, gibag-on, pag-mount ug mga koneksyon sa serbisyo.
Ang impormasyon sa pasilidad kinahanglang maglakip sa suplay sa kuryente, frequency, kapasidad sa compressed-air, kondisyon sa tubig nga makapabugnaw, tin-aw nga gitas-on, access door, crane ug data sa salog. Ayaw paghulat hangtud sa pag-instalar aron itandi kini nga mga butang sa makina. Ang mga dagkong bahin nga mga proyekto mahimong mapugngan pinaagi sa rigging ug pagdumala sa produkto nga dali ra sama sa extrusion.
Ilakip ang pangutana
Mga drowing sa produkto ug agup-op, mga detalye sa resin, target sa output, kalidad nga pamatasan, kondisyon sa utility, mga limitasyon sa layout ug gitinguha nga sakup sa automation.
Paghangyo sa proposal
Katapusan nga kapilian sa ulo, tornilyo ug pagmaneho, pahayag nga angay sa agup-op, mga utlanan sa utility, layout, protocol sa pagdawat, mga kapilian nga gihatag ug mga pagbulag sa teknikal.
Pangayo alang sa usa ka nahuman nga kinahanglanon matrix. Ang matag laray kinahanglan nga moingon nga "nagsunod," "nagkinahanglan og pagbag-o," o "wala gilakip," gisundan sa usa ka pakisayran sa sugyot. Kini mas sayon sa pag-audit kay sa nagkatag nga mga pahayag sa email. Naghatag si Kinggle ogdapit sa pag-downloadpara sa teknikal nga mga dokumento ug aporma sa pangutana sa proyektopara sa inisyal nga kontak.
Kung ang KGB100B naa sa shortlist
Ang KGB100B angayan sa usa ka mas duol nga pagrepaso kung ang produkto nahulog duol sa dako nga bahin nga aplikasyon nga range ug ang mga pagsusi sa engineering nag-align. Ang panid sa produkto nagngalan sa mga kemikal nga baril, mga piyesa sa awto, mga babag sa trapiko, mga float, mga dulaan ug muwebles isip mga aplikasyon. Kana nga lista nagpakita sa gituyo nga uma, apan kini dili pamatuod nga ang usa ka piho nga bahin modagan.
Ang usa ka lig-on nga shortlist nga kaso adunay upat ka bahin. Ang agup-op mohaum sa lawak alang sa paglihok ug mga serbisyo. Ang gross parison mass mohaum sa gikumpirma nga opsyon sa ulo. Ang pagbawi sa extrusion nagsuporta sa gikinahanglan nga siklo sa gituyo nga materyal. Ang pabrika makasuplay ug mga utilities ug pagdumala sa gikasabutan nga mga utlanan.
Pagbalhin sa lain nga pag-configure kung ang usa sa mga kondisyon napakyas. Ang usa ka mas dako nga accumulator mahimong makasulbad sa shot mass apan dili ang gilapdon sa agup-op. Ang mas dako nga platen mahimong makasulbad sa agup-op nga sobre apan dili extrusion recovery. Ang usa ka lahi nga gidak-on sa makina mahimong mas ekonomikanhon kung ang bahin labi ka gamay kaysa sa sakup sa pagtrabaho sa platform.
Paghunong usab kung dili kompleto ang datos. Ang parenthetical head figures sa website ug dili managsama nga air-flow unit nanginahanglan ug sinulat nga pagpatin-aw. Ang numero sa dry-cycle dili makasira sa usa ka garantiya sa output. Kini mao ang normal nga mga butang alang sa usa ka teknikal nga kasabutan, dili mga rason sa pagtag-an.
Ang desisyon sa pagpalit kinahanglan matapos sa usa ka part-based nga plano sa pagsulay. Kung ang makina makahimo og lig-on, madawat nga mga bahin sa gikasabutan nga rate ug utlanan sa utility, ang modelo mohaum sa trabaho. Kung nawala kana nga ebidensya, ang shortlist nagpabilin nga temporaryo.
Kanunay nga gipangutana nga mga pangutana
Unsang mga produkto ang mahimo sa KGB100B 120L blow molding machine?
Gilista sa Kinggle ang mga kemikal nga baril, mga piyesa sa awto, mga babag sa trapiko, mga float, mga dulaan ug muwebles sa panid sa KGB100B. Kini ang mga pakisayran sa aplikasyon, dili awtomatik nga pag-apruba. Ang tinuod nga produkto nagkinahanglan gihapon og mga tseke alang sa gidak-on sa agup-op, gross parison mass, clamp demand, materyal, agianan sa pagtangtang ug pagpabugnaw.
Ang 120 L ba nagpasabot nga matag sudlanan ubos sa 120 L mohaum?
Dili. Ang nominal nga gidaghanon sa sudlanan usa lamang ka bili sa screening. Ang usa ka bahin nga ubos sa 120 L mahimo pa nga molapas sa sobre sa agup-op, giplano nga limitasyon sa lugar, panginahanglan sa accumulator o magamit nga luna sa pagtangtang. Ipadala ang produkto ug mga drowing sa agup-op alang sa usa ka espesipiko nga pagrepaso sa modelo.
Makahimo ba ang KGB100B og 15 kg nga nahuman nga produkto sa HDPE?
Ayaw himoa kana nga pangagpas gikan sa publiko nga lamesa. Ang panid nagpatik sa 9(15) kg isip usa ka PE accumulator-weight reference, dayag nga kauban sa duha ka nakalista nga kapasidad sa ulo. Ang gross parison mass naglakip sa bahin ug tanan nga flash o trim. Ang napili nga ulo, resin ug magamit nga margin sa proseso kinahanglan nga kumpirmahon sa Kinggle ug mapamatud-an sa usa ka pagsulay.
Ang 320 pcs/h ba ang gipaabot nga produksyon nga output?
Dili. Ang Kinggle nagbutang ug 320 pcs/h isip dry cycle. Ang aktuwal nga gidawat nga output naglakip sa extrusion, pagporma sa parison, paghuyop, pagpabugnaw, pagtangtang, pagputol, pagsalikway ug paghunong. Ipahayag ang gikinahanglan nga gidawat nga output ug pamatud-i kini gamit ang agup-op sa produksiyon ug materyal.
Sa unsang paagi itandi ang paggamit sa enerhiya?
Itandi ang enerhiya nga may kalabotan sa produkto ubos sa parehas nga agup-op, produkto, resin, kalidad nga mga lagda ug utlanan sa pagsulay. Ang KGB100B nga panid nagpatik sa 52 ngadto sa 60 kW isip usa ka average nga linya sa enerhiya, nga usa ka power reference. Sukda ang kWh/kg ug kWh kada gidawat nga bahin atol sa stable nga produksyon imbes nga i-convert ang page value.
Unsa nga impormasyon ang akong ipadala para sa KGB100B nga kinutlo?
Ipadala ang mga drowing sa produkto ug mga litrato, mga dimensyon, nahuman nga gibug-aton, mga kinahanglanon sa dingding, materyal nga grado, regrind nga lagda, gidawat nga output, kalidad nga mga pagsulay, datos sa agup-op, mga kondisyon sa utility ug mga panginahanglan sa automation. Klaro nga markahan ang wala mailhi nga mga butang. Naghatag kini sa supplier og igong impormasyon aron makumpirma ang ulo, molde nga angay ug pagsulay nga sakup.
Susiha ang imong bahin sa dili pa mopili sa makina
Ipadala sa Kinggle ang drawing sa produkto, gross weight estimate, resin, agup-op nga datos, output target ug factory utility nga kondisyon. Mahimong repasohon sa team kung ang KGB100B nga plataporma ug ang gipili nga pagsumpo sa accumulator mohaum sa proyekto.
Paghangyo og usa ka review nga angay sa produkto