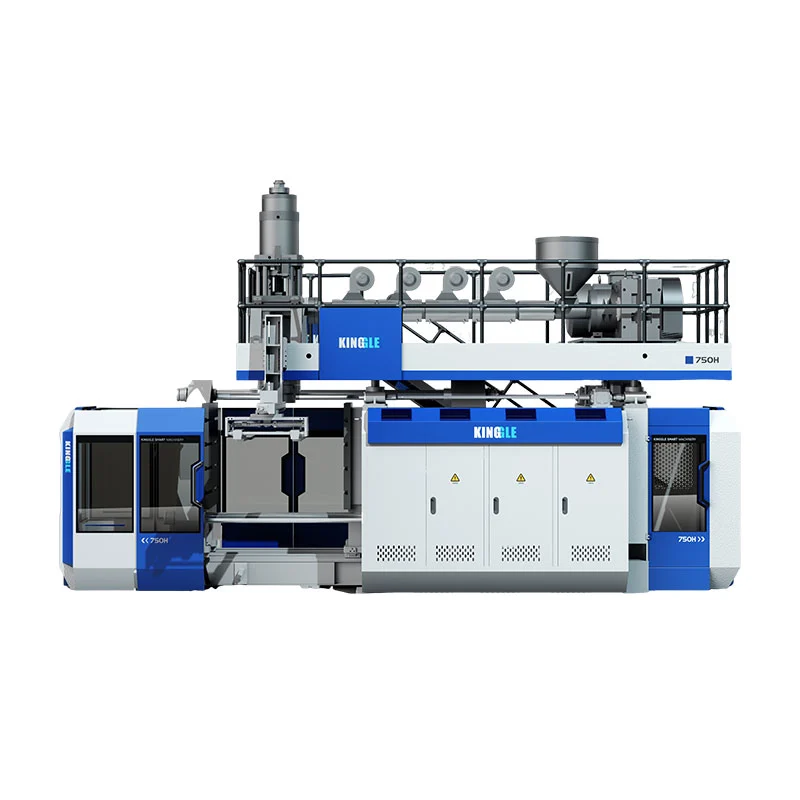
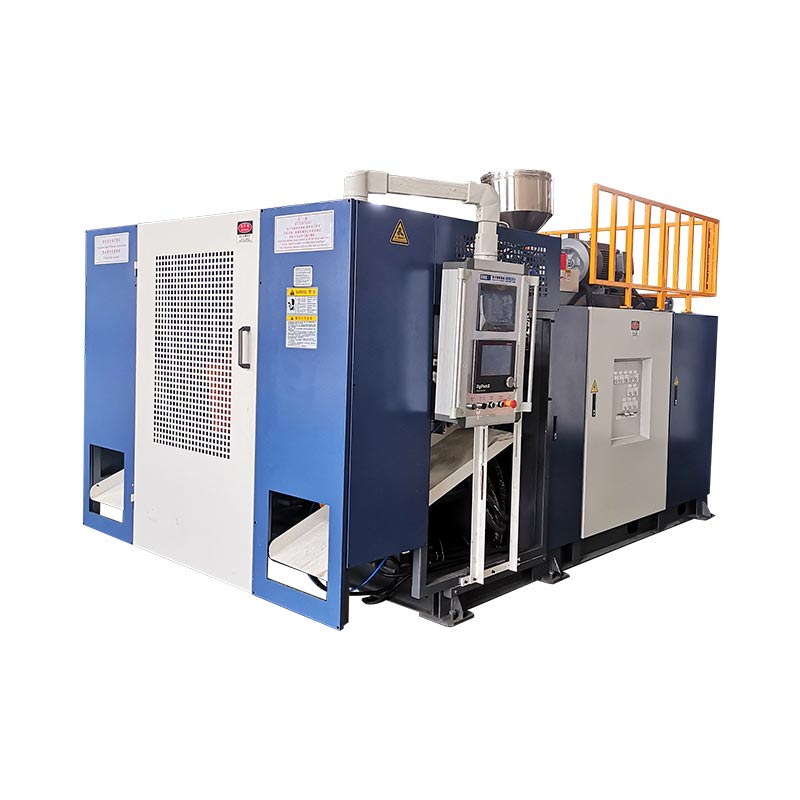
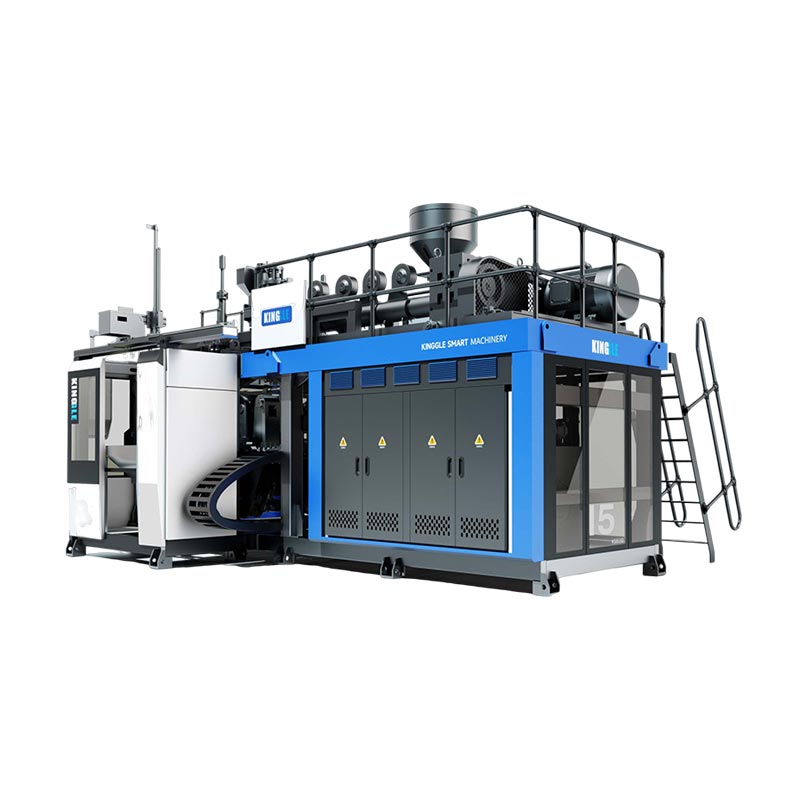
Ang oras sa siklo sa paghulma sa paghuyop kinahanglan nga mapakunhod lamang human masukod sa team kung diin gigamit ang kasamtangan nga siklo ug gipamatud-an nga ang gidawat nga bahin nakab-ot gihapon ang espesipikasyon niini.Ang pagpabugnaw kasagaran nag-okupar sa kinadak-ang bloke, apan ang paghatod sa parison, clamp motion, paghuyop, tambutso, take-out ug downstream nga paghulat mahimo usab nga magtakda sa dagan. Paghimo og usa ka lig-on nga baseline, paghingalan og usa ka ebidensiya nga pagpugong, usba lamang ang variable nga nagkontrol niini, ug dayon itandi ang gidawat nga output, pag-apod-apod sa bungbong, mga dimensyon, post-ejection nga porma, gikinahanglan nga functional nga mga pagsulay ug mga depekto sa dili pa ipadayon ang mas mubo nga siklo, uban sa produkto, resin, agup-op, utility nga kondisyon ug katapusan nga rebisyon sa resipe nga natala aron ang laing pagbalhin makasubli sa resulta.

Terminolohiya nga gigamit sa mga grupo sa produksiyon:blow molding cycle time optimization, extrusion blow molding cycle time, bottle blowing machine cycle time, blow molding machine output, cycle reduction, cooling time optimization ug blow molding production efficiency. Kini nga mga termino nagpunting sa parehas nga katuyoan sa negosyo, apan ang teknikal nga trabaho nagsugod sa usa ka gisukod nga proseso kaysa usa ka target nga porsyento.
Unom ka mga dapit diin ang siklo mahimong mapugngan
| Block sa siklo | Sukda sa makina | Ebidensya sa dili pa mub-an | Kapakyasan nga mahimong makita sa ulahi |
|---|---|---|---|
| Parison o gipusil | Gibalikbalik nga pagsugod/pagtapos nga signal, gitas-on sa parison, posisyon sa shot o accumulator | Lig-on nga pagpadala ug husto nga relasyon sa pagsira sa agup-op | Sag, mubo nga parison, webbing, gibug-aton o pagbalhin sa profile |
| Isira ug kandado | Sugo, feedback sa posisyon ug estado sa pagkompleto | Tin-aw nga paglihok, hingpit nga pagsira ug gi-aprubahan nga kondisyon sa makina | Flash, pinch kadaot, dili kompleto nga pagsira o bangga |
| Huyop ug tambutso | Tayming, kondisyon sa hangin sa pagsulod sa makina ug pamatasan sa presyur sa panahon sa kalihokan | Kompleto nga inflation, detalye, pagpahungaw ug luwas nga pagpagawas | Dili kompleto nga bahin, blow-out, sticking o sayo nga pagbukas |
| Pagpabugnaw | Ang kondisyon sa suplay ug pagbalik pinaagi sa sirkito, pattern sa temperatura sa agup-op ug estado sa bahin sa ejection | Lig-on nga mga sukod, bungbong, liog, base ug porma sa post-ejection | Warpage, oval nga liog, pag-urong, rocker bottom o init nga pagputol |
| Take-out ug downstream | Robot, conveyor, trimmer ug tester sequence | Ang bahin naglimpyo sa matag interface sa tulin sa produksiyon | Mga bangga, jam, trim damage o tester backlog |
01 / BaselinePagsugod sa siklo nga ang linya nagdagan
Ang usa ka cycle-time nga proyekto nagkinahanglan og usa ka repeatable measurement point. Sa usa ka padayon nga extrusion nga linya, kana nga punto mahimo nga ang signal nga may kalabotan sa pagputol sa parison o pagsugod sa sunod nga gibalikbalik nga pagkasunod-sunod sa makina. Sa usa ka makina sa accumulator, ang produksiyon mahimong mas masabtan pinaagi sa pag-andam sa shot, posisyon sa accumulator, push-out ug ang pagkasunod-sunod sa paghulma. Pagpili usa ka signal nga makita kausa matag kompleto nga panghitabo sa pagporma ug idokumento kini. Ayaw itandi ang target sa HMI gikan sa usa ka makina sa usa ka hand-time nga obserbasyon gikan sa lain.
Ang Kinggle-hostMoog DigiPack III nga manwaltin-aw nga naghulagway sa kalainan. Para sa padayon nga extrusion, ang controller mahimong i-relate ang parison profile sa cycle time ug masukod ang interval tali sa sunud-sunod nga start signals. Alang sa usa ka makina nga nagtitipon, ang profile sa parison adunay kalabotan sa posisyon sa accumulator samtang ang materyal gipalagpot. Kini nga kalainan hinungdanon tungod kay ang parehas nga pag-edit sa oras mahimo’g mabalhin ang profile sa dingding sa usa ka makina samtang adunay lahi nga epekto sa pikas.
Irekord ang labing menos igo nga sunud-sunod nga mga panghitabo aron makita ang normal nga pagbag-o. Kinahanglang pilion sa planta ang sample nga panahon, apan kinahanglang tabonan niini ang tinuod nga operating pattern: ang duha ka estasyon sa double-station line, tanang may kalabutan nga die outlet o mga lungag, naandan nga pagtangtang sa bahin ug ang downstream nga kagamitan nga nagdumala sa pagpagawas. Timan-i ang mga alarma, mugbo nga paghunong ug mga manual nga interbensyon nga gilain. Ang usa ka kasagaran nga naglakip sa wala'y klase nga downtime nagtago sa siklo, samtang ang usa ka labing maayo nga panghitabo nagtago sa pagkasubli.
Itago ang gidawat nga bahin tapad sa rekord sa oras. Kuhaa ang produkto ug agup-op nga rebisyon, resin grade ug lot, kolor o regrind lagda, resipe rebisyon, aktuwal nga temperatura kahimtang, makina-inlet hangin ug makapabugnaw-tubig nga kahimtang, bahin gibug-aton, kritikal nga mga dapit sa bungbong, mga dimensyon ug gikinahanglan functional nga mga pagsulay. Kini nga rekord mao ang baseline. Kung ang mas mubo nga pagsulay mapakyas, ang team mahimong mobalik sa usa ka nahibal-an nga proseso kaysa sa pagtukod pag-usab niini gikan sa memorya.
02 / DiagnosisPagsubay sa panghitabo nga naglimite sa sunod nga siklo
Kadaghanan sa mga HMI naghimo sa mga setting sa oras nga dali i-edit. Kana nga kasayon mahimo’g magdala sa usa ka team nga makunhuran ang labing kadaghan nga makita nga numero sa dili pa mahibal-an kung unsa ang gikontrol niini. Gub-a ang siklo sa pisikal nga mga bloke ug tan-awa ang ilang mga utlanan: pag-andam sa parison o shot, pagbalhin sa agup-op, pagsira ug pag-lock, paglihok sa blow-pin, inflation, pagpabugnaw, tambutso, pag-abli, pagkuha ug pagdumala sa ubos. Ang pipila ka mga bloke mahitabo sa serye. Ang uban nagsapaw. Ang kinatibuk-ang siklo gitakda sa agianan nga kinahanglan matapos sa dili pa magsugod ang sunod nga pagporma nga panghitabo.
Ang usa ka yano nga timeline mas mapuslanon kaysa usa ka lista sa mga setting. Irekord ang pagsugod ug pagtapos nga signal alang sa matag bloke ug itandi ang mando sa aktuwal nga feedback. Kung ang pagpabugnaw matapos apan ang makina maghulat alang sa usa ka robot nga klaro nga signal, ang pagkunhod sa oras sa pagpabugnaw mahimong makamugna og mas init nga bahin nga dili mausab ang cycle. Kung ang sunod nga parison dili andam kung ang agup-op mobalik, ang mas paspas nga pag-abli dili makapataas sa output. Kung ang usa ka trimmer dili makalimpyo sa mga bahin sa bag-ong dagan, ang pagpugong mibalhin sa ubos.
Kang KinggleGiya sa mga setting ug alarma sa HMInagbulag sa set values gikan sa aktuwal nga values tungod niini nga rason. Ang usa ka mando nagpakita kung unsa ang gihangyo sa controller. Ang kahimtang sa sensor, feedback sa posisyon ug pisikal nga obserbasyon nagpakita kung ang aksyon nahitabo. Ang kasaysayan sa alarma sa makina mahimo usab nga magpadayag sa unang interlock o permissive nga nakabalda sa pagkasunod-sunod. Ang pag-reset mahimong magtangtang sa labing kaayo nga timailhan.
Klasipikasyon ang matag paglangan sa dili pa i-edit ang resipe. Ang produktibo nga panahon gikinahanglan aron maporma ug mapalig-on ang bahin. Ang kondisyon nga oras nanalipod sa usa ka lihok o naghulat alang sa usa ka napamatud-an nga kahimtang. Ang malikayan nga paghulat nagagikan sa ulahi nga robot, dili lig-on nga utility, gibabagan nga cooling circuit, dili managsama nga parison, manual nga pagkumpirma o paghuot sa ubos. Ang pagkawala sa pagmentinar naggikan sa pagsul-ob, pagtulo, dili maayo nga lubrication, nadaot nga mga sensor o mga problema sa paglinya. Ang matag klase adunay lahi nga tag-iya ug lahi nga pagtul-id.
03 / Pagtangtang sa kainitI-verify ang performance sa pagpabugnaw sa dili pa putlon ang oras sa pagpabugnaw
LyondellBasell'sGiya sa Polyolefin Blow Moldingnag-ingon nga ang pagpabugnaw nagkinahanglan sa kadaghanan sa siklo sa paghulma sa daghang polyolefin blow molding nga mga aplikasyon. Ang giya nagkonektar sa mas mugbo nga mga siklo nga adunay mga kondisyon sa pagbalhin sa kainit sama sa temperatura sa pagkatunaw, temperatura sa agup-op, pag-agos sa tubig ug kaguliyang, samtang nanginahanglan pa sa gitinguha nga kalidad sa bahin. Kini usa ka mapuslanon nga direksyon alang sa pagdayagnos, dili usa ka hugpong sa mga unibersal nga kantidad sa Kinggle.
Pagsugod sa makapabugnaw nga tinubdan ug sunda ang aktuwal nga sirkito. Pagrekord sa suplay sa coolant ug kondisyon sa pagbalik sa stable nga produksiyon, dili lamang ang chiller display. Susiha kon ang agup-op nakadawat sa espesipikong dagan ug kon balanse ba ang parallel circuits. Pangitag init nga sirkito, gipugngan nga hose, kontaminado nga channel, sayop nga koneksyon, air pocket, leaking seal o heat load nga gipaambit sa laing makina. Anggiya sa gamit sa blow molding machinenagpatin-aw ngano nga ang suplay sa tanum ug ang kahimtang sa pagsulod sa makina kinahanglan nga mailhan.
Mapa ang agup-op ug ang natangtang nga bahin. Ang usa ka pagbasa sa ibabaw dili mahimong magrepresentar sa usa ka agup-op nga adunay mga pagsal-ot sa liog, mga lugar nga pinch, baga nga mga gunitanan, lawom nga mga base ug lahi nga mga sirkito. Gamita ang giaprobahan nga pamaagi sa pagsukod sa planta ug itandi ang mga lugar nga masubli. Tan-awa kung ang deformation makita: sa sulod sa agup-op, sa panahon sa pagkuha, sa trimming, sa makapabugnaw conveyor o human ang bahin makaabot sa lawak nga kahimtang. Ang init nga bahin nga daw madawat sulod sa usa ka minuto mahimong magpakita ug oval nga liog, rocker bottom, pag-uros o dimensional drift.
Mga Plastic sa FormosaGiya sa Proseso sa Paghulma sa Polyethylene Extrusion Blownaglista sa mubo nga siklo, taas nga temperatura sa agup-op ug barado nga mga agianan sa coolant taliwala sa posible nga mga hinungdan kung ang usa ka bahin init kaayo. Gikonektar usab niini ang dili igo nga pagpabugnaw sa agup-op nga adunay warpage ug nagtambag sa pagsusi sa agos sa tubig, temperatura sa agup-op ug kahimtang sa channel. Kini nga mga relasyon nagsuporta sa usa ka makapabugnaw nga imbestigasyon, apan ang resin nga grado, agup-op ug detalye sa produkto nagdesisyon sa madawat nga operating window.
Ayaw ipaubos ang temperatura sa coolant pinaagi sa naandan. Ang kondensasyon nagdepende sa relasyon tali sa temperatura sa ibabaw, temperatura sa palibot ug humidity. Ang tubig sa o sa palibot sa agup-op makaapektar sa bahin ug makamugna og mga ekipo o mga problema sa trabahoan. Irekord ang kahimtang sa kwarto kung ang condensation duol sa operating boundary, ug sunda ang chiller, agup-op ug pamaagi sa tanum. Ang pagpaayo sa pag-apud-apod sa agos o paglimpyo sa usa ka higpit nga sirkito mahimong makabawi sa pagbalhin sa kainit nga dili ibalhin ang target sa temperatura.
04 / Bahin nga disenyoAng pag-apod-apod sa dingding nagbag-o kung pila ang kainit nga kinahanglan makuha sa agup-op
Ang panginahanglan sa pagpabugnaw nagsunod sa plastik sa bahin. Ang usa ka baga nga lugar adunay mas init nga materyal kaysa sa usa ka nipis nga lugar ug mahimong magpabilin nga humok human ang kasikbit nga mga bungbong andam na alang sa ejection. Ang pagpalapad sa tibuok nga yugto sa pagpabugnaw mahimong makapanalipod nianang usa ka lokasyon, apan kini usab magkupot sa matag laing dapit sa agup-op nga mas dugay. Sa dili pa dawaton ang usa ka taas nga siklo nga dili malikayan, itandi ang gisukod nga mapa sa bungbong sa gikinahanglan nga disenyo ug ang gipaabot nga pag-abot gikan sa parison ngadto sa lungag.
Ang Moog DigiPack III nga manwal nga gi-host ni Kinggle nagpatin-aw nga ang parison programming nagkontrol sa die gap sa gitas-on sa produkto. Gikonektar usab niini ang dili kinahanglan nga bug-at nga mga seksyon sa dingding nga adunay mas taas nga pagpabugnaw ug gipatin-aw nga ang profile kinahanglan nga mapamatud-an batok sa gisukod nga gibag-on sa dingding sa mga sulud sa pagsulay. Gamita kini nga relasyon pag-ayo. Ang pagtangtang sa materyal dili usa ka cycle-time nga shortcut gawas kung ang gibag-o nga bahin nagtagbo gihapon sa gibug-aton, minimum-wall, impact, top-load, drop, pressure, chemical-resistance ug dimensional nga mga kinahanglanon nga magamit sa produkto.
Pangitaa una ang init o hiwi nga rehiyon sa natapos nga bahin. Dayon ikonektar kana nga posisyon sa programa sa parison, paghulma sa hulmahan, pinch-off ug pagpabugnaw sa sirkito. Ang usa ka bug-at nga base mahimong gikan sa profile, pagdakop sa ikog o geometry. Ang init nga gunitanan mahimong maglakip sa webbing, lokal nga pag-inat, pagpahungaw o pagpabugnaw. Ang usa ka mainit nga liog mahimong maglakip sa pagkontak sa blow-pin, pagsal-ot sa pagpabugnaw, sobra nga materyal o nalangan nga pagpagawas. Angparison programming giyanaghatag usa ka paagi nga gibase sa pagsukod alang sa pagbalhin sa materyal sa profile kaysa pag-edit sa mga punto pinaagi sa hitsura.
Ang disenyo sa agup-op nagtakda usab sa magamit nga rota sa pagbalhin sa kainit. Ang pagbutang sa channel, agianan sa agianan, mga pagsal-ot, pagtukod sa liog, pagpahungaw, pagkontak sa ibabaw ug disenyo sa linya sa pagbulag mahimong limitahan kung unsa kadali ang pag-stabilize sa bahin. Gamita ang Kinggle'sextrusion blow molding giya sa disenyo sa agup-opkung magpabilin ang parehas nga init nga rehiyon pagkahuman sa mga utilities ug ang gi-aprubahan nga pag-apod-apod sa dingding mapamatud-an. Ang usa ka padayon nga lokal nga pagpugong mahimong magkinahanglan usa ka pagtul-id sa agup-op, dili usa ka pagbag-o sa oras.

Hupti ang giaprobahan nga bahin nga gibug-aton isip resulta, dili ang bugtong kontrol. Duha ka bahin nga adunay parehas nga kinatibuk-ang gibug-aton mahimong adunay lainlaing mga pag-apod-apod sa dingding ug pamatasan sa pagpabugnaw. Seksyon o sukda ang mga lokasyon nga nagdumala sa pasundayag, ug susiha ang porma sa post-ejection sa oras nga gihubit sa plano sa pagkontrol sa produkto. Kini ang paagi nga ang pagtrabaho nga gibag-on sa dingding mahimong mapuslanon nga ebidensya sa proseso kaysa usa ka kinatibuk-ang pag-angkon bahin sa pagtipig sa materyal.
05 / Logic sa makinaAng padayon ug accumulator nga mga makina wala mag-ambit sa usa ka modelo sa timing
Sa usa ka padayon nga extrusion blow molding machine, ang extruder naghatud sa usa ka parison nga padayon samtang ang usa o daghan pa nga mga istasyon sa agup-op naglihok sa ilang mga han-ay. Ang panahon sa siklo, gitas-on sa parison, timing sa pagputol ug ang programa sa gibag-on sa dingding mahimong masumpay. Kung magbag-o ang siklo, kinahanglan nga ibutang sa controller ang gituyo nga profile ubay sa pisikal nga parison ug sa sulod sa agup-op. Ang usa ka mas mubo nga han-ay sa istasyon nga nagbalhin sa profile dili usa ka neyutral nga pagbag-o sa tulin.
Ang Moog controller manual naghulagway sa time-based profile control para sa padayon nga mga makina ug position-based nga kontrol para sa accumulator machines. Sa usa ka padayon nga setup, kini makatino sa cycle sa panahon gikan sa agwat tali sa pagsugod signal sama sa sunod-sunod nga parison cuts. Sa usa ka setup sa accumulator, ang profile sa dingding nagsunod sa posisyon sa accumulator sa panahon sa pagduso. Kini nga gipatik nga kalainan mao ngano nga ang usa ka tanum kinahanglan nga mag-ila sa makina ug mode sa tigkontrol sa dili pa manghulam ug usa ka pamaagi sa cycle-time gikan sa laing linya.
Ang usa ka accumulator machine kinahanglan usab nga mag-andam sa gikinahanglan nga shot samtang nagpadayon ang sunod-sunod nga paghulma. Pangutan-a kung mahuman ba ang pagpaplastikan o pagtipon sa dili pa andam ang agup-op alang sa sunod nga shot. Kung napuno pa ang accumulator, ang pagputol sa mga segundo gikan sa pag-abli sa agup-op mahimong dili makapakunhod sa tibuuk nga siklo. Kung sayo nga mahuman ang pagtipon, ang paghulma ug agianan sa pagpabugnaw mahimo’g mao ang pagpugong. Pagrekord sa aktuwal nga pag-andam sa shot, unan o katapusan nga posisyon, pagkatunaw sa estado ug bahin nga gibug-aton imbes nga isulti ang pagkaandam gikan sa usa ka target nga kantidad.
Ang layout sa estasyon nagbag-o usab sa timeline. Ang usa ka double-station nga padayon nga makina mahimong mogamit sa usa ka estasyon samtang ang usa mobugnaw o magpagawas sa usa ka bahin, apan ang extruder, mamatay nga ulo, paglihok sa paglihok, sistema sa pagpabugnaw ug mga kagamitan sa ubos kinahanglan nga mosuporta sa overlap. Kang Kingglesingle-station versus double-station nga pagtandinagpatin-aw niini nga desisyon sa kapasidad. Ang mga layout sa multi-head ug multi-cavity makaapekto sa mga bahin matag panghitabo ug ang balanse tali sa mga outlet o mga lungag; angmulti-head versus multi-cavity nga giyanagbulag sa mga termino.
Gamita ang saktong denominator kon itandi ang mga makina. Ang usa ka pagporma nga panghitabo dili kanunay usa ka bahin. Pag-ihap sa gidawat nga mga piyesa gikan sa tanang may kalabutan nga mga ulo, mga lungag ug mga estasyon, unya ilakip ang mga pagpugong nga makapahimo sa maong mga piyesa nga mabaligya. Ang makina nga adunay paspas nga uga nga paglihok makahimo gihapon og mas gamay nga gidawat nga mga bahin kada oras kung ang extrusion, pagpabugnaw, pagpamutol o kalidad nga kalig-on dili makasunod.
06 / Pagkasunod-sunodIbalik ang oras sa paghulat nga wala’y nagsapaw nga peligro
Human masabtan ang pagpabugnaw ug paghatod sa parison, susiha ang mga kal-ang tali sa mga aksyon. Ang usa ka paglangan mahimong makasaysayanon kaysa gikinahanglan, apan mahimo usab nga maghatag clearance, pagpalig-on sa presyur, tambutso, kumpirmasyon sa signal o luwas nga handoff. Ilha kung unsa nga kondisyon ang gipanalipdan sa matag paglangan. Unya susiha kon ang controller aduna nay kasaligan nga feedback alang niana nga kondisyon. Ang pag-ilis sa usa ka pirmi nga paghulat sa usa ka napamatud-an nga signal sa pagkompleto mahimo’g makapauswag sa pagkabalikbalik, apan kung ang disenyo sa makina ug giaprubahan nga lohika sa pagkontrol nagsuporta niini.
Gi-host ni Kinggleawtomatik nga blow molding machine manual operationnagbulag sa mga kategorya sa timing sama sa pagsira sa agup-op, timing sa paghuyop, mga aksyon nga may kalabotan sa tambutso, pag-abli sa micro-mould, paglihok sa blow-pin ug mga paglangan sa robot. Ang manwal balik-balik nga nagdugtong sa mga kantidad sa aktuwal nga produkto o kahimtang sa produksiyon. Ang interface niini magamit sa dokumentado nga pamilya sa makina ug mahimong magkalainlain sa modelo, kapilian o bersyon sa software, mao nga dili kini mahimo nga usa ka generic nga lista sa girekomenda nga mga segundo.
Tan-awa ang pisikal nga han-ay sa pagkunhod ug kontrolado nga mga kondisyon nga gitugotan sa pamaagi sa makina. Kumpirma nga ang mga hose, cable, blow pin, cores, take-out device ug ang bahin nagpabiling klaro sa tibuok agianan. Magdungan og basa og command ug feedback. Kung ang usa ka lihok moabut sa posisyon sa sayo apan ang pagkasunod-sunod naghulat gihapon, pangitaa ang eksaktong permissive. Kung ang feedback moabut nga ulahi o us aka us aka, ayoha ang sensor, mekanismo o hinungdan sa utility sa dili pa ipaubos ang timer nga nagtago niini.
Ang trabaho sa downstream nahisakop sa parehas nga timeline. Mahimong haw-asan dayon sa robot ang agup-op apan ibutang ang mga parte sa conveyor nga puno na. Ang usa ka trimmer mahimong magkinahanglan usa ka lig-on nga temperatura sa bahin. Ang usa ka leak tester mahimong bottleneck pagkahuman sa pagtaas sa output sa makina. Pagrekord sa gitas-on sa pila ug paghunong sa mga hinungdan pinaagi sa una nga gipadayon nga pagdagan, dili lamang sa pipila ka mga siklo sa makina. Ang labing paspas nga luwas nga siklo sa makina dili mapuslanon kung kini magbalhin sa mga depekto o paghuot sa usa ka estasyon.
07 / EksperimentoPagdalag kontroladong cycle-time nga pagsulay nga mahimong masubli sa laing pagbalhin
Ang usa ka mapuslanon nga pagsulay magsugod sa usa ka pangutana sama sa "Ang agup-op ba sa sirkito B naglimite sa luwas nga pagbuga?" o "Nagpabilin ba ang tin-aw nga paglangan sa robot pagkahuman napamatud-an ang sensor?" Wala kini magsugod sa "Himoa nga mas paspas ang siklo." Ipahayag ang gisuspetsahan nga pagpugong, ang pagbag-o, ang gipaabot nga tubag ug ang bahin nga pagsusi nga makasalikway sa pagsulay. Pagtudlo og usa ka tawo sa pagkontrolar sa mga pag-edit sa resipe ug usa ka tawo sa pagrekord sa mga resulta aron dili mahitabo ang daghang kausaban tali sa mga sample.
-
I-freeze ang giaprobahan nga baseline.I-save o i-print ang gipagawas nga mga setting, ilha ang pakete sa produkto ug ipadayon ang gidawat nga mga sample. Irekord ang aktuwal nga kausaban sa siklo ug gidawat nga output ubos sa lig-on nga mga kondisyon.
-
Pagngalan og usa ka pagpugong.Gamita ang sequence timeline, cooling map, utility readings, alarm history ug downstream observation. Isulat ang ebidensya nga nagpunting niini nga pagpugong.
-
Ipasabut ang gitugutan nga pagbag-o.Gamita ang makina, agup-op ug resin nga dokumentasyon. Pagbutang ug kontroladong adjustment limit ug balik point. Ayaw usba ang laing variable sa panahon sa obserbasyon nga bintana.
-
Ibutang ang mga trigger sa pagsalikway.Ilakip ang may kalabutan nga mga timailhan sama sa dili lig-on nga parison, dili kompleto nga paglihok, init o nagpilit nga mga bahin, warpage, dimensional nga paglihok, gibug-aton o pagkapakyas sa dingding, flash, blow-out, mga alarma, jam o dili luwas nga pamatasan.
-
Dagan pinaagi sa stabilization.Markahi ang mga bahin sa oras, estasyon, ulo o lungag. Ayaw hukmi ang bag-ong kondisyon gikan sa una nga piraso kung ang nabag-o nga variable nanginahanglan oras aron maabot ang usa ka bag-ong makanunayon nga kahimtang.
-
Sukda ang gidawat nga bintana sa produksiyon.Ibutang ang kontroladong biswal, gibug-aton, bungbong, dimensional ug functional nga mga pagsusi. Ilakip ang downstream trimming, pagsulay ug pag-pack-out kung ilang gihubit ang usa ka mabaligya nga bahin.
-
Ipadayon, isalikway o imbestigahan.Ipadayon ang pagbag-o kung ang gitakda nga bintana molabay ug ang gidawat nga output molambo. Ibalik ang baseline kung ang kalidad o kontrol modaot. Ablihi ang usa ka tooling, utility o aksyon sa pagmentinar kung ang pagsulay nagpadayag sa usa ka pisikal nga hinungdan.
Ang sampol nga plano kinahanglang motakdo sa linya. Sa usa ka double-station machine, ilakip ang duha ka kilid. Sa usa ka multi-head setup, ipreserbar ang identidad sa ulo. Sa usa ka agup-op nga daghang lungag, ipreserbar ang identidad sa lungag kung praktikal. Ang kasagarang makatago sa usa ka init nga sirkito o usa ka nipis nga output. Anggiya sa mga depekto sa blow moldingnagpakita kon sa unsang paagi ang fixed ug random patterns mosangpot sa lain-laing mga tseke.
Ang mga rekord sa pagsulay kinahanglan nga maglakip sa daan nga bili, bag-ong bili, panahon sa pagbag-o, tawo nga responsable, aktwal nga pag-apod-apod sa siklo, materyal nga lote, utility state, sample ID, gisukod nga mga resulta, pagsalikway ug katapusang desisyon. Ang mga litrato mapuslanon alang sa porma ug lokasyon sa depekto, apan dili kini makapuli sa mga sukod. Kung ang proseso mobalik sa baseline, irekord usab kana. Ang usa ka napakyas nga pagsulay makapugong gihapon sa laing pagbalhin gikan sa pagsubli sa samang ideya.
08 / KapasidadKalkulahin ang output gikan sa gidawat nga mga bahin, dili dry-cycle motion
Ang dry-cycle nga output naghulagway sa paglihok sa makina nga walay kompleto nga materyal, pagpabugnaw ug part-acceptance nga palas-anon. Mapuslanon kini sa pagsusi sa kapabilidad sa paglihok, apan dili kini usa ka saad sa mabaligya nga produksiyon. Ang kalkulasyon sa produksiyon kinahanglang mogamit sa tinuod nga bahin, resin, agup-op, ulo o ihap sa lungag, sistema sa pagpabugnaw, kagamitan sa ubos ug paagi sa pagdawat. Mao kini ang hinungdan nga Kinggle'sproseso sa impormasyon sa proyektoNangayo alang sa gidak-on sa produkto, gibug-aton, materyal, gibag-on ug mga kinahanglanon sa output sa wala pa magrekomenda sa usa ka makina.
Sukda ang gidawat nga output direkta sa usa ka window sa representasyon sa produksiyon. Pag-ihap lamang sa mga bahin nga makapasar sa gitakdang kriterya sa pagpagawas, ug pagrekord sa giplano nga paghunong, wala planoha nga paghunong, pagkawala sa pag-setup ug pagsalikway nga gilain. Ayaw itago kini sa sulod sa usa ka wala mahibal-an nga hinungdan sa kahusayan. Kung ang linya maghimo daghang mga bahin matag panghitabo, i-reconcile ang ihap sa estasyon, ulo o lungag aron ang usa ka baldado nga output dili mawala sa sulod sa kinatibuk-an.
| Sukatan | Pagkalkula o obserbasyon | Paggamit | Kasagarang sayop sa pagreport |
|---|---|---|---|
| Siklo segundos | Panahon tali sa parehas nga panghitabo sa gibalikbalik nga lig-on nga mga siklo | Nagpakita sa dagan sa panghitabo sa makina ug pagkalainlain | Pagreport sa pinakamubo nga usa ka panghitabo |
| Mga bahin kada panghitabo | Gidawat nga pisikal nga mga bahin nga gipagawas sa usa ka kompleto nga panghitabo sa pagporma | Nagkonektar sa mga ulo, mga lungag ug mga estasyon nga adunay gidaghanon | Nagtuo nga ang matag outlet nagprodyus |
| Teoretikal kada oras nga output | (3,600 / siklo segundos) × mga bahin kada panghitabo | Pagplano sa pagtandi sa walay hunong nga mga kondisyon | Pagtawag sa resulta garantiya sa produksyon |
| Gidawat matag oras nga output | Gidawat nga mga bahin / naobserbahan nga oras sa produksiyon | Nagpakita ug magamit nga output gikan sa nasulayan nga pakete sa produkto | Pag-ihap sa paglimpyo, pag-setup o gisalikway nga mga bahin |
| Usba ang resulta | Gidawat nga output human sa minus gidawat nga output kaniadto, ubos sa gipares nga mga kondisyon | Sulayi kung ang pag-edit nakapauswag sa tinuud nga katuyoan | Pagkumpara sa lain-laing mga produkto, pagbalhin o mga utilities |
I-report ang kalidad nga wala’y katulin. Ilakip ang gibug-aton ug mga resulta sa dingding, kritikal nga mga sukat, resulta sa pagsulay sa pag-andar, pag-ihap o pagkupot, kahimtang sa utility ug pagbag-o sa resipe. Ang duha ka segundo nga pagkunhod walay standalone nga kahulogan kung wala ang orihinal nga siklo, ihap sa bahin, gidawat nga ani ug mga kondisyon sa pagsulay. Busa kini nga artikulo wala magmantala sa usa ka porsyento nga target sa pagpaayo. Ang resulta kinahanglang maggikan sa datos sa linya sa pumapalit.
Para sa bag-ong makina o agup-op, ipasabot ang paagi sa pag-output sa dili pa ang pagsulay. Kang Kingglegiya sa pagsulay sa pagdawat sa pabrikanagpatin-aw kon sa unsang paagi sa pagkonektar sa gisukod run uban sa eksaktong produkto, materyal, agup-op ug utility nga mga kahimtang. Gamita angchecklist sa pagsugodsa pag-establisar sa usa ka lig-on nga kahimtang sa wala pa timing, ug anggiya sa pagbag-oaron mapadayon ang pagkawala sa setup nga lahi gikan sa makanunayon nga produksiyon.
09 / LimitasyonHunonga ang pagsulay kung ang proseso mawad-an sa kontrol
Hunong ug ibalik ang giaprobahan nga kahimtang kung ang usa ka guwardiya, interlock, paghunong sa emerhensya o pagkontrol sa peligro nga kusog wala molihok sumala sa katuyoan. Hunong alang sa wala damha nga paglihok sa makina, peligro sa pagbangga, dili kasagaran nga hydraulic o pneumatic nga pamatasan, nadaot nga mga sangkap sa presyur, sobrang kainit sa kuryente, pagtulo o dili pagsinabtanay tali sa gipakita nga feedback ug pisikal nga posisyon. Ang cycle-time nga trabaho wala gayud magtugot sa operasyon sa palibot sa usa ka sayup.
Ang bahin nga ebidensya makapahunong usab sa pagsulay. Pagtan-aw alang sa usa ka parison nga wala na moabut sa husto nga posisyon, dili kompleto nga pagsira sa agup-op, pagtaas sa flash, dili lig-on nga gibug-aton, nipis nga kritikal nga mga dingding, pagbuto, dili kompleto nga detalye, pagdikit, pagkadaot sa pagputol, warpage, oval nga mga liog, rocker bottoms, pag-urong o pagkapakyas sa pagsulay. Ang giya sa proseso sa Formosa nagkonektar sa pipila niini nga mga sintomas sa sobra nga kainit, dili igo nga pagpabugnaw, usa ka mubo nga siklo o kondisyon sa cooling-channel. Gamita ang simtoma aron maablihan pag-usab ang husto nga pagdayagnos imbes nga dugangan ang lapad nga oras sa pagpabugnaw nga wala makit-an ang hinungdan.
Pag-uswag kung ang pagpugong nanginahanglan usa ka pagbag-o sa agup-op, pagkamatay o pagbag-o sa blow-pin, pagbag-o sa control-program, pagbag-o sa interlock, pagtrabaho sa pressure-system o operasyon sa gawas sa kwalipikado nga resin ug bintana sa makina. Gamita anggiya sa preventive maintenancealang sa masubli nga mga nakit-an nga kagamitan. Ang usa ka gisul-ob nga mekanismo mahimong makapahinay sa siklo, apan ang mas paspas nga sugo dili makaayo niini.
Tapuson ang proyekto gamit ang gipagawas nga baseline. I-update ang resipe pinaagi lamang sa proseso sa pag-apruba sa tanum, ilakip ang sample ug rekord sa pagsukod, ug isulti kung unsang produkto, agup-op, resin ug configuration sa makina ang gisakup sa resulta. Ipadayon ang gisalikway nga mga pagsulay sa log sa pagbag-o. Kung ang sunod nga pagbalhin mahimo’g kopyahon ang gidawat nga siklo ug ipatin-aw ang mga limitasyon niini, ang pag-uswag andam na alang sa normal nga produksiyon.
10 / Mga tubagKanunay nga gipangutana nga mga pangutana bahin sa oras sa siklo sa blow molding
Unsa ang nagtino sa oras sa siklo sa paghulma sa pagbuto sa pagbuto?
Ang cycle time gitino sa pinakahinay nga gikinahanglan nga agianan pinaagi sa parison o pag-andam sa shot, paglihok sa agup-op, inflation, pagpabugnaw, tambutso, pag-abli, pag-take-out ug downstream nga pagdumala. Geometry sa produkto, pag-apod-apod sa dingding, pamatasan sa resin, pagpabugnaw sa agup-op, arkitektura sa makina ug gidawat nga bahin nga pamatasan ang tanan makaapekto sa kana nga agianan. Sukda ang aktuwal nga pagkasunodsunod ug mga signal sa feedback sa dili pa magdesisyon kung unsang timer ang responsable.
Ang pagpabugnaw ba kanunay ang pinakataas nga bahin sa siklo sa paghulma sa suntok?
Ang pagpabugnaw nag-okupar sa kadaghanan sa siklo sa paghulma sa daghang mga aplikasyon sa polyolefin, sumala sa giya sa blow molding sa LyondellBasell, apan dili kini awtomatik nga aktibo nga pagpugong sa matag linya. Ang pagpadala sa Parison, pagpuno sa accumulator, pagbalhin sa agup-op, clearance sa robot, pagputol o pagsulay mahimong magdumala sa sunod nga pagsugod. Gipakita sa usa ka timeline kung ang pagkunhod sa pagpabugnaw makabag-o sa tibuuk nga siklo o ipagawas lamang ang bahin nga mas init.
Sa unsang paagi mamenosan ang oras sa pagpabugnaw nga dili makapahinabog warpage?
Sutaa una ang suplay sa coolant ug mga kondisyon sa pagbalik, balanse sa circuit, kalimpyo sa channel, pattern sa temperatura sa agup-op ug ang init nga lokasyon sa bahin. Itandi ang pag-apod-apod sa bungbong sa drowing ug giaprobahan nga proseso. Usba ang usa ka nadokumento nga kondisyon, tugoti ang proseso nga ma-stabilize, ug susiha ang mga dimensyon ug porma pagkahuman sa gikinahanglan nga agwat sa post-ejection. Kung magpabilin ang parehas nga lokal nga init nga rehiyon, ang pag-apod-apod sa agup-op o dingding mahimo’g kinahanglan nga pagrepaso sa engineering.
Ang mas mubo ba nga siklo kanunay nga nagdugang sa blow molding output?
Dili. Ang output motaas lamang kung ang giusab nga cycle mao ang line constraint ug ang dugang nga mga bahin gidawat. Ang usa ka mas paspas nga panghitabo sa makina makahimo og mas init nga mga bahin, mas daghan nga mga pagsalikway, robot jams, trimming kadaot o usa ka tester backlog. Itandi ang gidawat nga mga bahin matag naobserbahan nga oras ubos sa gipares nga produkto, materyal, agup-op, gamit ug kalidad nga kondisyon. Ipadayon ang dry-cycle motion, theoretical output ug gidawat nga produksiyon isip bulag nga numero.
Sa unsang paagi ang parison programming makaapekto sa cycle time?
Ang pagprograma sa Parison nagbag-o kung diin ang materyal naglingkod sa produkto. Ang dili kinahanglan nga bug-at nga mga lugar mahimong magkinahanglan ug dugang nga pagpabugnaw, samtang ang sobra ka nipis nga mga lugar mahimong mapakyas sa mga pagsulay sa produkto. Sa padayon nga mga makina, ang profile sa dingding mahimo usab nga i-synchronize sa oras sa pag-ikot, aron ang pagbag-o sa oras mahimong magbalhin sa pagbutang sa profile. I-verify ang mga lokasyon sa dingding, gibug-aton sa bahin ug pag-align sa profile pagkahuman sa pagbag-o sa siklo imbis nga maghunahuna nga ang gitipig nga kurba nagpabilin nga husto.
Unsa nga datos ang kinahanglan ipadala sa Kinggle alang sa usa ka cycle-time nga problema?
Ipadala ang modelo sa makina ug bersyon sa controller, drowing sa produkto, agup-op ug tooling ID, grado sa resin ug lote, rebisyon sa resipe, cycle nga video nga nakuha gikan sa luwas nga lokasyon, timeline sa panghitabo, kasaysayan sa alarma, parte sa gibug-aton ug mapa sa dingding, kritikal nga mga dimensyon, depekto nga mga litrato, machine-inlet nga hangin ug cooling-water obserbasyon, downstream stop hinungdan ug gidawat nga output sulod sa gitakda nga panahon. Kini nga ebidensya makatabang sa pagbulag sa pagpabugnaw, tooling, pagkontrol, mga gamit, materyal ug mga hinungdan sa balanse sa linya.

Hisguti ang produkto ug siklo isip usa ka sistema
Ipadala ang aktuwal nga bahin nga drowing, resin, agup-op, configuration sa makina, kasamtangang cycle timeline, utility obserbasyon ug gisukod nga kalidad nga mga resulta. Mahimong repasohon ni Kinggle ang ebidensya sa palibot sa makina, tooling, kontrol ug target sa produksiyon.
Ipadala ang imong data sa produksiyonMga tinubdan nga gigamit alang niini nga giya
Gisuportahan sa Kinggle-host nga mga manwal ang mga pahayag bahin sa dokumentado nga mga kontrol ug pagkasunod-sunod sa makina. Ang mga giya sa polymer-producer nagsuporta sa pagpabugnaw ug depekto nga mga relasyon. Ang mga tinubdan sa OSHA gilakip alang sa utlanan sa kaluwasan sa Estados Unidos. Walay usa niini nga mga tinubdan ang naghatag ug unibersal nga cycle target para sa matag produkto o makina.
- Kinggle-host nga Awtomatikong Blow Molding Machine Operation Manual, gi-access niadtong Septiyembre 8, 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, gi-host ni Kinggle, na-access niadtong Septiyembre 8, 2026.
- LyondellBasell, Usa ka Giya sa Polyolefin Blow Molding, gi-access niadtong Septiyembre 8, 2026.
- Formosa Plastics, Giya sa Proseso sa Paghulma sa Polyethylene Extrusion Blow, gi-access niadtong Septiyembre 8, 2026.
- OSHA 29 CFR 1910.147, Ang Pagkontrol sa Hazardous Energy, gi-access niadtong Septiyembre 8, 2026.
- OSHA 29 CFR 1910.212, Kinatibuk-ang mga Kinahanglanon alang sa Tanang Makina, gi-access niadtong Septiyembre 8, 2026.