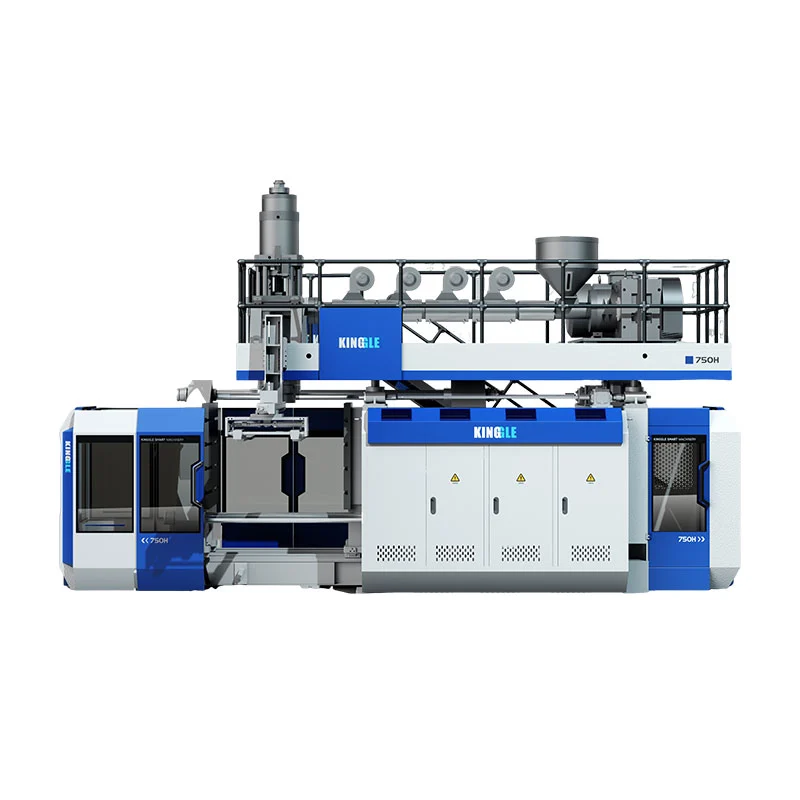
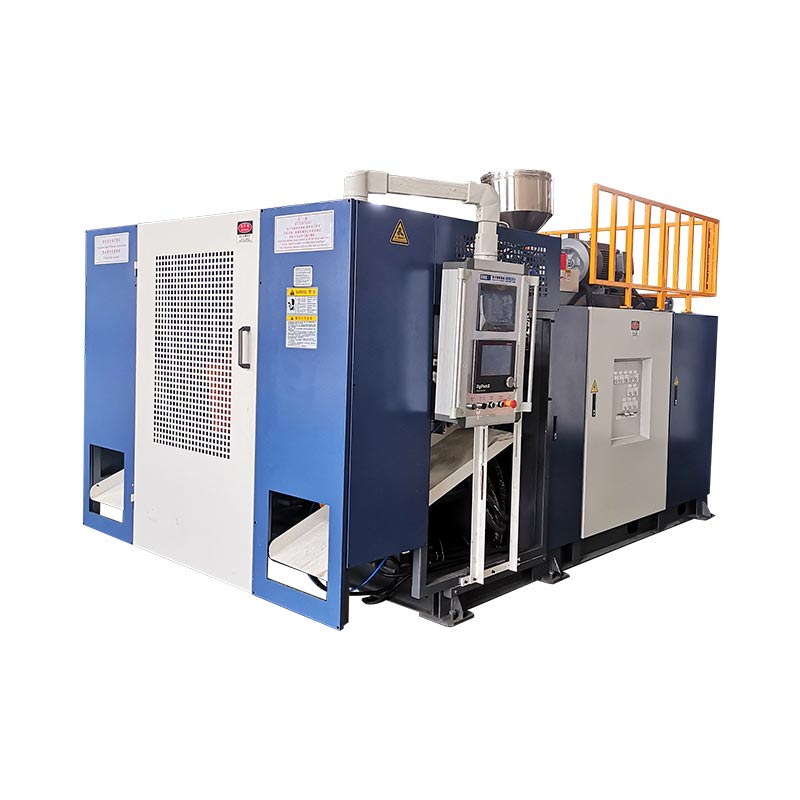
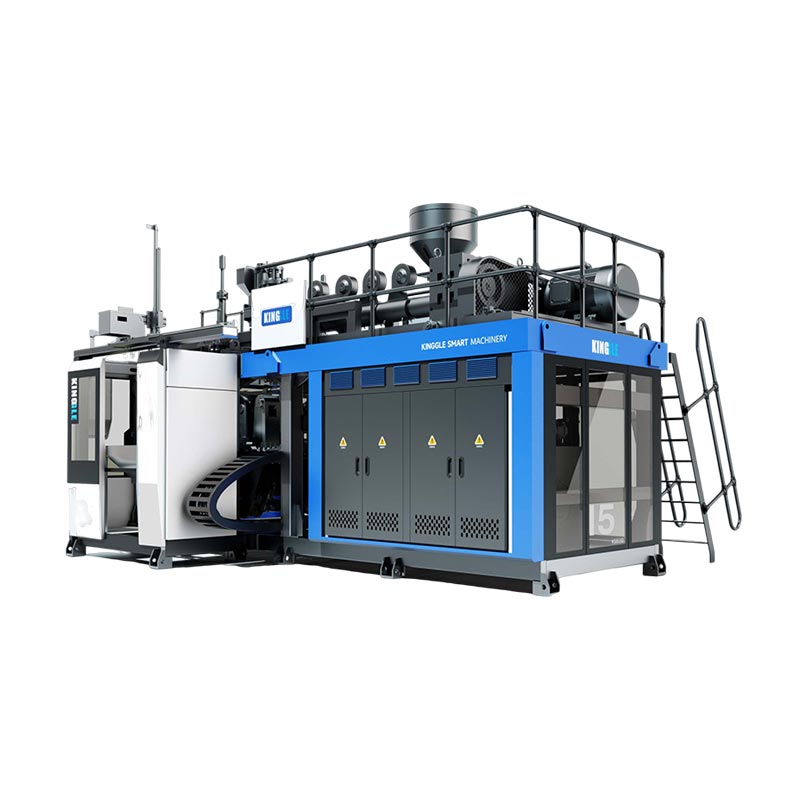
A padayon nga blow molding machinenagpagawas sa usa ka walay hunong nga parison samtang ang mga estasyon sa agup-op mosulod aron sa pagdakop ug pagpaburot niini. Ang extruder dili gayud mohunong, nga naghimo niini nga labing paspas nga ruta alang sa HDPE ug PP nga mga sudlanan gikan sa mga 0.5 ngadto sa 30 ka litro. Tulo ka mga variable ang nagtakda sa imong output: ihap sa estasyon, mga lungag sa ulo sa mamatay, ug oras sa pag-ikot. Tulo pa ang nagtakda sa imong gasto: enerhiya matag bahin, pagmentinar, ug scrap. Kini nga giya naglangkob sa duha ka kilid, nga adunay tinuod nga specs gikan sa among kaugalingong mga makina.
Ang padayon nga extrusion naglangkob sa kadaghanan sa mga plastik nga sudlanan nga imong gikuptan sa usa ka adlaw. Ang mga botelya sa detergent, mga pitsel sa lana sa motor, mga jerry can, agrochemical packaging — halos tanan gikan sa mga makina nga sama niini.
Usa ka pagpatin-aw sa wala pa ang mga detalye. Ang tin-aw nga mga botelya sa tubig sa PET gikan sa lahi nga proseso, paghulma sa pag-injection stretch blow, sa lainlaing mga makina. Kini nga giya naglangkob sa padayon nga extrusion blow molding alang sa HDPE, PP, PVC, ug PA. Kung ang imong produkto usa ka botelya sa PET nga ilimnon, ang kagamitan sa amongpadayon nga range sa makinadili makahimo niini.
Mga pag-configure sa makina: kung giunsa pagtagbo sa mga agup-op ang parison
Ang matag padayon nga makina makasulbad sa parehas nga problema. Ang parison nag-agos nga walay hunong, mao nga ang agup-op kinahanglan nga moabut niini, mosira, mohuyop, ug mohawan sa dili pa ang sunod nga shot. Giunsa kini paghimo sa makina nga naghubit sa pagsumpo.
Mga makina nga nagpalihok sa agup-opshuttle sa agup-op pinahigda sa parison. Ang pagtukod yano, napamatud-an, ug epektibo sa gasto. Kini naglangkob sa 2 ngadto sa 15 ka litro nga mga sudlanan.
Mga makina nga kurbado nga buktonpag-uyog sa agup-op pinaagi sa usa ka arko, nga nagpamubo sa pagbiyahe ug nagpadali sa siklo. Nagdala usab sila og mga co-extrusion nga mga ulo alang sa 1 hangtod 6 nga mga sapaw. Kini ang klase alang sa taas nga output ug layered nga mga botelya.
Unya moabut ang ihap sa estasyon.Usa ka estasyon (L)nagpadagan sa usa ka set sa agup-op.Doble nga estasyon (D)nagpadagan sa duha ka agup-op nga nagbutang sa usa ka extruder, mao nga ang usa ka kilid mohuyop samtang ang lain mogawas.
| Pag-configure | Sakup sa sudlanan | Labing maayo alang sa | Trade-off |
|---|---|---|---|
| Mould-moving, single station | 2–15 L | Kasarangan nga gidaghanon, kanunay nga pagbag-o sa produkto | Labing ubos nga output matag makina |
| Mould-moving, doble nga estasyon | 2–15 L | Taas nga mga volume sa usa ka pamilya sa produkto | Mas taas nga gasto; nagkinahanglan ug makanunayong panginahanglan |
| Kurbadong bukton, usa ka estasyon | 5–30 L | Speed, layered nga mga bungbong, mas dagkong jerry cans | Taas nga enerhiya draw |
| Kurbadong bukton, dobleng estasyon | 5–30 L | Maximum nga output, multi-layer sa gidaghanon | Pinakataas nga kapital ug luna sa salog |
Ang tanum angay, gisusi sa sayo pa:kumpirmahi ang upat ka mga butang sa dili ka pa mo-commit - luna sa salog batok sa tunob sa makina, gitas-on sa kisame alang sa die head ug hopper loader, tulo ka hugna nga gahum alang sa konektado nga load, ug gipabugnaw nga kapasidad sa tubig. Ang gibug-aton sa makina gikan sa 2.5 ka tonelada sa usa ka 2 L nga istasyon hangtod sa 28.5 ka tonelada sa usa ka 30 L nga curved-arm double station, busa susiha usab ang imong pagkarga sa salog.
Ang mga pumapalit sa US kinahanglan nga magdugang usa pa nga sayo nga tseke. Ang mga sudlanan alang sa pagkaon, ilimnon, o kontak sa parmasyutiko nagdala sa mga kinahanglanon sa materyal sa FDA nga naghulma sa imong resin ug bisan unsang palisiya sa pag-regrind. Ang mga lagda sa recycled-content lainlain usab sa estado ug kanunay nga magbag-o, busa kumpirmahi ang kasamtangan nga kinahanglanon alang sa imong kategorya sa produkto sa dili pa nimo i-lock ang detalye sa resin.
Pagganap sa produksiyon: paghimo sa mga specs sa mga botelya matag oras
Ang matag katalogo nag-imprinta og numero sa output. Basaha kini sa husto, o dili ka mag-overpromise sa pagpadala.
Ang maong mga numero nagpakita sauga nga siklo— ang makina nagdagan nga walay sulod sa bug-os nga tulin, walay plastik, walay makapabugnaw. Gamita kini aron patas nga itandi ang mga makina. Ayaw gamita kini ingon nga forecast sa produksiyon.
Ania ang tinuud nga mga numero sa dry-cycle sa among padayon nga hanay, nga adunay mga spec nga nagmaneho kanila.
| Modelo | Max nga sudlanan | Pag-uga nga siklo | Pag-clamping | Screw | HDPE nga kapasidad | Avg. kusog |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 pc/oras | 40 kN | 50 mm, L/D 25 | 30 kg/oras | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/oras | 12–18 kW |
| KGB5L | 5 L | 500 pc/oras | 65 kN | 60 mm, L/D 25 | 55 kg/oras | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/oras | 16–25 kW |
| KGB15L | 15 L | 450 pc/oras | 165 kN | 75 mm, L/D 25 | 100 kg/oras | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/oras | 25–34 kW |
| KGH15L | 15 L | 500 pc/oras | 200 kN | 80 mm, L/D 25 | 150 kg/oras | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/oras | 40–50 kW |
| KGH30L | 30 L | 450 pc/oras | 300 kN | 90 mm, L/D 25 | 180 kg/oras | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/oras | 70–80 kW |
Karon ang matematika nga naghimo sa mga numero nga usa ka plano sa produksiyon.
Duha ka lagda ang naghimo niana nga derate nga matinud-anon. Ang mas baga nga mga bungbong mas hinay nga mobugnaw, mao nga ang bug-at nga mga bahin mas gahi kay sa gaan. Ug ang mga pagbag-o mokaon sa mga oras nga dili makita sa usa ka numero sa cycle-time.
Sukda ang imong kaugalingon nga derate pagkahuman sa pag-install. Pagdagan ang makina nga walay sulod aron makumpirma ang uga nga siklo, dayon pagdagan ang usa ka hingpit nga pagbalhin sa produksiyon ug bahinon ang maayong mga bahin sa mga oras. Kana nga ratio mahimong imong hinungdan sa pagplano, ug kini magpadayon kung ang proseso mahuman.
Ipares ang linya, dili lang ang makina:gidak-on ang imong blow molding output batok sa imong linya sa pagpuno, dili sa pag-inusara. Ang usa ka makina nga milabaw sa imong filler nagtukod og imbentaryo ug kalat sa salog. I-multiply ang imong giplano nga mga piraso kada oras pinaagi sa mga oras sa pagbalhin, bahina sa mga botelya matag kaso, ug susiha kana nga numero batok sa imong downstream case ug pallet throughput sa dili ka pa mopalit.
Mga materyales ug disenyo sa bahin
Ang padayon nga extrusion nagpadagan sa PE, PP, PVC, ug PA. Ang HDPE nagdala sa kadaghanan nga botelya ug jerry nga magamit, ug ang mapasayloon nga bintana sa pagproseso nagpatin-aw kung ngano nga kini ang nangibabaw sa kategorya.
Ang tornilyo naghimo sa tinuod nga trabaho. Ang diyametro niini ug ang ratio sa gitas-on ngadto sa diyametro nagtakda kung unsa kadaghan nga resin ang matunaw sa makina kada oras, ug kana nga mga takup sa output sa wala pa ang bisan unsang butang. Ang among mga makina nagpadagan sa 50 hangtod 100 mm nga mga screw sa L/D 25, nga adunay 3 hangtod 5 nga mga zone sa pagpainit sa baril ug 3 × 5 hangtod 3 × 8 nga mga seksyon sa pagpainit sa ulo sa mamatay.
| Materyal | Kasagaran nga mga produkto | Unsa ang tan-awon |
|---|---|---|
| HDPE | Mga botelya sa detergent, jerry cans, pitsel sa lana sa motor, dairy | Labing mapasayloon. Ipares ang melt index sa bahin nga gibug-aton — ubos nga MFI alang sa dagkong mga bahin |
| Si PP | Hot-fill ug mas taas nga temperatura nga packaging | Mas pig-ot nga bintana sa pagproseso; mas hinay ang pagpabugnaw, mao nga ang mga siklo molugway |
| PVC | Tin-aw nga mga botelya, espesyal nga kemikal nga pagputos | Sensitibo sa init. Makadaot kon kini init; paglimpyo sa wala pa ang bisan unsang paghunong |
| Pagsagol sa pag-regrind | Ang pagkunhod sa gasto sa kadaghanan sa mga produkto | Pagsagol sa usa ka kontrolado nga ratio; ang kontaminado nga regrind nagdala sa mga speck ngadto sa pagkatunaw |
Ang mga set sa disenyo sa bahin naglimite sa dili mabuntog sa makina. Ang lawom nga mga undercut nakigbatok sa pinch-off. Ang mahait nga mga eskina nipis ang bungbong diin ang parison nag-unat. Ang mga gunitanan nagkinahanglan og igo nga die head diameter aron maporma nga limpyo - ang atong mga ulo modagan og 90 ngadto sa 220 mm sa single die-pin nga mga modelo.
Dad-a ang drowing sa imong supplier sa dili pa nimo putlon ang usa ka agup-op. Sa among kasinatian, kadaghanan sa mga reklamo nga gibag-on sa dingding nagsubay balik sa usa ka desisyon sa disenyo kaysa usa ka setting sa makina - ug usa ka oras sa pagguhit nagpugong sa mga semana sa pagsulay-ug-sayup.
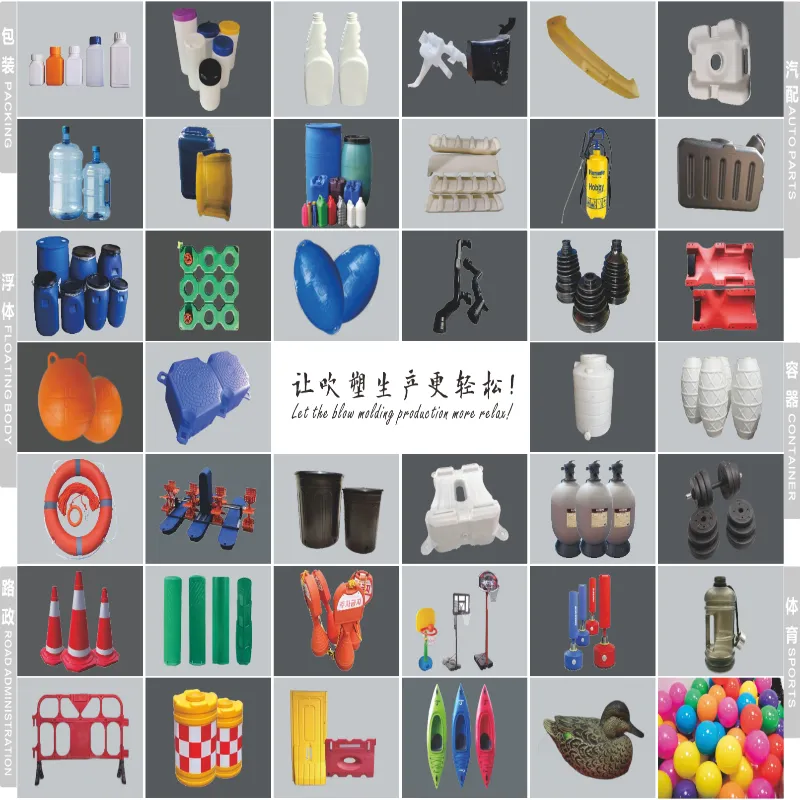
Ang mga layer nagbukas sa daghang mga kapilian. Ang usa ka co-extrusion nga ulo nagdugang usa ka kolor nga panit, usa ka transparent nga talan-awon nga stripe, o usa ka gilubong nga gi-recycle nga core - tanan sa parehas nga shot. Ang among curved-arm nga mga makina nagpadagan sa 1 hangtod 6 nga mga sapaw, nga gitabonan sa bug-os samulti-layer nga giya.
Automation, kontrol, ug enerhiya
Ang control stack nagdesisyon kung ang kalidad magpadayon sa mga pagbalhin. Pangutan-a ang bisan kinsa nga supplier kung unsa ang naa sa sulod, ug paabuta ang mga ngalan, dili adjectives.
Ang among mga makina nagpadagan sa Mitsubishi PLCs, MOOG servo control, Weinview HMIs, ug OMRON, Schneider, ug GEFRAN nga mga sangkap. Ang giprograma nga pagkontrol sa gibag-on sa dingding nagbag-o sa gintang nga mamatay pinaagi sa shot, nga nagbutang sa materyal kung diin kinahanglan kini sa bahin ug gikuha kini kung wala kini.
Para sa line integration, pangutana ug tulo ka espesipikong mga pangutana: unsa nga mga protocol ang gibutyag sa PLC para sa MES o SCADA nga koneksyon, kung ang mga alarma gi-eksport isip structured data, ug kung ang supplier ba nagtanyag ug remote diagnostics. Naghatag kami og IoT remote monitoring aron ang among mga inhenyero makasusi sa usa ka makina sa tinuod nga panahon ug mag-flag sa mga problema sa dili pa sila mohunong sa produksyon.
Ang enerhiya takos sa kaugalingon nga pagtuki. Tulo ka load ang nagdominar: pagpainit sa baril, sistema sa pagmaneho, ug pagpabugnaw. Ang talaan sa ibabaw naglista sa kasagarang konsumo sa modelo, ug ang makapabugnaw nga tubig modagan ug 50 ngadto sa 180 L/min depende sa gidak-on sa makina.
Itandi ang mga supplier sa matag-bahin nga numero, dili sa matag oras nga draw. Ang usa ka mas paspas nga makina nagpakaylap sa parehas nga kilowatts sa daghang mga botelya, nga kanunay naghimo sa mas taas nga marka nga makina nga mas barato nga magamit.
Lifecycle economics: unsa ang gasto sa makina nga maangkon
Ang presyo sa pagpalit usa ka bayad. Ang pagpanag-iya midagan sulod sa usa ka dekada. Lima ka mga hinungdan ang nagmaneho sa gasto sa kapital, ug upat nga nagmaneho sa gasto sa operasyon.
| Cost driver | Kategorya | Mga nota |
|---|---|---|
| Gidak-on sa makina ug ihap sa estasyon | kapital | Ang pinakadako nga single variable |
| Ihap sa layer | kapital | Ang matag layer nagdugang usa ka extruder ug pagkakomplikado sa ulo |
| Mga agup-op ug mga lungag | kapital | Kasagaran gikutlo nga gilain - badyet alang kanila |
| Downstream automation | kapital | Deflashing, leak testing, conveying |
| Kusog | Naglihok | Gamita ang kada-bahin nga hulagway sa ibabaw |
| Pagtrabaho | Naglihok | Makusog nga pagkahulog gamit ang automated deflashing ug handling |
| Scrap ug regrind | Naglihok | Ang pagsira sa regrind loop mabawi ang flash nga imo nang nabayran |
| Mga spares ug maintenance | Naglihok | Badyet kada tuig; mag-stock sa mga butang nga dali nga isul-ob sa site |
Pagtukod sa imong payback nga modelo sa delta, dili sa kinatibuk-an. Itandi ang bag-ong linya batok sa imong gipadagan karon: mga bahin kada oras nga nakuha, mga oras sa pagtrabaho nga nadaginot, gikunhoran ang scrap, ang enerhiya kada bahin nausab. Bahina ang makina ug galastohan sa gasto sa tinuig nga ganansya, ug ikaw adunay payback period sa imong kaugalingon nga mga numero kaysa sa usa ka vendor.
Maintenance ug failure modes
Ang oras sa pag-abut gikan sa usa ka iskedyul, dili gikan sa swerte. Pagplano og tulo ka ang-ang sa trabaho.
| Interbal | Mga buluhaton |
|---|---|
| Adlaw-adlaw | Susiha ang die head heaters ug temperatura; paglimpyo sa pinch-off nga lugar; pamatud-i ang makapabugnaw nga agos ug presyur sa tubig |
| Kada semana | Susiha ang mga clamping nga nawong ug pangitaa ang mga pin; susiha ang servo ug hydraulic pressure; repasoha ang scrap rate para sa drift |
| kada quarter | Run performance diagnostics; susiha ang sistema sa lubrication; i-calibrate ang mga kritikal nga sangkap |
| Matag tuig | Susiha ang screw ug barrel wear; pag-alagad sa ulo sa mamatay; repasoha ang tibuok imbentaryo sa mga sparepart |
Ang kasagarang mga paagi sa kapakyasan nagsunod sa mga sumbanan: ang gisul-ob nga pinch-off nga mga ngilit makapahuyang sa base welds, ang mga drifting heater zones nag-usab sa pag-apod-apod sa bungbong, ug ang dulled clamping nga mga nawong magpakidlap. Ang matag usa nagpakita nga usa ka depekto sa bahin una.
Ang pagbansay sa operator mas paspas kay sa bisan unsang ekstrang piyesa. Kumpirma kung unsa ang gilakip sa imong supplier, ug kumpirmahi nga ang pag-install naglangkob sa mga pamaagi sa pagbantay sa makina ug pag-lock sa imong lokal nga mga kinahanglanon sa kaluwasan — sa US, nagpasabut kana nga ang pagsunod sa OSHA gipirmahan sa wala pa ang linya nagpadagan sa produksiyon.
Pangutana mahitungod sa warranty sa pagsulat:ang amon nagdagan usa ka tuig sa tibuuk nga makina gikan sa pag-abot sa imong pabrika, nga adunay mga nag-unang sangkap sama sa MOOG wall-thickness controller ug servo motors nga moabot sa duha ka tuig. Pangutan-a ang bisan kinsa nga supplier kung unsa ang gisakup sa ilang warranty, kung unsa ang wala iapil, ug kung unsa ka paspas ang mga spare parts nga makaabot sa imong nasud.
Pagpili sa imong configuration
Pagtrabaho niini nga han-ay: ang gidaghanon sa sudlanan ug materyal nga pig-ot ang klase sa makina, ang tinuig nga gidaghanon nagdesisyon nga usa o doble nga estasyon, ug ang mga kinahanglanon sa layer magdesisyon sa paglihok sa agup-op o curved nga bukton. Ang mga lungag dayon i-scale ang output sa imong forecast.
Atonglima ka lakang nga giya sa pagpilinaglakaw nianang sizing nga agianan sa detalye. Alang sa mga sudlanan nga labaw sa 30 ka litro, ang parison motubo nga bug-at kaayo alang sa padayon nga pagpuga, ug ang desisyon mobalhin ngadto sa mga makina sa accumulator - nasakup sa amongaccumulator vs padayon nga pagtandi.
Kanunay nga gipangutana nga mga pangutana
Unsa ang usa ka padayon nga blow molding machine?
Ang usa ka padayon nga blow molding machine mopagawas ug walay hunong nga tubo sa tinunaw nga plastik, nga gitawag ug parison, samtang ang usa o duha ka estasyon sa agup-op mobalhin aron makuha kini, isira, ug ipataas ang bahin. Ang extruder dili gayud mohunong. Nahiangay kini sa gagmay ug medium nga mga sudlanan sa HDPE, PP, ug PVC - mga botelya, jerry can, ug lubricant packaging. Ang dagkong mga bahin naggamit sa mga makina nga nagtitipon sa baylo, tungod kay ang usa ka bug-at nga nagbitay nga parison nag-unat sa wala pa magsira ang agup-op.
Giunsa nako pagkalkulo ang mga botelya matag oras gikan sa oras sa siklo ug mga lungag?
I-multiply ang mga siklo kada oras pinaagi sa mga lungag kada ulo sa ulo pinaagi sa ihap sa estasyon. Ang usa ka makina nga adunay marka nga 600 ka uga nga mga siklo matag oras nga adunay usa ka 2-lungag nga ulo sa usa ka doble nga istasyon moabot sa 2,400 ka piraso matag oras sa teorya. Dayon gamita ang realistiko nga derate para sa pagpabugnaw, pagdumala, ug pag-ilis, tungod kay ang mga rating sa katalogo nagpakita nga ang makina nagbisikleta nga walay sulod. Plano ang kapasidad sa derated nga numero.
Unsang mga materyales ang nagdagan sa usa ka padayon nga blow molding machine?
Ang HDPE, PP, PVC, ug PA maayo nga dagan sa padayon nga extrusion blow molding machines. Ang HDPE nagdominar sa produksyon sa botelya ug jerry can. Ipares ang tornilyo sa materyal: ang mga stiffer nga grado nanginahanglan dugang nga kapasidad sa pagtunaw, mao nga hinungdan nga hinungdanon ang screw diameter ug gitas-on-sa-diameter ratio. Ang tin-aw nga mga botelya sa ilimnon sa PET naggamit ug lahi nga proseso — injection stretch blow molding — ug lain-laing mga makina.
Pila ka kusog ang gigamit sa padayon nga blow molding machine?
Average nga timbangan sa konsumo sa enerhiya nga adunay gidak-on sa makina. Ang padayon nga mga makina sa Kinggle nagdagan 12 hangtod 18 kW sa 2 L nga klase, 16 hangtod 25 kW sa 5 L nga klase, 25 hangtod 34 kW sa 15 L nga klase, ug 40 hangtod 80 kW sa high-speed nga curved-arm nga mga modelo. Itandi ang mga tigsuplay sa enerhiya sa matag nahuman nga bahin kaysa matag oras, tungod kay ang usa ka mas paspas nga makina nagpakaylap sa parehas nga draw sa daghang mga piraso.
Unsang pagmentinar ang gikinahanglan sa padayon nga blow molding line?
Pagplano kada adlaw, kada semana, ug kada quarter nga trabaho. Adlaw-adlaw: susiha ang mga heater sa ulo sa ulo, limpyohan ang lugar nga wala’y pinch, pamatud-i ang dagan sa tubig nga makapabugnaw. Kada semana: susiha ang mga clamping surface ug hydraulic o servo pressure. Kada tulo ka bulan: pagpadagan sa performance diagnostics, inspeksyon sa lubrication system, ug pag-calibrate sa mga kritikal nga sangkap. Itago ang paspas nga pagsul-ob nga mga spare sa site, tungod kay ang usa ka nawala nga bahin mas mahal sa downtime kaysa sa imbentaryo.
Ang sunod nga lakang nagdepende kung asa ka
Ipadala ang mga detalye sa imong sudlanan — volume, materyal, gibag-on sa dingding, target nga output — ug ang among mga inhenyero motubag sa husto nga agianan alang sa imong yugto:
- Pagsulay sa usa ka bag-ong produkto?Among irekomendar ang pagsugod sa configuration ug ipadagan ang imong bahin sa sample trial.
- Pagdugang kapasidad?Magtukod kami sa output math batok sa imong linya sa pagpuno ug ikutlo ang parehas nga modelo.
- Pag-ilis sa usa ka tigulang nga makina?Atong itandi ang enerhiya kada bahin ug scrap batok sa imong kasamtangang linya, mao nga ang bayad gikan sa imong mga numero.
Ang matag kinutlo nagngalan sa modelo, mga sangkap, mga termino sa pamatigayon, ug ang oras sa pagpangulo - ang mga regular nga modelo modagan 30 hangtod 40 ka adlaw, ang naandan nga pagtukod 60 hangtod 120 ka adlaw. I-browse angbug-os nga padayon nga hanay sa makinasamtang nagtigom ka sa imong mga numero.
Paghangyo og configuration ug kinutlo →Ang usa ka padayon nga blow molding machine nakakuha sa iyang lugar pinaagi sa ritmo - usa ka extruder nga dili mohunong, mga hulmahan nga magpadayon, ug usa ka linya nga gidak-on sa imong filler. Kuhaa ang configuration, ang ihap sa lungag, ug ang derate nga tuo, ug ang output math nagkupot sa produksyon. Tan-awa ang mga modelo ug mga detalye sapadayon nga blow molding machine range.