Niini nga panid
- Unsa ang usa ka plastic blow molding machine?
- Mga tipo sa plastik nga blow molding machine
- Panguna nga mga sangkap ug kung giunsa kini makaapekto sa output
- 2026 uso sa blow molding
- Sa unsa nga paagi sa pagpili sa husto nga makina
- Pag-instalar, mga wiring ug pag-commissioning
- Kasagaran nga mga problema ug pag-troubleshoot
- Paglantaw sa merkado 2026–2030
- FAQ
- Panapos
Unsa ang usa ka plastic blow molding machine?
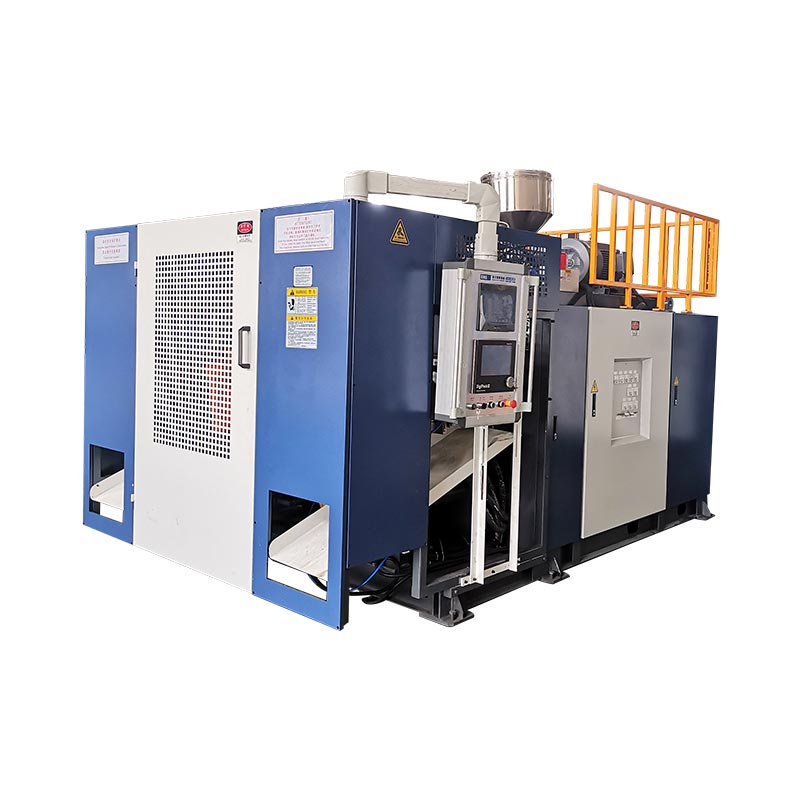
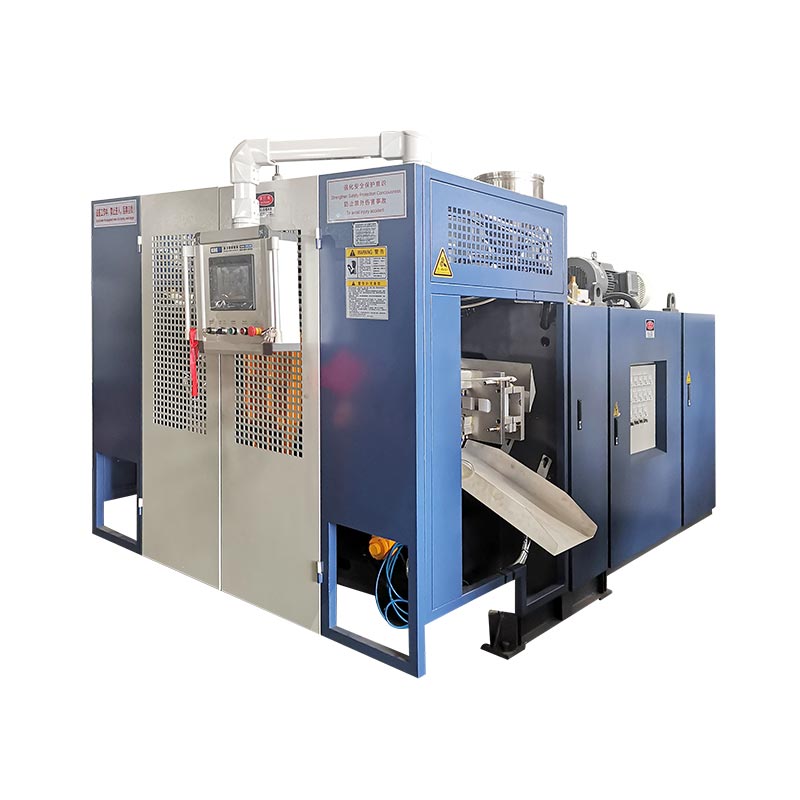
Ang blow molding usa ka proseso sa paggama alang sa mga haw-ang nga plastik nga mga bahin. Ang makina motunaw sa plastik nga resin, moporma niini ngadto sa usa ka humok nga porma, ug mogamit sa compressed nga hangin sa pagpaburot niana nga porma batok sa mga bungbong sa usa ka agup-op; kon kini mobugnaw, ang bahin naghupot sa porma sa agup-op. Upat ka yugto ang naghubit sa matag makina -pagpainit (plasticizing), pagporma (parison o preform), paghuyop, ug pagpabugnaw— ug ang mga kalainan tali sa mga tipo sa makina nag-agad sa kung giunsa paghimo ang humok nga porma sa wala pa gipaila ang hangin.
Ang mga plastik nga blow molding machine naghimo og daghang mga adlaw-adlaw ug industriyal nga mga butang: ilimnon ug parmasyutikomga botelya, lubricant ug kemikaljerry cans, industriyalmga tambol ug mga tangke sa IBC, mga tangke sa gasolina sa awto ug mga agianan sa hangin, mga babag sa dalan, ug dili maihap nga mga sudlanan. Ang materyal nagdepende sa bahin:PETalang sa tin-aw nga mga botelya sa ilimnon,HDPEug HMW-HDPE para sa mga lata, tambol ug tangke,Si Si PPpara sa heat-resistant ug thin-wall packaging, ug PVC o engineering resins sama sa PA para sa specialty ug barrier applications.
Mga tipo sa plastik nga blow molding machine
Adunay tulo ka uyok nga mga tipo sa proseso, lakip ang usa ka paspas nga nagtubo nga kategorya sa pagmaneho nga gitimbang karon sa mga pumapalit sa 2026.
Extrusion Blow Molding Machine (EBM)
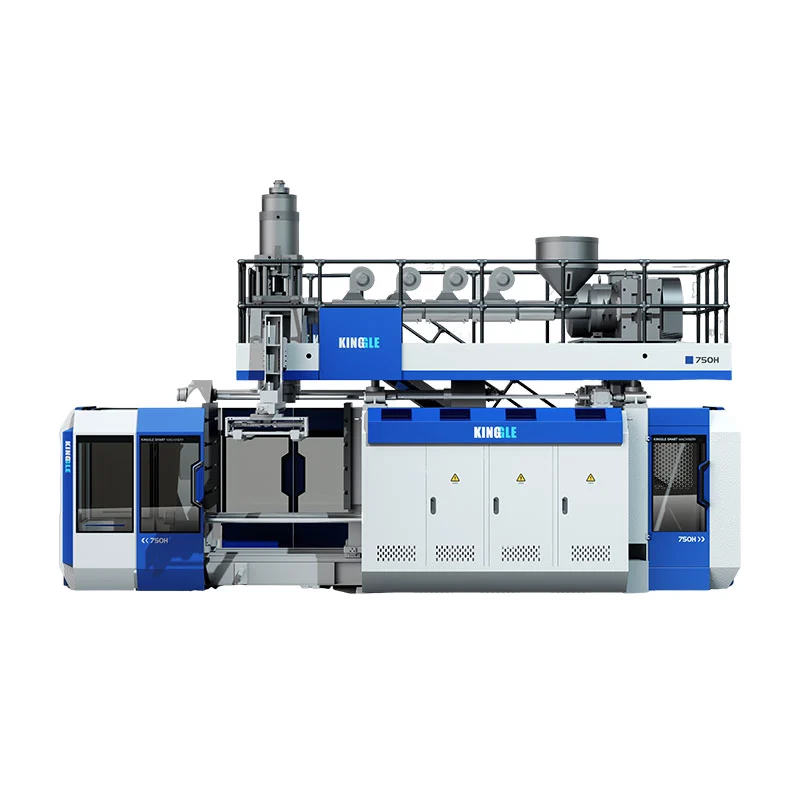
Giunsa kini pagtrabaho:ang extruder matunaw sa resin ug iduso kini sa usa ka die head aron maporma ang usa ka nagbitay nga tubo, ang parison; ang agup-op mosirado sa palibot niini ug ang hangin mopataas niini batok sa lungag. Tungod kay ang lawas, kuptanan ug liog naporma sa usa ka shot, ang extrusion blow molding mao ang proseso alang sa pagdumala ug dagkong mga bahin.Mga bentaha:ubos nga galastohan sa himan, paspas nga mga pagbag-o, ug ang pinakalapad nga bahin sa gidak-on — gikan sa 100 ml nga mga botelya hangtod sa 220 L nga mga tambol ug labaw pa.Aplikasyon:jerry cans, kemikal nga mga tambol, tubig ug mga tangke sa sugnod, mga toolbox, mga babag sa dalan, mga dulaan. Kini ang natural nga angay alang sa taas nga gidaghanon nga mga sudlanan sa industriya, ug ang proseso nga among gi-espesyalisar; tan-awa ang atongpadayonugaccumulatormga makina sa extrusion.
Injection Blow Molding Machine (IBM)
Giunsa kini pagtrabaho:ang usa ka tukma nga preform mao ang injection-molded sa usa ka core rod, unya gibalhin ngadto sa usa ka blow station diin hangin inflates niini. Tungod kay ang liog gihulma sa indeyksiyon, ang IBM naghatag og maayo kaayo nga katukma sa liog ug hapsay nga pagkahuman. Nahiangay kinigagmay, taas nga katukma nga mga botelya ug mga banga- mga panaksan sa parmasyutiko, mga sudlanan sa kosmetiko - sa ubos nga gidaghanon nga adunay ubos kaayo nga scrap. Dili kini makagama sa mga sudlanan nga gikuptan ug dili angay sa dagkong mga bahin.
Injection Stretch Blow Molding Machine (ISBM)
Giunsa kini pagtrabaho:usa ka PET preform ang giindyeksyon, unya gituy-od sa axially samtang kini gihuyop. Kini nga biaxial orientation nag-align sa polymer, nga naghimo og usa ka bungbong nga mas tin-aw, mas lig-on ug mas gaan alang sa gihatag nga gibug-aton. ISBM mao ang sumbanan alang saPET nga tubig ug soft-drink nga mga botelya, diin ang lightweighting ug transparency maoy mahukmanon. Kini usa ka lahi nga pamilya sa produkto gikan sa mga bahin sa industriya sa HDPE.
2026: All-Electric ug Servo-Driven Blow Molding Machines
Labaw sa tipo sa proseso, ang mga pumapalit sa 2026 labi nga nagtanditeknolohiya sa pagmaneho. Ang tradisyonal nga mga makina naggamit ug fixed-displacement hydraulics nga nagdagan sa bug-os nga gahum bisan unsa pa ang karga.Tanan nga elektrisidadgipulihan sa mga makina ang hydraulics sa mga servo motor, ughydraulic nga gimaneho sa servoAng mga makina nagmaneho sa panguna nga bomba kung gipangayo - parehas nga giputol ang paggamit sa enerhiya ug gipaayo ang pagkasubli. Ang tanan nga mga de-koryenteng disenyo kasagaran sa gagmay, taas nga katukma nga mga makina; alang sa dagkong mga bahin sa industriya nga nanginahanglan taas nga kusog sa pag-clamping, ahydraulic nga gimaneho sa servoAng makina kasagarang naghatag sa pinakamaayong balanse sa pagdaginot sa enerhiya ug tonelada. Ang among mga makina naggamit sa usa ka servo main pump nga adunay kontrol sa frequency-conversion alang sa eksakto nga hinungdan niini.
Talaan 1 · Type sa makina kumpara sa materyal, kapasidad, aplikasyon ug 2026 nga bentaha
| Type | Mga materyales | Kasagaran nga kapasidad | Labing maayo nga mga aplikasyon | 2026 nga bentaha |
|---|---|---|---|---|
| Extrusion (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2,000 L | Mga lata sa Jerry, mga tambol, mga tangke, mga piyesa sa awto | Ang mga multilayer nga ulo nagpadagan sa PCR / regrind layer |
| Pag-injection (IBM) | PE, PP, PS | ≤ ~0.5 L | Pharma ug cosmetic gagmay nga mga botelya | Ubos kaayo nga scrap, tukma nga mga liog |
| Injection stretch (ISBM) | PET | 0.2 – 10 L | Mga botelya sa tubig ug humok nga ilimnon | Pagkagaan, katin-aw |
| Servo / tanan-electric | Bisan unsa (drive tech) | Nagkalainlain | Kritikal sa enerhiya, taas nga volume nga mga linya | Pinakadako nga energy-efficiency lever |
Panguna nga mga sangkap ug kung giunsa kini makaapekto sa output
Ang duha ka makina mahimong mag-ambit sa usa ka kapasidad sa ulohan apan lahi kaayo ang pasundayag, tungod kay ang kalidad ug output nagpuyo sa mga sangkap. Ang usa ka mas barato nga makina nga adunay huyang nga pagkontrol sa bungbong kasagaran nga mao ang mahal - ang resin nga giusik niini sa matag bahin mas labaw pa sa gintang sa presyo sulod sa mga bulan.
- Screw / plasticizing nga yunit.Natunaw ug gisukod ang resin. Screw diametro (kasagaran 50–100 mm) ug L/D ratio (24–25) nagtino sa matunaw homogeneity ug throughput; ang usa ka dili lig-on nga pagkatunaw nagpakita ingon nga dili managsama nga mga bahin sa ubos.
- Die head ug parison control.Giporma ang parison ug giprofile ang bungbong niini sa gitas-on niini. Ang usa ka taas nga resolusyon nga tigkontrol sa gibag-on sa dingding (pananglitan usa ka 100-punto nga sistema sa MOOG) mao ang usa ka labing dako nga lever sa parehas nga gasto sa resin ug kusog sa bahin.
- Clamping unit.Pagsira ug pagpugong sa agup-op batok sa internal nga paghuyop sa pressure. Ang dungan nga pag-clamping nga adunay direkta nga pag-lock sa presyur nagpugong sa mga platens nga managsama; gamay ra kaayo nga tonelada ang nagpatunghag flash ug huyang nga mga bahin.
- Sistema sa pagpabugnaw.Gibutang ang bahin batok sa agup-op. Ang pagpabugnaw kasagaran ang pinakataas nga lakang sa siklo, busa ang makapabugnaw nga disenyo - dili ang extruder - nagtakda sa tinuod nga output ug nagkontrolar sa warpage.
- Sistema sa pagkontrol ug automation.Nagdagan ug nag-automate sa linya. Usa ka kasaligan nga PLC/HMI (Mitsubishi, Weinview) plus robot take-out ug deflashing manalipod sa pagkamakanunayon ug OEE sa unmanned run.
Table 2 · Component vs function, quality metric ug unsay ipangutana sa pagpalit
| Component | Kalihokan | Naapektuhan ang kalidad nga sukatan | Pangutan-a ang supplier |
|---|---|---|---|
| Screw / plasticizing | Matunaw ug meter resin | Matunaw ang homogeneity, output | Diametro sa screw, L/D, HDPE kg/h? |
| Pagkontrol sa ulo / parison | Porma ug profile parison | Pagkaparehas sa gibag-on sa dingding, paggamit sa resin | Pila ka mga punto sa gibag-on sa dingding? |
| Clamping unit | Isira ug hupti ang agup-op | Flash, bahin sa integridad | Clamping force ug locking type? |
| Sistema sa pagpabugnaw | Ibutang ang bahin | Panahon sa siklo, warpage | Ang disenyo sa makapabugnaw ug espesipiko sa tubig? |
| Pagkontrol / automation | Pagdagan ug pag-automate | Pagkakonsistent, OEE | PLC/HMI brand, robot take-out? |
2026 uso sa blow molding
PCR ug recycled resin compatibility
Ang mga target sa brand ug regulatory nagduso sa recycled content (PCR) sa tibuok packaging. Ang pagpadagan nga variable, usahay kontaminado nga recycled melt nanginahanglan ug mas hugot nga parison ug pagkontrol sa temperatura, ug kasagaran amultilayer mamatay ulomao nga ang usa ka regrind o PCR core mahimong ibutang sa taliwala sa ulay nga mga panit. Ang mga makina nga adunay tukma nga pagkontrol sa gibag-on sa dingding ug mga stable nga temperatura nga mga zone nagdumala sa gi-recycle nga resin nga labi ka mapasayloon.
AI ug smart monitoring
Ang linya nahimong mas instrumento.Mga dashboard sa OEE, predictive maintenance, remote diagnostics ug automatic parameter adjustment naglihok gikan sa premium nga mga opsyon ngadto sa mga gilauman. Bisan ang usa ka sukaranan nga on-board nga sistema sa alarma nga nagtugot sa supplier sa pag-diagnose sa mga sayup sa layo mahimo’g mahimo ang usa ka daghang adlaw nga paghunong sa usa ka parehas nga adlaw nga pag-ayo - nga, sa usa ka 24/7 nga linya, labi pa sa usa ka gamay nga kalainan sa presyo sa makina.
Episyente sa enerhiya
Ang enerhiya usa ka nagbalikbalik nga gasto nga nagdagan alang sa kinabuhi sa makina, busa kini labi nga nagduso sa mga desisyon sa pagpalit. Ang mga nag-unang levers mao ang aservo main pump, optimized compressed-air nga paggamit (ang hangin mao ang usa sa labing mahal nga mga utilities sa usa ka planta), ug episyente nga pagpabugnaw. Tungod kay ang enerhiya usa ka tinuod nga sangkap sa gasto sa matag botelya, ang usa ka episyente nga pagmaneho kanunay nga nagbayad nga mas paspas kaysa bisan unsang ubang pag-upgrade sa usa ka taas nga volume nga linya.
Talaan 3 · 2026 uso kumpara sa epekto sa pabrika, punto sa pagpalit ug ROI
| Uso | Epekto sa pabrika | Puntos sa pagpalit | ROI nga bili |
|---|---|---|---|
| PCR / gi-recycle nga resin | Kinahanglan nga modagan variable, kontaminado matunaw | Multilayer nga ulo + kusgan nga pagkontrol sa dingding | Nakab-ot ang brand / regulatory recycled nga mga target |
| AI / intelihenteng pag-monitor | Gamay nga downtime, mas paspas nga setup | OEE dashboard, hilit nga diagnostics, sistema sa alarma | Taas nga uptime, ubos nga scrap |
| Episyente sa enerhiya | Nagpadayon nga kusog = nagpadayon nga gasto | Servo pump, optimized nga hangin, episyente nga pagpabugnaw | Ubos nga gasto matag bahin, mas paspas nga pagbayad |
Giunsa pagpili ang husto nga plastik nga blow molding machine
Ang labing kasaligan nga paagi sa pagtino sa usa ka makina mao ang pagtrabaho gikan sa bahin sa gawas, ug ang paghukom sa kinatibuk-ang gasto sa pagpanag-iya kaysa presyo sa sticker:
- Define una ang produkto.Pinakadako nga gidak-on, kung kini adunay kuptanan, ang resin, ang spec sa dingding ug bisan unsang sertipikasyon (drop-test, UN).
- Dayon ipasabut ang output.I-convert ang dry-cycle ngadto sa tinuod nga output ug adlaw-adlaw nga gidaghanon sa dili pa mopili og single vs double station o usa ka accumulator.
- Ipares ang tipo sa makina.Gikuptan/dako → extrusion; gamay nga tukma → indeyksiyon; tin-aw nga PET → stretch.
- Pagtimbang sa enerhiya ug automation.Ang servo drive ug robot take-out nagpataas sa presyo apan mas ubos ang gasto sa pagpadagan.
- Susihon ang serbisyo, ekstra, pag-install ug pagbansay.Ang makina kay usa ka dekada nga relasyon; Ang suporta nagdesisyon sa oras sa pag-abli.
- Maghukom sa TCO, dili presyo.Ang resin, enerhiya, scrap ug downtime dwarf ang gintang sa presyo tali sa duha ka makina sa ilang kinabuhi.
Talaan 4 · Checklist sa pumapalit
| Sukdanan | Unsa ang pagkumpirma |
|---|---|
| Kapasidad | Max nga gidaghanon sa bahin + realistiko nga adlaw-adlaw nga output |
| Kusog | Servo drive, na-install nga kW, paggamit sa hangin ug tubig |
| Pagkaangay sa materyal | HDPE / PP / PVC / PA / PCR sulod |
| Katulin sa pagbag-o | Panahon sa pagbag-o sa agup-op, single vs multi-die |
| Human-sales nga suporta | Garantiya, pag-instalar, pagbansay, mga piyesa |
| Kaluwasan ug pagsunod | Kahayag nga kurtina, CE, drop-test / UN kung gikinahanglan |
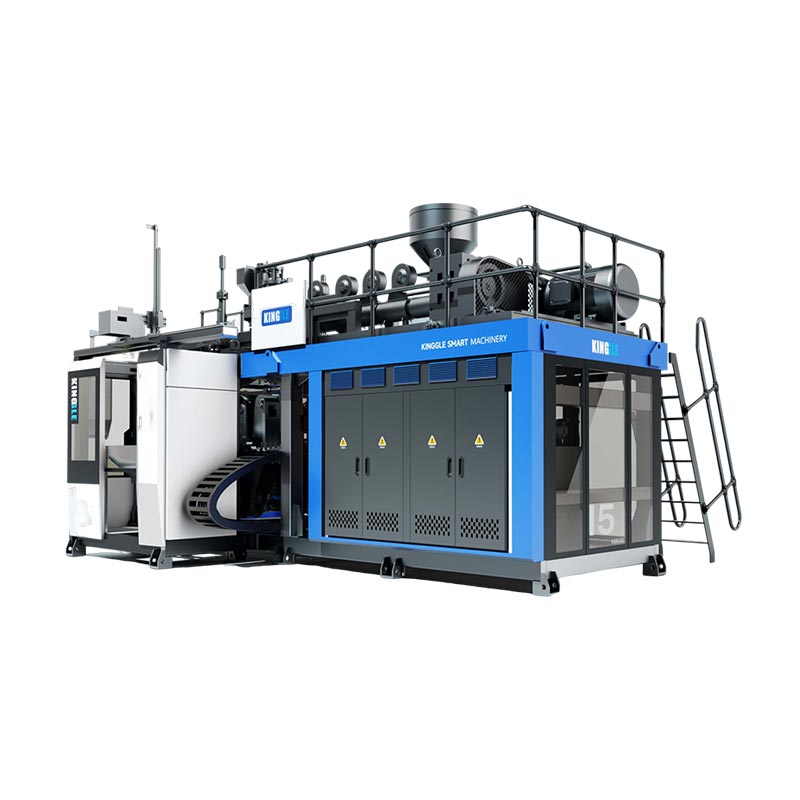
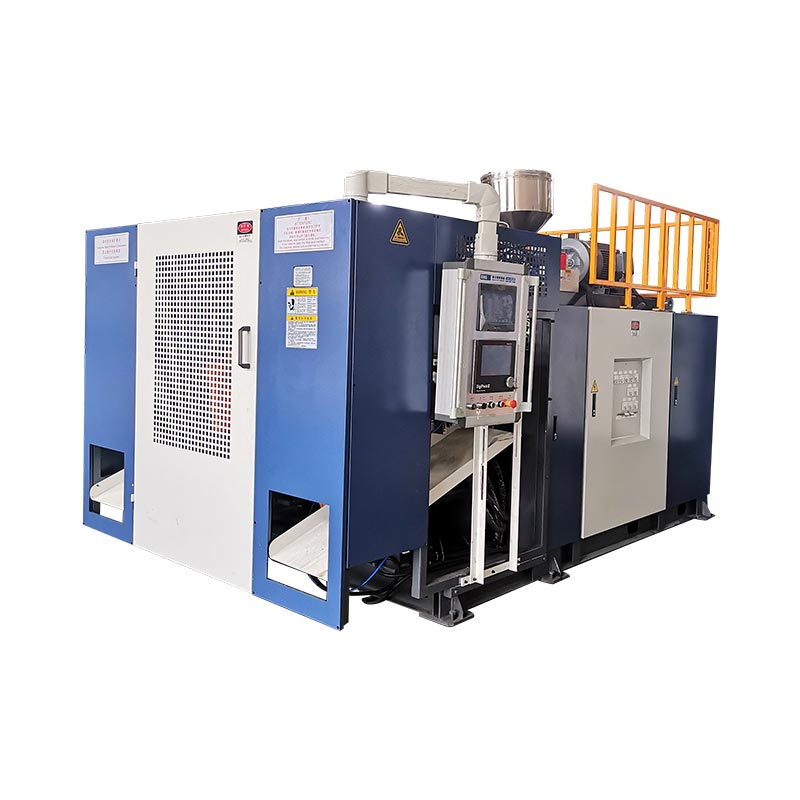 Nagpadayon - 5L nga usa ka estasyon
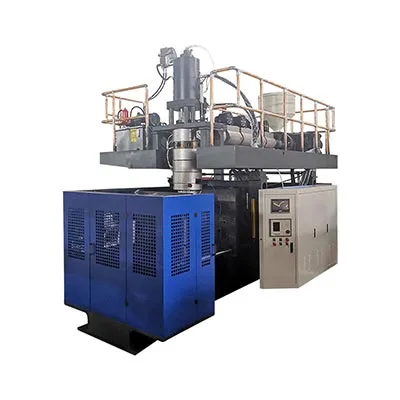
 Nagpadayon - 15L nga usa ka estasyon
 Accumulator - 60L alang sa dagkong mga bahin
Pag-instalar, mga wiring ug pag-commissioning
Ang blow molding line kay usa ka utility-heavy install, ug kadaghanan sa mga paglangan sa pagsugod nagagikan sa pagkaandam sa site kaysa sa makina mismo. Kumpirma ang mga kinahanglanon sa dili pa moabot ang makina:
- Mga gamit.Husto nga suplay sa kuryente ug mga kable, limpyo nga compressed nga hangin sa gikinahanglan nga presyur, cooling-water flow ug pressure, ug hydraulic nga mga koneksyon kung mahimo.
- Site ug pundasyon.Usa ka lebel, load-rated nga salog alang sa gibug-aton sa makina, dugang nga tin-aw nga luna sa palibot sa platen, extruder ug take-out alang sa operasyon ug pagmentinar.
- Pagkasunod-sunod sa pag-commissioning.Sugdi ang oil pump, dad-a ang makina ngadto sa temperatura (pagtugot sa pipila ka oras nga naka-on ang makapabugnaw nga tubig), sugdi ang extrusion ug ang wall-thickness controller, dayon padagana ang mga manual cycle sa dili pa mobalhin sa awto.
- Pagdawat (trial run).I-verify ang dry-cycle nga output, pagkaparehas sa gibag-on sa dingding, gibug-aton ug pagkahuman sa bahin, ug mga gimbuhaton sa kaluwasan sa dili pa mopirma.
Ang among mga inhenyero mobiyahe sa imong pabrika aron mag-install, mag-komisyon ug mag-train sa mga operator, aron ang linya makaabut sa lig-on nga produksiyon nga mas paspas kaysa usa ka pag-install sa kaugalingon.
Kasagaran nga mga problema ug pag-troubleshoot
Kadaghanan sa mga depekto sa blow molding nagsubay balik sa upat ka mga lever - profile sa gibag-on sa dingding, temperatura sa pagtunaw, kusog sa pag-clamping ug pagpabugnaw. Kini nga lamesa nag-mapa sa mga depekto nga gipangutana sa mga pumapalit bahin sa kadaghanan sa ilang naandan nga mga hinungdan ug pag-ayo.
Talaan 5 · Depekto batok sa posibleng hinungdan ug ayo
| Depekto | Lagmit hinungdan | Una nga pag-ayo aron sulayan |
|---|---|---|
| Leakage | Huyang nga pinch-off / nipis nga bungbong sa weld | I-adjust ang profile sa dingding ug pinch-off, blow timing |
| Dili parehas nga gibag-on sa dingding | Ang profile sa Parison wala / mamatay wala nakasentro | I-re-profile ang parison, isentro ang die head |
| Dili lig-on nga parison | Matunaw nga temperatura / storage stroke | Susiha ang temperatura zones ug storage stroke |
| Haze / pagpaputi | Matunaw nga temp o makapabugnaw nga sobra ka agresibo | Tune ang temperatura sa pagkatunaw ug ang rate sa pagpabugnaw |
| Rocker ubos | Base pagpabugnaw/paghuyop pressure | I-adjust ang base cooling ug blow pressure |
| Sobra nga flash | Dili igo nga clamp / gisul-ob nga agup-op | I-verify ang puwersa sa pag-clamping, susiha ang agup-op |
| Warpage / deformation | Dili igo nga pagpabugnaw | Palugwayan ang oras sa pagpabugnaw, ipaubos ang temperatura sa tubig |
Sa diha nga ang output mahulog kay sa kalidad, ang hinungdan mao ang mas kanunay ang storage stroke o pagpabugnaw kay sa extruder - kana ang unang dapit nga tan-awon. Ang makanunayon nga scrap ug wala planoha nga paghunong mao usab ang pinakadako nga gitago nga drag sa OEE, mao nga ang lig-on nga pagkontrol sa dingding ug kasaligan nga pag-automate nagbayad labi pa sa ilang gasto sa ulohan.
Paglantaw sa merkado 2026–2030
Ang panginahanglan makanunayon ug lapad nga gibase. Sumala sa Grand View Research, ang tibuuk kalibutan nga plastik nga blow molding machine market hapit naUSD 3.2 bilyon sa 2024 ug gipaabot nga moabot sa halos $ 4.0 bilyon sa 2030, usa ka CAGR nga mga 4.2%. Ang pag-uswag gimaneho sa pagputos, mga sangkap sa awto, mga sulud sa industriya ug pag-atiman sa kahimsog, nga adunayAng Asia-Pacific ang pinakadako nga rehiyon sa hapit 39% sa merkado. Ang Extrusion nagpabilin nga pinakadako nga bahin sa proseso alang sa mga guwang nga bahin sa industriya, samtang ang PET stretch blow molding nanguna sa pagputos sa ilimnon.
Alang sa mga pumapalit, ang praktikal nga senyales mao nga kini usa ka merkado sa modernisasyon, dili usa ka boom: ang pagtubo gikonsentrar kung diin ang mga makina nagdugang kahusayan, katakus sa recycled-content ug automation. Mao nga ang usa ka desisyon sa pagpalit sa 2026 dili kaayo bahin sa sukaranan nga mga spec ug labi pa bahin sa kahusayan sa enerhiya, pagkaangay sa PCR, oras sa pag-andar ug kinatibuk-ang gasto sa pagpanag-iya.
Pagkuha ug plastic blow molding machine quote
Isulti kanamo ang imong produkto, gidak-on, resin ug adlaw-adlaw nga output — among irekomendar ang hustong tipo ug configuration, nga adunay tinuod nga specs ug cycle figures.
Pagkuha ug Quote Pag-chat sa WhatsAppKanunay nga gipangutana nga mga pangutana
Unsa ang usa ka plastic blow molding machine?
Naghimo kini og mga haw-ang nga plastik nga mga produkto pinaagi sa pagpainit sa resin, pagporma niini ngadto sa usa ka humok nga porma, pagpaburot niini sa compressed air sulod sa usa ka agup-op, ug pagpabugnaw niini - paghimo og mga botelya, jerry cans, drums, tangke ug mga sudlanan. Ang mga nag-unang tipo mao ang extrusion, injection ug injection stretch blow molding.
Unsa ang mga nag-unang matang sa mga blow molding machine?
Extrusion (EBM) para sa gigunitan ug dagkong mga bahin sa HDPE, injection (IBM) para sa gagmay nga tukma nga mga botelya, ug injection stretch (ISBM) para sa tin-aw nga PET nga botelya. Ang mga makina gihulagway usab nga padayon, accumulator, multilayer ug servo/all-electric.
Unsang mga materyales ang magamit?
HDPE ug HMW-HDPE, PP, PVC ug PA sa mga extrusion machine; PET sa injection stretch machines. Ang HDPE maoy sumbanan sa mga lata, tambol ug tangke; PET alang sa tin-aw nga mga botelya.
Pila ang gasto sa usa ka plastic blow molding machine?
Ang gasto gimaneho sa bahin nga gidak-on ug kusog sa pag-clamping, gidaghanon sa mga ulo sa die, single vs multilayer nga mga dingding, ug automation. Ang gagmay nga single-station nga mga makina mao ang labing barato; dako nga accumulator drum linya gasto sa mas dako pa. Kinatibuk-ang gasto sa pagpanag-iya — enerhiya, scrap ug pagmentinar — kasagaran mas importante kay sa presyo sa sticker.
Unsa ang kalainan tali sa extrusion ug injection blow molding?
Ang extrusion nagpagawas sa usa ka haw-ang nga parison ug naghuyop niini, nga naghimo sa gikuptan ug dagkong mga bahin. Ang pag-injection mohulma og usa ka tukma nga preform una, dayon huypon kini - maayo alang sa gagmay, tukma nga mga botelya apan dili alang sa mga gunitanan o dagkong mga bahin.
Unsaon nako pagpili sa husto nga gidak-on sa makina?
Pagsugod gikan sa imong kinadak-ang bahin nga gidaghanon ug adlaw-adlaw nga output. I-multiply ang dry-cycle nga output pinaagi sa efficiency factor nga 0.75–0.85 ug ang imong oras sa pagdagan aron masusi ang tinuod nga kapasidad, unya pilia ang single vs double station, o usa ka accumulator para sa dagkong mga piyesa.
Unsaon nako pagpakunhod sa mga depekto ug scrap?
Kadaghanan sa mga depekto nagsubay sa profile sa gibag-on sa dingding, temperatura sa pagtunaw, kusog sa pag-clamping o pagpabugnaw. Ang tukma nga pagkontrol sa gibag-on sa dingding sa parison, husto nga clamp tonnage ug igo nga pagpabugnaw nagtangtang sa kadaghanan sa mga isyu sa leakage, flash, dili patas nga dingding ug warpage.
Ang tanan ba nga electric blow molding machine nagkantidad sa 2026?
Ang tanan-electric ug servo-driven nga mga makina nagputol sa paggamit sa enerhiya ug nagpauswag sa pagkasubli, mao nga sila nagbayad sa labing paspas sa taas nga gidaghanon, kusog nga mga linya. Alang sa dagkong mga bahin sa industriya, ang usa ka makina nga hydraulic nga gimaneho sa servo kanunay naghatag sa labing kaayo nga balanse sa pagtipig sa enerhiya ug taas nga kusog sa pag-clamping.
Panapos
Ang pagpili sa usa ka plastik nga blow molding machine usa ka pagkasunod-sunod, dili usa ka spec: ipasabut ang bahin, gidak-on ang output, pagpares sa tipo sa proseso, unya timbanga ang kusog, automation ug suporta. Ang extrusion naglangkob sa kadaghanan sa mga sudlanan sa industriya, ang pag-injection mohaum sa gagmay nga tukma nga mga botelya, ug ang stretch blow molding nanag-iya sa PET nga mga ilimnon - nga adunay servo ug all-electric drive nga karon nagputol sa tanan nga tulo sa enerhiya. Sa 2026 ang mga desisyon nga nagbulag sa usa ka maayo nga pagpalit gikan sa usa ka mahal mao angenergy efficiency, PCR compatibility, automation, OEE ug total cost of ownership— gipaluyohan sa tinuod nga suporta sa serbisyo. Kuhaa ang husto ug ang makina makakuha sa iyang pagtipig sulod sa usa ka dekada.