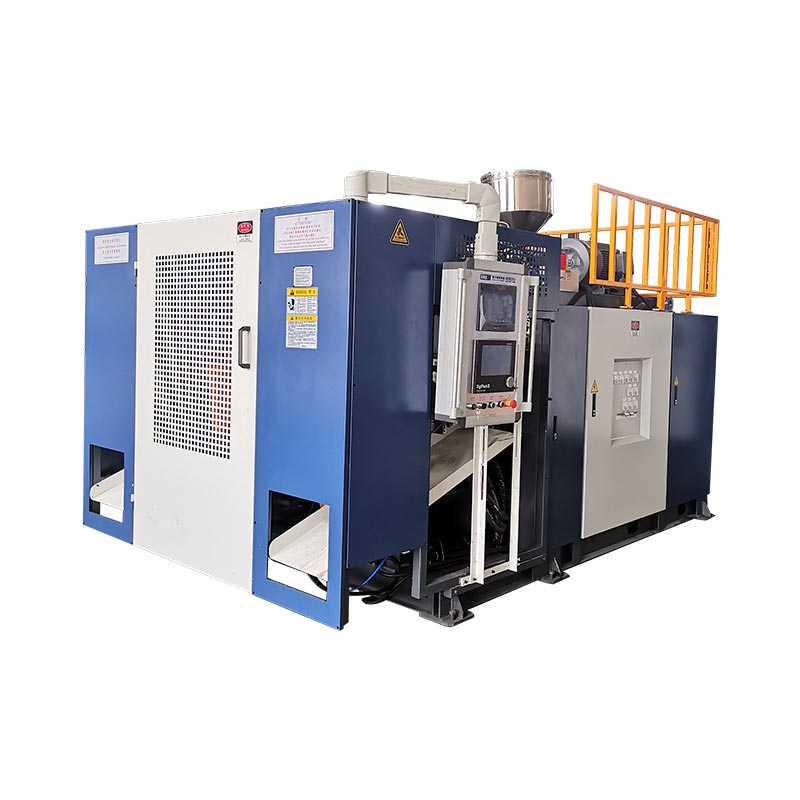
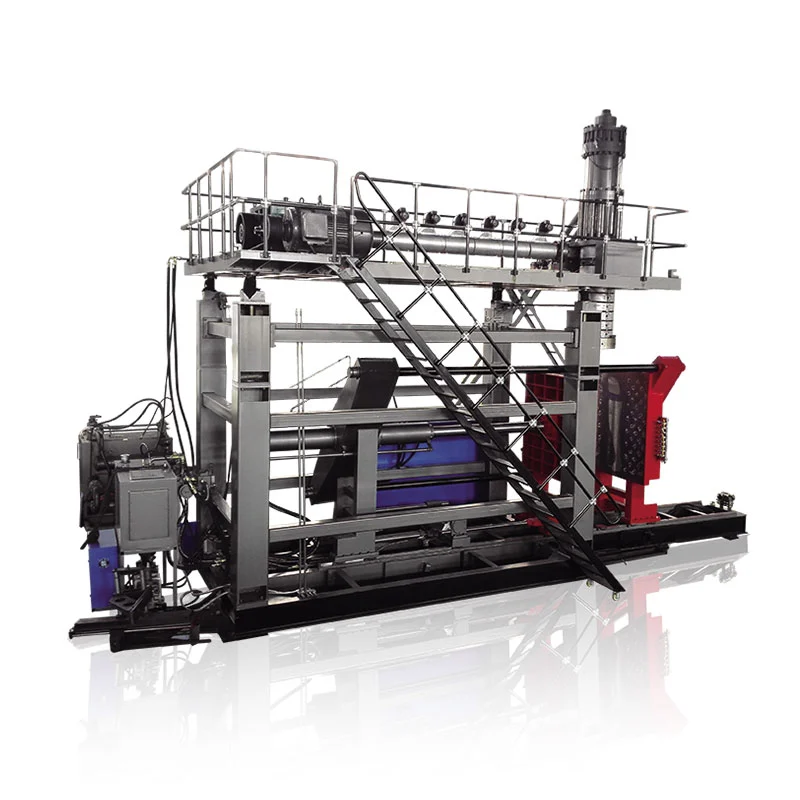
Pagpili og multilayer blow molding machine pinaagi sa pagpares sa function sa matag layer sa espesipikasyon sa sudlanan. Susiha nga ang gikutlo nga extrusion system makakupot sa resipe sa gikinahanglang output, unya itandi ang gasto kada gidawat nga sudlanan. I-verify ang pag-configure gamit ang gituyo nga mga materyales ug agup-op; Ang dugang nga mga layer gipakamatarung lamang sa usa ka gitakda nga produkto o kinahanglanon sa produksiyon.
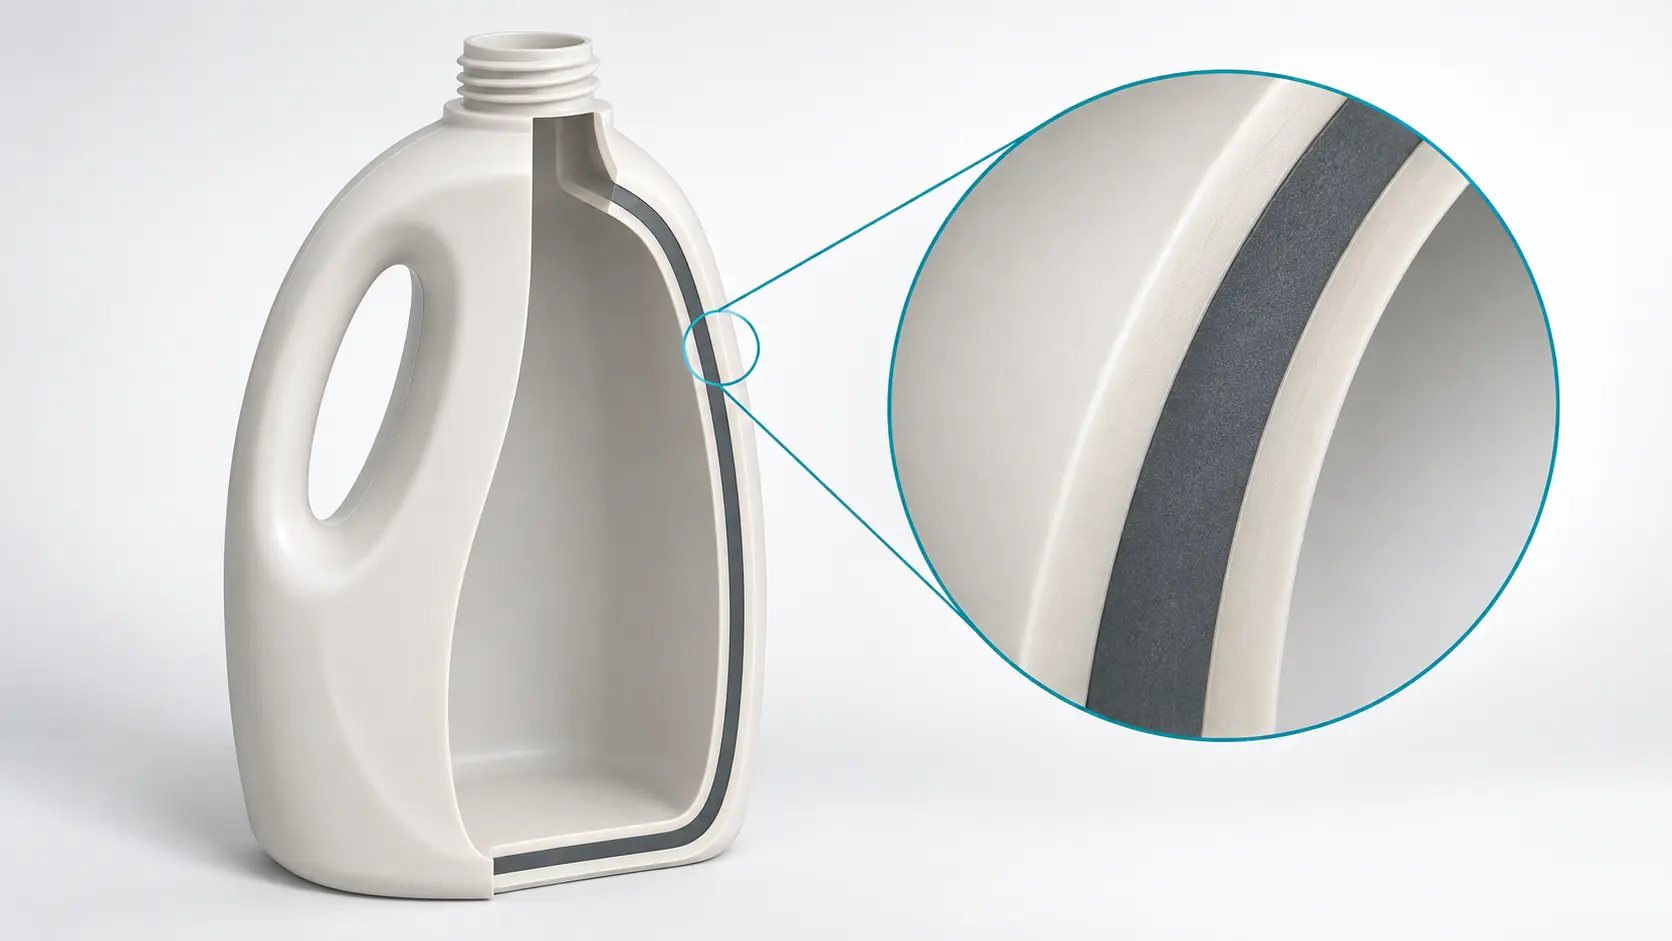
Ang usa ka mapuslanon nga desisyon sa pagpalit nagsunod sa upat ka mga tseke:
- Isulat ang detalye sa sudlanan sa dili pa mopili og ihap sa layer.
- Mapa ang matag materyal nga stream sa iyang layer ug pamatud-i ang operating range niini.
- Susiha ang aktuwal nga pag-apod-apod sa layer ug performance sa nahuman nga sudlanan.
- Ilakip ang mga pagkawala sa produksiyon sa pagtandi sa gasto ug rekord sa pagsulay.
Pagsugod sa detalye sa sudlanan, dili ang ihap sa layer
Ang usa ka hangyo alang sa usa ka "tulo ka layer nga makina sa botelya" nagbukas sa daghang mga desisyon. Wala kini nagpaila sa mga sulod, geometry sa sudlanan, mga grado sa resin, gikinahanglan nga output o rason sa pagbulag sa bungbong ngadto sa mga lut-od. Mahimong tubagon sa usa ka supplier kana nga hangyo gamit ang kategorya sa makina samtang nagkutlo pa sa sayup nga sistema sa materyal.
Pagsugod sa nahuman nga sudlanan. Ihatag ang iyang drowing, paghuman sa liog, paghan-ay sa pagdumala, nominal nga kapasidad ug nahuman nga gibug-aton. Idugang ang gikinahanglan nga hitsura, kondisyon sa serbisyo ug mga pagsusi sa pasundayag. Ang usa ka hayag nga kolor nga detergent nga botelya ug usa ka oxygen-sensitive nga pakete nanginahanglan lainlaing ebidensya, bisan kung ang ilang gidaghanon ug kinatibuk-ang gibug-aton magkatugma.
Himua ang mga kinahanglanon ngadto sa mga butang sa pagdawat
Ilisan ang mga luag nga termino sama sa "maayong babag" o "taas nga kalig-on" nga adunay gitakda nga pagsulay ug limitasyon sa pagdawat. Ipahayag kung ang botelya kinahanglan ba nga makasugakod sa usa ka partikular nga han-ay sa pagdumala, maghupot sa usa ka piho nga hitsura o makatagbo sa usa ka target sa pagpanalipod sa produkto. Ang kahimtang sa pagsulay nahisakop sa tupad sa limitasyon, lakip ang mga sulud o simulant kung adunay kalabotan.
| Kinahanglanon | Pangutana sa pagpili | Ebidensya sa paghangyo |
|---|---|---|
| Consistent nga kolor sa nawong | Unsa nga layer ang nagdala sa kolor, ug unsa nga kalainan sa input ang gitugotan? | Giaprobahan nga sampol sa hitsura ug mga sampol sa pagsulay sa tibuok run |
| Gi-recycle nga materyal sa kinauyokan | Unsang tinubdan, grado ug materyal nga bahin ang kinahanglang dumalahon sa sistema? | Mga detalye sa materyal, pagmapa sa feed ug mga resulta sa nahuman nga bahin |
| Proteksyon sa produkto | Unsa nga substansiya ang kinahanglan nga ibutang sa bungbong o gawas? | Barrier target, mga kondisyon sa pagsulay ug pag-validate sa lebel sa pakete |
| Pagdumala ug pagtapok | Unsang mga lokasyon sa sudlanan ug mga karga ang nagkontrol sa pasundayag? | Mga limitasyon sa pagdrowing ug giuyonan nga mga pagsulay sa mekanikal |
| Output sa produksiyon | Pila ka gidawat nga mga sudlanan ang gikinahanglan sulod sa gitakda nga oras? | Ang gross melt demand, gidawat nga mga ihap, pagsalikway ug paghunong sa log |
Hupti ang mandatory nga mga kinahanglanon nga lahi sa mga gusto. Kung ang usa ka single-layer nga istruktura nakapasar na sa espesipikasyon, gamita kini isip kapilian nga reference. Ang usa ka multilayer proposal unya nagkinahanglan sa usa ka tin-aw nga rason: usa ka lain-laing mga nawong, usa ka gipiho nga core nga materyal, usa ka barrier function o lain nga kinahanglanon nga ang reperensiya dili makatagbo sa ekonomikanhon.
Ipahayag usab ang pagsagol sa produkto. Ang usa ka linya nga nagsilbi ug dugay nga mga repeat order adunay lahi nga pagbag-o nga palas-anon gikan sa usa nga naghimo og mugbo nga mga batch sa daghang mga kolor. Ilakip ang pinakagamay ug pinakadako nga giplano nga mga produkto, imbes nga sulayan lang ang labing sayon nga botelya. Naghatag kini sa diskusyon sa kagamitan nga usa ka magamit nga utlanan.
Hatagi og trabaho ang matag layer sa dili pa pilion ang istruktura
Ang co-extrusion blow molding naghiusa sa materyal nga mga sapa ngadto sa usa ka layered nga parison sa dili pa ang agup-op maporma ang haw-ang nga bahin. Ang pangutana sa pagpili mao kung giunsa ang pag-alagad sa mga layer sa sudlanan. Kang Kingglemultilayer co-extrusion overviewnagpatin-aw sa batakang proseso ug komon nga mga gimbuhaton sa layer.
Ang usa ka dobleng layer nga blow molding machine mahimong may kalabotan kung ang sulud ug gawas nga mga sulud nanginahanglan lainlaing mga pormulasyon. Ang tulo ka layer nga blow molding machine nagdugang usa ka bulag nga kinauyokan tali sa mga ibabaw. Wala’y paghulagway ang nagtukod sa kusog, pagkaangay sa kemikal o pasundayag sa babag sa iyang kaugalingon. Kadtong mga kabtangan nanginahanglan pa sa mga pinili nga materyales, geometry ug mga resulta sa pagsulay.
| Konsepto sa istruktura | Rason sa pagtimbang-timbang niini | Pangutana nga nagpabilin |
|---|---|---|
| Usa ka layer | Ang usa ka pormulasyon nagtagbo sa kompleto nga kinahanglanon sa produkto | Moagi ba ang nahuman nga sudlanan sa gisugyot nga gibug-aton? |
| Duha ka lut-od | Pagbulag sa sulod ug sa gawas nga mga pormulasyon | Ang mga nawong ug interface nagpabilin nga madawat? |
| Tulo ka mga sapaw | Paghatag ug kinauyokan nga pormulasyon nga independente sa duha ka panit | Makadagan ba ang gituyo nga bahin sa kinauyokan nga adunay madawat nga mga panit ug pasundayag? |
| Barrier structure nga adunay higot nga mga sapaw | Pagsagol sa usa ka pinili nga barrier resin nga adunay mga materyales sa istruktura | Gipamatud-an ba ang mga grado sa resin, interface ug performance sa package? |
Ipiho ang mga materyales isip usa ka sistema
Para sa istruktura sa panit/kinauyokan/panit, ilha ang resin ug additive package sa matag posisyon. Pag-ila sa gipalit nga recycled feedstock gikan sa production trim nga gibalik pinaagi sa grinder. Ang resipe nga gihulagway nga "bag-o/daan/bag-o" nagtago sa impormasyon nga gikinahanglan aron masusi ang pagkamakanunayon ug pagdumala sa materyal.
Ayaw pagtagad sa gilubong nga gi-recycle nga kinauyokan isip awtomatik nga pruweba sa pagkahaom sa sulod. Paghangyo sa materyal nga dokumentasyon ug espesipiko sa produkto nga pagsusi nga gikinahanglan alang sa gituyo nga paggamit. Sa samang paagi, ang gi-recycle nga sulod ug ang pag-recycle kay managlahi nga mga pangutana. Ang usa may kalabotan kon unsay mosulod sa sudlanan; ang uban nabalaka kung unsa ang mahitabo sa kompleto nga pakete pagkahuman.
Ang usa ka babag nga layer nagbag-o sa materyal nga sistema
Nagpaila si KurarayEVAL EVOH isip usa ka gas-barrier nga materyalgigamit sa packaging ug uban pang mga aplikasyon. Angteknikal nga presentasyonnag-ilustrar usab sa tie layer tali sa polyolefin ug EVOH. Kadtong mga posisyon sa adhesive nahisakop sa pagsusi sa istruktura ug kagamitan, dili sa gawas sa ihap sa layer.
Pangayo alang sa kompleto nga kombinasyon sa resin, lakip ang mga grado sa adhesive, mga instruksyon sa pagdumala ug gikasabutan nga mga kondisyon sa babag. Ang usa ka materyal nga permeability nga kantidad dili resulta sa estante sa kinabuhi alang sa usa ka nahuman nga botelya. Ang sudlanan, pagsira, sulud ug mga kondisyon sa paggamit nanginahanglan sa ilang kaugalingon nga pag-validate. Ang pagdugang ug barrier resin nga wala kana nga espesipikasyon nagbilin sa desisyon sa pagpalit nga wala mahuman.
Susiha kung ang gikutlo nga makina makadagan sa resipe sa layer
Ang usa ka multilayer extrusion blow molding machine kinahanglang motakdo sa sudlanan ug sa materyal nga mga sapa nga nagpakaon sa ulo niini. Paghangyo ug iskedyul sa kagamitan nga nagngalan sa matag extruder, feeder, materyal nga agianan ug posisyon sa layer. Ang drowing kinahanglan usab nga mailhan ang mga die outlet, mga istasyon ug mga lungag sa agup-op. Kini nga mga ihap naghulagway sa lain-laing mga bahin sa sistema.
Ang usa ka makina nga multi-head naghimo og daghang mga parison alang sa usa ka kalihokan sa paghulma. Ang usa ka multilayer die head nagporma og mga lut-od sulod sa parison wall. Ang usa ka kinutlo mahimong maghiusa niini nga mga bahin, apan ang usa wala magtukod sa lain. Ingon usab, ang pag-ihap sa layer nga nag-inusara wala maghatag usa ka kasaligan nga ihap sa extruder. Basaha ang aktuwal nga feed mapping.
Gidak-on ang materyal nga mga sapa nga adunay kompleto nga mga yunit
Gamita ang gross parison demand para sa extrusion sizing. Ang nahuman nga masa sa botelya nga nag-inusara nagbilin sa materyal nga mahimong trim. Itakda ang gross mass kada molded container ug ang gidaghanon sa container nga naporma kada oras. Alang sa usa ka multi-outlet nga kahikayan, iapil ang tanan nga mga sudlanan sa kana nga rate sa produksiyon.
Hunahunaa ang usa ka hypothetical nga botelya nga adunay nahuman nga masa nga 40 g ug usa ka gross nga alokasyon sa parison nga 55 g. Hunahunaa nga ang linya nagporma og 1,200 ka botelya matag oras sa wala pa ang kalidad nga pagsalikway. Ang 15 g nga kalainan mao ang trim niini nga pananglitan, dili usa ka standard nga scrap allowance. Kini nga mga input naghulagway sa pamaagi; dili sila mga resulta sa produksiyon sa Kinggle.
Material-stream demand = gross melt demand × gi-assign nga mass fraction
| Posisyon | Gi-assign nga bahin sa masa | Gikinahanglan nga agos |
|---|---|---|
| Panit sa gawas | 20% | 13.2 kg/h |
| Core | 60% | 39.6 kg/h |
| Panit sa sulod | 20% | 13.2 kg/h |
| Total | 100% | 66.0 kg/h |
Ang 20/60/20 nga resipe kay usa ka kalkulasyon nga pangagpas, dili girekomendar nga recycled-content ratio. Kung ang usa ka materyal nga sapa nagpakaon sa daghang mga posisyon, isagol ang mga posisyon sa pagkalkula sa karga sa sapa. Susiha usab ang pinakagamay nga giplano nga botelya ug bahin sa layer. Ang usa ka maximum-output nga numero wala magtukod og lig-on nga operasyon sa ubos nga rate sa feed.
Gamita ang mga opsyon sa produkto ni Kinggle isip sinugdanan
Kang KinggleKGB2L 2L single-station nga makinanaglista sa single-, double- ug three-layer nga mga opsyon. AngKGB5D 5L double-station nga makinanaglista sa parehas nga mga kapilian sa layer sa lainlaing plataporma. Ang duha ka panid gilain nga naghulagway sa multi-die-head configurations, nga nagpalig-on nganong ang layer count ug outlet count nagkinahanglan ug bulag nga mga entry sa kinutlo.

Ang gipatik nga mga klase sa kapasidad mapuslanon alang sa pagkunhod sa plataporma. Dili nila ilisan ang usa ka pagsusi sa pagsumpo nga espesipiko sa resin. Pangutan-a kung unsang mga disenyo sa tornilyo, mga sistema sa pagpakaon ug mga kapilian sa ulo ang nagsilbi sa gisugyot nga resipe. Ayaw pagtagad sa usa ka base nga HDPE plasticizing nga numero ingon nga hiniusa nga kapasidad sa usa ka wala matino nga multilayer nga sistema.
Para sa co-extrusion blow molding machine quotation, irekord ang gikasabutan nga flow range para sa matag materyal nga sapa, mga kinahanglanon sa pag-andam, pagsala kung gikinahanglan, pagkontrol sa resipe ug pamaagi sa pagpurga. Tinoa kung unsang mga auxiliary ang gilakip sa presyo. Ang usa ka materyal nga sirkito nga nagtrabaho sa usa ka demonstrasyon mahimo pa nga magkinahanglan ug kagamitan sa gawas sa gikutlo nga utlanan sa makina.
Tinoa ang mga lut-od sa gihulma nga sudlanan, dili lang sa screen sa resipe
Ang pagkontrol sa ratio sa layer nagsugod sa suplay sa materyal, apan ang pagdawat iya sa nahuman nga sudlanan. Ang usa ka screen nga nagpakita sa husto nga mga porsyento wala magpakita sa gibag-on sa layer sa usa ka abaga o suok. Ang kinatibuk-ang gibug-aton sa bahin dili usab igo: kini naghulagway sa tibuok sudlanan, dili diin ang matag materyal natapos.
Itago ang tulo ka mga rekord nga lahi: ang resipe sa masa, ang kinatibuk-ang profile sa gibag-on sa dingding ug ang pag-apod-apod sa layer nga gisukod sa bahin. Bisan sa usa ka sulundon nga seksyon, ang lainlaing mga densidad sa materyal nagpasabut nga ang usa ka tipik sa masa dili awtomatiko nga usa ka gibag-on nga tipik. Ang lokal nga pagporma ug pag-agos makadugang ug laing rason sa pag-inspeksyon sa sudlanan kay sa pag-convert sa porsiyento sa resipe ngadto sa garantiya sa bungbong.
Paghimo og usa ka plano nga sample nga nakabase sa lokasyon
Pilia ang mga lokasyon sa pagsukod gikan sa aktuwal nga drowing. Ilakip ang mga lugar diin ang geometry o paggamit naghimo sa usa ka manipis nga seksyon nga sangputanan, unya pagdugang igo nga mga lokasyon sa lawas aron ipakita ang sumbanan sa pag-apod-apod. Ilha ang istasyon, outlet, oras ug rebisyon sa resipe sa matag sample. Kung dili, ang usa ka sinagol nga tray sa mga botelya makatago sa usa ka problema nga piho sa posisyon.
Gamit ug sectioning ug measurement method nga haum sa mga materyales. Ang ordinaryong biswal nga inspeksyon mahimong dili makaila sa susama nga mga lut-od sa resin. Kung ang usa ka manipis nga functional layer nagkontrol sa pasundayag, pag-uyon kung giunsa kini mailhan sa laboratoryo ug kung giunsa pagsulay ang mga kabtangan sa package. Ang usa ka litrato sa usa ka giputol nga bungbong nga nag-inusara dili usa ka hingpit nga babag nga resulta.
Pag-diagnose sa sintomas sa dili pa usbon ang resipe
Kung ang gawas nga kolor tan-awon nga dili managsama, itandi ang giaprobahan nga lote sa materyal, pagporma sa kolor ug gisukod una ang pag-apod-apod sa panit. Ang pagdugang dayon nga colorant mahimong makatago sa usa ka simtomas samtang nagbag-o sa mga kondisyon sa gasto ug proseso. Alang sa dayag nga pagbulag, ribyuha ang pagpares sa materyal, kinahanglanon sa patapot ug rekord sa pagproseso sa dili pa i-adjust ang matag extruder sa makausa.
Alang sa usa ka lokal nga nipis nga lugar, susiha ang posisyon sa parison ug kinatibuk-ang pag-apod-apod sa dingding kauban ang mga sukod sa layer. Kang Kinggleparison programming giyanagpatin-aw nganong importante ang timing sa profile, pag-align sa tooling ug kalig-on sa extrusion. Pagtipig og baseline ug usba ang usa ka kontrolado nga variable matag higayon aron ang sunod nga sample makapatin-aw sa epekto.
Ipares ang mga pagsusi sa pasundayag sa ilang sakup.ASTM D2463-23Ang mga adres naghulog sa resistensya sa epekto sa mga sudlanan nga adunay sulud nga thermoplastic nga puno sa tubig.ASTM D2659-16(2023)nagtubag sa mga kabtangan sa column-crush. Wala’y bisan usa nga pagsulay sa kaugalingon nga nagtukod sa pasundayag sa babag o pagkaangay sa gituyo nga sulud. Pag-uyon sa magamit nga mga pamaagi ug mga limitasyon sa produkto sa wala pa ang pagsulay.
Itandi ang gasto kada gidawat nga sudlanan, dili ang presyo sa resin lamang
Ang usa ka ubos nga core-resin nga presyo makasuporta sa usa ka multilayer investment, apan ang pinansyal nga pagtandi nagkinahanglan sa sama nga gidawat nga produkto sa katapusan. Itandi ang mga istruktura lamang human ang duha makaabot sa detalye sa sudlanan. Kung dili, ang dayag nga mas barato nga kapilian mahimo nga adunay gamay nga materyal nga gikinahanglan aron makapasar sa pagsulay.
Hupti ang gasto sa pagpalit nga bulag sa internal nga sirkulasyon. Ang trim nga gipadala pinaagi sa usa ka grinder ug mibalik sa linya nagkinahanglan gihapon sa pagdumala, kusog ug pagkontrol. Bisan pa, dili kini lain nga pagpalit sa parehas nga polimer. Ang pag-ihap sa gross extrusion mass ingon nga lab-as nga gipalit nga resin sa matag pass mahimong mosobra sa gasto sa materyal.
Paggamit og batch ledger nga adunay klaro nga utlanan
Irekord ang gipalit nga mga input nga nakonsumo, gidawat nga output, wala mabawi nga scrap, paglimpyo sa materyal ug mga pagbag-o sa imbentaryo sa parehas nga panahon. Pagsubay sa internal nga pagbalik nga gilain. Pagsingil sa mga pagkawala sa materyal kung diin sila mobiya sa kana nga utlanan, imbes nga mag-apply sa usa ka unibersal nga porsyento sa scrap nga mahimong mag-ihap sa gi-recycle nga pagputol sa makaduha.
Ang pananglitan sa ubos naggamit sa hypothetical nga mga yunit sa gasto, dili mga presyo sa merkado o usa ka kinutlo sa Kinggle. Ang duha nga mga kapilian naghimo og 10,000 nga gidawat nga mga sudlanan nga adunay gibug-aton nga 40 g matag usa. Hunahunaa nga walay pagbag-o sa imbentaryo. Ang single-layer nga resin nagkantidad ug 100 ka yunit/kg. Alang sa kapilian nga multilayer, ang gipalit-input nga timpla mao ang 20% nga panggawas nga materyal sa 100, 60% nga kinauyokan sa 75 ug 20% nga sulud nga materyal sa 100 nga yunit / kg.
= 85 gasto nga mga yunit/kg
| Input o resulta | Usa ka layer | Tulo ka layer nga pangagpas |
|---|---|---|
| Gidawat nga mga sudlanan | 10,000 | 10,000 |
| Misa sa gidawat nga mga sudlanan | 400 kg | 400 kg |
| Ang gipalit nga input nahurot, lakip ang wala mabawi nga mga pagkawala | 410 kg | 430 kg |
| Gitimbang nga gipalit-input nga gasto | 100 ka yunit/kg | 85 ka yunit/kg |
| Gipalit nga gasto sa materyal | 41,000 ka yunit | 36,550 ka yunit |
| Materyal nga gasto kada gidawat nga sudlanan | 4.10 nga mga yunit | 3.655 nga mga yunit |
Ang kalkulasyon nagtuo nga ang gipahayag nga gasto sa pagsagol magamit sa tanan nga gipalit nga input nga nakonsumo. Kini tinuyo nga naghatag sa opsyon sa multilayer nga mas wala mabawi nga pagkawala. Bisan pa, ang materyal-gasto nga bentaha niini mao ang 4,450 ka mga yunit alang sa order. Kana nga kantidad mao ang magamit nga allowance alang sa dugang nga gasto sa operasyon ug pagpanag-iya sa wala pa mawala ang bentaha.
Kung ang opsyon sa multilayer makadugang og 2,000 ka yunit alang sa order, ang hiniusang gasto niining limitado nga pagtandi mahimong 38,550 ka yunit, o 3.855 kada gidawat nga sudlanan. Ang tinuod nga mga kinutlo nagkinahanglan og mas bug-os nga utlanan: labor, utilities, maintenance ug ang gasto sa pagpanag-iya sa dugang nga ekipo. Ilisan ang matag gituohang input gamit ang kaugalingong ledger sa pabrika.
Susiha ang iskedyul sa produksiyon luyo sa pagtipig
Ang kanunay nga mga resipe o mga pagbag-o sa kolor makahimo sa mga pagkawala sa pagpurga ug oras sa pag-setup nga mahukmanon. Itandi ang mga gitas-on sa batch ug ang giplano nga han-ay sa order, dili lamang usa ka lig-on nga dagan. Ang usa ka materyal nga pagtipig nga gipakita sa usa ka taas nga order mahimong dili makatabon sa mga pagkawala sa pipila ka mugbo nga mga hugpong. Sulayi ang mga pagbag-o nga ieskedyul gyud sa pabrika.
Ipadayon ang kalkulasyon bisan kung magbag-o ang mga presyo sa materyal. Ang usa ka mapuslanon nga modelo sa gasto nagtugot sa pumapalit nga magbag-o sa kinauyokan nga presyo, gidawat nga ani ug gidak-on sa batch nga wala magbag-o sa mga kinahanglanon sa produkto. Kini kinahanglan nga ibutyag kung diin ang sugyot mohunong sa pagbayad, imbes nga maghimo usa ka madanihon nga porsyento sa pagtipig.
Pamatud-i ang configuration sa usa ka materyal nga piho nga pagsulay sa makina
Hikaya ang pagsulay palibot sa gituyo nga sudlanan ug mga materyales. Ang usa ka dali nga demonstrasyon nga resin mahimo’g ma-establisar nga ang makina nagdagan, apan dili kini makatubag kung ang gikutlo nga sistema adunay usa ka kinahanglan nga pormulasyon sa kinauyokan o usa ka manipis nga layer nga magamit. Ilha ang gipalit nga build, head configuration, auxiliary ug downstream operations sa trial plan.
Sa dili pa magdagan nga materyal, pag-uyon sa sample nga plano, mga pamaagi sa pagsukod, mga limitasyon sa produkto ug kahulugan sa output. Ang gikinahanglan nga gidugayon nagdepende kung unsa ang kinahanglan ipakita sa pagsulay. Ilakip ang pagpalig-on, pagpuno sa materyal o usa ka may kalabutan nga pagsugod pag-usab kung kana nga mga panghitabo bahin sa pangutana sa pagdawat. Ang usa ka arbitraryong gitas-on sa pagdagan dili makapuli sa usa ka piho nga pagsulay.
- Ipares ang pagsulay sa giaprobahan nga drowing sa sudlanan, rebisyon sa agup-op ug eksaktong mga grado sa resin. Irekord ang mga materyal nga lote ug mga kondisyon sa pagpangandam.
- Kumpirma ang extruder-to-layer mapping, mass recipe ug gilakip ang material-handling equipment. I-save ang inisyal nga mga setting sa pagkontrol.
- Pagtukod sa gikasabutan nga lig-on nga kahimtang. Irekord ang aktuwal nga mga kantidad sa proseso, mga interbensyon ug bisan unsang pagbag-o sa resipe sa panahon sa pagsulay.
- Kolektaha ang masubay nga mga sample pinaagi sa estasyon, outlet ug oras. Itago ang mga napakyas nga sample sa rekord sa kalidad kaysa ipakita lamang ang labing kaayo nga mga botelya.
- Sukda ang gipiho nga mga lokasyon ug buhata ang gikasabutan nga mga pagsulay sa pagpaandar. Ikonektar ang matag resulta sa pagdawat sa sample ug pamaagi niini.
- Irekord ang gidawat nga output, wala mabawi nga mga pagkawala ug may kalabutan nga pagbag-o o i-restart ang mga resulta. I-freeze ang configuration ug resipe nga milabay.
Ibulag ang kapabilidad sa proseso gikan sa usa ka madanihon nga sample
Ang usa ka sample mahimong moagi samtang ang proseso maanod pa. Itandi ang mga sampol sa giuyonan nga bintana sa obserbasyon ug pagkahuman sa gilakip nga mga panghitabo. Kung ang usa ka materyal nga lote o refill nagbag-o sa hitsura o pag-apod-apod sa layer, ipreserba ang ebidensya ug imbestigahan ang hinungdan. Ang mga kasagaran lamang makatago sa mga kapakyasan sa usa ka outlet o usa ka punto sa panahon.
Alang sa output, gamita ang gidawat nga mga sudlanan nga gibahin sa gikasabutan nga oras sa produksiyon. Ipahayag kung giunsa pagsulod sa kalkulasyon ang mga stop, reject ug downstream hold. Kung ang target adunay kalabotan sa kompleto nga linya, ilakip ang pagpamutol ug pag-inspeksyon sa gisulayan nga utlanan. Ang usa ka counter sa makina ug usa ka kahon sa nahuman, gidawat nga mga sudlanan nagsukod sa lainlaing mga sangputanan.
Kang Kingglegiya sa pagsulay sa pagdawat sa pabrikanagpatin-aw unsaon pagkonektar ang usa ka resulta sa makina, produkto, pamaagi ug limitasyon. Para sa multilayer nga pagpili, idugang ang material-stream schedule, layer measurements ug recipe revision sa maong record. Idokumento ang bukas nga mga butang ug ang ebidensya nga gikinahanglan aron masira kini.
Paghangyo og usa ka configuration nga mahimong kopyahon sa nagdawat nga pabrika: ang gidawat nga mga grado sa materyal, mga agianan sa suplay, ulo ug tooling identifier, mga file sa resipe, mga kondisyon sa utility ug mga resulta sa sample kinahanglan nga mobiyahe uban sa makina.
Ang usa ka materyal nga espesipiko nga pagsulay nagpakunhod sa risgo sa pagpalit sa mga kondisyon nga gisusi sa mga partido. Wala kini nagsaad nga pasundayag sa matag umaabot nga resin o produkto. Ang bisan unsang pagbag-o sa materyal nga sistema o espesipikasyon sa sudlanan nanginahanglan usa ka piho nga pagrepaso, imbes nga usa ka pangagpas nga ang parehas nga ihap sa layer naggarantiya sa parehas nga sangputanan.
Ipadala sa Kinggle ang drowing sa sudlanan, mga sulod, mga grado sa resin, gituyo nga layer function ug gidawat nga output nga target. Idugang ang pagsagol sa produkto ug gikinahanglan nga mga pagsulay aron ang proposal sa kagamitan makatubag sa aktuwal nga trabaho.
Hisguti ang usa ka multilayer machine configuration
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Kanunay nga gipangutana nga mga pangutana
Ang usa ka multilayer blow molding machine kanunay nga mas maayo kaysa usa ka single-layer nga makina?
Dili. Ang usa ka single-layer nga makina usa ka makatarunganon nga pakisayran kung ang usa ka pormulasyon nagtagbo sa detalye sa sulud. Ang mga kagamitan sa multilayer gipakamatarung sa usa ka gitakda nga sulud, kinauyokan o kinahanglanon nga babag ug usa ka magamit nga kaso sa gasto. Itandi ang gidawat nga performance sa produkto ug gasto sa pag-operate, imbes nga tagdon ang dugang nga mga layer isip usa ka kalidad nga grado.
Ang tulo ka layer nga istruktura ba nanginahanglan tulo nga lainlaing mga materyales?
Dili. Ang tulo-ka-layer nga estraktura nagpaila sa tulo ka posisyon sa bungbong, dili kinahanglan nga tulo ka lain-laing polymer nga mga pamilya. Ang duha ka panit mahimong mogamit sa samang pormulasyon samtang ang kinauyokan naggamit ug lain. Paghangyo sa aktuwal nga eskedyul sa materyal ug feed mapping; ang mga dokumento nagtukod kung giunsa ang gipili nga ulo ug mga extruder naghimo sa istruktura.
Ang multi-head blow molding machine ba parehas sa multilayer machine?
Dili. Daghang mga die outlet ang naghimo og daghang mga parison alang sa usa ka kalihokan sa paghulma. Ang mga kagamitan sa multilayer nagporma mga materyal nga layer sa sulod sa dingding sa parison. Ang usa ka makina mahimong maghiusa sa duha ka bahin. Irekord ang ihap sa outlet, istruktura sa layer, mga istasyon ug mga lungag nga gilain aron ang kinutlo dili makalibog sa usa ka kahikayan sa produksiyon sa usa ka materyal nga kahikayan.
Mahimo ba nga ma-upgrade ang usa ka us aka single-layer nga makina alang sa produksiyon sa multilayer?
Ang tubag nagdepende sa kasamtangan nga extrusion system, anaa nga luna, head interface, mga kontrol, mga utilities ug gikinahanglan nga throughput. Pagkuha ug usa ka pagrepaso sa inhenyero sa aktuwal nga pagtukod sa dili pa magbadyet sa usa ka pagkakabig. Ayaw hunahunaa nga ang pag-ilis sa ulo lamang ang naghatag sa dugang nga materyal nga mga sirkito o operating range nga gikinahanglan alang sa gisugyot nga resipe.
Unsa nga impormasyon ang gikinahanglan alang sa usa ka multilayer blow molding machine quotation?
Ihatag ang drowing sa sudlanan ug nahuman nga kondisyon, mga sulud, mga grado sa resin, gisugyot nga mga function sa layer, gidawat nga target nga output ug pagsagol sa produkto. Ilakip ang gross parison mass kung nahibal-an, gikinahanglan nga mga pagsulay, magamit nga mga utilities ug downstream scope. Kung ang resipe sa layer dili masulbad, ipasabut una ang kinahanglanon sa paghimo aron ang supplier makasusi sa angay nga mga pag-configure.