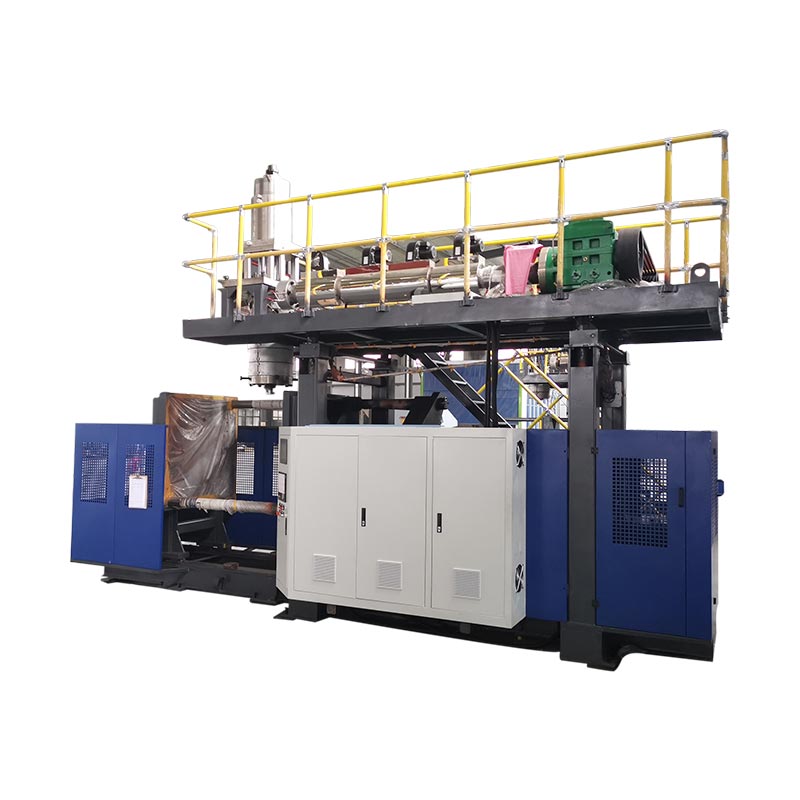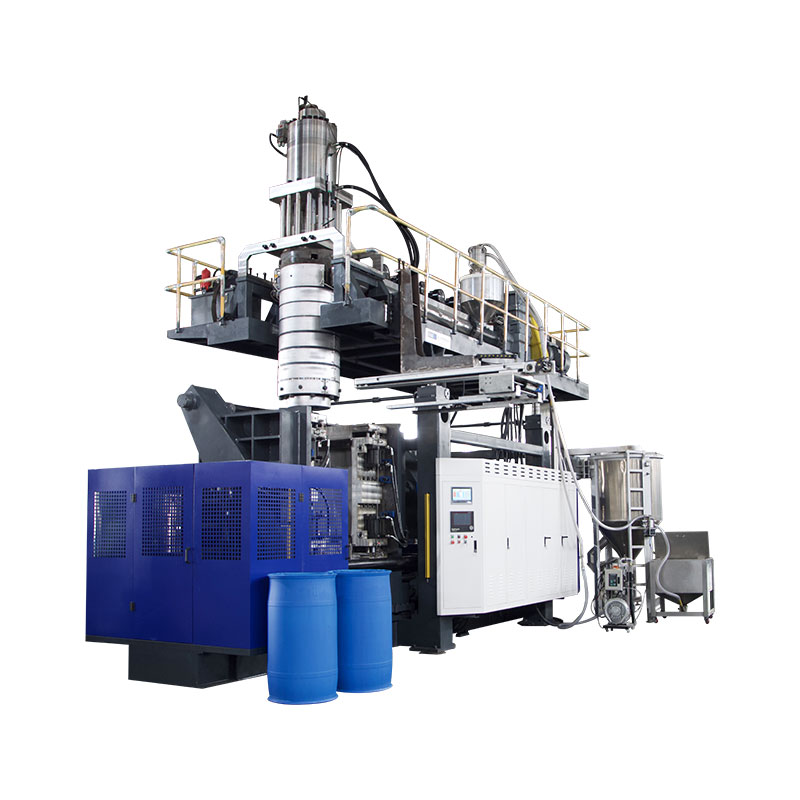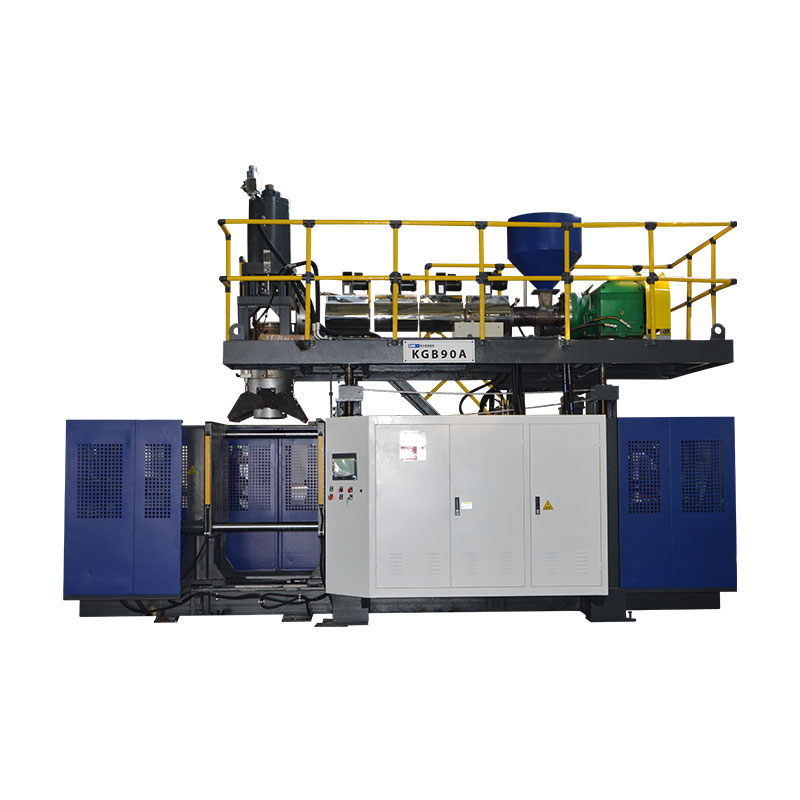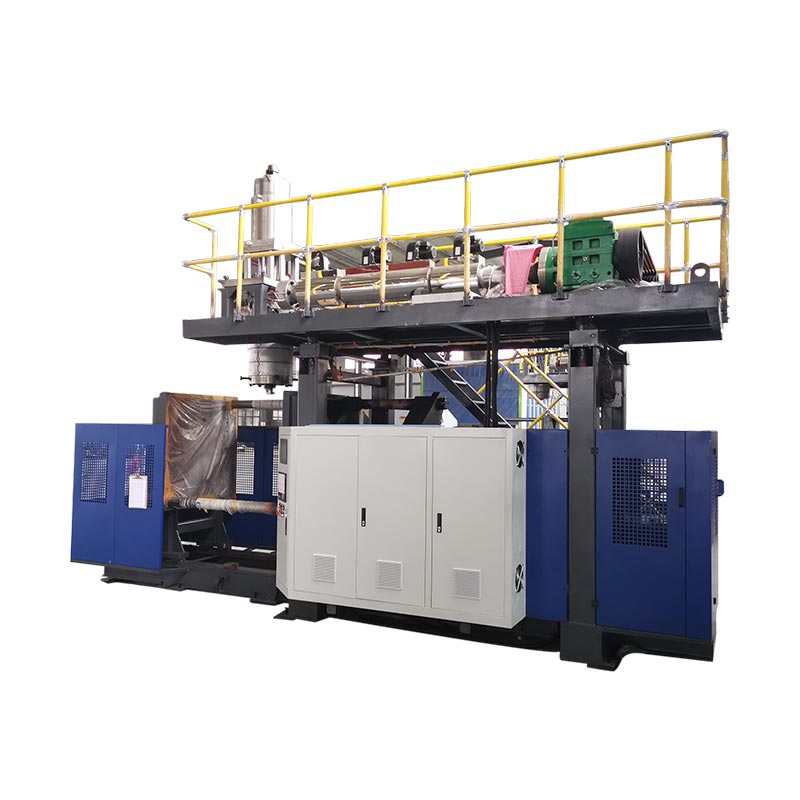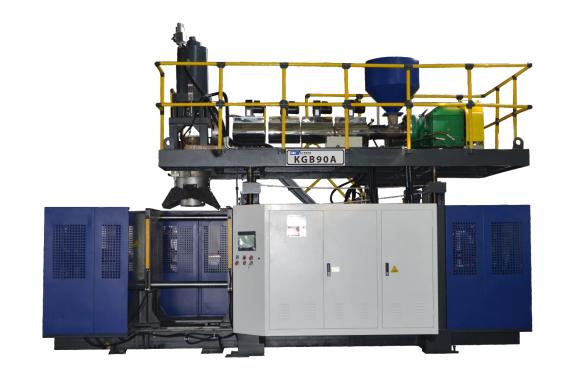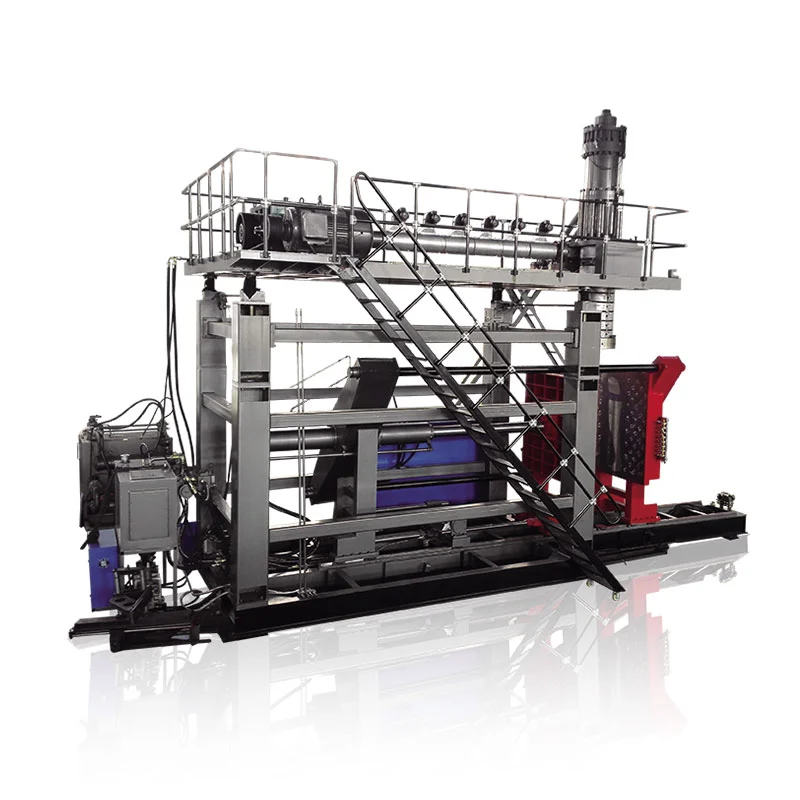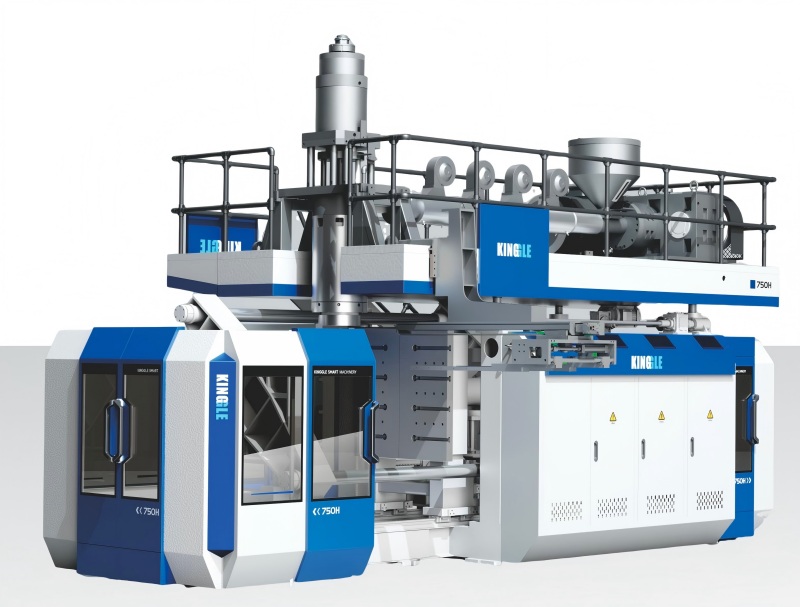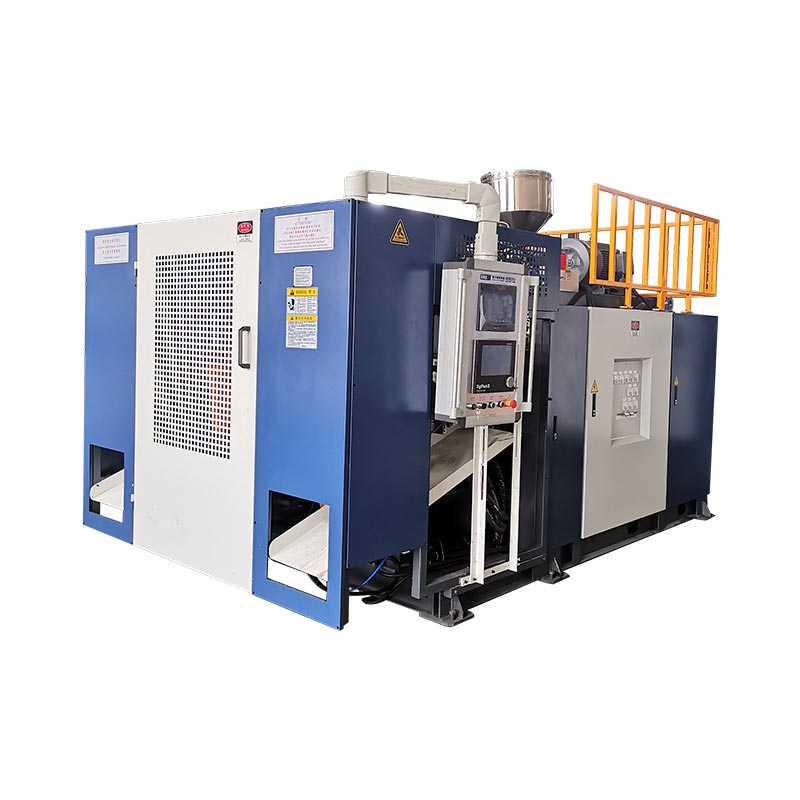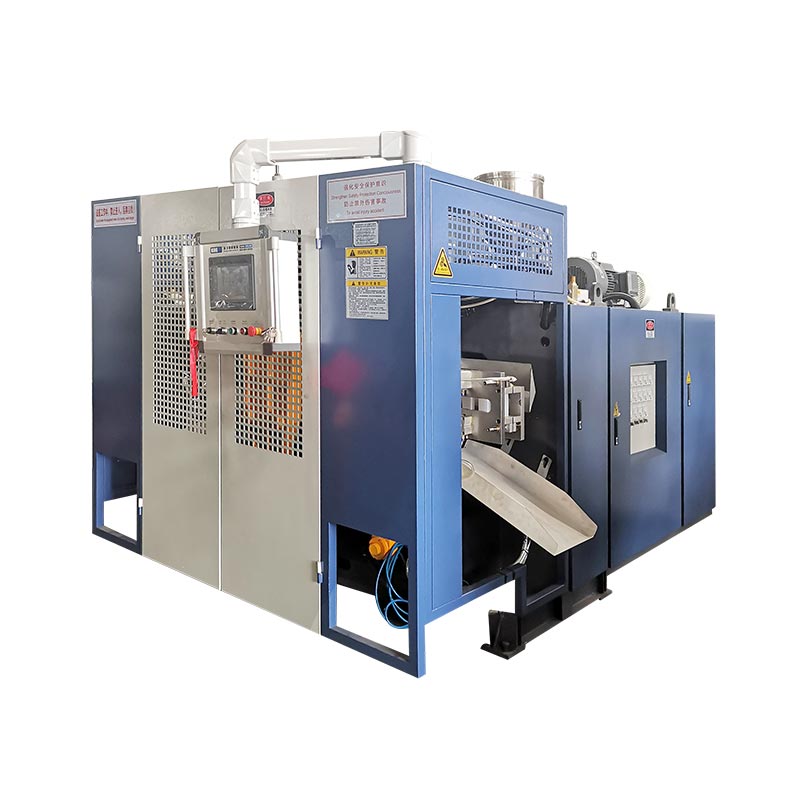
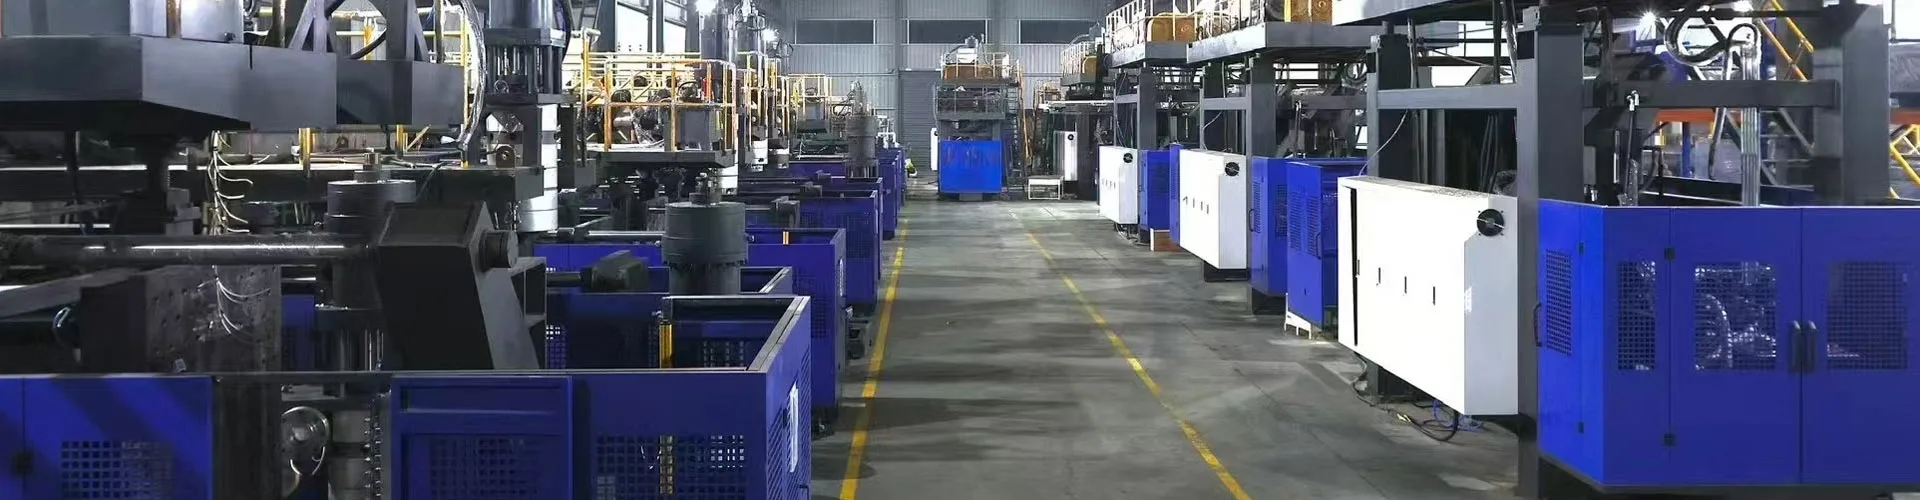
Ang mga nag-unang bahin sa usa ka blow molding machine mao ang feeding ug extrusion system, die head, mold ug clamp, blowing system, cooling circuits, drives and controls, ug part-removal equipment. Ang ilang kahikayan nagdepende sa proseso sa paghulma ug pag-configure sa makina. Para sa extrusion blow molding, ilha ang matag component pinaagi sa iyang function ug assembly sa dili pa ikonsiderar ang pag-ilis.
Aron mahibal-an ang usa ka sangkap, pangitaa ang asembliya niini, kumpirmahi ang function niini ug kolektaha ang may kalabutan nga teknikal nga kasayuran. Ang usa ka litrato o usa ka pamilyar nga ngalan panagsa ra mag-establisar kung ang duha ka kapuli nga mga bahin magamit sa parehas nga makina.
Upat ka mga kalainan makapugong sa mahal nga pagsagol
- Ang ulo sa mamatay nagporma sa plastik nga tubo; ang huyop nga agup-op nagporma sa gawas sa sudlanan.
- Ang usa ka die pin o mandrel nagporma sa natunaw nga agianan. Ang usa ka blow pin naghatod ug hangin ug mahimong mohimo sa mga gimbuhaton nga may kalabotan sa liog.
- Ang usa ka mando sa controller, usa ka posisyon sa actuator ug usa ka gisukod nga bungbong sa botelya lahi nga mga ebidensya.
- Ang pagpares sa ngalan sa component mao lamang ang sinugdanan sa pag-ila sa kapuli nga bahin.
Ilha ang tipo sa makina sa dili pa hingalan ang mga bahin niini
Kumpirma ang proseso gikan sa pag-ila sa makina ug teknikal nga mga dokumento. Ang extrusion blow molding, injection blow molding ug stretch blow molding naghimog mga haw-ang nga produkto pinaagi sa lain-laing kahikayan sa tooling. Ang usa ka lista sa sangkap nga naghiusa sa tanan nga tulo mahimong magpadala usa ka pumapalit nga nangita alang sa hardware nga wala gigamit sa na-install nga makina.
Sa extrusion blow molding, o EBM, usa ka extruder ang nagsuplay ug tinunaw nga polymer sa usa ka die head. Ang ulo nagporma ug usa ka haw-ang nga tubo nga gitawag ug parison, diin ang agup-op modakop ug mobuak. Kinggle'sgiya sa blow molding machinenagpatin-aw sa mga kategoriya sa proseso ug nagpaila sa extrusion blow molding isip focus sa kagamitan niini.
Ang injection blow molding machine nagporma hinuon og preform palibot sa core rod sa dili pa kini ibalhin ngadto sa blowing stage. Ang PET stretch-blow system naggamit ug preform ug stretching operation. Ang mga kalainan hinungdanon sa pag-ila sa tooling: usa ka IBM core-rod assembly ug usa ka PET stretch rod kinahanglan dili makita sa usa ka generic nga EBM spare-parts list.
Hupti nga bulag ang mga asembliya, mga piyesa ug materyal nga proseso
Ang termino nga "blow molding parts" mahimong magpasabot sa mga sangkap sa makina o mga plastik nga produkto nga gihimo sa proseso. Ipahayag kung unsang kahulogan ang magamit. Ang usa ka parison kay plastik nga giproseso, dili usa ka mapuli nga parte sa makina. Ang usa ka lungag usa ka bahin sa agup-op. Ang usa ka die head usa ka asembliya nga adunay daghang mga sangkap nga adunay kaugalingon nga identidad.
Gamita ang hierarchy sa asembliya kung mangayo og tabang: makina, sistema, asembliya, dayon indibidwal nga bahin. Pananglitan, ang "extrusion head, tooling assembly, mandrel" mas mapuslanon kay sa "head pin." Idugang ang reference sa drowing o orihinal nga numero sa bahin kung kini anaa. Naghatag kini sa supplier og punto sa pagsugod nga wala magsalig sa usa ka lokal nga angga.
| Grupo sa sangkap | Kalihokan | Mapuslanon nga ebidensya sa pag-ila |
|---|---|---|
| Pagpakaon ug extrusion | Paghatag, paghatod, pagtunaw ug pagsagol sa resin | Extruder drawing, screw/barrel specification, motor plate |
| Die ulo ug parison tooling | Iapud-apod ang matunaw ug maporma ang tubo | Head model, tooling drawing, assembly revision |
| Pagkontrol sa Parison | Pag-usab sa sugo sa pag-abli sa tooling | Bersyon sa controller, actuator ug pag-ila sa feedback |
| Agup-op ug clamp | Kuhaa ang parison, kupti ang himan ug ipasabut ang porma sa gawas | Mould ID, interface drawing, clamp assembly reference |
| Paghuyop ug pagpabugnaw | Lutoa ang parison ug kuhaa ang kainit | Blow-tool drawing, air circuit ug cooling-circuit map |
| Pagmaneho ug pagkontrol | Gahum, han-ay ug monitor function | Schematics, device plates, software ug parameter versions |
| Take-out ug pagtapos | Kuhaa ug, kung apil, tapusa ang produkto | Gripper/fixture drawing ug aprobado nga line configuration |
Pakan-a ug tunawon ang resin: hopper, screw, barrel ug drive
Ang agianan sa feed magsugod sa wala pa ang screw
Ang hopper nagsuplay og materyal sa extruder feed section. Ang usa ka proyekto mahimo usab nga maglakip sa mga loader, blender, dosing equipment o usa ka regrind return. Tagda ang mga ingon nga mailhan nga kagamitan nga adunay lahi nga mga interface. Ang presensya sa usa ka hopper wala magpamatuod nga ang awtomatik nga paghatud, pagpauga o pagsagol gilakip sa suplay sa makina.
Kung ang output mahimong dili regular, irekord ang grado sa resin, daghan, timpla ug pamatasan sa pagpakaon sa dili pa basolon ang tornilyo. Ang pagdili o pagkabalda sa paghatod sa materyal makaapektar kon unsay moabot sa ulo. Ang maintenance team nanginahanglan mga obserbasyon nga nahigot sa aktuwal nga pagdagan, dili lamang usa ka hangyo alang sa usa ka mas dako nga extruder.
Ang screw, baril ug sistema sa temperatura naghimo sa lainlaing mga trabaho
Ang rotating screw nagdala ug naglihok sa resin sulod sa baril. Ang mga sona sa pagpainit nagdugang kainit ubos sa pagkontrol sa temperatura, samtang ang proseso nagpalambo usab sa kainit pinaagi sa mekanikal nga trabaho. Ang mga sensor sa temperatura naghatag og feedback sa ilang na-install nga mga lokasyon. Busa ang gipakita nga temperatura sa barrel-zone dili direkta nga pagsukod sa matag bahin sa nagaagay nga pagkatunaw.
Hupti nga bulag ang mga identidad sa heater ug sensor. Ang usa ka low-temperature nga alarma mahimong maglakip sa power circuit, heater, feedback device, wiring o control setup. Ang pag-ilis sa usa ka heater nga walay pagkumpirma sa sayup mahimong magbilin sa orihinal nga problema nga dili masulbad. Gamita ang aktuwal nga wiring diagram ug qualified electrical diagnosis kay sa universal resistance o temperature limit.
Ang drive kinahanglan nga motakdo labaw pa sa usa ka power rating
Ang motor, gearbox ug coupling nagpadala sa paglihok sa tornilyo. Ang ilang mekanikal nga koneksyon ug mga kinahanglanon sa pag-opera nahisakop sa na-install nga asembliya. Ang usa ka motor nga adunay parehas nga gibug-aton nga gahum dili awtomatik nga usa ka angay nga kapuli, ug ang usa ka tornilyo nga adunay parehas nga nominal nga diyametro mahimong adunay lainlaing mga detalye sa geometry o koneksyon.
Para sa usa ka screw o barrel nga pangutana, ihatag ang orihinal nga drowing, machine serial number ug materyal nga aplikasyon. Alang sa usa ka pangutana sa pagmaneho, ilakip ang kompleto nga mga plato sa motor ug gearbox ug ang may kalabotan nga reperensiya sa asembliya. Ipreserba ang orihinal nga oryentasyon ug impormasyon sa koneksyon sa mga litrato nga gikuha gikan sa luwas nga posisyon. Kini nga mga rekord makatabang sa pag-ila sa napakyas nga butang gikan sa mas dako nga asembliya sa palibot niini.
Pagporma sa parison: mamatay nga ulo, die tooling ug pagkontrol sa gibag-on sa dingding
Ang ulo sa mamatay makadawat sa matunaw gikan sa extruder ug ipang-apod-apod kini ngadto sa outlet tooling. Ang die ug mandrel, usahay gihulagway nga die pin o core tooling, naghubit sa annular passage nga nagporma sa tubo. Ang terminolohiya managlahi sa disenyo sa ulo, mao nga ang usa ka gihinganlan nga component kinahanglan kanunay nga magkonektar balik sa usa ka drowing.
Ang blow mold naghimo ug lahi nga trabaho. Kini nagsira sa palibot sa init nga parison ug naghubit sa gawas sa sudlanan samtang ang hangin nagpalapad sa plastik batok sa lungag. Ang pag-order sa "usa ka bag-ong ulo sa agup-op" nga wala mahibal-an kung ang problema adunay kalabotan sa extrusion head, outlet tooling o huyop nga agup-op nagmugna nga malikayan nga dili klaro.
Ang padayon ug accumulator nga mga ulo adunay lainlaing materyal nga mga agianan
Ang usa ka padayon nga extrusion nga kahikayan nagporma sa parison gikan sa nagpadayon nga pagtunaw nga suplay. Ang ulo sa accumulator nagtipig ug gidaghanon sa natunaw ug nagpagawas niini sa panahon sa siklo. Ang dugang nga storage ug discharge function nagbag-o sa head assembly ug sa mga kontrol niini. Ang usa ka melt accumulator lahi usab sa usa ka hydraulic accumulator nga nagtipig og enerhiya sa usa ka fluid-power circuit.
Ilha ang arkitektura sa ulo sa dili pa itandi ang mga selyo, tooling, heater o actuator. Ang pagpares sa diyametro sa outlet nga nag-inusara wala mag-establisar nga ang naglibot nga asembliya, paglihok o kontrol nga interface nahiuyon.
Ang tigkontrol usa lamang ka bahin sa pagkontrol sa gibag-on sa dingding
Ang parison-control system nagsumpay sa usa ka programmed profile ngadto sa tooling movement pinaagi sa controller, actuator ug feedback arrangement. ni Moogkinatibuk-ang ideya sa blow molding componentnaghulagway sa mga controller, actuator ug servo nga mga sangkap isip bulag nga mga elemento sa mga solusyon niini. Kini nga mga component nga mga pamilya adunay lain-laing mga trabaho sulod sa control ug motion system.
Ang praktikal nga implikasyon yano ra: ang usa ka puli nga screen o controller dili mapili nga independente sa actuator, feedback ug interface sa makina. Ang overview ni Moog naghulagway sa mga component nga pamilya; wala kini nagpaila kung unsang aparato ang na-install sa usa ka partikular nga makina nga Kinggle.
Ang posisyon sa tooling ug ang katapusang gibag-on sa dingding kinahanglan usab nga magpabilin nga bulag. Ang bungbong sa botelya nagdepende gihapon sa materyal nga kinaiya, bahin nga geometry ug mga kondisyon sa proseso. Tinoa ang gihulma nga bahin kay sa pagtratar sa usa ka gipakita nga profile isip usa ka taho sa pagsukod sa dingding. Angparison programming giyanagkonektar sa mga pagbag-o sa profile sa gisukod nga mga lokasyon sa produkto.
Porma ug buhian ang bahin: agup-op, clamp, blow system ug take-out
Ang blow mold ug ang clamping unit kinahanglan nga mailhan nga gilain. Ang agup-op mao ang himan nga espesipiko sa produkto. Ang clamping assembly nagsuporta ug nagpalihok niana nga himan ug nagpugong niini sa panahon sa gikinahanglan nga mga yugto. Ang mga platen, giya, silindro ug bisan unsang mekanismo sa karwahe iya sa configuration sa makina, dili awtomatiko sa pagpalit sa agup-op.
Para sa puli nga mga pangutana, ang litrato sa lungag mahimong makaila sa produkto apan gamay ra ang ipadayag bahin sa mounting interface. Ilakip ang tool ID ug ang may kalabutan nga makina o drowing sa agup-op. Angextrusion blow molding giya sa disenyo sa agup-opnagpatin-aw ngano nga ang lungag, pinch-off, pagpabugnaw, paghuyop sa interface ug pamaagi sa pagtangtang kinahanglan nga magtinabangay.
Ang blow pin dili usa ka die pin
Ang die pin o mandrel iya sa tooling sa pagtunaw. Ang usa ka blow pin iya sa air-delivery ug, sa pipila ka mga configuration, neck-forming o calibration arrangement. Ang duha mahimong tawgon nga "pin" sa salog sa tindahan, apan naghimo sila og lainlaing mga trabaho ug adunay lainlaing mga interface.
Ang ubang mga produkto naggamit ug lahi nga kahikayan sa paghuyop, lakip ang ubos nga paghuyop. Ayaw pag-order og blow pin gikan sa gidaghanon sa botelya nga mag-inusara. Ang pagkahuman sa produkto, geometry sa himan, pag-mount, paglihok ug koneksyon sa hangin kinahanglan nga mohaum sa giaprubahan nga disenyo. Ang eksakto nga mga gimbuhaton sa usa ka pin o paghuyop nga asembliya nagdepende sa kana nga disenyo.
Ang pagtangtang sa bahin molapas pa sa pag-abli sa agup-op
Kinahanglang kuhaon sa sistema sa pagtangtang ang naporma nga produkto nga walay dili madawat nga kadaot o pagpanghilabot. Depende sa proyekto, ang pagtangtang mahimong maglakip sa usa ka gripper, usa ka robot, laing mekanismo sa pagdumala o usa ka piho nga manual nga operasyon. Ang pagtangtang sa flash, pagsuntok sa pagdumala, pagsulay sa pagtulo ug paghatud mahimong lahi nga kagamitan.
Kana nga utlanan hinungdanon kung ang usa ka bahin moabut sa sunod nga makina nga dili husto. Ang usa ka pagmarka o deformation mahimong mahitabo human maablihan ang agup-op. Irekord kung diin kini una nga makita, kung unsang estasyon o lungag ang naghimo niini, ug kung naa ba kini sa wala pa pagdumala. Ayaw pag-diagnose sa pagsul-ob sa agup-op gikan sa usa ka depekto nga na-inspeksyon lamang human sa pag-trim ug pagdala.
Kumpirma ang gimando nga take-out ug finishing scope sa dili pa mangayo og kapuli nga mga tudlo, fixtures o sensors. Angawtomatik nga makina ug kompleto nga linya nga giyanagbulag sa mga gimbuhaton sa makina gikan sa suplay sa ubos. Ang pag-automate kinahanglan nga mailhan pinaagi sa aktuwal nga pagsumpo, dili makuha gikan sa pulong nga "awtomatiko."
Suportahi ang cycle: hydraulics, cooling, sensors ug controls
Power ug fluid circuits
Sa usa ka hydraulic nga makina, ang motor ug bomba naghatag ug hydraulic nga gahum. Ang mga balbula nagdirekta o nag-regulate sa dagan, ug ang mga actuator nagpatunghag paglihok. Ang usa ka servo-driven nga oil pump nagpabilin nga bahin sa usa ka hydraulic system. Ang pagtawag niini nga usa ka de-koryenteng motor wala maghimo sa tibuuk nga makina nga tanan-electric.
Gisuportahan sa sistema sa hangin ang piho nga mga function sa pneumatic ug paghuyop. Ang mga regulator, balbula, filter, tubing ug ang himan sa paghuyop adunay lainlaing mga tahas. Ang koneksyon nga tan-awon nga husto kinahanglan gihapon nga mohaum sa mga kinahanglanon sa sirkito niini. Ilha ang hydraulic ug pneumatic nga mga sangkap gikan sa eskematiko ug kompleto nga code sa aparato, dili lang gidak-on sa lawas o hitsura sa pantalan.
Ang pagpabugnaw adunay daghang lahi nga mga karga
Ang agup-op nanginahanglan pagtangtang sa kainit, ug ang makina mahimo’g adunay dugang nga mga karga sa pagpabugnaw sama sa hydraulic oil o uban pang piho nga mga sirkito. Ang usa ka chiller, tower o sistema sa tubig sa tanum mahimong molingkod sa gawas sa suplay sa makina. Mapa ang utlanan sa responsibilidad sa dili pa itratar ang nawala nga kagamitan sa planta ingon nga nawala nga sangkap sa makina.
Ang normal nga pagbasa sa nag-unang suplay sa tubig wala magpamatuod nga ang matag sanga sa agup-op adunay igong sirkulasyon. Ang identidad sa sirkito ug aktuwal nga mga obserbasyon sa pag-opera mas mapuslanon kay sa usa ka pangagpas sa tibuok linya. Anggiya sa kinahanglanon sa utilitynagpatin-aw kon unsaon pagpabiling lahi ang mga panginahanglan sa makina, agup-op ug auxiliary.
Ang HMI, PLC ug feedback device dili mabaylo
Ang HMI mao ang operator interface. Ang PLC nagpatuman sa kontrol nga lohika sa makina, samtang ang mga himan sa uma naghatag og mga signal ug nagpatuman sa mga sugo. Usa ka mensahe sa HMI nagpaila sa usa ka gikataho nga kondisyon; wala kini, sa iyang kaugalingon, nag-establisar nga ang screen sayup o nga ang usa ka gipakita nga aparato napakyas.
Ipreserbar ang alarma, cycle nga lakang ug may kalabutan nga mga obserbasyon sa dili pa limpyohan o usbon ang bisan unsa. Gamita angGiya sa mga setting ug alarma sa HMIaron maorganisar kana nga rekord. Ang controller, drive o feedback nga mga kapuli mahimo usab nga manginahanglan sa husto nga programa, mga parameter ug pag-calibrate.
Ang mga gamit nga may kalabotan sa kaluwasan nanginahanglan sa ilang piho nga proseso sa pagpuli ug pag-validate. Sa Estados Unidos,Ang giya sa peligroso-enerhiya sa OSHAnagtubag sa mga risgo sa pag-alagad gikan sa wala damha nga kusog o gitipigan nga enerhiya. Sunda ang pamaagi nga espesipiko sa makina sa site pinaagi sa awtorisado nga mga personahe. Walay HMI stop o generic nga giya sa mga piyesa ang nagtukod ug luwas nga pag-access.
Tan-awa kung unsa ang kalainan sa mga bahin sa Kinggle nga padayon ug nagtitipon nga mga makina
Ang tinuod nga mga pananglitan sa plataporma naghimo sa component nga mapa nga mas mapuslanon. Kinggle'sKGB5L nga panid sa produktonaghulagway sa usa ka single-station nga padayon nga makina nga adunay usa ka translasyon nga molde-shifting nga mekanismo. Ang lamesa niini naglista sa usa ka 60 mm nga tornilyo ug ang Mitsubishi PLC ginganlan sa paghulagway sa feature.

AngKGB100B 120L nga panidsa baylo naghulagway sa usa ka accumulator-head plataporma. Naglista kini og 100 mm screw ug naghulagway sa hydraulic servo operation, direct-pressure mold locking ug wall-thickness control. Ang kahikayan sa pagtipig ug pagdiskarga niini naghatag sa diskusyon sa sangkap nga lahi nga istruktura.

| butang | KGB5L | KGB100B | Unsa ang giusab sa kalainan |
|---|---|---|---|
| Gipatik nga arkitektura | Single-station padayon nga extrusion | Accumulator-head extrusion | Head assembly ug cycle nga mga relasyon |
| Gipatik nga screw diameter | 60 mm | 100 mm | Nagkalainlain nga mga pakisayran sa extruder; ang diametro dili usa ka kompleto nga detalye sa bahin |
| Gipatik nga kahikayan sa agup-op | Pagbalhin sa agup-op sa paghubad | Fixed opening/closing arrangement nga gihulagway sa page | Ilha ang saktong clamp ug movement assembly |
| Pagpuli nga identidad | Gamita ang as-built nga dokumentasyon sa makina | Gamita ang as-built nga dokumentasyon sa makina | Walay pagbayloay nga mosunod gikan sa gipaambit nga ngalan sa sangkap |
Mga Tinubdan: ang duha nga nalambigit nga panid sa produkto sa Kinggle. Ang mga deskripsyon sa pag-configure ug mga diametro sa screw kay impormasyon sa katalogo, dili mga sukod gikan sa na-install nga makina sa kustomer.
Kini nga mga pananglitan nagpakita ngano nga ang "usa ka Kinggle screw," "usa ka hydraulic valve" o "usa ka wall controller" kay lapad kaayo nga usa ka deskripsyon sa order. Bisan sa sulod sa usa ka pamilya sa makina, ang serial number, giaprobahan nga mga pagbag-o ug ang kasamtangan nga pag-usab sa asembliya nga butang. Ang datos sa panid sa produkto mahimong makit-an ang plataporma, apan dili kini makapuli sa gihimo nga bill sa mga materyales.
Alang sa pagpalit, pagbulag sa tulo ka mga rekord: kung unsa ang gihulagway sa katalogo, kung unsa ang gilakip sa order, ug kung unsa ang na-install karon. Ang usa ka ulahi nga pagbag-o mahimong nagbag-o sa usa ka drive, sensor o himan. I-reconcile kadtong mga rekord sa dili pa mopili og kapuli, ilabina kon ang daan nga sangkap dili na motakdo sa orihinal nga drowing.
Atol sa usa ka pagpangutana sa serbisyo, markahi ang apektadong subsystem sa usa ka overview nga litrato ug ilakip ang mabasa nga label sa sangkap nga gilain. Isumpay ang duha ka hulagway sa serial number sa makina. Ang usa ka close-up nga walay konteksto sa pag-instalar mahimong makatago kung ang butang iya sa extrusion drive, hydraulic package o usa ka auxiliary.
Ilha ang husto nga kapuli sa dili pa mag-order
Pagsugod sa naobserbahan nga problema ug ang bahin nga pagkatawo, dili usa ka konklusyon nga ang usa ka sangkap napakyas. Ang dili patas nga mga bungbong, hinay nga paglihok o usa ka alarma sa temperatura mahimong adunay daghang mga hinungdan. Irekord ang mga kondisyon ug kumpirmahi ang sayup pinaagi sa giaprobahan nga proseso sa pagdayagnos sa dili pa mopalit ug kapuli.
Anggiya sa mga depekto sa blow moldingmapuslanon alang sa pag-organisar sa mga sintomas sa produkto. Alang sa mga agwat sa serbisyo, gamita angchecklist sa preventive maintenancekauban ang gi-install nga manwal sa makina. Ang usa ka kinatibuk-ang pagtan-aw sa sangkap kinahanglan dili magreseta sa usa ka kapuli nga edad alang sa matag resin, siklo sa katungdanan ug palibot sa pag-operate.
| Pagrekord | Iapil | Nganong importante kini |
|---|---|---|
| Pagkaila sa makina | Model, serial number ug pag-ila sa plate nga litrato | Gipangita ang pagtukod ug ang dokumentasyon niini |
| Identidad sa asembliya | Sistema, drowing sa asembliya, numero sa orihinal nga bahin ug rebisyon | Gipalahi ang usa ka sangkap gikan sa parehas nga mga butang |
| Impormasyon sa device | Kompleto ang code sa tiggama ug mabasa nga mga rating | Ang usa ka partial nga kodigo mahimong magwagtang sa kalainan sa pag-configure |
| Mga koneksyon | May kalabotan nga mounting, shaft, fluid, electrical o signal interface | Nagpamatuod labaw pa sa biswal nga pagkaparehas |
| Pagbag-o sa kasaysayan | Giaprobahan nga mga kapuli, pagbag-o ug pagbag-o sa software | Gipahiuyon ang orihinal nga drowing sa karon nga makina |
| Ebidensya sa sayop | Alarm, lakang sa siklo, mga pagsukod, gimarkahan nga mga sample ug luwas nga mga litrato | Nagtabang sa pagbulag sa gitaho nga simtomas gikan sa napakyas nga butang |
Gamit ug mubo, kontroladong han-ay sa pag-ila
- Pangitaa ang butang sa drowing sa makina o listahan sa mga piyesa ug irekord ang reperensiya sa asembliya niini.
- Kuhaa ang kompleto nga label ug ang palibot nga pag-install gikan sa luwas, gitugotan nga posisyon.
- Ipares ang may kalabutan nga mekanikal, elektrikal ug likido nga mga interface sa detalye sa supplier.
- Idokumento ang mga substitusyon o mga rebisyon ug kuhaa ang gikinahanglan nga teknikal nga pagtugot sa dili pa i-install.
- Human sa awtorisado nga pag-ilis, susiha ang gikinahanglan nga setup, feedback, safety functions ug resulta sa produkto sa dili pa buhian ang produksyon.
Ang lainlaing mga klase sa sangkap nanginahanglan lainlaing ebidensya. Ang usa ka heater nagkinahanglan sa espesipikong mga detalye sa elektrisidad ug pag-instalar. Ang usa ka balbula nanginahanglan sa husto nga circuit function ug pag-configure sa aparato. Ang usa ka mekanikal nga himan nagkinahanglan sa iyang drowing ug mga interface. Ang pagpuli sa kontrol nanginahanglan mga pagsusi sa bersyon ug parameter. Ang usa ka litrato makasuporta niini nga mga rekord apan dili makatukod sa matag tinago nga kinahanglanon.
Hangyoa ang sinulat nga kumpirmasyon sa eksaktong gihatag nga butang ug bisan unsang giaprobahan nga kapuli. Ipreserba ang daan ug bag-ong mga identidad sa rekord sa serbisyo. Kana nga rekord mas mapuslanon sa sunod nga kapakyasan kaysa usa ka paghulagway sa pagpalit nga nag-ingon nga "usa ra ka spare part para sa blow molding machinery."
Ang dili mabasa nga label nanginahanglan dugang nga ebidensya, dili usa ka gitagna nga numero sa bahin. Gamita ang posisyon sa drowing, mga litrato sa pag-install ug rekord sa makina aron masulbad ang pagkatawo. Ayaw pagkopya og code gikan sa duol nga makina tungod lang kay susama ang component niini.
Kanunay nga gipangutana nga mga pangutana bahin sa mga bahin sa blow molding machine
Unsa ang mga nag-unang bahin sa usa ka blow molding machine?
Alang sa usa ka makina nga extrusion, ang mga nag-unang grupo mao ang pagpakaon ug pag-extrusion, ang ulo sa die ug tooling, pagkontrol sa parison, agup-op ug clamp, paghuyop, pagpabugnaw, pagmaneho ug pagkontrol, ug pagtangtang sa produkto. Ang eksaktong kahikayan nagdepende sa plataporma ug proyekto. Ilha una ang proseso, dayon gamita ang mga dokumento sa asembliya niini aron mailhan ang standard nga kagamitan, pinili nga mga kapilian ug bulag nga mga auxiliary.
Unsa ang kalainan tali sa usa ka die head ug usa ka blow mold?
Ang ulo sa die nagdumala sa tinunaw nga polimer ug nagporma sa parison pinaagi sa tooling sa outlet niini. Ang huyop nga agup-op nagsira sa palibot sa parison ug naghubit sa gawas sa produkto sa panahon sa inflation. Busa ang usa ka agup-op nga lungag, mamatay o kompleto nga asembliya sa ulo usa ka lahi nga butang nga order. Ihatag ang reperensiya sa asembliya imbes nga magsalig sa pulong nga "hulmahan" lamang.
Ang blow pin ba parehas sa die pin o mandrel?
Dili. Ang usa ka die pin o mandrel iya sa melt-forming tooling ug makatabang sa pagpasabot sa annular outlet. Ang usa ka blow pin nagpaila sa hangin ug mahimong adunay mga katungdanan sa pagporma sa liog o pagkakalibrate sa piho nga disenyo. Ang gipaambit nga pulong nga "pin" wala maghimo sa mga sangkap nga mabaylo. Gamita ang aktuwal nga tooling drawing aron mailhan ang bisan asa nga butang.
Ang mga bahin ba mabaylo tali sa lainlaing mga blow molding machine?
Ayaw hunahunaa ang pagkabaylo gikan sa usa ka komon nga ngalan, parehas nga hitsura o parehas nga rating sa ulohan. Ang kompleto nga code sa aparato, pag-usab sa asembliya, pag-mount, koneksyon ug pagpaandar sa operasyon kinahanglan nga magkatugma. Ang mga kontrol mahimo usab nga magdepende sa software, parameter ug pagkaangay sa feedback. Ang bisan unsang alternatibo kinahanglan nga aprobahan alang sa na-install nga configuration imbes nga makuha gikan sa usa ka catalog nga litrato.
Unsa nga kasayuran ang gikinahanglan aron mahibal-an ang usa ka kapuli nga bahin?
Ipadala ang modelo sa makina ug serial number, orihinal nga part number, assembly drawing reference, rebisyon ug tin-aw nga label nga mga litrato. Ilakip ang may kalabutan nga mga interface, gi-aprubahan nga mga pagbag-o ug ang nakita nga sayup. Para sa control device, ipreserbar usab ang bersyon ug configuration records. Gitugotan niini ang pagpangutana sa pag-ila sa usa ka partikular nga butang kaysa usa ka halapad nga kategorya sa mga sangkap.
Pag-andam usa ka piho nga pangutana bahin sa mga bahin
Para sa Kinggle machine, sugdi sa machine plate, assembly reference ug mabasa nga component label. Idugang ang rekord sa problema ug may kalabutan nga mga drowing, dayon ipadala ang pakete pinaagi sapanid sa kontak sa Kinggle. Ang pag-ila sa na-install nga bahin mao ang una nga lakang sa pagkumpirma sa husto nga kapuli.