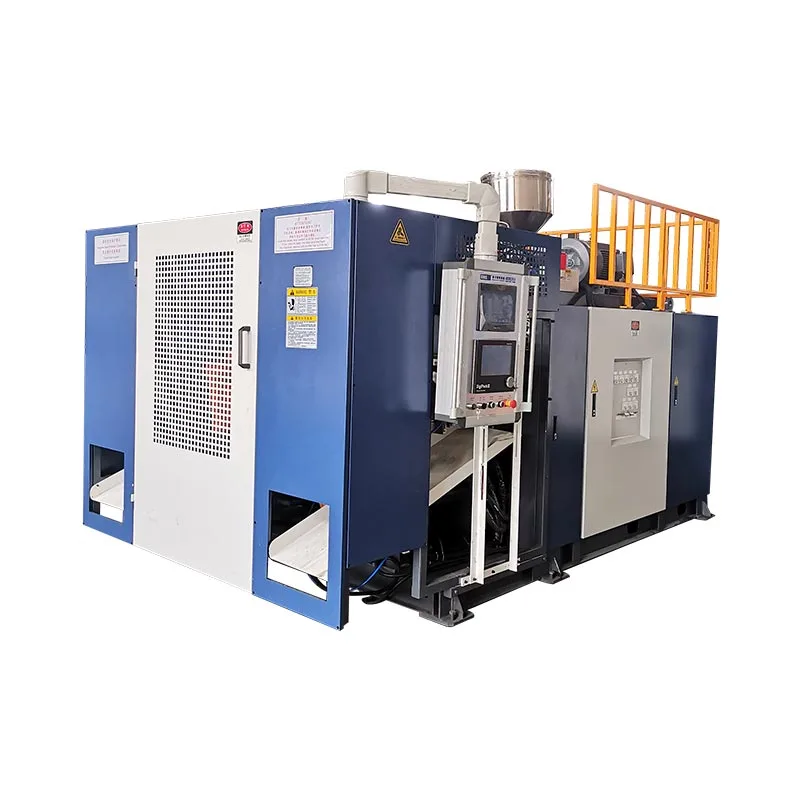
Ang HMI mao ang panglantaw sa operator sa proseso, dili ang proseso mismo. Basaha ang gitakda nga mga kantidad, aktuwal nga feedback, kahimtang sa makina, ug kasaysayan sa alarma sa dili pa mag-ilis sa usa ka resipe.

Unsa ang mga nag-unang HMI screens gidisenyo aron ipakita
Ang mga ngalan sa screen ug mga layout lainlain sa makina, programa sa PLC, mga kapilian, ug bersyon sa controller. Ang nagpahiping mga trabaho managsama: pagpili og mode, pagmando og aksyon, pagtakda og target, pagpakita og feedback, ipakita ang pagkasunod-sunod nga estado, ug sultihi ang operator kung nganong gibabagan ang sunod nga aksyon.
| Grupo sa screen | Kinaandan nga impormasyon | Pangutana sa operator |
|---|---|---|
| Panguna / kahimtang | Mode, kahimtang sa siklo, aktibo nga mga alarma, dagkong mga posisyon ug kahimtang sa produksiyon | Unsa ang gibuhat sa makina karon? |
| Manwal nga operasyon | Mould, blow pin, core pull, carriage, robot, extrusion ug auxiliary commands | Makalihok ba kini nga mekanismo nga luwas ug makatubag ba kini? |
| Temperatura | Ibutang ang bili, aktuwal nga bili, heater status, taas/ubos nga pagtipas | Lig-on ug andam ba ang sistema sa pagtunaw? |
| Mga setting sa oras | Mga paglangan, oras sa paghuyop, oras sa pagpabugnaw, timing sa paglihok ug mga bintana sa pagkasunod-sunod | Ang lakang ba nagsugod ug natapos sa gituyo nga punto? |
| Pressure ug speed | Gimando nga presyur o katulin alang sa pinili nga hydraulic nga mga paglihok | Ang resipe ba sa paglihok angay alang niini nga agup-op ug lakang? |
| Pagpili sa function | Gi-install o gipaandar nga mga kapilian ug awtomatikong pagkasunod-sunod nga mga kapilian | Naghulat ba ang programa alang sa usa ka kapilian nga wala gigamit? |
| Input / output | Mga estado sa sensor ug switch; PLC output nga mga sugo | Nakita ba sa controller ang gikinahanglan nga kondisyon ug nag-isyu sa sugo? |
| Kasaysayan sa alarma | Aktibo ug miaging mga alarma nga adunay oras o order | Unsang sayop ang unang nahitabo? |
| Posisyon / pagkakalibrate | Platen o accumulator nga posisyon, reference values ug calibration fields | Ang gipakita nga posisyon motakdo ba sa pisikal nga posisyon? |
| Pagkontrol sa gibag-on sa dingding | Mga puntos sa profile, die-gap command, mga function sa file ug pagsubay | Ang profile ba nahiuyon sa parison ug bahin? |
Gamita angparison programming giyaalang sa screen nga gibag-on sa dingding. Kini nga artikulo nagpunting sa mas lapad nga han-ay sa makina.
Basaha ang gitakda nga bili ug aktuwal nga bili isip pares
Ang usa ka gitakda nga kantidad usa ka hangyo. Ang aktuwal nga bili mao ang feedback. Kung dili sila mouyon, ang pagbag-o sa hangyo mahimong makatago sa simtomas nga dili makit-an ang sayup.
Alang sa usa ka temperatura nga sona, susiha una kung gimando ba ang output sa heater. Kung ang gitakda nga kantidad labaw sa aktuwal nga kantidad apan ang output nagpabilin nga wala, susiha ang mga permissive, estado sa alarma, lohika sa output, mga wiring, contactor o solid-state relay kung magamit. Kung ang output on apan ang temperatura dili mosaka, inspeksyon ang heater circuit ug lokasyon sa sensor. Kung ang aktuwal nga temperatura mosobra, susiha ang tuning, kontak sa sensor, switching hardware, pagpabugnaw ug bag-ong mga kausaban sa resipe.
Ang parehas nga lohika magamit sa posisyon. Ang usa ka mold-open nga command dili pamatuod nga ang platen mibalhin. Itandi ang status sa command, feedback sa sensor, hydraulic pressure, interlocks ug ang pisikal nga mekanismo.

Usa ka pito ka lakang nga pagkasunod-sunod sa pag-troubleshoot sa alarma
- Himoa nga luwas ang lugar.Hunonga ang awtomatik nga paglihok kung ang kondisyon makadaot sa kagamitan o makabutyag sa usa ka tawo. Sunda ang aprobado nga pamaagi sa planta.
- Irekord ang unang alarma.Litrato o isulat ang mensahe, oras, mode, produkto, resipe, lakang sa siklo ug bisan unsang nag-una nga panghitabo. Ang mga alarma sa ulahi mahimong mga sangputanan.
- Ayaw pag-reset dayon.Ang pag-reset mahimong mapapas ang labing kaayo nga timailhan. Basaha ang kasaysayan sa alarma ug timan-i kung unsang kondisyon ang una nga napakyas.
- Ilha ang nawala nga kahimtang.Tinoa kon ang han-ay naghulat alang sa temperatura andam, bantay sirado, agup-op posisyon, accumulator posisyon, hangin pressure, hydraulic pressure, materyal, robot balay, o sa lain nga permissive.
- Itandi ang status sa HMI sa makina.Kung ang screen nag-ingon nga ang switch sa limitasyon wala na, susiha ang device, target, cable ug alignment. Kung ang screen nag-ingon nga kini naka-on apan ang pisikal nga kahimtang dili mouyon, hunong ug susiha.
- Gamita ang manwal nga mode sulod lamang sa pamaagi.Pag-jog sa usa ka mekanismo sa usa ka higayon, nga ang husto nga lugar klaro ug ang tanan nga gikinahanglan nga mga panalipod aktibo. Ayaw gamita ang manwal nga mga sugo aron pildihon ang wala masulbad nga interlock.
- Tinoa ang pag-ayo.Hawani ang hinungdan, i-reset kausa, pagdagan ang usa ka kontrolado nga pagsusi sa manual, dayon pag-obserbar sa daghang mga awtomatikong siklo sa dili pa ibalik ang makina sa normal nga produksiyon.
Giunsa ang mga screen sa input ug output nga makit-an ang sayup
Ang usa ka input screen nagpakita kung unsa ang nadawat sa PLC gikan sa mga sensor, switch ug mga eksternal nga sistema. Ang output screen nagpakita kung unsa ang gisugo sa PLC. Mag-uban, nagtabang sila sa pagbulag sa usa ka problema sa pagkasunod-sunod gikan sa usa ka problema sa field-device.
| Obserbasyon | Unsa ang gisugyot niini | Sunod nga inspeksyon |
|---|---|---|
| Ang pisikal nga sensor nagbag-o, ang input dili | Sensor, alignment, suplay, wiring o problema sa input channel | Susiha ang device ug circuit gamit ang electrical drawing |
| Ang gikinahanglan nga input anaa, ang output dili gayud mo-on | Ang laing permissive, mode, timer, alarm o sequence condition mao ang pagbabag sa command | Ribyuha ang kahimtang sa pagkasunod-sunod ug ang tanan nga may kalabutan nga mga kondisyon |
| Output turns, actuator dili molihok | Output device, balbula, drive, hydraulic/pneumatic nga suplay o mekanikal nga pagdili | Susiha ang command sa field device ug susiha ang agianan sa enerhiya |
| Ang paglihok mahitabo, ang posisyon dili gayud makumpirma | Limitahan ang switch, transducer, target, calibration o input feedback nga problema | Itandi ang pisikal nga posisyon sa kantidad sa feedback |
| Ang alarma gisubli sa samang cycle point | Gibalikbalik nga timing, posisyon o kahimtang sa proseso | I-trend ang may kalabutan nga bili ug susiha ang eksaktong pagkasunod-sunod nga transisyon |
Ang mga function sa force-output, kung naa, iya sa gibansay nga mga kawani sa pagmentinar. Ang pagpakusog sa usa ka output gawas sa normal nga han-ay makamugna og wala damha nga paglihok o pagpildi sa mga interlock sa proseso.
Ang panglantaw sa pabrika: kontrola ang resipe, dili lang ang makina
Daghang nagbalikbalik nga "mga sayup sa makina" nagsugod samtang nagbag-o ang dili dokumentado nga resipe. Ang ikaduha nga pagbalhin makapanunod sa usa ka lahi nga temperatura, paglangan, katulin, presyur o profile apan wala’y rekord kung ngano nga nabag-o kini. Ang alarma nahimong una nga makita nga sangputanan.
Ang usa ka praktikal nga rekord sa pabrika naglakip sa numero sa produkto ug agup-op, modelo sa makina, materyal nga grado, aprobahan nga rebisyon sa resipe, operator, petsa, kausaban nga rason, daan nga bili, bag-ong bili, gisukod nga resulta ug pag-uyon. Panalipdi ang mga master nga resipe ug tugoti ang mga operator nga mag-adjust lamang sa mga natad nga gikinahanglan sa ilang tahas.
I-back up ang mga stable nga file pagkahuman sa pag-commissioning ug pagkahuman sa usa ka gi-aprubahan nga pagbag-o sa proseso. Kung ang usa ka kantidad walay dokumentado nga yunit, luwas nga range o function, kumpirmahi kini gamit ang elektrikal ug proseso nga dokumentasyon sa dili pa kini i-edit. Ang kasamtangan ni Kingglepanid sa serbisyo pagkahuman sa pagbaligyanaghulagway usab sa pagbansay ug suporta sa pagpugong-pagmentinar; Ang suporta nga espesipiko sa makina kinahanglang mogamit sa serial number ug aktuwal nga bersyon sa software.
Kanunay nga gipangutana nga mga pangutana
Ngano nga ang makina dili magsugod sa awtomatikong mode?
Ang pagkasunod-sunod mahimong naghulat alang sa usa ka kaluwasan, temperatura, posisyon, presyur, materyal, robot, o kondisyon sa mode. Basaha ang unang aktibo nga alarma ug susiha ang mga may kalabutan nga mga input imbes nga balik-balik nga pagpindot sa pagsugod.
Mahimo ba nako i-reset ang usa ka alarma ug ipadayon ang produksiyon?
Pagkahuman lamang nga masabtan ang hinungdan, luwas ang lugar, ug ang nahiangay nga kahimtang napahiuli. Ang gibalikbalik nga mga pag-reset mahimong makatago sa usa ka nagbalikbalik nga sayup o hinungdan sa kadaot sa kagamitan.
Unsa ang kalainan tali sa usa ka input ug usa ka output?
Ang input kay signal nga nadawat sa PLC, sama sa limit switch o pressure condition. Ang output usa ka sugo nga gipadala sa PLC, sama sa pagpakusog sa balbula, heater o kontrol sa drive.
Ngano nga ang aktwal nga temperatura lahi sa gitakda nga temperatura?
Ang sona mahimo pa nga nag-init, nagpabugnaw, nadisturbo sa pag-agos sa materyal, limitado sa usa ka sayup, o naapektuhan sa usa ka sensor, heater, switching o problema sa tuning. Susiha ang kahimtang sa output ug ang pisikal nga sona sa dili pa usbon ang gitakdang bili.
Ang tanan ba nga Kinggle HMI screen parehas?
Dili. Ang mga screen ug magamit nga mga function lainlain sa modelo sa makina, mga kapilian, programa sa PLC, tigkontrol sa gibag-on sa dingding ug pagbag-o sa software.