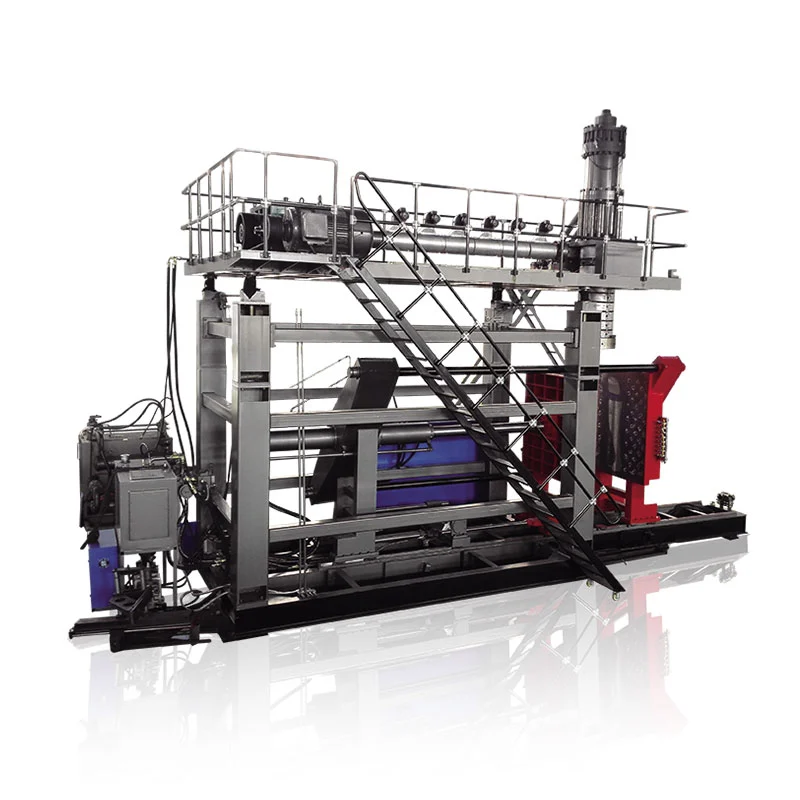
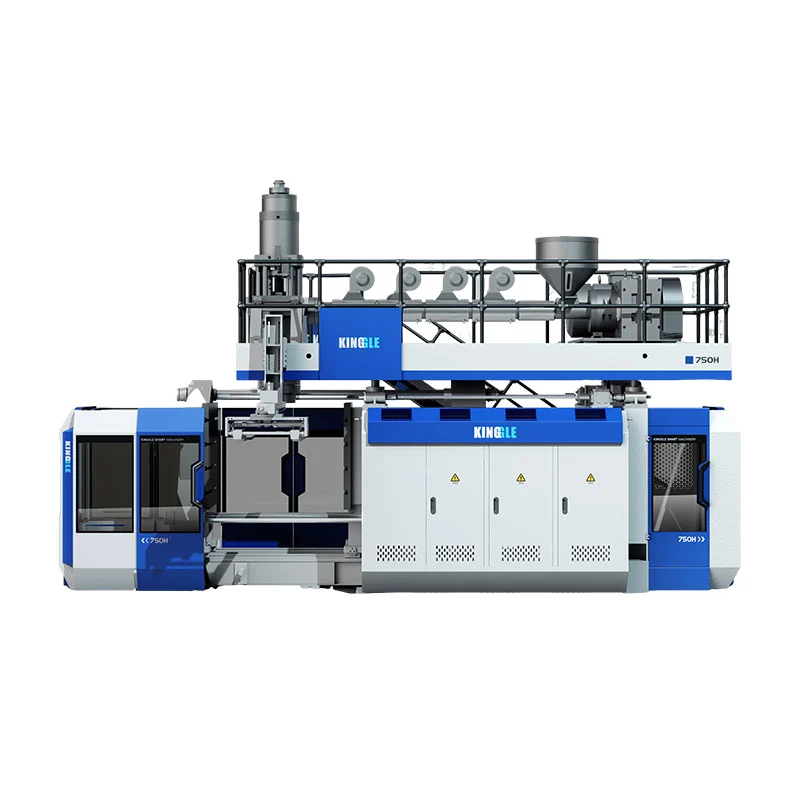
Ang pagprograma sa Parison nagbag-o sa gintang sa mamatay sa panahon sa extrusion aron ang materyal ibutang kung diin kinahanglan kini sa nahuman nga bahin. Ang usa ka maayo nga profile nanalipod sa mga kanto, mga gunitanan, mga abaga, ug mga lugar nga nagkupot nga dili mabug-at ang tibuuk nga sudlanan.

Unsa ang tinuod nga kontrol sa parison programming
Sa extrusion blow molding, ang tinunaw nga plastik mobiya sa die ingong tubo nga gitawag ug parison. Ang grabidad, kusog sa pagtunaw, paghubag sa mamatay, pag-inat, ug geometriya sa agup-op makaapekto kung giunsa ang tubo mahimong bahin. Ang uniporme nga die gap panagsa ra makahimo og uniporme nga nahuman nga bungbong kung ang bahin adunay mga abaga, mga kanto, usa ka kuptanan, o usa ka lawom nga draw.
Gipalihok sa controller ang tooling aron mahimo ang pinili nga mga seksyon nga mas baga o nipis. Ang tumong mao ang kontrolado nga pag-apud-apod sa materyal: igo nga materyal sa taas kaayo nga mga lugar o daghan kaayo nga mga lugar, nga adunay dili kaayo kinahanglan nga gibug-aton sa mga seksyon nga dali maporma.
| Aksyon sa profile | Epekto sa proseso | Unsa ang i-verify |
|---|---|---|
| Dugangi ang pag-abli sa pinili nga mga punto | Nagdugang og materyal sa kana nga bahin sa parison | Nipis nga mga kanto, kuptan ang mga gamot, abaga, ubos ug pinch-off nga lugar |
| Pagminus sa pag-abli sa pinili nga mga punto | Gipamub-an ang materyal sa kana nga bahin | Bug-at nga tul-id nga mga bungbong, hinay nga pagpabugnaw nga mga sona ug sobra nga gibug-aton sa bahin |
| Ibalhin ang profile | Gipalihok ang baga ug nipis nga mga sona ubay sa parison | Kung ang usa ka programmed zone nahiuyon sa gituyo nga bahin nga bahin |
| Scale sa kinatibuk-ang gibug-aton sa profile | Giusab ang tibuok profile | Kinatibuk-ang gibug-aton ug minimum nga kuta, dili lamang ang average |
Ang usa ka mapuslanon nga rekord sa produksiyon nagtipig sa file sa profile kauban ang numero sa agup-op, grado sa resin, kolor o kondisyon sa pagbag-o, resipe sa temperatura, gidak-on sa shot, oras sa pagpabugnaw, ug giaprubahan nga mga sukod sa bahin.
Ang padayon ug accumulator nga mga sistema naggamit ug lain-laing mga pakisayran
Sa apadayon nga blow molding machine, padayon nga naporma ang parison. Ang profile kasagarang gi-synchronize sa oras o gitas-on sa parison. Ang kalig-on sa extrusion hinungdanon tungod kay ang pagbag-o sa output mahimong makalihok sa usa ka naprograma nga punto sa bahin.
Sa usa kaaccumulator blow molding machine, ang matunaw gitipigan ug giduso sa die. Ang profile mahimong ihigot sa posisyon sa accumulator. Ang gidak-on sa shot, pagkaporma sa pagpuno, ug pagkalibrate sa transducer nahimong bahin sa problema sa gibag-on sa dingding.

Ang opisyalMOOG DigiPack III nga manwaldokumento sa accumulator ug padayon-extrusion aplikasyon. Wala kini magpasabut nga ang matag makina sa Kinggle naggamit sa parehas nga controller. Pagkumpirma sa modelo sa controller, kapasidad sa profile, actuator ug tooling sa kinutlo sa proyekto.
Usa ka kontrolado nga han-ay sa pag-setup
- Kumpirma ang husto nga resipe.Ipares ang agup-op, materyal, mamatay ug rebisyon sa produkto.
- I-stabilize ang pagkatunaw.Himoa nga ang aktuwal nga temperatura mohusay ug kumpirmahi ang makanunayon nga pagpakaon ug pagpuga.
- Susiha ang tooling zero ug span.Susiha ang lihok sa pagdikit, pagtulo o misalignment.
- Itakda ang gitas-on sa parison ug gidak-on sa shot.Ang parison kinahanglan makaabut sa husto nga posisyon sa hapit nga agup-op.
- Pagsugod sa usa ka yano nga profile.Ang halapad nga mga pagbag-o mas dali nga madayagnos kaysa daghang mga mahait nga pagtul-id.
- Paghulma sa daghang mga lig-on nga mga siklo.Ayaw hukmi ang unang bahin human sa dakong kausaban sa proseso.
- Sukda ang mga pirmi nga lokasyon.Irekord ang minimum nga bungbong, gibug-aton sa bahin, hitsura ug mga resulta sa pag-andar.
- Usba ang usa ka lugar matag higayon.Pagtipig og bag-ong rebisyon human lang sa balikbalik nga pag-uswag.
Pagsulbad sa gibag-on sa dingding pinaagi sa simtomas
| Sintomas | Susiha | Sunod nga lakang |
|---|---|---|
| Nipis nga ubos o abaga | Ang posisyon sa profile, parison sag, stretch ug blow timing | Kumpirma ang pag-align sa dili pa idugang ang kinatibuk-ang gibug-aton |
| Ang usa ka kilid kanunay nga nipis | Die centering, pag-align sa agup-op, pagpabugnaw ug pagkontak sa parison | Itul-id ang asymmetric nga pisikal nga hinungdan |
| Ang gibag-on nagpalihok sa siklo ngadto sa siklo | Matunaw nga temperatura, output, gidak-on sa shot, feedback ug hydraulic stability | I-stabilize ang proseso sa dili pa mag-edit sa mga punto |
| Bug-at nga bungbong pero huyang nga kurot | Materyal nga lokasyon, pinch-off nga disenyo ug posisyon sa parison | Ibalhin ang materyal sa pinch zone imbes nga ipataas ang bug-os nga bahin nga gibug-aton |
| Maayo nga pag-apod-apod apan sobra nga gibug-aton | Kinatibuk-ang sukod ug dili kinahanglan bug-at nga mga seksyon | Bawasan ang gisukod nga mga lakang samtang gipanalipdan ang mga lokasyon sa minimum nga dingding |
| Ang sugo nagbag-o apan ang bahin wala | Actuator, balbula, mga kable, pagkakalibrate o pagdili | Itandi ang command ug feedback, unya i-eskala sa maintenance |
Ang pagtan-aw sa pabrika: ang pag-uulit hinungdanon labaw sa usa ka hingpit nga sample
Ang usa ka profile andam ra sa produksiyon kung kini makalahutay sa normal nga pagbag-o, sama sa usa ka mainit nga pagsugod, pagbag-o sa materyal, pagbag-o sa pagbalhin ug ang gipaabut nga sakup sa mga kondisyon sa makapabugnaw nga tubig. Ang usa ka maayong sudlanan nagpamatuod nga ang makina makahimo sa bahin; ang usa ka lig-on nga dagan nagpamatuod nga ang proseso mahimong madumala.
Sa dili pa dawaton, pag-uyon sa mga lokasyon sa pagsukod, gidaghanon sa sample, mga pagsulay nga magamit ug ang gi-aprubahan nga rebisyon sa resipe. Panalipdi ang baseline file samtang naghatag sa nabansay nga mga operator og dokumentado nga ruta sa paghimo ug pag-usab sa kontroladong mga kausaban.
Kung ang pagkawalay kalig-on sa profile makita nga adunay mga alarma, dili pagsinabtanay sa posisyon o pagbag-o sa han-ay, gamita angHMI ug giya sa alarma. Ang mga pumapalit nga nagpatin-aw gihapon sa kagamitan mahimong magsugod sa Kinggle'sgiya sa pagpili sa makina.
Kanunay nga gipangutana nga mga pangutana
Unsa ang programa sa parison?
Ang Parison programming nagbag-o sa pag-abli sa die-gap sa panahon sa extrusion aron ang lainlaing mga seksyon sa parison makadawat lainlaing kantidad sa materyal.
Masulbad ba sa programa sa parison ang matag problema sa manipis nga dingding?
Dili. Dili kini kasaligan nga matul-id ang misalignment sa mamatay, dili lig-on nga extrusion, nadaot nga tooling, dili maayo nga pagpabugnaw, dili husto nga disenyo sa agup-op, o usa ka dili maayo nga actuator.
Kinahanglan ba nako nga usbon ang indibidwal nga mga punto o kinatibuk-ang gibug-aton una?
Gamita lang ang kinatibuk-ang gibug-aton kung ang kompleto nga bahin kanunay nga gaan o bug-at. Gamita ang mga pagbag-o sa lokal nga punto kung ang mga pagsukod nagpakita sa usa ka balikbalik nga problema sa usa ka piho nga lugar.
Ngano nga ang profile molihok sa bahin?
Ang kasagarang mga hinungdan naglakip sa mga pagbag-o sa extrusion rate, parison length, accumulator shot consistency, material temperature, start delay, o sensor calibration.
Pila ka mga profile point ang kinahanglan sa usa ka makina?
Ang gikinahanglan nga numero nagdepende sa parte nga geometry ug configuration sa controller. Ang dugang nga mga punto dili makabayad sa usa ka dili lig-on nga proseso.