

Kini nga taho sa FAT nag-ingon nga "nakapasar." Kini nagpamatuod halos walay bisan unsa.
Ang pagsulay sa pagdawat sa pabrika sa blow molding machine mahimong mapuslanon lamang kung ang matag konklusyon magpunting balik sa usa ka giila nga makina, produkto, pamaagi, limitasyon ug resulta.

Ang mga siklo sa makina. Ang mga botelya gikan sa conveyor. Ang saksi mipirma sa usa ka panid nga may marka nga PASS. Ang tanan mibati nga nahuman hangtud ang report makaabot sa usa ka project manager nga wala sa kwarto. Unsa nga resin nga grado ang midagan? Unsang rebisyon sa agup-op? Pila ka botelya ang nilabay? Unsa ang tinuod nga gisulayan sa "kaluwasan OK"? Ang panid dili makatubag.
Mao kana ang kalainan tali sa pagsaksi sa pagsulay sa blow molding machine ug paghimo og rekord sa pagdawat. Ang usa ka pagsulay sa pagdawat sa pabrika, nga sagad gipamubu sa FAT, kinahanglan nga ibutyag ang mga kal-ang sa espesipikasyon sa dili pa ipadala ug ipreserbar ang igo nga konteksto aron ipasabut ang desisyon sa ulahi. Dili kini usa ka seremonyal nga run-off, ug dili kini pamatuod sa matag kahimtang sa produksiyon sa umaabot.
Ang kasamtangan ni Kinggleproseso sa pagbaligyanag-ingon nga ang mga pumapalit giimbitahan sa pag-apil sa pagsulay sa makina ug nga ang pag-inspeksyon sa ikatulo nga partido mahimong mahikay kung gikinahanglan. Bisan kinsa nga nakasaksi sa pagsulay nanginahanglan gihapon usa ka gikasabutan nga protocol. Ang presensya dili makapuli sa ebidensya.
Report sa Pagsulay sa Pagdawat sa Pabrika
5 L nga botelya, HDPEnaghulagway sa mga kategoriya, dili ang botelya
Ang duha ka nominal nga 5 L nga mga sudlanan mahimong adunay lainlain nga gibug-aton, mga gunitanan, paghuman sa liog, pinch geometry, mga kondisyon sa pag-trim ug mga target sa dingding. Kadtong mga kalainan nagbag-o sa panginahanglan sa parison, oras sa pagpabugnaw ug ang kahulugan sa gidawat nga bahin. Ang "HDPE" usa usab ka materyal nga pamilya, dili usa ka code sa grado.
Ang artikulo sa pagsulay nanginahanglan usa ka kontroladong bahin nga drowing ug pagbag-o, nahuman nga kahimtang, agup-op ug mamatay nga mga identifier, supplier ug grado sa resin, lote, kolor o additive nga pakete, ug usa ka gikasabutan nga lagda alang sa pag-regrind o gi-recycle nga sulud. Ang mga gamit ug materyal nga pagpangandam nahisakop usab sa rekord sa kondisyon. Kung wala sila, ang usa ka maayong resulta dili mahimo nga usa ka reproducible nga punto sa pagsugod sa tanum sa pumapalit.
Angextrusion blow molding giya sa disenyo sa agup-opnagpatin-aw ngano nga ang agup-op, mamatay nga ulo, trimming nga pamaagi ug inspeksyon datum kinahanglan nga aprobahan isip usa ka sistema. Kung diin hinungdanon ang pag-apod-apod sa dingding, ang parehas nga mga lokasyon sa drowing kinahanglan nga makita saparison programming ug wall-thickness record.
Ang pagsulay sa produksiyon migamit ug resin [supplier, full grade ug lot] nga adunay [kolor, additive ug regrind nga kondisyon], agup-op [ID ug rebisyon], die ug pin [ID], ug part drawing [ID ug rebisyon]. Ang mga sample gi-evaluate sa gikasabutan nga nahuman nga kondisyon human sa [gitawag nga downstream operations].
500 x 2 pc/hdili gidawat nga botelya nga output
Gikopya sa pananglitan ang usa ka pakisayran sa katalogo ngadto sa kolum sa resulta. Ang kasamtangang KGB5D nga panid sa Kinggle nagpatik ug daghang mga kantidad nga may kalabotan sa kapasidad, apan dili parehas ang ilang pagsukod.

Unsa ang tinuod nga gipahayag sa panid sa KGB5D
Kining mga first-party value kay mga reference sa katalogo. Dili sila resulta sa wala hinganli nga botelya.
Ang uga nga mekanikal nga siklo makasulay sa paglihok ug pagkasunod-sunod nga walay resin. Ang kapasidad sa pagtunaw adunay kalabotan sa polymer throughput ubos sa gipahayag nga mga kondisyon. Gidawat nga botelya nga output nagdugang sa aktuwal nga agup-op, resin, pagpabugnaw, trimming, inspeksyon ug pagsalikway. Ang pagtaho sa usag usa nagmugna og sayop nga lebel sa kasiguruhan.
Ang parehas nga panagbulag hinungdanon kung itandisingle- ug double-station nga mga makinao pagtimbang-timbangmulti-ulo ug multi-lungag nga mga kahikayan. Ang dugang nga paglihok o daghang mga outlet dili awtomatik nga makahimo og dugang nga aprobado nga produkto.
Resultaa sa dry-cycle: [mga panghitabo kada oras] ubos sa [gingalanan nga han-ay ug mga inklusyon]. Resulta sa pagsulay sa produksiyon: [gidawat nga mga botelya] sa panahon sa [gipiho nga oras sa produksiyon], gamit ang kontrolado nga artikulo sa pagsulay ug mga pamaagi sa pagdawat nga natala sa kini nga taho.
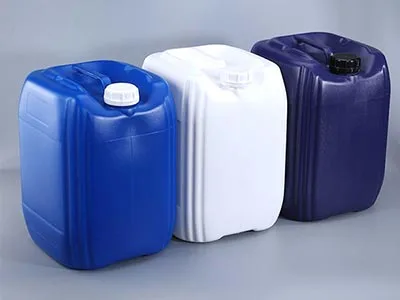
Ang usa ka sinagol nga bin mahimong magpakita nga adunay madawat nga mga botelya. Dili kini makapadayag kung ang usa ka istasyon, ulo o yugto sa panahon ang hinungdan sa mga kapakyasan.
Kalidad: gipasanagtago sa pamaagi ug sa mga misses
Ang usa ka kalidad nga konklusyon nanginahanglan usa ka kontrolado nga limitasyon ug usa ka masubay nga obserbasyon. Ipadayon ang estasyon, ulo o lungag, timestamp ug pagkasunod-sunod nga gilakip sa matag sample pinaagi sa pagtimbang, pagsukod sa dingding, mga pagsusi sa dimensyon ug mga pagsulay nga magamit. Para sa duha ka estasyon, duha ka outlet nga setup, ang pagsagol sa tanang botelya sa usa ka bin makapapas sa pattern sa posisyon nga naa untay makit-an nga problema sa tooling o proseso.
Irekord ang identidad sa gauge, pamaagi sa pagsukod ug ang nahuman nga kondisyon. Ang liog mahimong madawat sa dili pa putlon apan mapakyas sa usa ka cap gauge pagkahuman. Ang usa ka sudlanan mahimong moagi sa visual inspeksyon ug motulo gihapon sa pinch o pagkahuman. Ang pag-inspeksyon kinahanglang mosunod sa trabaho nga kinahanglang himoon sa botelya, dili usa ka generic nga listahan nga gikopya gikan sa laing produkto.
Kung adunay usa ka depekto nga makita, klaseha ang ebidensya sa dili pa usbon ang daghang mga setting. Anggiya sa mga depekto sa extrusion blow moldingnagbulag sa materyal, parison, agup-op, pagpabugnaw ug mekanikal nga mga hinungdan aron ang pagtul-id dili mahimong panaghap.
Ang mga sample [ID range] gikolekta sa [station/outlet] sa [mga panahon]. Ang talaan [reference] nagrekord sa matag gisukod nga bili, pamaagi, gauge, limitasyon sa pagdawat ug disposisyon. Ang mga pagsalikway nagpabilin sa ihap ug nagdala sa mga kodigo sa rason.
Kaluwasan: gipasawala naghulagway sa usa ka function test
Ang usa ka label o deklarasyon wala magpakita kung giunsa ang pagtubag sa makina sa dihang gipalihok ang usa ka aparato nga panalipod. Ang giaprobahan nga plano sa kaluwasan sa proyekto kinahanglan nga mailhan ang nagpasiugda nga aparato, kahimtang sa makina, gipaabut nga tubag, naobserbahan nga tubag ug pag-reset sa pamatasan. Ang rekord kinahanglan usab nga magpakita kung unsang mga guwardiya, interlock, paghunong sa emerhensya ug gikasabutan nga mga kondisyon sa sayup ang tinuud nga gisulayan.
ISO 12100naghatag og kinatibuk-ang mga prinsipyo alang sa pagsusi sa risgo sa makinarya ug pagkunhod sa risgo.IEC 60204-1:2016+A1:2021nagtubag sa mga elektrikal, elektroniko ug maprograma nga elektronik nga kagamitan sa mga makina. Kini nga mga pakisayran makatabang sa paghimo sa usa ka pagrepaso, apan kini nga artikulo dili makatino sa mga balaod, mga sumbanan o mga pamaagi sa pagpahiuyon nga gikinahanglan sa destinasyon. Ang responsable nga propesyonal sa kaluwasan sa pumapalit kinahanglan maghubit sa kana nga sakup.
Ang mga gimbuhaton sa kaluwasan gisulayan batok sa giaprobahan nga plano [ID ug rebisyon]. Ang rekord [reperensya] nagpaila sa matag aparato, pagsugod sa kahimtang sa makina, gipaabut nga tubag, naobserbahan nga tubag ug resulta sa pag-reset. Ang wala pa masulayan nga panagsama ug destinasyon-site nga mga butang gilista isip SAT nga sakup.
Oras sa pagdagan: 1 ka oraswalay kahulogan hangtud nga ang orasan matino
Gisukod ba ang oras gikan sa bugnaw nga pagsugod, pagkahuman sa pag-stabilize, o samtang nagpadayon ang awtomatikong produksiyon? Giihap ba ang materyal nga pagpuno, kalidad nga pagkupot, manual nga mga interbensyon, paghunong sa pagputol o pag-ayo sa alarma? Ang gidugayon nga wala’y pagsugod ug paghunong nga mga lagda nagtugot sa duha ka partido nga magreport sa lainlaing pasundayag gikan sa parehas nga dagan.
Ipadayon ang paghulma sa mga panghitabo, gross nga mga piyesa ug gidawat nga mga bahin isip bulag nga mga counter. Irekord ang mga pagsalikway pinaagi sa rason ug paghunong sa pag-log gamit ang mga timestamp. Ang usa ka papel sa NIST bahin sa mga KPI sa produksiyon nagtratar sa pagkaanaa, pagkaepektibo ug kalidad ingon nga lahi nga mga lakang, ug namatikdan nga ang pag-agi sa linya nagdepende sa kagamitan, buffer ug ilang mga interaksyon. Kana nga kalainan mapuslanon dinhi: ang usa ka molding machine mahimong magpadayon sa pagbisikleta samtang ang usa ka trimmer o leak tester naglimite sa gidawat nga output. Tan-awa angNIST nga publikasyon.
Naobserbahan nga maayo nga output = gidawat nga mga botelya / gitakda nga oras sa produksiyon
Isulti kung unsa ang gilakip sa basehan sa oras. Ayaw hilom nga tangtangon ang mga paghunong, pagsalikway o pag-inspeksyon gikan sa denominator.
Ang gikinahanglan nga gidugayon maoy espesipiko sa proyekto. Ang usa ka mubo nga dagan makapamatuod sa usa ka pig-ot nga kahimtang, apan dili kini makatukod sa tinuig nga kapasidad o kasaligan sa tibuok kinabuhi. Kung ang pagpuno sa materyal, pagbalik sa scrap, pag-stabilize sa temperatura o pagbag-o sa pagbalhin hinungdanon sa pagdawat, iapil kini nga klaro sa protocol.
Ang window sa pagdawat midagan gikan sa [timestamp] hangtod sa [timestamp]. Ang gikasabutan nga sukaranan sa oras naglakip sa [mga panghitabo] ug wala giapil ang [mga panghitabo]. Ang log sa panghitabo nagrekord sa matag paghunong, interbensyon, pagbag-o sa setting ug pagsugod usab sa desisyon.
Pagtukod pag-usab sa taho sa palibot sa mga pag-angkon, dili mga marka sa tsek
Ang giayo nga unang panid dili kinahanglan nga taas. Kinahanglan nga itudlo kini sa ebidensya. Ang matag pag-angkon sa pagdawat kinahanglan nganlan ang gigikanan sa kontraktwal, pamaagi sa pagsulay, limitasyon sa pagpasa, aktwal nga resulta ug pagsuporta nga rekord. Kini nga matrix mahimo dayon nga manguna sa usa ka tigrepaso sa mga litrato, mga lamesa sa datos, mga log sa alarma, pag-backup sa resipe, mga lista sa sample ug mga gipirmahan nga mga pagtipas.
| Pag-angkon sa pagdawat | Kinahanglanon ug pamaagi | Aktuwal nga resulta | Reperensya sa ebidensya | Disposisyon |
|---|---|---|---|---|
| Ang gi-order nga pagtukod anaa | Pagpalit og detalye ug giaprobahan nga lista sa pagtukod, pinaagi sa rebisyon | Narekord ang identidad ug mga eksepsiyon | Mga litrato sa nameplate, paghimo og walkdown, punch ID | Makapasar, may kondisyon o mapakyas |
| Ang uga nga pagkasunod-sunod masubli | Ginganlan og automatic sequence, observation window ug gitugotan nga mga interbensyon | Mga panghitabo, paghunong ug naobserbahan nga mga tubag | Cycle log, alarm export, video o rekord sa saksi | Klaro nga sakup sa estado |
| Ang kontroladong botelya nakab-ot sa mga limitasyon | Pagdrowing sa bahin, pamaagi sa pagsulay, mga gauge, sample nga plano ug mga limitasyon | Gisukod nga mga kantidad ug mga pagsalikway, dili lamang mga aberids | Masubay nga sampol nga lamesa pinaagi sa posisyon ug oras | Irekord ang matag miss |
| Ang gidawat nga output nakab-ot sa target | Gikasabutan nga basehan sa oras ug maayong bahin nga kahulugan | Gross nga ihap, gidawat nga ihap ug log sa panghitabo | Counter record, kalidad nga lamesa, stop log | Walay pagpuli sa katalogo |
| Ang pagtugyan kay ma-reproducible | Gikinahanglan nga drowing, manwal, software ug listahan sa resipe | Ang mga file gisusi pinaagi sa rebisyon ug format | Index sa dokumento ug backup checksum o resibo | Ang bukas nga mga kal-ang nahimong punch item |
Kini nga pamaagi nagbag-o usab kung giunsa pagsulat sa team. Ang "stable nga operasyon naobserbahan" nahimong usa ka pahayag nga nahigot sa usa ka gipiho nga bintana ug log sa panghitabo. Ang "kalidad sa botelya OK" nahimong sample range, pamaagi, limitasyon ug resulta. Ang "mga dokumento nga kompleto" nahimong usa ka lista sa na-index nga file. Ang espesipikong pinulongan naghimo sa dili pagsinabtanay nga mas sayon nga pangitaon ug ang pagsira mas sayon nga pamatud-an.
Ang usa ka pirma kinahanglan nga magrekord sa usa ka desisyon, dili papason ang bukas nga trabaho
Sa closeout, ang matag wala masulbad nga isyu nanginahanglan usa ka ID, kinahanglanon, tag-iya, takdang petsa, pagtul-id, pamaagi sa pagsulay ug katapusan nga disposisyon. Ang pulong nga saad dili pagsira. Ni usa ka pirma sa usa ka taho nga nagtago sa mga eksepsiyon sa email.
Ang matag gikinahanglan nga sukdanan adunay madawat nga ebidensya ug walay bukas nga butang nga nag-block sa pagpadala.
Ang mga bukas nga butang adunay mga tag-iya, petsa, ebidensya sa pagsira ug sinulat nga awtoridad sa pagpadala.
Ang gikinahanglan nga resulta kay gawas sa limitasyon niini, nawala, o dili mahimong ihigot sa gisulayan nga configuration.
Ang awtoridad sa pagpadala nahisakop sa kontrata, dili sa kini nga artikulo. Ang trabaho sa taho mao ang paghimo sa basehan nga makita. Kung ang team mopili og conditional pass, ang rekord kinahanglan magpakita kung kinsa ang midawat sa nahabilin nga risgo ug kung giunsa pagsira ang matag butang.
Gisira sa FAT ang pangutana sa pabrika, dili ang pangutana sa site
Ang usa ka pagsulay sa pabrika dili mapamatud-an ang katapusan nga pundasyon sa pumapalit, kalidad sa kuryente, pagpabugnaw sa tanum, sistema sa compressed-air, panagsama sa pagbantay, logistik nga materyal, linya sa ubos o lokal nga pamaagi sa operasyon. Kadtong mga kondisyon nahisakop sa pag-instalar ug pagsulay sa pagdawat sa site, kasagaran gitawag nga SAT.
Ipadayon ang ebidensya sa FAT. Ang gidawat nga resipe, mga rebisyon sa pagdrowing, mga sample ID, rekord sa alarma ug status sa punch-list nahimong baseline alang sa pagkomisyon. Itandi ang mga utilities sa site sa natala nga mga kondisyon sa pabrika; Kang Kinggleblow molding machine giya kinahanglanon utilitynagpatin-aw ngano nga ang presyur lamang wala maghulagway sa hangin, tubig o kapasidad sa kuryente. Anggiya sa preventive maintenancemahimo dayon nga i-convert ang gitugyan nga kondisyon ngadto sa naandan nga mga pagsusi.
Ipadala ang ebidensya nga mubo sa dili pa ang petsa sa saksi
Para sa usa ka mapuslanon nga ekipo nga run-off nga pagsulay, ipadala sa Kinggle ang drowing ug rebisyon sa botelya, tigsuplay ug grado sa resin, mga detalye sa agup-op ug mamatay, nahuman nga bahin nga mga pagsulay, kahulugan sa output, gikinahanglan nga kondisyon sa pagdagan, listahan sa dokumento ug awtoridad sa saksi. Mahimong ipahiangay sa team sa proyekto ang pagsulay sa makina sa desisyon sa produkto nga kinahanglan nimo nga buhaton.
Hisguti ang imong FAT scope sa KinggleAng tanan nga gi-bracket nga mga field ug ang pangbukas nga report mga templates o gitukod nga mga ehemplo sa pagtudlo. Dili sila mga rekord sa kustomer, mga limitasyon sa kontraktwal o mga resulta sa performance sa Kinggle.


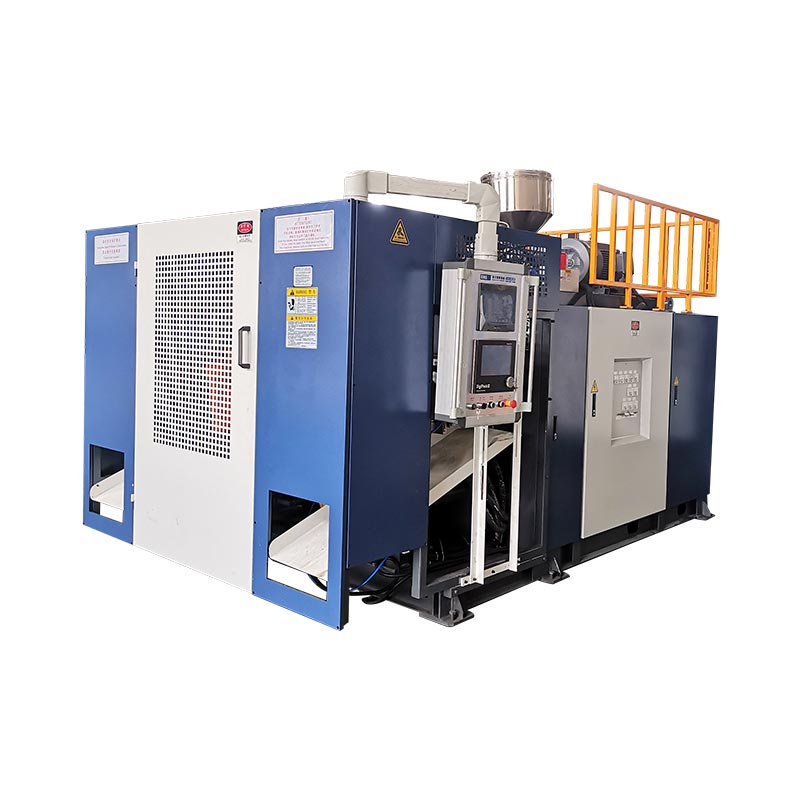
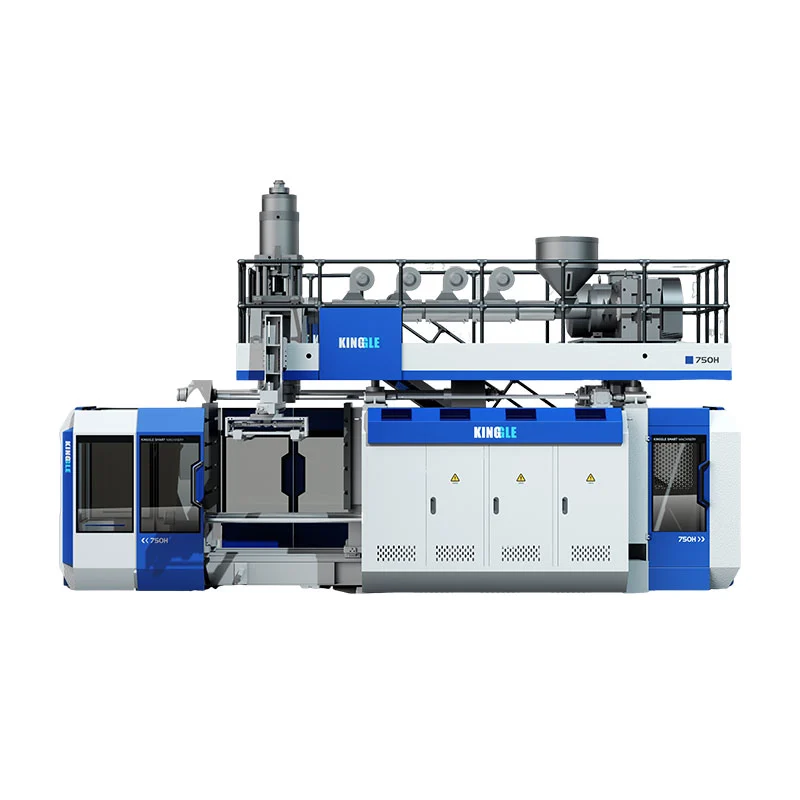
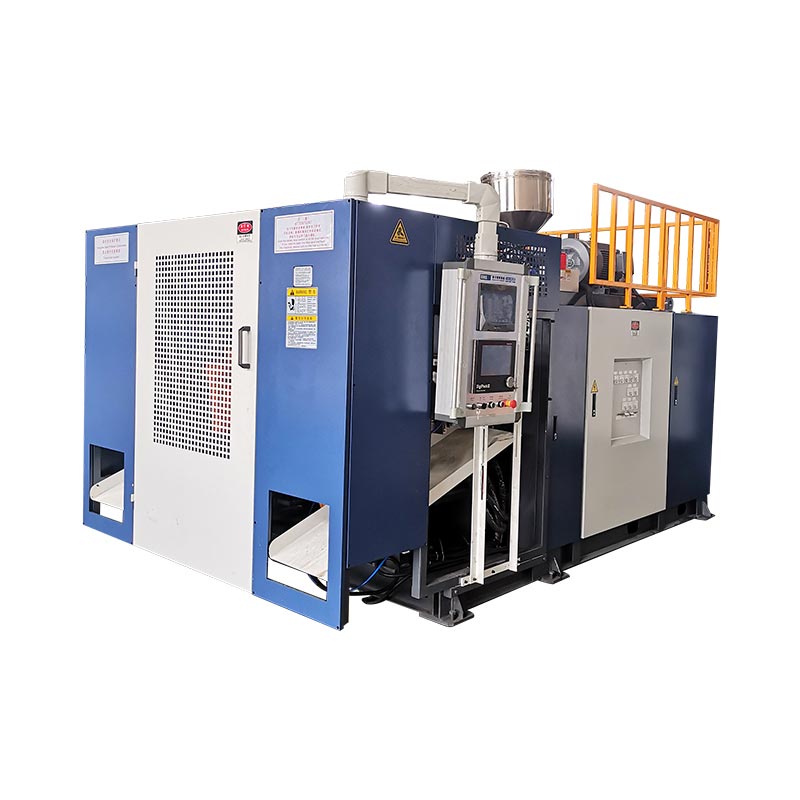


Makina: KGB5Ddili usa ka identidad sa pagtukod
Ang usa ka modelo nga ngalan nagbutang sa kagamitan sa usa ka pamilya. Wala kini nagpakita kung unsang serial build ang gi-inspeksyon o kung unsang mga kapilian, kontrol nga bersyon, tooling interface ug downstream device ang anaa. Ang umaabot nga technician kinahanglan nga makahimo sa pagpares sa report sa pisikal nga makina ug sa gimando nga configuration.
Pagsugod sa nameplate sa makina ug ang giaprobahan nga lista sa pagtukod. Irekord ang serial identity, electrical basis, extruder ug head configuration, clamping unit, station arrangement, naglakip sa auxiliary, software o recipe revision ug drawing index. Litrato nga nagpaila sa mga palid ug mga asembliya. Kung ang kinutlo naglakip sa usa ka awtomatik nga take-out o delashing device apan ang FAT wala'y apil niini, himoa nga makita ang utlanan.
Ang identidad sa pag-configure gipamatud-an batok sa detalye sa pagpalit [dokumento ug rebisyon]. Ang mga eksepsiyon gilista sa punch item [mga ID]. Ang mga litrato [mga reference sa file] nagpakita sa gisulayan nga nameplate, dagkong mga asembliya ug naglakip sa downstream nga kagamitan.
Ang mga blangko nga natad gituyo. Ang usa ka template sa taho kinahanglan dili mag-imbento og usa ka identidad nga iya sa file sa proyekto.