Niini nga panid
- Unsa ang blow molding machine?
- Giunsa paglihok ang blow molding
- Mga tipo sa proseso: EBM, IBM, ISBM
- Sa sulod sa makina: mga bahin nga nagdesisyon sa kalidad
- Mga tipo pinaagi sa istruktura ug ang sakup sa modelo
- Mga materyales nga among gipadagan
- Unsa ang gihimo sa mga blow molding machine
- Output ug gasto: ang mga numero nga hinungdanon
- Giunsa namo pagtabang kanimo sa pagpili
- Ang kalidad, pagsulay ug unsa ang among gitan-aw
- Unsa ang nagmaneho sa presyo sa makina
- Pagpalit gikan sa usa ka tiggama
- FAQ
Unsa ang blow molding machine?
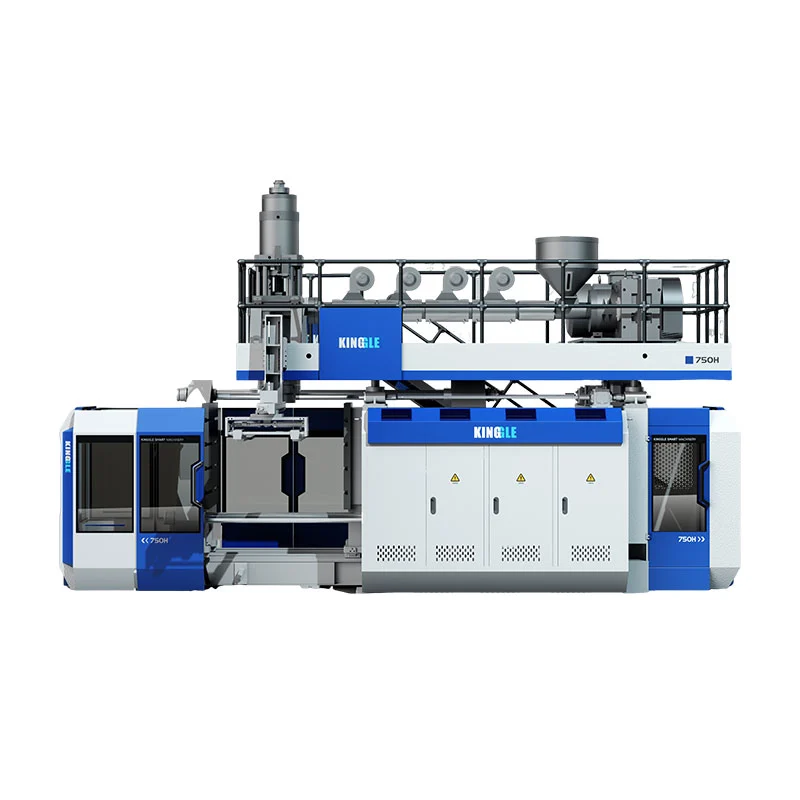
Ang usa ka blow molding machine naghimo sa plastik nga resin nga haw-ang nga mga bahin pinaagi sa pagtunaw niini, paghimo niini nga humok nga porma, ug paghuyop sa compressed nga hangin sa sulod sa kana nga porma aron kini mopilit sa usa ka agup-op. Sa diha nga ang plastik mobugnaw ug ang agup-op moabli, ikaw adunay usa ka nahuman nga haw-ang nga produkto - usa ka botelya, usa ka lata, usa ka tambol, usa ka tangke. Hapit tanang gahi nga plastik nga sudlanan nga imong gikuptan nagsugod sa usa ka blow molding machine sa usa ka matang o lain.
Lapad ang kategorya tungod kay lahi kaayo ang mga bahin: usa ka 100 ml nga eyedropper nga botelya ug usa ka 220 L nga kemikal nga drum kay pareho nga "blow molded," apan wala'y parehas sa duha ka makina. Ang pagpili og maayo nagpasabut sa pagsabut sa duha ka mga butang - kung giunsa ang humok nga porma naporma (angmatang sa proseso), ug giunsa paghimo ang makina aron ihatud kini (angistruktura). Magpulipuli kami sa duha.
Giunsa paglihok ang blow molding
Ang extrusion blow molding - ang proseso sa likod sa kadaghanan sa industriyal nga mga sudlanan - nagdagan sa usa ka hugot nga loop. Ang pagsabut niini naghimo sa matag ulahi nga desisyon (gasto, output, kalidad) nga klaro:
- Matunaw ug metro.Ang usa ka extruder nga tornilyo nagtunaw sa resin ug nagduso sa usa ka makanunayon, homogenous nga pag-agos padulong sa die head.
- Pagporma sa parison.Ang matunaw mogawas sa die head ingon nga usa ka hollow tube - ang parison. Ang usa ka tigkontrol nga gibag-on sa dingding nag-profile sa tubo sa gitas-on niini aron ang plastik naglingkod kung diin ang bahin nanginahanglan kusog.
- Clamp.Ang agup-op nagsira sa palibot sa parison. Ang dungan nga pag-clamping ug pag-lock sa direkta nga presyur nagpugong sa mga platens nga managsama aron ang bahin dili mokidlap.
- Huyop.Ang usa ka blow pin nag-inject sa hangin (nga adunay usa ka bottom-blowing nga sistema sa daghang mga bahin) ug ang parison mobuak batok sa lungag, nga makuha ang katapusan nga porma niini.
- Bugnaw.Ang bahin gibutang batok sa gipabugnaw nga agup-op. Kasagaran kini ang pinakataas nga lakang, ug kini - dili ang extruder - nagtakda sa imong oras sa siklo.
- Ipagawas ug tapuson.Ang agup-op moabli, gikuha sa robot nga bukton ang bahin, ug ang flash giputol. Sa usa ka awtomatiko nga linya kini nagdagan nga wala’y tawo.
Ang duha niini nga mga lakang hilom nga nagdesisyon sa ekonomiya sa tibuok linya. Ang Parison profiling nagtakda kung pila ang resin nga gidala sa matag bahin; ang pagpabugnaw nagtakda kung unsa ka paspas nimo kini mahimo. Kuhaa kanang duha nga husto ug ang nahabilin sa makina labi nga nag-atiman sa kaugalingon - mao nga angayan sila nga hatagan ug dugang nga atensyon kaysa sa kasagarang ikumpara sa mga namalit sa headline.
Mga tipo sa proseso: EBM, IBM ug ISBM
Adunay tulo ka kinauyokan nga proseso nga matang sa blow molding machine. Ang kalainan anaa sa hingpitgiunsa paghimo ang humok nga pormasa wala pa kini gihuyop.
| Type | Giunsa pagkaporma ang porma | Labing maayo alang sa | Kasagaran nga mga produkto |
|---|---|---|---|
| Extrusion (EBM) | Parison extruded ingon sa usa ka tube, unya gihuyop | Gikuptan ug dagkong haw-ang nga mga bahin | Jerry lata, tambol, tangke, botelya |
| Pag-injection (IBM) | Preform injection-molded, dayon huypan | Gamay, taas nga katukma nga mga sudlanan | Mga botelya sa Pharma, mga garapon sa kosmetiko |
| Injection stretch (ISBM) | Preform gi-injected, gituy-od ug gihuyop | Tin-aw, lig-on nga mga botelya sa PET | Mga botelya sa tubig ug humok nga ilimnon |
Extrusion blow molding (EBM)mao ang workhorse alang sa industriyal nga mga sudlanan ug ang proseso nga atong gitukod. Tungod kay ang lawas, gunitanan ug liog naporma sa usa ka shot, ang EBM naghimo sa mga gunitanan ug dagkong mga bahin nga dili mahimo sa ubang mga proseso.Injection blow molding (IBM)nag-umol sa usa ka tukma nga preform una, nga naghatag sa labing maayo nga gamay nga botelya nga katukma sa liog apan walay mga gunitanan ug walay dagkong mga bahin.Injection stretch (ISBM)nag-inat sa usa ka PET preform alang sa katin-aw ug kalig-on nga imong makita sa mga botelya sa tubig - lahi nga pamilya sa produkto gikan sa mga bahin sa industriya sa HDPE.
Sa praktis ang pagpili panagsa ra nga dili klaro. Ang usa ka lata, tambol, tangke o bisan unsa nga gikuptan o dako nga sudlanan kay usa ka bahin sa extrusion; Ang IBM ug ISBM iya sa gagmay nga tukma nga mga botelya ug tin-aw nga PET. Ang pagkasayud kung unsang pamilya ang nahisakop sa imong produkto sa wala pa nimo ilista ang mga makina nga makatipig sa pagtandi sa mga kinutlo alang sa duha nga mga proseso nga dili gyud mohaum.
Sa sulod sa makina: ang mga bahin nga nagdesisyon sa kalidad
Ang duha ka makina mahimong mag-ambit sa parehas nga kapasidad sa headline ug lahi ang paggawi, tungod kay ang kalidad nagkinabuhi sa mga sangkap. Kini ang mga bahin nga labing giatiman sa among mga inhenyero:
| Component | Unsa ang gibuhat niini | Nganong importante kini |
|---|---|---|
| Extruder ug screw | Natunaw ug gisukod ang resin | Ang 50-100 mm nga mga screw sa 24-25 L/D naghatag usa ka lig-on, homogenous nga pagtunaw sa HDPE - ang sukaranan sa makanunayon nga mga bahin |
| Die head + parison controller | Mga porma ug mga profile sa parison wall | Ang MOOG 100-point wall-thickness controller mao ang nag-inusarang pinakadako nga lever sa resin cost ug part strength |
| Clamping unit | Gisirado ug gigunitan ang agup-op | Dobleng pull-rod synchronous clamping + oil-cylinder direct-pressure lock magpabilin nga magkaparehas ang mga platen ubos sa taas nga tonelada |
| Paghuyop ug pagpabugnaw | Gipaburot ug gitakda ang bahin | Blow pin + bottom blowing porma ang bahin; makapabugnaw nga disenyo nagmaneho sa tinuod nga cycle sa panahon |
| Pagmaneho ug pagkontrol | Gipaandar ug gipadagan ang makina | Servo main pump nagputol sa enerhiya; Ang Mitsubishi PLC + Weinview HMI nanalipod sa oras sa 24/7 nga linya |
| Automation | Take-out, deflashing, inspeksyon | Robot arm + downstream trimming ipadayon ang kalidad nga stable sa unmanned run |
Sa usa ka linya nga nagdagan libot sa orasan, ang kasaligan sa pagkontrol mao ang nanalipod sa ani - mao nga hinungdan nga ang mga import nga sangkap sa katapusan nga laray mas hinungdanon kaysa sa ilang hitsura. Ang Mitsubishi PLC, Weinview HMI ug MOOG nga pagkontrol sa gibag-on sa dingding dili mga badge; kini napamatud-an nga mga bahin nga magpabilin nga magamit halos bisan asa sa kalibutan, mao nga ang usa ka sayup sa Lagos o Lima dili mag-idle sa linya sulod sa mga semana.
Mga tipo pinaagi sa istruktura ug ang sakup sa modelo
Sulod sa extrusion, ang mga makina gi-grupo sa kung giunsa ang parison gihatud ug kung giunsa ang pagtukod sa dingding. Dinhi imong gipares ang makina sa imong bahin nga gidak-on ug gidaghanon.
- Padayon nga blow molding machine.Ang parison mogawas nga walay hunong ug ang agup-op nag-agos aron makuha kini - taas nga cadence sa gagmay ngadto sa medium nga mga bahin hangtod sa mga 30 L, ug diin ang usa ka multi-die nga ulo nagpadagan sa mga botelya sa daghang-up.
- Accumulator (accumulate) blow molding machine.Matunaw ang mga tindahan sa ulo ug paspas nga mga saha, nga nagpahunong sa dagkong mga parison nga nangaluya - ang tipo sa mga tambol, mga tangke sa IBC, mga tangke sa gasolina ug mga babag.
- Multilayer blow molding machine.Ang usa ka 2-6 nga layer nga die head co-extrudes barrier, rerind o color layers ngadto sa usa ka bungbong - gigamit alang sa mga tangke sa sugnod ug high-spec chemical drums.
- Awtomatikong blow molding machine.Bisan unsa sa ibabaw nga adunay bug-os nga automation - pagkuha sa robot, pag-deflash ug pag-inspeksyon alang sa wala’y tawo, makanunayon nga pagdagan.
Ang among kaugalingong range naglangkob sa 100 ml ngadto sa 220 L nga mga tambol (ug mas dako kon hangyoon), mao nga ang samang pabrika nagtabon sa usa ka gamay nga botelya sa lana ug usa ka UN-rated nga kemikal nga drum:
| Kapasidad | Matang sa makina | Mga pananglitan nga mga modelo | Dry-cycle nga output* | Pag-clamping |
|---|---|---|---|---|
| 100 ml – 2 L | Nagpadayon, single/multi-die | 2L nga single/ doble nga estasyon | hangtod sa 1,200/h | 40 kN |
| 3 – 15 L | Padayon, single/doble | 5L / 15Lestasyon | 450–1,000/h | 65–200 kN |
| 20 – 60 L | Accumulator | KGB70A / 80A /90A | 500–700/h | 130–280 kN |
| 120 – 160 L | Accumulator | KGB100B /110A | 300–320/h | 440–760 kN |
| 220 L nga mga tambol+ | Espesyal nga kemikal-barrel | Espesyal nga 250L | 17–20/h | sa hangyo |
*Dy-cycle mao ang theoretical maximum; mas ubos ang tinuod nga output. Ang bug-os nga specs ug nagtrabaho nga mga numero naa sa among lawom nga dives samakina sa jerry canugtapok makina.
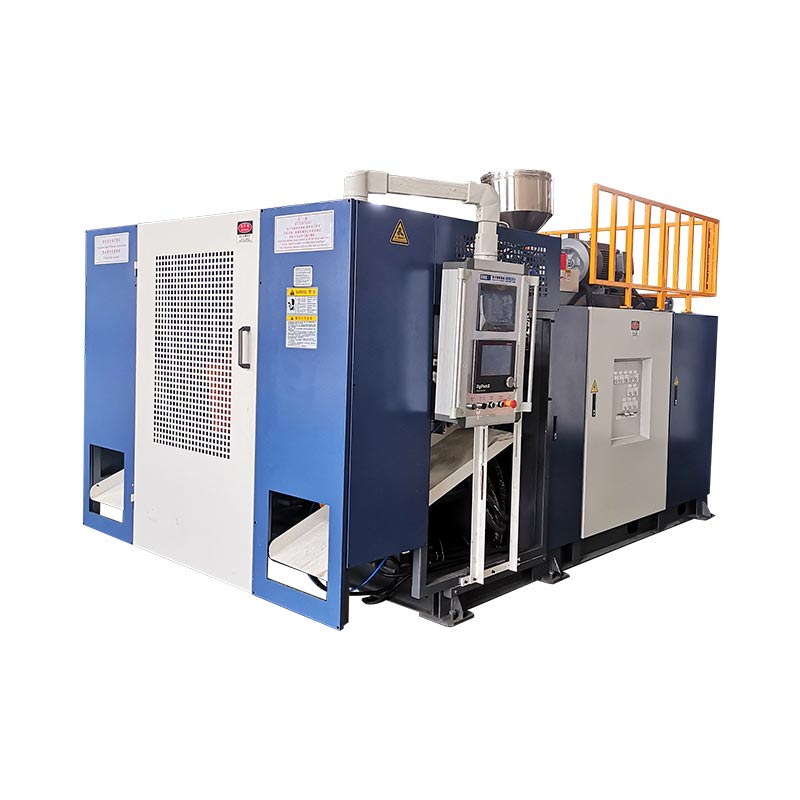
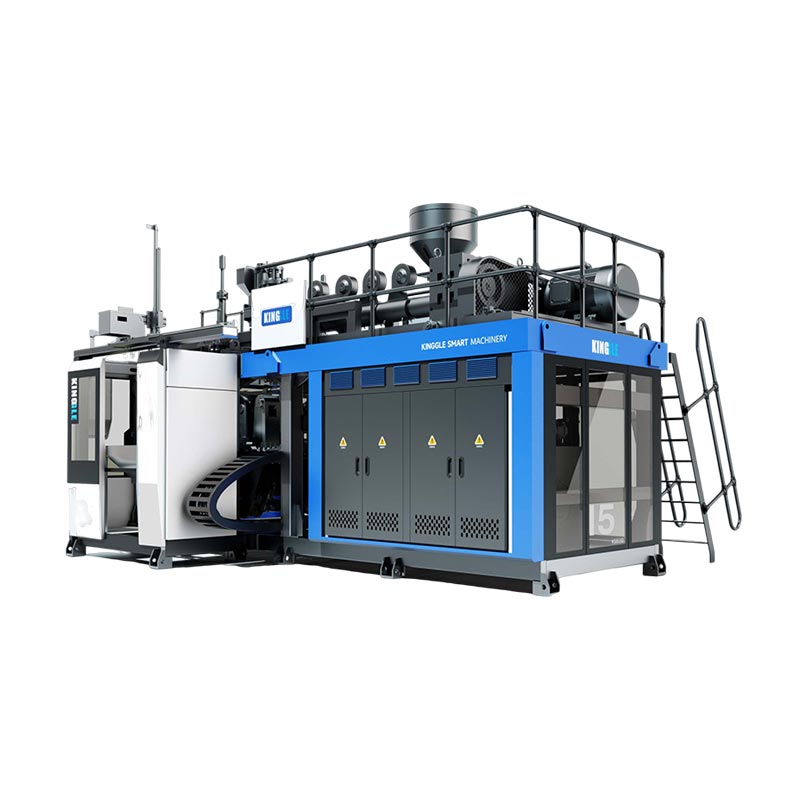
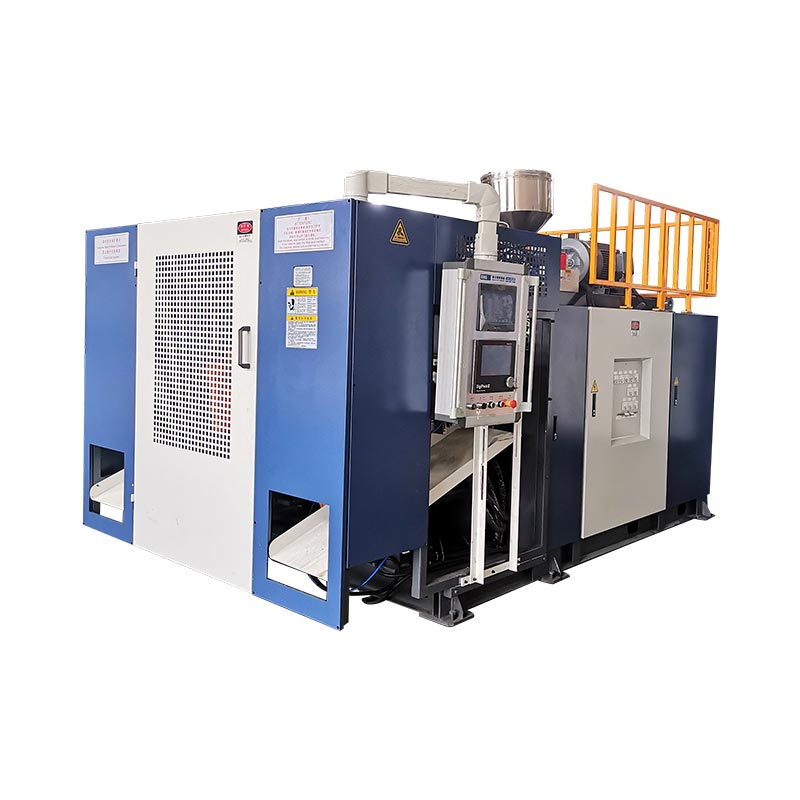 Nagpadayon - 5L nga usa ka estasyon
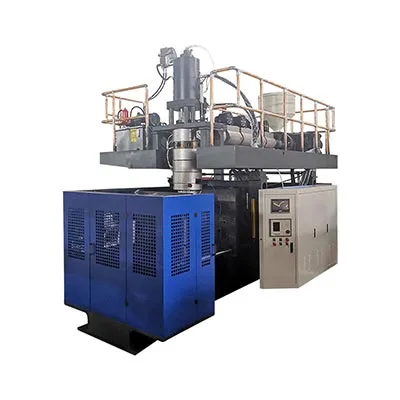 Accumulator - 60L alang sa dagkong mga bahin
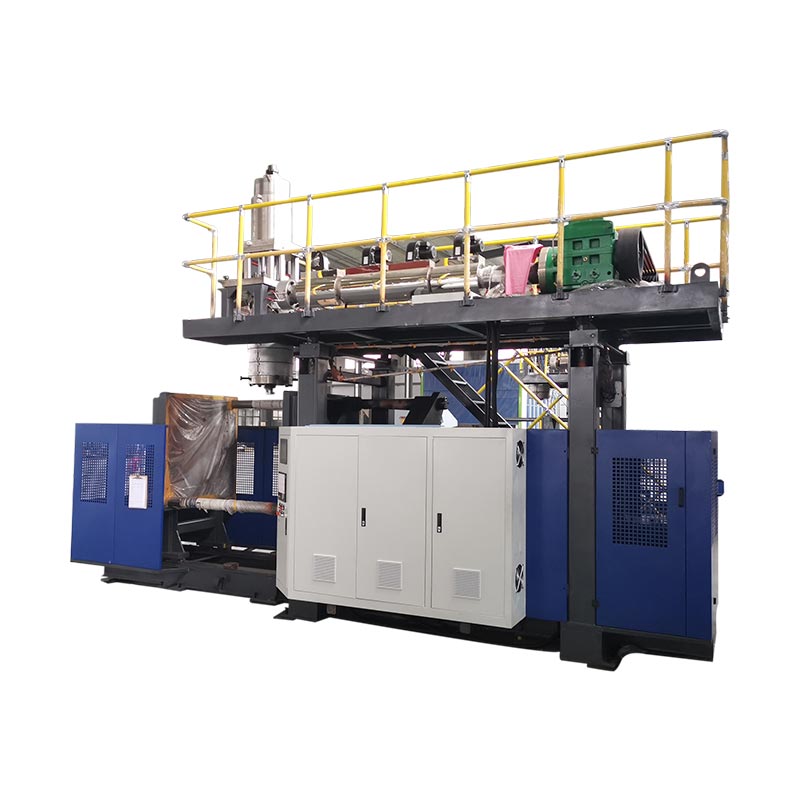 Accumulator - 250L nga mga tambol ug mga tangke
Mga materyales nga among gipadagan
Ang makina nagtakda sa proseso; ang resin nagtakda sa mga kabtangan. Ang among mga extrusion machine nagpadagan sa industriyal nga pamilya sa ubos sa single o multilayer nga mga dingding.
| Materyal | Nganong gigamit kini | Kasagaran nga mga bahin |
|---|---|---|
| HDPE | Gahi, chemical-resistant, mubu nga gasto | Jerry lata, botelya, tangke |
| HMW-HDPE | Taas nga epekto ug pagbatok sa stress-crack | Mga tambol sa kemikal, mga tangke sa gasolina |
| Si PP | Pagbatok sa kainit, mga kapilian sa katin-awan | Nipis nga bungbong ug init-puno nga mga sudlanan |
| PVC / PA | Barrier ug espesyalidad nga mga kabtangan | Espesyalista nga mga botelya, mga sapaw sa babag |
Unsa ang gihimo sa mga blow molding machine
Usba ang agup-op ug ang usa ka pamilya sa makina nagsilbi sa daghang mga industriya. Kini ang mga lugar sa aplikasyon nga among gigamit alang sa kadaghanan:
| Industriya | Mga produkto |
|---|---|
| Pagputos | Mga botelya sa lana ug detergent, jerry can, chemical drums, IBC tank |
| Automotive | Mga tangke sa gasolina, mga agianan sa hangin, mga spoiler |
| Pagdumala sa dalan | Mga babag sa trapiko, cone, isolation pier |
| Naglutawlutaw | Mga bangka, float, pontoon |
| Logistics ug uban pa | Pallets, toolboxes, lamesa ug lingkuranan, mga dulaan |
Output ug gasto: ang mga numero nga hinungdanon
Duha ka kalkulasyon ang magdesisyon kung ang usa ka makina mohaum ba sa imong negosyo - ug ang duha dali nga modagan sa dili ka pa mopalit.
Pananglitan - usa ka 5 L nga lata sa usa ka 7.2 s nga siklo, usa ka ulo:
(3600 ÷ 7.2) × 0.8 =400 ka lata/h· duha ka pagbalhin ≈6,400/adlaw
Resin = bahin nga gibug-aton × resin nga presyo → e.g. 0.20 kg × $1.30 =$0.26
Enerhiya = makina kW × $/kWh ÷ mga bahin/h → e.g. 15 × 0.12 ÷ 400 =$0.0045
Matikdi nga ang resin dwarts enerhiya ug labor sa gasto kada bahin. Kana nga usa ka kamatuoran mao ang tibuuk nga kaso alang sa tukma nga pagkontrol sa gibag-on sa dingding: ang pagputol sa 5% nga resin gikan sa usa ka bahin nga gipadala sa milyon nga makatipig labi pa sa bisan unsang bayranan sa kuryente - ug kini ang hinungdan ngano nga ang usa ka labi ka barato nga makina nga adunay huyang nga pagkontrol sa dingding sagad nga mao ang mahal.
Giunsa namo pagtabang kanimo sa pagpili
Kung ang usa ka pumapalit nagpadala usa ka pangutana, nagtrabaho kami sa bahin, dili sa makina. Tubaga kini ug ang husto nga pagsumpo kasagaran klaro:
- Pinakadako nga bahin ug porma.Gidak-on ug kung kini adunay usa ka kuptanan magdesisyon nga extrusion vs injection, ug padayon nga vs accumulator.
- Resin ug bungbong spec.Barrier o regrind layers nagkinahanglan sa usa ka multilayer ulo; Ang mga tambol nga adunay marka sa UN nanginahanglan lig-on nga pagkontrol sa gibag-on sa dingding.
- Adlaw-adlaw nga output.Pagdalagan ang output math batok sa duha-ka-shift nga oras sa dili pa mopili og single vs double station.
- Sertipikasyon.Ang drop-test o mga kinahanglanon sa UN nagbag-o sa tooling ug validation.
- Standalone o turnkey.Ang mga linya sa scaling nakabenepisyo gikan sa sentral nga pagpakaon, tubig ug pagdugmok nga gisuplay.
Ang kalidad, pagsulay ug unsa ang among gitan-aw
Ang pagkamakanunayon mao ang tibuok nga dula sa blow molding, ug dinhi nagpakita ang duha ka dekada sa pagtukod sa samang mga makina. Pipila ka mga butang nga atong gibuhat ug tan-awon:
- Pagkaparehas sa gibag-on sa dingding.Gi-profile nga punto-por-punto aron ang matag bahin makatagbo sa iyang drop-test spec nga adunay labing gamay nga resin - gisusi sa wala pa ipadala.
- Drop test ug validation sa UN.Ang kemikal-drum tooling mopasar sa 3-meter drop test ug UN certification sa dili pa kini mobiya sa atong salog.
- Diin ang pagkahulog sa output kasagaran magsugod.Ang mas hinay nga mga siklo mas kanunay nga nagsubay sa storage stroke o pagpabugnaw kaysa sa extruder - kana ang una nga lugar nga tan-awon, dili ang katapusan. (Dugang saunsay hinungdan sa hinay nga pagtipig sa materyal.)
Unsa ang nagmaneho sa presyo sa makina
Wala'y usa ka lista nga presyo alang sa usa ka "blow molding machine" tungod kay ang spec nagbag-o sa gasto. Ang nag-unang mga drayber:
- Gidak-on sa bahin ug puwersa sa pag-clamping.Ang dagkong mga piyesa nanginahanglan ug mas bug-at nga mga bayanan ug mas taas nga tonelada — ang labing dako nga drayber sa gasto.
- Gidaghanon sa mga ulo sa mamatay.Ang twin/multi-die nagpadaghan sa output ug presyo.
- Single vs multilayer.Ang usa ka multilayer nga ulo nagdugang kapabilidad ug gasto.
- Automation ug mga kontrol.Ang robot take-out, delashing ug premium nga mga kontrol nagpataas sa presyo apan mas ubos ang gasto sa pagpadagan.
- Mga sistema sa turnkey.Ang sentral nga pagpakaon, tubig ug pagdugmok makadugang sa kinutlo apan putlon ang basura ug trabaho.
Pagpalit gikan sa usa ka tiggama
Ang usa ka makina kay usa ka dekada nga relasyon, busa kung kinsa ang nagbarug sa luyo niini hinungdanon sama sa spec. Ingon nga pabrika, gibalik namon ang matag makina nga adunay:
- Garantiya.Ang mga nag-unang sangkap adunay 1-2 ka tuig nga garantiya; ang pagsul-ob sa mga piyesa gipulihan nga libre sulod sa unang tuig.
- Pag-instalar ug pagbansay.Ang among mga inhenyero mobiyahe sa imong pabrika aron i-install, komisyon ug pagbansay sa imong mga operator.
- Hilit nga suporta.Ang on-board nga sistema sa alarma nagtugot kanamo sa pag-diagnose ug pagsulbad sa mga problema sa layo.
- Pasadya nga mga solusyon.Mga agup-op sa imong mga drowing ug mga pag-configure nga gipahiangay sa imong bahin, resin ug output.
Sultihi kami sa imong bahin - among i-speksiyon ang makina
Ipadala ang imong produkto, gidak-on, resin ug adlaw-adlaw nga output. Among irekomendar ang hustong tipo, configuration ug clamping force, nga adunay tinuod nga cycle figures.
Pagkuha ug Quote Pag-chat sa WhatsAppKanunay nga gipangutana nga mga pangutana
Unsa ang blow molding machine?
Naghimo kini og mga haw-ang nga plastik nga mga produkto pinaagi sa pagtunaw sa resin, pagporma niini ngadto sa usa ka humok nga porma, ug pagpaburot niini sa hangin sulod sa usa ka agup-op - gigamit alang sa mga botelya, jerry can, drum, tangke, tangke sa gasolina ug uban pa.
Unsa ang mga klase sa blow molding machine?
Pinaagi sa proseso: extrusion (EBM), injection (IBM) ug injection stretch (ISBM). Pinaagi sa istruktura: padayon, accumulator ug multilayer. Pinaagi sa operasyon: awtomatiko. Ang extrusion mao ang labing kasagaran alang sa industriyal nga HDPE nga mga sudlanan.
Pila ang gasto sa usa ka blow molding machine?
Ang presyo gipatuyok sa bahin nga gidak-on ug puwersa sa pag-clamping, gidaghanon sa mga ulo sa die, single vs multilayer, ug automation. Ang usa ka gamay nga single-station nga makina nagkantidad og mas ubos kay sa usa ka dako nga accumulator drum line - ipaambit ang imong bahin ug output alang sa tukma nga kinutlo.
Unsaon nako pagpili sa husto?
Pagsugod gikan sa bahin: labing kadako nga gidak-on, kuptanan o dili, resin, spec sa dingding, sertipikasyon, dayon adlaw-adlaw nga output. Gigamit ug dagkong mga bahin ang extrusion (padayon alang sa gamay-medium, accumulator alang sa dako); tukma nga gagmay nga mga botelya sa paggamit sa indeyksiyon; Ang tin-aw nga mga botelya sa PET naggamit sa pag-injection stretch.
Unsang mga materyales ang mahimo niini?
Ang mga makina sa extrusion nagpadagan sa PE (HDPE ug HMW-HDPE), PP, PVC ug PA sa single o multilayer nga mga bungbong. Ang mga makina sa pag-injection nagpadagan sa PET alang sa tin-aw nga mga botelya.
Giunsa pagsukod ang output?
Ang spec sheets nagpakita sa dry-cycle (theoretical) nga output. Ang tinuud nga output mao ang uga nga siklo × mga 0.75-0.85, tungod kay ang oras sa pagpabugnaw ug gibug-aton sa bahin nagpalugway sa tinuud nga siklo.